
Trasformare le polveri grezze nel componente più costoso di un veicolo elettrico è un’impresa di ingegneria di precisione che pochi al di fuori del settore riescono a comprendere appieno. Una moderna cella per batterie agli ioni di litio passa attraverso oltre 50 processi distinti prima di essere pronta per l’installazione su un veicolo, e ognuno di essi rappresenta un potenziale punto di guasto in grado di compromettere la sicurezza, le prestazioni o la resa. Ecco come funziona, fase per fase.
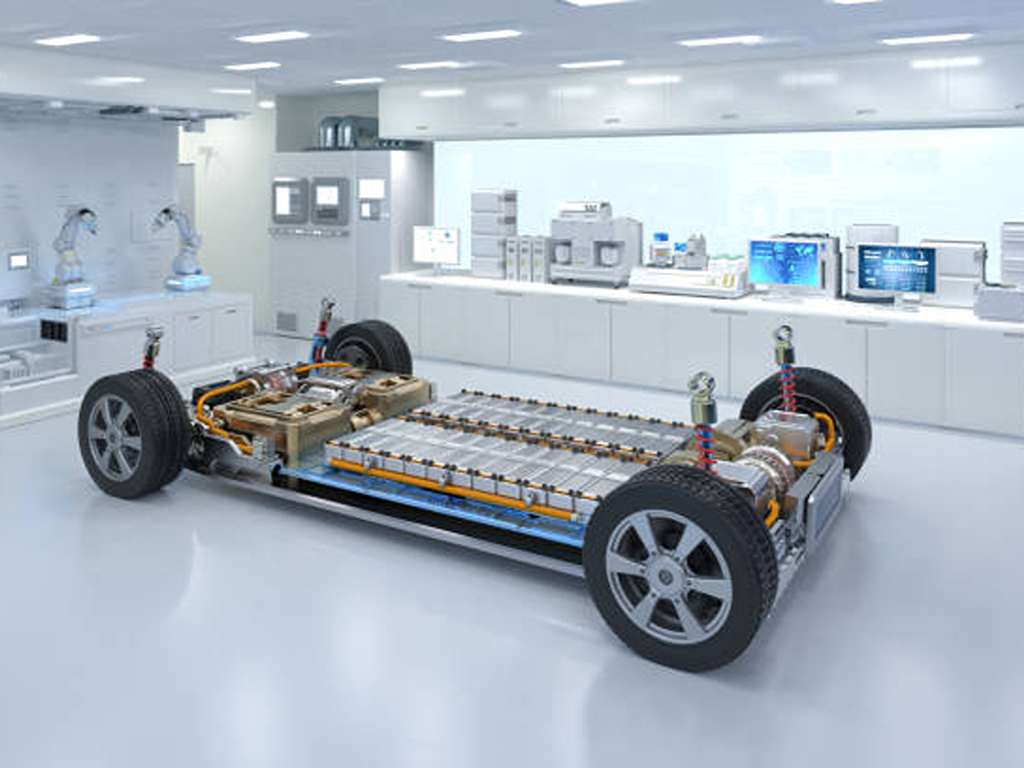
Materie prime utilizzate nella produzione delle batterie per veicoli elettrici
Prima che qualsiasi macchina entri in funzione, la formulazione deve essere corretta. Una cella per batterie per veicoli elettrici è costituita da quattro categorie principali di materiali, ciascuna delle quali svolge un ruolo elettrochimico ben definito.
Il catodo L'elettrodo positivo è il luogo in cui gli ioni di litio si accumulano durante la scarica. Due composizioni chimiche prevalgono: NMC (LiNixMnyCozO2), apprezzato per la sua densità energetica, e LFP (LiFePO4), apprezzato per il suo costo contenuto e la stabilità termica. Il anodo L'elettrodo negativo è quasi sempre in grafite: la grafite naturale presenta un costo inferiore, mentre quella sintetica garantisce un'efficienza coulombica più elevata nel primo ciclo (~95% rispetto a ~90%).
Tra di loro si trova il separatore, una membrana microporosa in polipropilene o polietilene dello spessore di soli 10-25 micron. La sua porosità, compresa tra 40 e 50%, consente agli ioni di litio di passare liberamente mantenendo gli elettrodi elettricamente isolati, mentre la sua temperatura di spegnimento termico (~130 °C) funge da fusibile di sicurezza integrato. Il quarto componente, il elettrolita, è una soluzione 1M di esafluorofosfato di litio (LiPF6) disciolto in una miscela di carbonati organici (EC/DMC/EMC), che funge da via di transito per gli ioni che si spostano tra il catodo e l’anodo.
Pensatela come una ricetta per una torta: catodo = farina (la parte principale), anodo = zucchero (l’abbinamento), elettrolita = acqua (il mezzo) e separatore = carta da forno (la barriera). La ricetta determina ogni fase successiva.
Produzione di elettrodi: dalla polvere alla lamina di precisione
La produzione degli elettrodi rappresenta circa il 40% del costo di investimento di una linea di produzione, e a ragione. È qui che le polveri su scala micrometrica vengono trasformate in film di precisione, la cui uniformità determina ogni fase successiva del processo. L’essenza della produzione degli elettrodi è apparentemente semplice: si tratta della fase più simile alla “stampa” nella produzione delle batterie, nonché del primo importante fattore determinante per la resa.
La miscelazione della sospensione: il fondamento della qualità degli elettrodi
È proprio nella fase di miscelazione che si decide la qualità della batteria. Le polveri di materiale attivo, gli additivi di carbonio conduttivo e i leganti polimerici vengono combinati con il solvente in proporzioni precise per formare una sospensione omogenea. La viscosità desiderata si attesta in genere tra 2.000 e 10.000 centipoise per le formulazioni catodiche, con un contenuto di solidi compreso tra il 60 e il 75%.
Non si tratta di una semplice miscelazione. Per i catodi ad alto contenuto di nichel (Ni ≥ 0,8), la sensibilità all’umidità richiede che le camere di miscelazione abbiano punti di rugiada pari o inferiori a -40 °C: una singola gocciolina di umidità ambientale può corrodere il collettore di corrente in alluminio prima ancora che inizi il rivestimento. I miscelatori planetari tradizionali trattano i lotti in un tempo compreso tra 2 e 6 ore, mentre i sistemi di estrusione continua a doppia vite riducono il tempo di permanenza a 30-120 secondi, garantendo una migliore riproducibilità e tempi di fermo ridotti (Fondazione Volta, 2024).
La portata della gestione dei fluidi è sbalorditiva: una singola gigafactory impiega oltre 5.000 valvole di controllo automatizzate nell’ambito della propria infrastruttura di produzione di impasti liquidi, ciascuna delle quali è responsabile del dosaggio preciso degli ingredienti nei serbatoi di miscelazione (Tecnico in ingegneria della mobilità, 2024).
Rivestimento e calandratura: come ottenere un’uniformità a livello micrometrico
Una volta miscelata, la sospensione viene applicata su fogli metallici che fungono da collettori di corrente: alluminio per il catodo e rame per l’anodo, mediante un processo di rivestimento con testa di spalmatura a fessura. Si tratta della fase che richiede il maggior consumo energetico nella produzione delle batterie, con un consumo pari a circa 48% dell’energia totale impiegata nella produzione.
In una linea ad alta velocità tipica, una lamina di rame dello spessore di soli 6 micron e lunga 4.000 metri attraversa la macchina di rivestimento a una velocità di 80 metri al minuto. La lamina appena rivestita passa quindi attraverso un essiccatore a galleggiamento lungo fino a 70 metri, dove la temperatura aumenta gradualmente da quella ambiente fino a 150 °C, provocando l’evaporazione del solvente. Ma la velocità comporta un compromesso: i rivestimenti essiccati a 150 °C presentano concentrazioni di legante nello strato superficiale tre volte superiori rispetto al substrato, un effetto di migrazione che può compromettere l’adesione e le prestazioni elettrochimiche (Fondazione Volta, 2024).
Dopo l’essiccazione, la lamina rivestita entra in una pressa di calandratura, costituita essenzialmente da una coppia di rulli riscaldati che comprimono l’elettrodo fino a raggiungere la densità e la porosità desiderate (tipicamente 25-35% per i catodi, 30-40% per gli anodi). Una pressione più elevata aumenta la densità energetica volumetrica, ma contemporaneamente accresce la tortuosità, che ostacola il trasporto degli ioni di litio. Gli scostamenti dello spessore del rivestimento superiori a ±2% vengono in genere scartati: una tolleranza più stretta rispetto alla maggior parte delle operazioni di lavorazione di precisione.
| Parametri | Catodo | Anodo |
|---|---|---|
| Materiale della lamina | Alluminio (10-20 μm) | Rame (6-10 μm) |
| Porosità target | 25-35% | 30-40% |
| Viscosità della miscela | 2.000 – 10.000 cP | da 1.000 a 5.000 cP |
| Temperatura di essiccazione | RT – 150 °C | RT – 150 °C |
Taglio longitudinale e produzione di elettrodi: taglio alle dimensioni adatte per le celle
I rotoli jumbo devono ora essere tagliati in base alle dimensioni delle celle. Le macchine da taglio riducono i larghi fogli rivestiti in strisce strette, e qualsiasi sbavatura o deformazione che si verifichi in questa fase crea un percorso per i cortocircuiti interni, una delle principali cause alla base del surriscaldamento incontrollato nelle celle finite. Lo standard di settore richiede che l’altezza delle sbavature sia inferiore a 50% dello spessore del rivestimento.
Dopo il taglio longitudinale, le macchine per la produzione degli elettrodi eseguono il taglio delle linguette, la saldatura delle stesse (a ultrasuoni per i collegamenti tra linguette e collettori in rame e alluminio, a laser per la sigillatura del cappuccio superiore) e l’applicazione del nastro protettivo. I sistemi di ispezione ottica analizzano ogni bordo degli elettrodi con una risoluzione dell’ordine dei micron prima che le lamine passino alla fase di assemblaggio.
Assemblaggio delle celle: realizzazione del nucleo della batteria
Una volta preparati gli elettrodi, il processo di produzione giunge al suo cuore fisico: l’assemblaggio dello stack anodo-separatore-catodo in una cella funzionante. Questo rappresenta anche il bivio strutturale, ovvero il punto in cui viene deciso il fattore di forma finale della cella (cilindrico, prismatico o a sacchetto).
La scelta tra l’impilamento e l’avvolgimento rappresenta la prima decisione progettuale. Le celle cilindriche utilizzano quasi esclusivamente l’avvolgimento (veloce, economico), le celle a sacchetto prediligono l’impilamento a Z (maggiore precisione, minori vuoti interni, migliore densità energetica), mentre le celle prismatiche possono ricorrere a entrambe le tecniche. Le moderne macchine di impilamento ad alta velocità raggiungono tempi di ciclo inferiori a 0,1 secondi per pezzo con rese superiori al 99,51 TP3T, un livello di produttività che ha reso l’impilamento commercialmente sostenibile anche su scala da gigafactory.
Tutto questo avviene in camere asciutte in cui il punto di rugiada è mantenuto a -55 °C e l'umidità relativa si aggira intorno a 0,08%, in condizioni da camera bianca di classe 7 secondo la norma ISO. In questa fase, l'umidità reagirebbe con i materiali precursori dell'elettrolita, formando acido fluoridrico che corrode gli elettrodi dall'interno verso l'esterno.
Riempimento ed ermetizzazione degli elettroliti: la fase umida di precisione
Se la produzione degli elettrodi è come la stampa, il riempimento con l’elettrolita è come un intervento chirurgico. La cella assemblata ma ancora asciutta viene posta sotto vuoto (pressione assoluta inferiore a 10 millibar) e vi viene iniettata una dose di elettrolita dosata con precisione. Il volume di riempimento deve avere un margine di accuratezza di ±1%: se è troppo poco, si formano punti secchi che causano resistenza localizzata e depositi di litio; se è troppo, la cella si gonfia o presenta perdite.
L'elettrolita stesso richiede un grado di purezza estremamente elevato: LiPF6 concentrazione pari a 1 M, contenuto d’acqua inferiore a 10 parti per milione. Le valvole a sede angolare a ciclo rapido, progettate per milioni di cicli, controllano gli impulsi di riempimento e di vuoto, mentre tutti i componenti a contatto con il liquido devono essere in PVDF o PTFE per impedire la lisciviazione di ioni metallici nell’elettrolita (Tecnico in ingegneria della mobilità, 2024). Una volta riempita, la cella viene sigillata sottovuoto e la fase di assemblaggio è completata.
Formazione, invecchiamento e rifinitura: dare vita alla cellula
Una cella appena assemblata è chimicamente inerte, in quanto non ha mai immagazzinato carica. Formazione è il suo primo “respiro” elettrochimico. Durante il ciclo di carica iniziale, una parte del solvente elettrolitico (in genere carbonato di etilene) si decompone per via riduttiva sulla superficie dell’anodo, formando uno strato di interfaccia elettrolitica solida (SEI) dello spessore di soli 5-20 nanometri. Questo strato, conduttivo per gli ioni di litio ma elettronicamente isolante, passiva l’anodo, impedendo un’ulteriore decomposizione dell’elettrolita in ogni ciclo successivo.
Il prezzo da pagare per questo strato protettivo è una perdita irreversibile di capacità. Gli anodi in grafite perdono in genere il 5-10% della loro capacità iniziale a causa della formazione dello strato SEI, il che si riflette in un’efficienza coulombica nel primo ciclo compresa tra il 90 e il 95%. Tutta l’energia che la cella potrà mai erogare parte da questa base di riferimento ridotta.
Dopo la formazione, le cellule entrano in invecchiamento un periodo di attesa da una a tre settimane a temperature controllate (25-45 °C) che consente all’elettrolita di permeare completamente i pori dell’elettrodo e alla tensione della cella di stabilizzarsi. Durante questo periodo, i gas di formazione (principalmente etilene, idrogeno e CO2) vengono scaricate attraverso un degassaggio fase, al termine della quale la cella viene sigillata in modo definitivo. I rack di formazione e le stazioni di degassificazione operano sotto un preciso controllo termico (±1 °C), poiché la qualità dello strato SEI e, di conseguenza, la durata della batteria dipendono dalla temperatura con una precisione che arriva fino al singolo grado.
Controllo di precisione dei fluidi: la colonna portante nascosta della produzione di batterie
Basta fare un giro in una qualsiasi gigafactory per notare migliaia di tubi, valvole e attuatori che si intrecciano in ogni fase della produzione. Una singola linea di produzione di slurry utilizza da sola oltre 5.000 valvole di controllo, il che rende i componenti per il controllo dei fluidi i dispositivi di precisione più numerosi nello stabilimento, eppure i meno citati nella letteratura sul settore manifatturiero (Tecnico in ingegneria della mobilità, 2024).
Valvole nella miscelazione di fanghi e nella lavorazione degli elettrodi
La stazione di miscelazione delle sospensioni è il punto in cui la densità delle valvole raggiunge il picco. Ogni polvere, ogni solvente, ogni additivo entra nel serbatoio di miscelazione attraverso un percorso di flusso dedicato controllato da valvole automatizzate. Le valvole a sfera con sede a V garantiscono un dosaggio preciso e, grazie al loro profilo di flusso caratteristico (FL ≥ 0,9), offrono una precisione simile a quella delle valvole a globo in un formato compatto. Le valvole a farfalla gestiscono il trasferimento di liquidi sfusi e impasti in tubazioni da 2 pollici e oltre, dove il loro rapporto costo-efficacia su larga scala le rende la scelta predefinita.
Ma il materiale delle valvole è importante tanto quanto il tipo di valvola, specialmente nella produzione di precursori per catodi. Il processo a umido per i materiali catodici prevede l’uso di fluidi altamente corrosivi: acido solforico, soda caustica, ammoniaca e solfati di nichel, cobalto e manganese. Qualsiasi traccia di ossido di ferro, zinco, amianto o PVC che si disperda dai materiali delle valvole o delle tubazioni contaminerà irreversibilmente la miscela del precursore catodico. Ecco perché le valvole in termoplastica sono diventate lo standard: il PPGF (polipropilene rinforzato con fibra di vetro) offre una resistenza all’abrasione 30 volte superiore rispetto al metallo rivestito in PTFE, mentre il PVDF (polifluoruro di vinilidene) garantisce una resistenza all’abrasione 100 volte superiore a quella del PTFE, oltre a una superiore inerzia chimica (SAFI / ValveUser, 2024).
Valvole per la gestione degli elettroliti e la gestione termica
A valle, il riempimento di elettroliti richiede un profilo delle valvole completamente diverso. In questo ambito prevalgono le valvole a sede angolare: la loro rapida risposta di apertura e chiusura e l’attuazione compatta e integrata le rendono ideali per i rapidi cicli di impulsi di svuotamento e riempimento nelle stazioni di riempimento, mentre la loro durata nominale (milioni di cicli) è in grado di tenere il passo con il ritmo incessante di una linea di produzione ad alta produttività.
La fase di formazione e invecchiamento presenta un’ulteriore sfida in materia di controllo dei fluidi: la regolazione termica. Per mantenere una stabilità di ±1 °C lungo centinaia di canali di formazione è necessario modulare le valvole di controllo sui circuiti di raffreddamento con camicia termica; le valvole di controllo a globo con retroazione del posizionatore garantiscono quella regolazione fine del flusso da cui dipende la qualità della formazione SEI.
La scelta della valvola in ciascuna fase non è banale. La tabella seguente riassume la mappatura tipica:
| Fase di produzione | Fluido / Mezzo | Tipo di valvola consigliato | Requisito fondamentale |
|---|---|---|---|
| Miscelazione di impasti liquidi (dosaggio di polveri e liquidi) | Materiali attivi + solventi | Valvola a sfera con sede a V | Dosaggio di precisione (FL ≥ 0,9) |
| Miscelazione di impasti liquidi (trasferimento alla rinfusa ≥ 2″) | Sospensioni + liquidi di processo | Valvola a farfalla | Conveniente su larga scala |
| Riempimento con elettrolita | LiPF6 elettrolita | Valvola a sede angolare | Elevata durata + inerzia chimica |
| Processo a umido del catodo | H2QUINDI4 / idrossido di sodio / ammoniaca3 / solfati metallici | Valvola a sfera/a pinza in materiale termoplastico (PPGF/PVDF) | Assenza di contaminazione da metalli |
| Gestione termica (formazione/invecchiamento) | Acqua di raffreddamento/glicole | Valvola di regolazione Globe | Regolazione di ±1 °C |
Test di controllo qualità in ogni fase
La qualità nella produzione delle batterie non è un controllo finale, ma è integrata in ogni fase del processo, poiché i difetti si accumulano a valle. Un difetto nel rivestimento dell’elettrodo che sfugge al controllo in fase di taglio diventa un rischio di cortocircuito nella cella assemblata. Una saldatura debole della linguetta diventa un punto caldo sotto carico. Uno strato SEI mal formato causa un calo precoce della capacità.
I sistemi di ispezione ottica analizzano i bordi degli elettrodi con una risoluzione dell'ordine dei micron. Le prove di resistenza allo strappo delle saldature mediante ultrasuoni verificano l'integrità del collegamento tra la linguetta e il collettore. Rilevamento delle perdite con elio con una sensibilità di 10-5 Il valore di mbar·L/s conferma la tenuta ermetica dopo il riempimento con elettrolita. La spettroscopia di impedenza elettrochimica (EIS) individua difetti interni che l’ispezione visiva non è in grado di rilevare. Quando una cella raggiunge la fase di collaudo finale, ha già superato oltre 30 controlli su singoli parametri: capacità, tensione, resistenza interna, tasso di autoscarica, resistenza di isolamento, spessore e peso, tra gli altri.
La tracciabilità completa è il filo conduttore che tiene insieme il tutto. Ogni cella è dotata di dati RFID o di codici a barre che la collegano allo specifico lotto di impasto, alla linea di rivestimento, alla stazione di avvolgimento, all’ugello di riempimento e al rack di formatura che l’hanno prodotta: un filo conduttore digitale che rende possibile l’analisi delle cause alla radice quando qualcosa va storto e che rappresenta un requisito imprescindibile per qualsiasi gigafactory moderna.
Per i produttori di batterie che devono scegliere componenti per il controllo dei fluidi nelle proprie linee di produzione, collaborare con un fornitore che offre attività interne di ricerca e sviluppo, progettazione, collaudo e assemblaggio sotto lo stesso tetto può semplificare il processo di selezione delle valvole. VINCER fornisce valvole a sfera per un dosaggio preciso, valvole di controllo a globo per la regolazione della temperatura e opzioni multimateriale, tra cui configurazioni con sede in acciaio inossidabile, duplex e PTFE/PVDF, con un supporto personalizzato nella scelta per soddisfare i requisiti chimici e di precisione di ogni fase di produzione. Scopri la gamma di valvole a sfera VINCER oppure discutere delle vostre esigenze specifiche.
Riferimenti
- Fondazione Volta. “Nozioni di base sulla produzione di batterie dalla linea di produzione di celle della CATL (Parte 1).” 2024. volta.foundation
- Mobility Engineering Tech. “Valvole di controllo: componenti essenziali per la produzione e il riciclaggio delle batterie dei veicoli elettrici”. 2024. mobilityengineeringtech.com
- SAFI / ValveUser. “La scelta corretta delle valvole nella sezione umida della produzione di batterie per veicoli elettrici”. 2024. valveuser.com
- Valvola VINCER. Serie di valvole a sfera. vincervalve.com
- Valvola VINCER. Valvole di regolazione a globo. vincervalve.com
- Valvola VINCER. Contattateci per un preventivo. vincervalve.com
- VINCER Valve. Pagina iniziale. vincervalve.com


