
Litiumakkujen valmistusprosessi – laitteistosuunnitelma
Litiumioniakkujen valmistus on kolmivaiheinen teollinen sinfonia. Jokainen vaihe riippuu erikoistuneista laitteista, jotka vaikuttavat suoraan lopullisen kennon suorituskykyyn, turvallisuuteen ja kustannuksiin. Tämän prosessivirran ymmärtäminen on edellytys perusteltujen laitepäätösten tekemiselle. Yksittäisenä hankittu kone toimii harvoin odotetulla tavalla, kun sen on siirrettävä työ seuraavalle työvaiheelle tuotantoketjussa.
Etuvaihe (elektrodien valmistus): Raaka-aineet sekoitetaan lietteeksi, levitetään alumiini- tai kuparisten virrankerääjäkalvojen pinnalle, kuivataan, puristetaan kuumien telojen välissä (kalandrointi) ja leikataan tarkkoiksi elektrodinauhoiksi. Tämä vaihe määrittää kennon perustavanlaatuiset sähkökemialliset ominaisuudet. Levityksen tasaisuus ja kalandrointitiheys tässä vaiheessa määräävät kennon kapasiteetin ja käyttöiän.
Keskitaso (kennojen kokoonpano): Anodi- ja katodielektrodit yhdistetään erottimeen ja joko kääritään (sylinterimäiset/prismamaiset kennot) tai pinotaan (pussikennot), minkä jälkeen ne hitsataan, suljetaan ja täytetään elektrolyytillä. Kaikki tämä tapahtuu kuivahuoneessa, jossa kastepiste pidetään -40 °C:ssa tai sen alapuolella, jotta kosteus ei heikennä elektrolyyttiä.
Back-End (solujen viimeistely): Kootut kennot käyvät läpi muodostusjakson, jonka alkuvaiheessa tapahtuva lataus- ja purkausprosessi muodostaa kiinteän elektrolyytin rajakerroksen (SEI), minkä jälkeen seuraa vanhentaminen ja kattavat sähköiset testit. Tämä yksittäinen vaihe muodostaa noin kolmanneksen kokonaisvalmistuskustannuksista ja kestää yhdestä kolmeen viikkoa. Jokainen vaihe vaatii laitteita, joilla on omat suorituskykyominaisuutensa. Aloitetaan alusta.
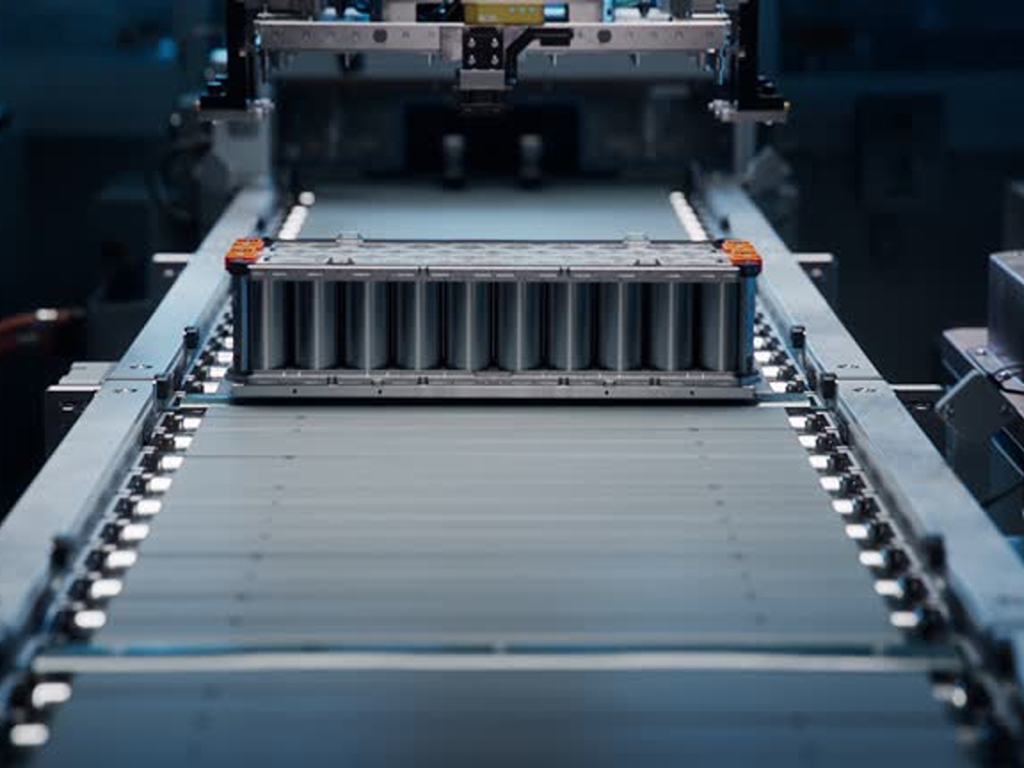
Etupään elektrodien valmistuslaitteet – Laadun perusta
Elektrodien laatua ei määrää mikään yksittäinen kone. Se on seurausta siitä, että sekoitus-, pinnoitus- ja kalandrointiparametrit pysyvät yhdenmukaisina prosessin kaikissa vaiheissa. Yhdessä vaiheessa tapahtuva poikkeama vahvistuu kolmesta viiteen kertaan prosessin myöhemmissä vaiheissa, joten laadun varmistaminen riippuu juuri alkuvaiheen laitteiden valinnasta – joko laatu varmistetaan jo siinä vaiheessa tai se menetetään lopullisesti.
Sekoitus- ja pinnoitusjärjestelmät – johdonmukaisuuden lähtökohta
Lietteen sekoitusvaiheessa aktiivisten aineiden jauheet, johtava hiili ja sideaineet hajotetaan homogeeniseksi suspensioksi. Nykyään suurin osa erätuotannosta hoidetaan planeettasekoittimilla, kun taas jatkuvatoiminen ekstruusiosekoitus on nousemassa esiin energiansäästöisenä vaihtoehtona, joka vähentää sähkönkulutusta jopa 95% saman lietetilavuuden kohdalla.
Sekoittimesta liete virtaa päällystysasemalle. Rakopäällystin on vakiintunut teollisuuden standardiksi: se puristaa lietettä tarkkuusrakoon liikkuvalle virrankeräyskalvolle, jolloin päällysteen paksuuden tasaisuus on ±2,5% nopeuksilla, jotka yltävät 120 metriin minuutissa. Suurempaa tuotantokapasiteettia tavoittelevilla tuotantolinjoilla kaksipuolinen samanaikainen pinnoitus poistaa tarpeen kulkea linjaa läpi kokonaan. Valinnan avainkriteeri on selkeä: pyydä toimittajilta taattuja paksuuden tasaisuustietoja koko rainan leveydeltä tavoitellulla linjanopeudella, äläkä tyydy pelkästään heidän parhaimpiin laboratoriotuloksiinsa.
Tarkka kuivaus ja kalandrointi lämmön ja paineen vaikutuksesta
Kuivaus on elektrodien valmistuksen suurin energiankuluttaja, ja sen osuus alkuvaiheen energiakustannuksista on noin 45%. Perinteiset kuumailmakonvektiouunit ovat edelleen yleisiä, mutta infrapuna- ja mikroaaltokuivaus ovat yleistymässä, sillä ne lyhentävät kuivausaikaa ja parantavat energiatehokkuutta. Alueilla, joilla on tiukat ympäristömääräykset, suljetun kierron liuottimen talteenottojärjestelmät, jotka talteenottavat yli 90% NMP (N-metyyli-2-pyrrolidoni) -liuotinta poistoilmasta, muuttavat määräysten noudattamisesta aiheutuvat kustannukset materiaalia säästäväksi investoinniksi.
Kuivauksen jälkeen päällystetty folio kulkee lämmitetyn kalanderin läpi: tämä on tarkkuusrullapuristin, joka puristaa elektrodipäällysteen haluttuun huokoisuuteen, tyypillisesti 30%–40%, riippuen kennon kemiallisesta koostumuksesta. Rullien lämpötila vaihtelee välillä 60 °C – 180 °C, ja paineen tasaisuus rullan leveydellä on se tekijä, joka erottaa tasaisen elektrodin suorituskyvyn eräkohtaisista vaihteluista. Integroidut kalandrointi- ja leikkauskoneet, joissa molemmat vaiheet yhdistetään yhteen työvaiheeseen, ovat tulossa suosituimmaksi ratkaisuksi suurituotantolinjoille.
Tarkka räisäys ja leikkaus suurella nopeudella
Viimeisessä esikäsittelyvaiheessa leveät elektrodirullat leikataan kapeiksi nauhoiksi, jotka vastaavat kohdekennon mittoja. Toleranssialue on erittäin tiukka. Leikkausreunassa oleva noin kolmen ihmisen hiuksen paksuuden ylittävä purse voi tunkeutua erottimeen ja aiheuttaa sisäisen oikosulun. Mekaaninen leikkaus on edelleen pääasiallinen menetelmä, mutta laserleikkaus- ja -urausyhdistelmäkoneita valitaan yhä useammin niiden puhtaampien reunojen ja kyvyn ansiosta luoda mikrokuvioita, jotka parantavat elektrolyytin kostumista kennon kokoonpanon aikana.
Solujen kokoonpano ja viimeistely komponenteista hyväksytyiksi soluiksi
Kun elektrodit on valmistettu, keskivaiheessa ne kootaan toimiviksi kennoiksi. Valinta käämityksen ja pinoamisen välillä määräytyy täysin kennon muodon mukaan. Valintaa ei voi tehdä mielivaltaisesti. Sylinterimäisissä kennoissa (18650, 21700, uusi 4680) käytetään nopeita käämityskoneita, jotka pystyvät käsittelemään 24–200 kappaletta minuutissa. Prismamaisissa ja pussimaisissa kennoissa käytetään Z-tyyppistä pinoamista, jossa katodin, erottimen ja anodin vuorottelevat kerrokset kohdistetaan tarkasti. Tämä on hitaampi mutta tilankäytöltään tehokkaampi menetelmä, ja edistyneillä koneilla kappaleen käsittelyaika on alle 0,4 sekuntia.
Hitsaus tapahtuu kokoonpanon jälkeen: liitokset yhdistetään virrankerääjiin (ultraäänellä tai laserilla) ja kennojen kotelot suljetaan ilmatiiviisti – kaikki tämä tapahtuu kuivahuoneessa, josta kosteus on tiukasti suljettu pois. Tämän jälkeen tarkat elektrolyyttitäyttöjärjestelmät annostelevat täsmälleen oikean elektrolyyttimäärän tyhjiössä, ja täyttötarkkuus pidetään noin ±1%:n tarkkuudella, jotta kostutus ja suorituskyky ovat tasalaatuisia.
Takapää on se vaihe, johon aika ja pääoma keskittyvät. Muodostusvaihe, joka on suurin yksittäinen laitteistokustannus ja kattaa noin kolmanneksen kokonaisvalmistuskustannuksista, suorittaa kennon ensimmäiset lataus- ja purkausjaksot yhden–kolmen viikon aikana vakaan SEI-kerroksen muodostamiseksi. Tämän jälkeen kennot siirretään vanhentamiskammioihin, joissa ne pidetään kontrolloiduissa lämpötiloissa sähkökemiallista stabilointia varten. Lopullisissa testeissä mitataan kapasiteetti, sisäinen vastus ja itsestäänpurkautuminen. Uudet tekoälypohjaiset adaptiiviset formaatiojärjestelmät, jotka säätävät latausvirtaa kennoittain reaaliajassa, lyhentävät jo nyt formaatioaikaa yli 20% ja parantavat samalla kapasiteetin tasaisuutta.
Näissä tarkkuustuotantoympäristöissä jokaisen prosessivaiheen toimintaa tukeva nestehallintainfrastruktuuri – paineilma, jäähdytysvesi, lämmönhallintanesteet ja liuottimien syöttö – vaatii yhtä laajaa huomiota. Jokaisen syöttölinjojen venttiilin on suoritettava avaus-, sulkemis- tai säätötoimintonsa luotettavasti. Yksikin nesteen syötön keskeytyminen voi pysäyttää koko tuotantolinjan. Laitteita arvioidessaan kokeneet tuotantoinsinöörit katsovat pääkoneiden lisäksi myös apujärjestelmiin, kuten automatisoituihin virtauksenhallintakomponentteihin, varmistaakseen, että niillä on samat sertifikaatit ja vasteaikavaatimukset kuin päälaitteilla.
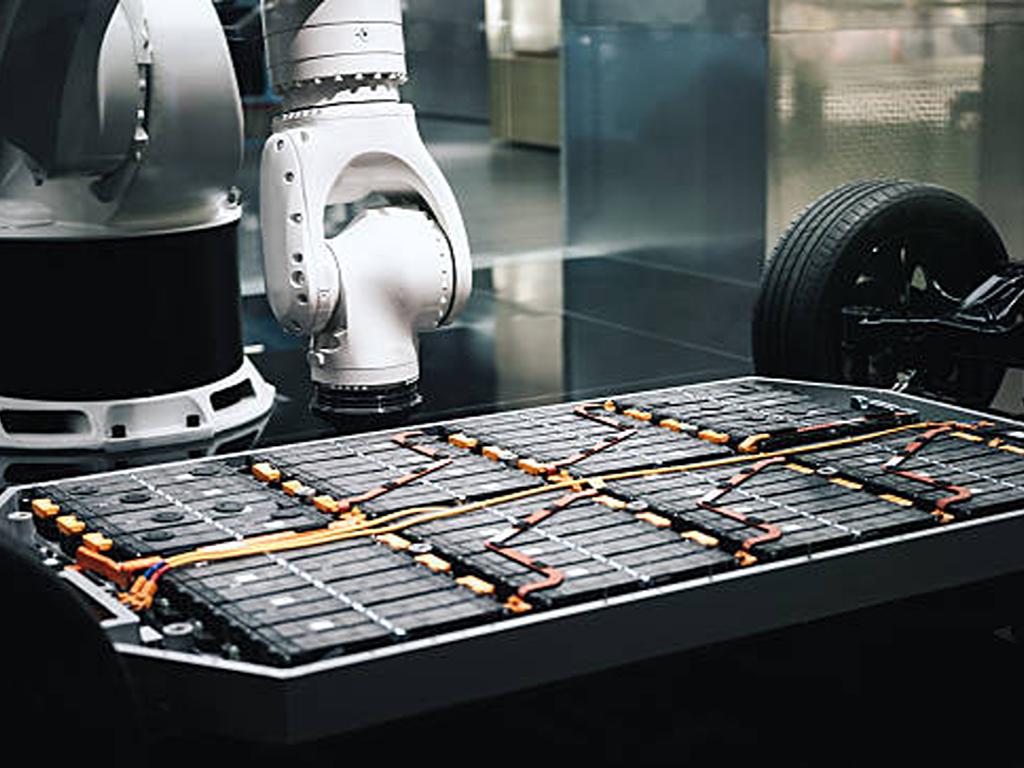
Laitetoimittajien arviointi: Päätöksentekokehys
Laitetoimittajan valinta ei tarkoita pelkästään halvimman ostohinnan löytämistä. Kyse on siitä, että löydetään tekninen kumppani, joka pystyy varmistamaan suorituskyvyn viiden–kymmenen vuoden tuotantoelinkaaren ajan. Arvioinnissa tulisi ottaa huomioon kolme ulottuvuutta: alueelliset vahvuudet, tekniset mittarit ja myynninjälkeiset palvelut.
Alueellinen toimittajakenttä: Kiina, Eurooppa, Japani ja Korea vertailussa
Aasia hallitsee maailmanlaajuista litiumakkulaitteiden markkinaa, ja kiinalaisten valmistajien osuus on arviolta 14% pinnoituslaitteiden segmentillä ja noin 17% kennojen kokoonpanossa. Alueellinen erikoistuminen paljastaa kuitenkin monimutkaisemman kuvan:
| Ulottuvuus | Kiina (Yinghe, LEAD, KATOP) | Japani/Korea (Hitachi, PNT, Hirano) | Eurooppa (Manz, Dürr, Schuler) |
|---|---|---|---|
| Hintataso | Erittäin kilpailukykyinen, 30 50% halvempi kuin eurooppalaiset vastaavat tuotteet | Keskitaso–ylätaso | Huippulaatu, jota tukevat tarkka suunnittelu ja palvelu |
| Tyypillinen toimitusaika | 45 90 päivää (vakio) | 60–120 päivää | 90–180 päivää, räätälöinti mukaan lukien |
| Tekninen osaaminen | Avaimet käteen -periaatteella toteutettu koko tuotevalikoiman integrointi, mittakaavassa todistettu valmistus | Pinnoituksen tarkkuus, käämitysnopeus, prosessiosaaminen | Kuivaustekniikka, liuottimien talteenotto, tarkkuuskalandrointi |
| Myynninjälkeinen malli | Etätuki ja säännölliset paikan päällä tehtävät käynnit | Vakiintuneet paikalliset palveluverkostot Aasiassa | Paikallinen tekninen tuki ja järjestelmälliset koulutusohjelmat |
Kaksoishankintastrategia voi vähentää toimitusketjun riskejä, mutta se tuo mukanaan piilevää monimutkaisuutta: erilaiset PLC-arkkitehtuurit (Siemens vs. Beckhoff vs. Mitsubishi) tarkoittavat, että huoltotiimin on hallittava useita ohjausjärjestelmiä. Käytännön kompromissina on standardoida yksi ohjausalusta kaikille tuotantolinjoille, vaikka laitteet hankittaisiin useilta toimittajilta.
Laitteiden laatua määrittävät teknisen arvioinnin avainmittarit
Kun istut pöydän ääressä toimittajan kanssa, nämä viisi mittaria erottavat markkinointilupaukset teknisestä todellisuudesta:
- Pinnoitteen tasaisuus Pyydä pinta-alatiheystietoja (mg/cm²) verkossa toimivasta beeta- tai röntgenmittarista, älä offline-näytteenottojen keskiarvoja. Paksuuden toleranssin tulisi pysyä ±2,5%:n rajoissa koko rainan leveydellä tavoitenopeudella.
- Leikkausreunan laatu Pinnankorkeuden ei tulisi ylittää 15 mikronia. Varmista, että CCD-silmämääräinen tarkastus kuuluu koneen vakiovarustukseen eikä ole valinnainen lisävaruste.
- Kierrätyksen/pinoamisen kohdistus Elektrodin ja erottimen välinen kohdistus on pidettävä ±0,1 mm:n tarkkuudella. Jännityksen säätöjärjestelmän vastekäyrä on tärkeämpi kuin nimellinen enimmäisnopeus.
- Hitsauksen tasalaatuisuus Lasertehon vaihtelu säteen kulkureitillä tulisi pysyä alle 1%:n. Hitsauslaadun reaaliaikainen seuranta on ehdottomasti välttämätöntä tabless 4680 -malleissa, joissa yksikin havaitsematta jäänyt huono hitsaus voi aiheuttaa tuhansien dollarien arvosta hävikkisoluja.
- Kanavakohtainen muodostuksen hallinta Jokaista solukanavaa tulisi seurata ja ohjata erikseen. Kaappikohtainen keskiarvon laskeminen peittää poikkeavat arvot, jotka johtavat kenttävikoihin.
Myynninjälkeinen tuki ja pitkäaikainen kumppanuus
Tuotantolinjan todelliset kustannukset näkyvät käytettävyydessä ja tuotossuorituskyvyssä, eivät ostotilauksessa. Kun arvioit myynninjälkeistä laatua, vertaa tuloksia konkreettisiin kynnysarvoihin. Huipputason toimittajat vastaavat teknisiin kyselyihin kahden tai kolmen tunnin kuluessa. He suorittavat tehtaan hyväksyntätestauksen (FAT) ennen lähetystä ja tekevät kuivakierroksia, turvallisuustarkastuksia ja vikojen tarkastuksia omissa tiloissaan ennen kuin laitteet saapuvat asiakkaan tiloihin. He ylläpitävät paikallisia varaosavarastoja sen sijaan, että luottaisivat yksinomaan pääkonttorista tuleviin lentorahtitoimituksiin. Koulutuksen laajuus on yhtä lailla merkitsevä tekijä. Toimittaja, joka tarjoaa vain käyttäjätason koulutusta, myy sinulle koneen; toimittaja, joka kouluttaa myös prosessisuunnittelijoitasi parametrien optimoinnissa, rakentaa kumppanuutta.
Nämä palveluodotukset ulottuvat alkutuotantokoneiden lisäksi koko tuotantolinjaan integroituihin nesteenhallintakomponentteihin. VINCER, teollisuuslaitteiden OEM-valmistajille palveluja tarjoava automaatioventtiilien valmistaja, havainnollistaa, miltä kattava tuki näyttää komponenttitasolla. Yrityksen suunnittelutiimi suorittaa kahdeksanulotteisen sovellusanalyysin, joka kattaa väliaineen tyypin, lämpötilan, paineen, liitäntästandardit, ohjausmuodon, materiaalien yhteensopivuuden sekä toimialakohtaiset vaatimukset, ennen kuin se antaa yhtään suositusta. Vakiotarjoukset toimitetaan 24 tunnin kuluessa. Erityinen suunnittelutiimi, jolla on keskimäärin yli kymmenen vuoden kokemus projekteista, tarjoaa etädiagnostiikkaa, ilmaisia varaosia ja paikan päällä annettavaa tukea kriittisille asennuksille. Laite- tai komponenttitoimittajaa arvioitaessa vertailukohde on aina sama: vastaako heidän tukirakenteensa tuotantonne vauhtia?
Teknologian trendit muokkaavat laitevalintoja
Kolme teknologista muutosta muuttavat parhaillaan sitä, mitä “tulevaisuuden vaatimukset täyttävä” tarkoittaa laiteinvestointien kannalta. Mikään niistä ei ole pelkkää spekulaatiota, vaan kaikissa on jo toiminnassa olevia tuotantolinjoja, vaikkakin eri kehitysvaiheissa.
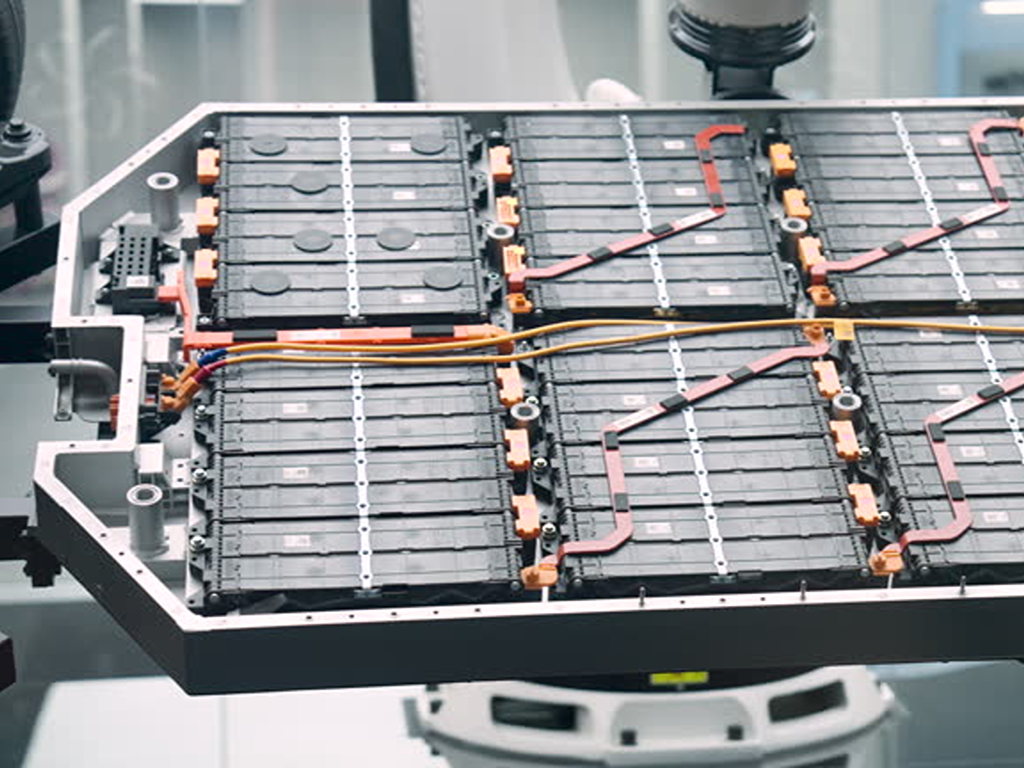
Kuivalektrodikäsittely poistaa NMP-liuottimen ja 60–80 metrin pituisen kuivausuunin, jotka yhdessä muodostavat suurimman osan elektrodituotannon energiankulutuksesta. Hyöty on huomattava: noin 35% alhaisemmat energiankäyttökustannukset ja 70% vähemmän tuotantotilaa. Tällä hetkellä kuivaprosessointi on tuotantokäyttöön valmis LFP-katodien osalta; korkean nikkelipitoisuuden NMC-yhdisteiden kohdalla on kuitenkin edelleen haasteita saavuttaa sama kalvon tiheyden tasaisuus kuin märkäprosessoinnilla. Uusien, LFP:lle omistettujen tuotantolinjojen osalta kysymys ei ole enää siitä, toimiiko kuivaprosessointi, vaan siitä, onko laitetoimittajasi osoittanut tuotantomittakaavan viiteasennuksen toimivuuden.
4680 tabless-tyyppistä sylinterimäistä kennoa muuttaa kokoonpanoprosessia kokonaan. Sen sijaan, että yksittäinen kieleke hitsattaisiin virrankerääjään, koneen on hitsattava kymmeniä elektrodin reunoja suoraan koteloon. Tämä edellyttää laserin tehon säätöä 1%:n vaihteluvälillä jokaisessa hitsauksessa. 4680-mallin tuotantoon suunnitellut käämityskoneet vaativat täysin erilaisia kireys- ja kohdistusratkaisuja kuin niiden 21700-mallin edeltäjät.
Tekoälyn ja älykkään tuotannon integrointi on siirtymässä pilottihankkeista tuotantolinjalle. Suuret akkuvalmistajat hyödyntävät jo tekoälyä tuotantolinjojen optimoinnissa, ja mukautuvat aktivointijärjestelmät, jotka seuraavat kunkin kennon sähkökemiallista profiilia reaaliajassa, lyhentävät aktivointiaikaa ja parantavat samalla kapasiteetin tasaisuutta. Laitteistovalinnoissa tämä näkyy käytännössä: kannattaa valita koneita, joissa on avoimet tietoliitäntärajapinnat ja jotka ovat yhteensopivia MES- ja SCADA-järjestelmien kanssa, sillä tuotantolinja, joka ei pysty syöttämään tietoja optimointijärjestelmään, tulee muodostumaan kilpailuhaitaksi vielä tämän vuosikymmenen aikana.
Jokainen edistyksellinen tuotantolinja – riippumatta siitä, perustuuko se kuivakäsittelyyn vai tekoälyohjaukseen – on riippuvainen luotettavasta automaatiolaitteistosta, joka toteuttaa fyysiset komennot: liuottimen syöttöventtiilin avaaminen, jäähdytysveden virtauksen säätäminen tai prosessivirran eristäminen huoltotöiden ajaksi. Älykerroksen tehokkuus riippuu täysin niistä toimilaitteista, jotka toteuttavat sen ohjeet.
Kustannukset, sääntöjen noudattaminen ja aloittaminen
Laitteistohankinnat muodostavat tyypillisesti noin 60% gigatehtaan kokonaisinvestoinneista. Maailmanlaajuisen akkukennojen valmistuslaitteiden markkinan, jonka arvoksi arvioidaan yli $15 miljardia vuonna 2025, ennustetaan yli kaksinkertaistuvan vuoteen 2030 mennessä ja kasvavan lähes 19%:n vuosivauhtia. Yhden automatisoidun tuotantolinjan hinta voi vaihdella noin $2 miljoonasta pilottilaitoksessa yli $10 miljoonaan täysin integroidussa gigawattitunnin mittakaavan laitoksessa.
Nämä avainluvut tekevät kokonaiskustannusten mallintamisesta välttämätöntä. Energiankulutus, huoltotiheys, varaosien saatavuus ja tuotantotehokkuuden erot kumuloituvat laitteen viiden–kymmenen vuoden elinkaaren aikana. Yhden prosenttiyksikön parannus kokonaistuotannossa gigawattituntimittakaavassa tarkoittaa miljoonien dollarien tulojen takaisin saamista. Tämä ylittää reilusti keskitason ja huippuluokan laitteiden välisen hintaeron.
Vaatimustenmukaisuuden osalta kaikissa laitteissa, jotka on tarkoitettu Euroopan tai Pohjois-Amerikan markkinoille, on oltava CE-merkintä, ja toimittajalla tulisi olla vähintään ISO 9001 -sertifikaatti. Jos akkukennojenne on tarkoitettu sähköajoneuvojen asiakkaille, IATF 16949 -standardin jäljitettävyysvaatimukset vaikuttavat laitevalintoihinne taaksepäin. Jokainen prosessiparametri on kirjattava, varustettava aikaleimalla ja oltava haettavissa tarkastusta varten. Sisällyttäkää vaatimustenmukaisuuden tarkistus FAT-tarkistuslistaan, älkää toimitusjälkeiseen korjaussuunnitelmaan.
Käytännöllinen päätöksentekotarkistuslista laitteiden ostajille:
- Määritä solujen muoto ja kemiallinen koostumus Laitteet eivät ole formaattiriippumattomia; tämä päätös rajoittaa konevalikoimaasi
- Määritä tuotantomittakaava ja automaatiotaso Mukauta investoinnit realistisiin volyymiennusteisiin
- Määritä laitteet kullekin prosessivaiheelle Etupään laatu määrää takapään tuotoksen
- Vertaa alueellisia toimittajia hinnan, toimitusajan ja asiakastuen perusteella Käytä yllä olevaa viitekehystä lähtökohtana
- Arvioi teknologian tulevaisuudenkestävyys Valmius kuivakäsittelyyn, 4680-yhteensopivuus ja dataliitännän avoimuus
- Mallin kokonaiskustannukset viiden–kymmenen vuoden ajalta Energia ja tuotto ovat tärkeämpiä kuin ostohinta
Kun laadit laitteistotoimittajien ehdokaslistaa, muista, että nesteenhallintajärjestelmä, joka tukee jokaista prosessivaihetta liuottimen syötöstä jäähdytyskiertoihin, on yhtä tärkeä kuin ensisijaiset tuotantokoneistosi. Komponenttitoimittajat, kuten VINCER, jonka automaatioventtiileillä on viisi kansainvälisesti tunnustettua sertifikaattia, kuten ISO 9001, CE ja FDA, osoittavat perusvaatimuksen: jos toimittaja ei pysty esittämään vaatimustenmukaisuusasiakirjoja pyydettäessä, sillä ei ole sijaa säännellyssä tuotantoympäristössä. Päällystyslinjan toimittajan arvioinnissa noudattamasi kurinalaisuus tulisi ulottua linjan jokaiseen komponenttiin.
Lähteet
- ScienceDirect / iScience. “Gigatehtaiden edistykselliset litiumioniakkujen valmistuslaitteet: menneisyys, nykyhetki ja tulevaisuuden näkymät.” 2025. https://www.sciencedirect.com/science/article/pii/S2589004225009526
- ScienceDirect / Applied Energy. “Litiumioniakkujen elektrodien valmistuslaitteiden nykyiset ja tulevat suuntaukset: kattava katsaus.” 2025. https://www.sciencedirect.com/science/article/pii/S0306261925016988
- Research and Markets. “Akunvalmistuslaitteiden markkinoiden maailmanlaajuinen ennuste vuoteen 2030.” 2025. https://www.researchandmarkets.com/reports/5703171/
- TOB New Energy. “Litiumioniakkujen valmistuksen trendit 2026: B2B-ostajan opas.” 2026. https://www.tobmachine.com/blog/lithium-ion-battery-manufacturing-trends-2026-a-b2b-buyer-s-guide_b156
- SEMCO Infratech. “Litiumakkujen kokoonpanolinja: prosessi, koneet ja sovellukset.” https://www.semcoinfratech.com/lithium-battery-assembly-line-process-machines-and-applications/
- VINCER Valve. Virallinen verkkosivusto. https://www.vincervalve.com/
- VINCER-venttiili. Sertifikaatit. https://www.vincervalve.com/certification/
- VINCER Valve. Meistä. https://www.vincervalve.com/about-us/
- VINCER-venttiili. Ota yhteyttä ja pyydä tarjous. https://www.vincervalve.com/contact-for-a-quote/


