
Miksi tyhjiötekniikka on ratkaisevan tärkeää akkujen valmistuksessa
Litiumioniakkujen tuotannossa kolme näkymätöntä vihollista ratkaisevat, toimiiko kenno luotettavasti vuosikymmenen ajan vai pettääkö se muutamassa kuukaudessa: kosteus, happi ja kaasukuplat, joista jokainen voi heikentää sähkökemiallista suorituskykyä miljoonasosatasolla. Tyhjiötekniikka ei ole akkujen valmistuksessa pelkkä aputekniikka, vaan se on keskeinen prosessiolosuhde, joka vaikuttaa suoraan elektrodien laatuun, elektrolyytin jakautumiseen ja kennon pitkäaikaiseen kestävyyteen.
Tyhjiöllä on kolme korvaamatonta tehtävää tuotantolinjalla. Ensinnäkin se poistaa epäpuhtaudet poistamalla kosteuden ja hapen elektrodin huokosista ennen kuin ne ehtivät reagoida elektrolyyttisuolojen kanssa. Toiseksi se nopeuttaa fysikaalisia prosesseja liuottimien kiehumispisteiden alentaminen, jotta kuivaus voidaan suorittaa lämpötiloissa, jotka säilyttävät elektrodin mikrorakenteen. Kolmanneksi se takaa tiivisteen eheyden luomalla tarvittavan paine-eron, jotta jopa mikronikokoiset vuodot voidaan havaita ennen kuin kenno lähtee tehtaalta. Lieteen sekoittamisesta tuotantolinjan lopputestaukseen asti tyhjiö esiintyy vähintään viidessä kriittisessä prosessivaiheessa, joista jokaisella on omat paine-, puhtaus- ja säätövaatimuksensa. Tämän oppaan painopisteenä on ymmärtää, mitä kussakin näistä vaiheista tapahtuu ja mitkä laitteet mahdollistavat sen.
Tyhjiötekniikan sovellukset akkujen tuotantoprosessissa
Akkujen valmistuksessa tyhjiöprosessi ei ole yksi ainoa prosessi, vaan viisi erillistä prosessia, joista kukin ratkaisee eri fysikaalisen ongelman. Seuraavassa käydään ne läpi siinä järjestyksessä, jossa ne esiintyvät tyypillisellä tuotantolinjalla.
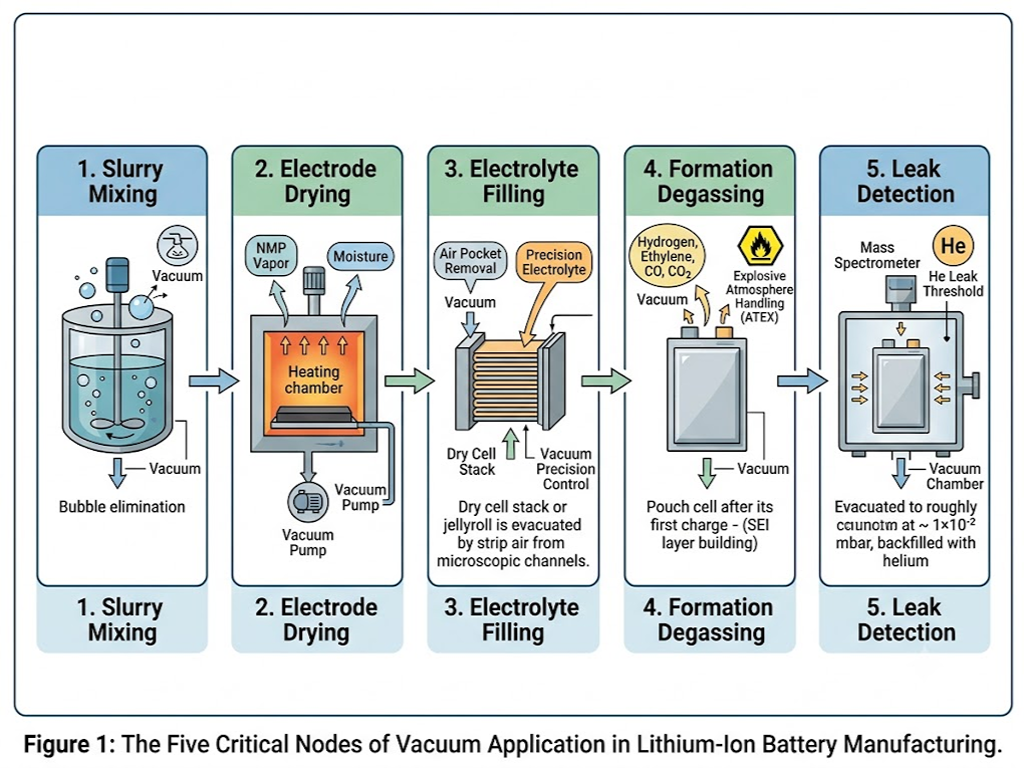
Lietteen sekoittaminen Kuplien poistaminen ennen kuin ne aiheuttavat vikoja
Elektrodisuspensio on viskoosi suspensio, joka koostuu aktiivimateriaalijauheesta, johtavasta hiilestä ja polymeerisideaineesta, jotka on liuotettu N-metyyli-2-pyrrolidoniin (NMP). Sekoituksen aikana tahnaan jää ilmakuplia, ja jokainen näistä kuplista muodostaa myöhemmin pinnoitetussa elektrodissa tyhjän tilan, johon litiumionit eivät voi tunkeutua, minkä seurauksena kapasiteettia menetetään pysyvästi.
Tyhjiösekoituksessa käytetään noin -0,09–-0,095 MPa:n alipainetta, jolla nämä kuplat vedetään pintaan ja rikotaan, samalla kun ylläpidetään homogeenisen hiukkasten dispergoitumisen edellyttämiä leikkausvoimia. Mitä suurempi lietteen viskositeetti on – kuten nikkelipitoisissa katodikoostumuksissa – sitä pidempi on tarvittava ilmanpoistoaika, joka on tyypillisesti 30–50% pidempi kuin LFP-kemioissa.
Elektrodien kuivaus Kosteuden poistaminen mikronitasolla
Pinnoituksen jälkeen elektrodirullassa on jäljellä NMP:tä ja vähäisiä määriä kosteutta, jotka on poistettava ennen kuin kenno siirtyy kosteutta sietämättömään elektrolyytin täyttövaiheeseen. NMP:n kiehumispiste on 202 °C ilmakehän paineessa, mutta elektrodin lämmittäminen kyseiseen lämpötilaan heikentäisi PVDF-sideainetta ja romahduttaisi huolellisesti suunnitellun huokosrakenteen.
Tyhjiökuivaus ratkaisee tämän ongelman alentamalla kiehumispistettä: alle 1 mbar:n paineessa NMP ja vesi höyrystyvät tehokkaasti 80–140 °C:ssa, mikä on selvästi elektrodimateriaalien lämpötoleranssin rajoissa. Monikammioisissa jatkuvatoimisissa kuivauslinjoissa elektrodikäämit käsitellään peräkkäisissä tyhjiövyöhykkeissä, joissa kussakin kammiossa nauha pysyy 8–15 minuuttia. Tavoiteltu jäännöskosteus riippuu kemiallisesta koostumuksesta: perinteisissä NMC-kennoissa tavoitellaan alle 300 ppm:ää, kun taas korkean nikkelipitoisuuden ja piianodijärjestelmissä pyritään alle 100 ppm:ään, jotta vältetään fluorivetyhapon muodostuminen LiPF†:n hydrolyysin seurauksena.
Elektrolyytin täyttö Tarkkuus tyhjiöolosuhteissa
Elektrolyytin täyttö on luultavasti koko tuotantoketjun tyhjiöherkin vaihe. Kennojoukko tai jellyroll sisältää tuhansia mikroskooppisia kanavia elektrodikerrosten ja erottimen huokosten välissä. Pelkkä elektrolyytin kaataminen huonepaineessa jättää ilmataskuja, jotka tukkivat litiumionien kulkureitit – jokainen tukkeutunut kanava merkitsee pysyvää kapasiteetin menetystä.
Menettely on vaiheittainen: ensin kuivakammio tyhjennetään noin 0,01 mbar:n paineeseen huokosverkostosta ilman poistamiseksi. Sitten elektrolyytti johdetaan soluun, ja kapillaarivoima vetää sen tyhjiöksi tehtyihin kanaviin. Lopullinen tyhjiön pitäminen poistaa jäljellä olevat kaasukuplat. Kriittinen parametri tässä ei ole pelkästään absoluuttinen tyhjiötaso, vaan sen vakaus: täytön aikana tapahtuvat yli ±1 mbar:n vaihtelut voivat aiheuttaa elektrolyytin roiskumista (jos tyhjiö nousee liian korkeaksi) tai epätäydellistä kostumista (jos se laskee liian matalaksi). Molemmat tulokset johtavat siihen, että solu hylätään muodostumisen luokittelun yhteydessä.
Muodostumisen kaasunpoisto Ensimmäisen latauksen hallinta
Ensimmäisen lataus- ja purkausjakson aikana anodiin muodostuu kiinteän elektrolyytin rajapintakerros (SEI), joka on vakaiden lataus- ja purkausjaksojen kannalta välttämätön passivoiva kalvo. Tämä sähkökemiallinen prosessi tuottaa myös kaasuseosta, johon kuuluu vetyä, etyleeniä, hiilimonoksidia ja hiilidioksidia. Pussikennokennossa kaasujen muodostuminen voi saada kennon paisumaan kahteen tai kolmeen kertaan alkuperäisestä tilavuudestaan.
Tyhjiöpoisto poistaa tämän kaasutaskun ennen kennon lopullista sulkemista. Koska osa näistä kaasuista on syttyviä ja ympäristössä on haihtuvia elektrolyyttiliuottimia, tämän vyöhykkeen tyhjiölaitteiden on täytettävä räjähdysvaarallisia ilmakehäolosuhteita koskevan ATEX-direktiivin 2014/34/EU vaatimukset. Kaasunpoiston jälkeen kenno suljetaan tyhjiössä siten, että sen sisäinen jäännöspaine on tyypillisesti alle 50 mbar.
Vuototunnistus Viimeinen laadunvalvontavaihe
Akkukenno, joka läpäisee kaikki sähköiset testit, voi silti pettää käytössä, jos sen koteloon pääsee kosteutta. Helium-massaspektrometrillä suoritettava vuototestaus on alan standardina käytetty lopputarkastus: kenno sijoitetaan tyhjiökammioon, josta on tyhjennetty ilma noin 1×10² mbar:iin, täytetään heliumilla ja valvotaan massaspektrometrillä, joka on viritetty heliumin ominaiselle massa-varaus-suhteelle. Yleisesti käytetty hylkäysraja on 1 × 10⁻⁶ mbar·L/s – kaikki kennot, joiden vuotokerto on tätä suurempi, hylätään. Tällä herkkyydellä testillä voidaan havaita jopa yksittäistä bakteeria pienempi vika, mikä takaa, että kennon ilmatiivis tiiviste kestää sen ajoneuvon tai laitteen koko käyttöiän, jota se virtaa.
Sekoittaminen
Kuivaus
Täyttö
Kaasunpoisto
Havaitseminen
Akkujen valmistuksessa käytettävät tyhjiöpumpputekniikat ja niiden valinta
Viisi tyhjiöprosessia, viisi erilaista vaatimuskokonaisuutta pumpulle. Oikean pumpputeknologian valinta kullekin prosessiasemalle on tyhjiöjärjestelmän suunnittelussa tärkein laitevalinta.
Kuivapumput vs. öljytiivisteiset pumput Keskeinen kompromissi
Akkujen valmistuksessa käytettävän tyhjiöpumpputeknologian keskeinen jako tapahtuu öljytiivisteisten roottorilamellipumppujen ja kuivakäyttöisten vaihtoehtojen (scroll-, ruuvi- ja kynsipumput) välillä. Tämän valinnan hyvät ja huonot puolet tunnetaan hyvin, mutta akkujen valmistuksen kontekstissa vaakakuppi kallistuu useimmissa prosessivaiheissa ratkaisevasti kuivakäyttöisen teknologian puolelle.
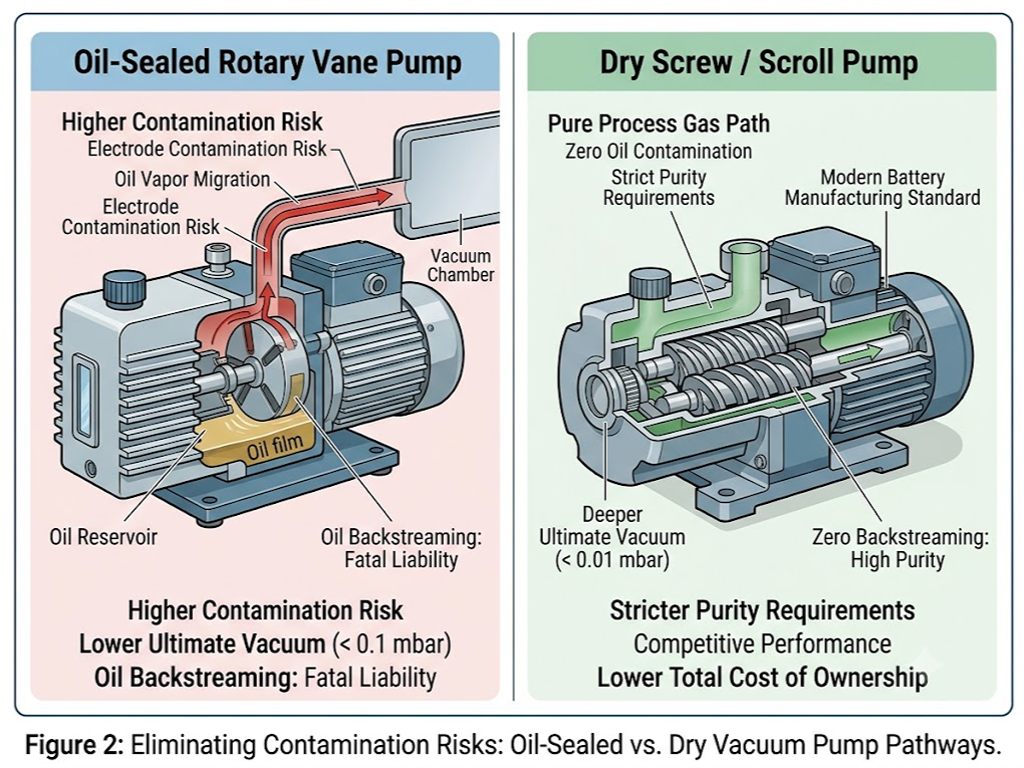
Öljytiivisteiset pyöriväsiipipumput tarjoavat syvemmän lopullisen tyhjiön – alle 0,1 mbar – edullisemmalla hankintahinnalla. Akunvalmistuksessa niillä on kuitenkin kohtalokas haittapuoli: öljyn takaisinvirtaus. Jopa pienet määrät öljyhöyryä, jotka kulkeutuvat virtaussuuntaan kuivauskammioon tai elektrolyyttitäyttöasemalle, saastuttavat elektrodin pinnan tai reagoivat LiPF†-elektrolyyttisuolan kanssa, jolloin syntyy suorituskykyä heikentäviä sivutuotteita. NMP- ja karbonaattiliuottimien höyryt liukenevat myös pumppuöljyyn, mikä edellyttää kuukausittaisia öljynvaihtoja ja tuottaa vaarallista nestemäistä jätettä.
Kuivapumput – ruuvi-, spiraali- ja kynsityyppiset – poistavat öljyn tyhjiökammiosta kokonaan. Nykyaikaiset kuivaruuvipumput saavuttavat lopullisen paineen, joka on 0,01 mbar tai parempi, ja ne kilpailevat öljytiivisteisten mallien kanssa kaikissa akkuvalmistusprosesseissa lukuun ottamatta erikoistuneita korkeatyhjiösovelluksia. Niiden käyttö akkujen valmistuksessa on kasvanut noin 30% uudesta asennuksesta kymmenen vuotta sitten yli 70%:hen nykyään, mikä johtuu tiukemmista puhtausvaatimuksista ja alhaisemmista kokonaiskustannuksista, kun öljyn hävittäminen ja seisokkiajat otetaan huomioon.
Akkusovellusten tärkeimmät valintaperusteet
Pumpun valitseminen tiettyä prosessivaihetta varten edellyttää viiden parametrin arviointia tärkeysjärjestyksessä:
Tavoiteltu tyhjiötaso ja pumppausnopeus. Lietteen sekoittaminen vaatii tyypillisesti 100–500 m³/h tilavuusvirtausta paineessa 10–100 mbar. Elektrodien kuivaus vaatii suurempaa läpimenoa 300–1 000 m³/h , jotta voidaan käsitellä NMP:n haihtumisesta syntyvä suuri höyrykuorma. Elektrolyytin täyttö tapahtuu nopeudella 50–200 m³/h, mutta vaatii vakauden alle mbar:n tasolla. Vuototunnistuskammiot ovat suhteellisen pieniä, ja ne tarvitsevat vain 10–30 m³/h saavuttaakseen nopeasti 1×10² mbar:n painealueen.
Kemiallinen yhteensopivuus. Pumpun nesteen kanssa kosketuksissa olevien materiaalien on kestettävä NMP-liuottimen höyryä (joka syövyttää tavallisia elastomeereja), karbonaattipohjaisia elektrolyyttijäämiä (lievästi syövyttäviä, hygroskooppisia) sekä LiPF†:n hajoamisen lievästi happamia sivutuotteita. Ruostumattomasta teräksestä valmistetut sisäosat ja FFKM-tiivisteet (perfluoroelastomeeri) ovat perusvaatimukset kaikille pumpuille, jotka käsittelevät kuivaus- tai täyttöasemista peräisin olevaa prosessikaasua.
Lämpötilankestävyys. Kuivausprosessin poistoilman lämpötila voi nousta 80–140 °C:een pumpun imupuolella. Pumpun sisäisten välysten ja tiivistemateriaalien on säilytettävä mittavakaus tällä lämpötila-alueella ilman, että ne juuttuvat tai vuotavat.
ATEX-vaatimustenmukaisuus. Kaikilla pumppuilla, jotka on kytketty muodostuman kaasunpoistoasemaan, jossa esiintyy syttyviä kaasuseoksia, on oltava ATEX-sertifiointi vyöhykkeen 1 tai vyöhykkeen 2 käyttöä varten direktiivin 2014/34/EU mukaisesti.
Kokonaiskustannukset. Energiankulutus on suurin tekijä tyhjiöjärjestelmän elinkaarikustannuksissa, ja sen osuus kokonaiskustannuksista (TCO) on yli 70%. Taajuusmuuttajalla (VSD) varustetut pumput, jotka säätävät moottorin kierroslukua prosessin tarpeen mukaan, voivat vähentää energiankulutusta 30–50% verrattuna kiinteänopeuksisiin vaihtoehtoihin. Jatkuvassa tuotannossa investointi maksaa itsensä takaisin tyypillisesti 18–24 kuukauden kuluessa.
Keskitetyt ja hajautetut imujärjestelmät
Laitostason arkkitehtuurin osalta valinta hajautetun ”pumppu kutakin työkalua kohti” -mallin ja keskitetyn tyhjiöverkoston välillä riippuu tuotannon laajuudesta. Hajautetut järjestelmät, joissa jokaisella prosessiasemalla on oma erillinen pumppuyksikkönsä, tarjoavat joustavuutta ja vikojen eristämistä: yhden pumpun vikaantuminen ei pysäytä tuotantolinjaa. Ne ovat käytännöllinen valinta koelinjoille ja tehtaille, joiden vuotuinen kapasiteetti on alle noin 2 GWh.
Keskitetyt järjestelmät, joissa tyhjiölaitos syöttää useita prosessiasemia putkistoverkoston kautta, saavuttavat 30–50% paremman energiatehokkuuden pumppujen yhdistämisen ja kuormituksen tasoittamisen ansiosta. Gigatehtaan mittakaavassa – yli 5 GWh vuodessa – pelkästään energiansäästö oikeuttaa korkeammat alkuinvestoinnit suunnitteluun. Keskitetyt ratkaisut edellyttävät N+1-pumpun redundanssia, jotta yhden yksikön huolto ei koskaan pysäytä tuotantoa, ja putkisto on suunniteltava siten, että paine pysyy tasaisena kaukaisimmassakin asemassa.
Tyhjiöventtiilit Tarkkuusohjauskerros
Jos tyhjiöpumput ovat akkutuotannon tyhjiöjärjestelmän sydän, venttiilit ovat sen hermojärjestelmä. Tyypillisellä tuotantolinjalla on satoja tyhjiöventtiilejä, ja yhdenkin väärin valitun venttiilin vikaantuminen voi pysäyttää kokonaisen prosessiaseman toiminnan. Silti venttiilien valintaohjeet puuttuvat silmiinpistävästi suurimmasta osasta akkutuotantoa käsittelevää kirjallisuutta – tämä luku käsittelee nimenomaan tätä puutetta.
Akkutuotannossa käytettävät tyhjiöventtiilityypit
Neljä venttiilityyppiä hoitaa suurimman osan akkujen valmistuksessa tarvittavista tyhjiönhallintatehtävistä, ja kukin niistä on optimoitu tiettyä tehtävää varten:
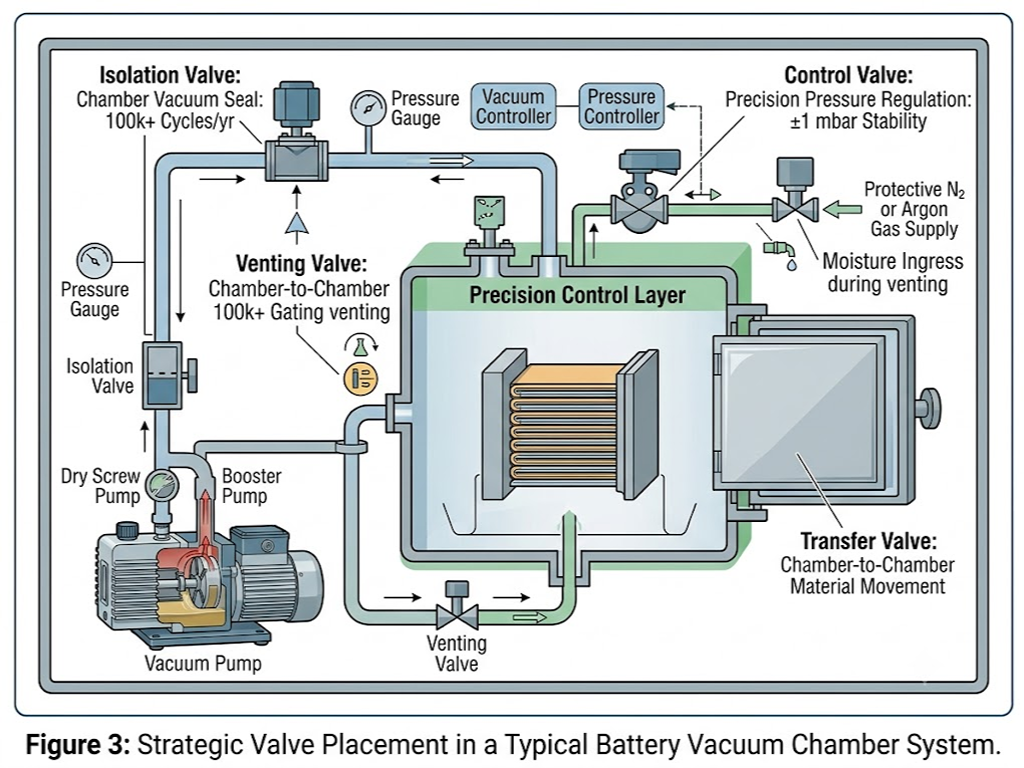
Sulkuventtiilit (venttiili- ja kulmakokoonpanot) eristävät tyhjiökammiot pumppauslinjoista prosessivaiheiden aikana. Monikammioisissa kuivauslinjoissa ne avautuvat ja sulkeutuvat jokaisen erän siirron yhteydessä, jolloin niiden käyttökertojen määrä nousee yli 100 000:een vuodessa. Tiivistysmekanismin on pidettävä heliumtiivis sulkeminen alle 1 × 10⁻⁹ mbar·L/s:n vuototasolla myös pitkän käyttöjakson jälkeen.
Säätöventtiilit Pääasiassa läppä- ja suhteelliset venttiilit säätelevät tyhjiötasoa prosessikammiossa. Tämä on elektrolyyttitäyttöasemien kriittinen komponentti. Venttiilin on pidettävä paineasetus vakaana ±1 mbar:n tarkkuudella, vaikka kaasukuorma vaihtelee elektrolyytin kostuttaessa elektrodipinoa. Proportionaaliventtiilit tarjoavat portaattoman säätelyn elektronisen ohjauksen avulla, mutta niihin liittyy tunnettu luotettavuusongelma: pitkät käyttämättömyysjaksot voivat aiheuttaa venttiilin kelan tai kuristuslevyn jumittumisen. Tämä vikatapa, joka on dokumentoitu akkujen muodostuslaitteiden patenteissa, voidaan lieventää suorittamalla säännöllisiä liikuttelusyklejä tuotannon seisokkien aikana.
Ilmanpoistoventtiilit palauttaa ilmanpaine tyhjiöprosessin päätyttyä. Akkujen valmistuksessa ilmanpoisto tapahtuu lähes aina suojaavassa typpi- tai argonilmakehässä, jotta juuri kuivattu elektrodi tai elektrolyytillä täytetty kenno ei ime takaisin kosteutta. Venttiilin on kestettävä paine-ero ilman, että istukan kuluminen aiheuttaa hiukkaskontaminaatiota.
Siirtoventtiilit siirtää elektrodikäämejä tai kennopinoja tyhjiökammioiden välillä jatkuvatoimisissa tuotantolinjoissa. Nämä ovat suuriaukkoisia malleja – usein suorakulmaisia venttiilejä – jotka on suunniteltu tuotantolaitteiden tarkkojen mittojen mukaisiksi. VAT Groupin 06.6- ja 07.7-sarjat, jotka on suunniteltu tyhjiökammioiden lastausoville, edustavat tätä tuoteryhmää, ja niiden painealue ulottuu 1 × 10⁻⁷ mbar:sta yli 1 bariin absoluuttista painetta.
Materiaalivalinta syövyttäviin akkuympäristöihin
Akunvalmistus muodostaa poikkeuksellisen aggressiivisen kemiallisen ympäristön tyhjiöventtiilien sisäosille. Materiaalivalinnat, jotka toimivat puolijohdetyhjiöissä – josta suurin osa venttiilien suunnittelukokemuksesta on peräisin – eivät aina ole sovellettavissa tähän käyttötarkoitukseen.
Venttiilirungon materiaalit. SS316L-ruostumaton teräs on vakiovalinta, sillä se tarjoaa riittävän korroosionkestävyyden yleiskäyttöön tyhjiöolosuhteissa, ja sen 2-3%-molybdeeni-pitoisuus suojaa kloridipistekorroosiolta. Laitteissa, jotka ovat suoraan alttiina LiPF†-pitoiselle elektrolyyttihöyrylle – joka hajoaa kosketuksessa kosteuden kanssa ja tuottaa pieniä määriä fluorivetyhappoa – PTFE- tai PFA-vuoratut rungot estävät kokonaan metallin kosketuksen prosessikaasun kanssa.
Tiivistemateriaalit. Tavalliset FKM (Viton)-elastomeerit soveltuvat yleiseen tyhjiökäyttöön noin 200 °C:n lämpötilaan saakka, mutta ne eivät kestä NMP:tä, joka aiheuttaa yli 30% tilavuuden turpoamista tavallisissa nitriili- ja fluorihiili-elastomeereissa. Yhden tason korkeamman suorituskyvyn materiaali on FFKM (perfluoroelastomeeri, jota markkinoidaan muun muassa tuotenimillä Kalrez ja Chemraz), joka yhdistää lähes universaalin kemiallisen kestävyyden jatkuvaan käyttölämpötila-alueeseen, joka ulottuu -15 °C:sta yli 300 °C:seen. Korkeimmissa, yli 250 °C:n kuivaussovelluksissa polyimidikalvot yhdessä FFKM-O-renkaiden kanssa tarjoavat ainoan luotettavan tiivistysratkaisun.
Vältettävät materiaalit. Vähemmän tunnettu saastumisriski akkujen valmistuksessa on venttiilin sisäosista liukenevat metalli-ionit. Kupari, sinkki ja nikkeli, joita esiintyy yleisesti pneumaattisten venttiilien liukukappaleissa ja solenoidikomponenteissa, voivat liueta vähäisinä määrinä elektrolyyttiin tai NMP:hen ja kerrostua elektrodeille myöhemmissä prosessivaiheissa, mikä kiihdyttää itsetyhjenemistä. CKD Corporationin akkukäyttöön tarkoitetussa P4-tyhjiökytkinsarjassa näiden materiaalien pääsy nesteen kanssa kosketuksiin joutuville pinnoille on nimenomaisesti estetty. Tämä suunnitteluratkaisu on otettava huomioon prosessisuunnittelijoiden arvioidessa venttiilien soveltuvuutta akkukäyttöön.
Venttiilien luotettavuus ja huolto tuotantoympäristöissä
Akkujen valmistuksessa tyhjiöventtiilien ennaltaehkäisevä huolto keskittyy kahteen tehtävään: tiivisteiden määräaikaiseen vaihtoon ja vuototason säännölliseen tarkistukseen. Elastomeeritiivisteiden suositeltu vaihtoväli on 6–12 kuukautta jatkuvassa tuotantokäytössä; metallitiivisteisissä venttiileissä tämä aika pidentyy 2–5 vuoteen riippuen käyttöjaksojen määrästä ja prosessin puhtaudesta.
Vianmäärityksessä yleisimmät vikatilanteet noudattavat tunnistettavaa kaavaa. Venttiili, joka ei pidä tyhjiötä, kärsii tyypillisesti tiivistyspinnan hiukkaskontaminaatiosta tai kemiallisen vaikutuksen aiheuttamasta pistekorroosiosta – eristetyn venttiilin heliumvuototestaus paljastaa, kummasta on kyse. Venttiili, joka reagoi hitaasti tai ei laukea, viittaa yleensä riittämättömään pneumaattiseen syöttöpaineeseen, vialliseen solenoidiohjausventtiiliin tai toimilaitteen mekaaniseen jumittumiseen – kaikki nämä voidaan diagnosoida muutamassa minuutissa painemittarin ja yleismittarin avulla. Tuotantolinjoilla, joilla yhden venttiilin vika voi pysäyttää tuotannon, jonka arvo on tuhansia dollareita tunnissa, kriittisten varaventtiilikokoonpanojen varastoiminen yksittäisten tiivistesarjojen sijaan on kokeneiden huoltotiimien keskuudessa vakiintunut käytäntö.
Yleisiä tyhjiöongelmia ja niiden vianmääritys
Akunvalmistuksessa käytettävät tyhjiöjärjestelmät menevät rikki ennustettavissa olevilla tavoilla. Taito ei ole niiden korjaamisessa, vaan niiden vianmäärityksessä oikeassa järjestyksessä, ilman että työvuoroja tuhlataan vääriin oletuksiin.
Pidennetty tyhjennysaika kammion saavuttaminen tavoitetyhjiöön kestää kauemmin kuin vertailutilanteessa. Yleisin syy on ovitiivisteen tai läpivientitiivisteen kuluminen. Heliumvuodonetsintä, joka aloitetaan suurimmista tiivisteistä ja etenee sisäänpäin, paikantaa vuodon nopeammin kuin tiivisteiden vaihtaminen kokeilemalla. Jos ulkoista vuotoa ei löydy, seuraava epäilty on pumppuöljyn likaantuminen (öljytiivisteisissä järjestelmissä) tai sisäinen kuluminen (kuivapumppuissa) – tyhjennystesti tunnetusti puhtaalla vertailutilavuudella eristää pumpun oman suorituskyvyn järjestelmästä.
Alipaine ei saavuta asetettua arvoa. Tarkista ensin tyhjiömittarin kalibrointi. 10 20% -mittarin lukeman vaihtelu kuuden kuukauden aikana on tavallista, ja sitä pidetään usein virheellisesti järjestelmän vikana. Jos mittari on tarkka, eristä tyhjiöjakoputken osat käytettävissä olevilla eristysventtiileillä ja mittaa kunkin segmentin vuotomäärä erikseen. Kaikissa segmenteissä tapahtuva asteittainen heikkeneminen viittaa pumppuun; jyrkkä muutos yhdessä segmentissä osoittaa paikallisen vuodon.
Tyhjiön vaihtelut prosessin aikana. Elektrolyytin täytön aikana paineen signaali, joka heilahtelee yli ±10 mbar:n verran asetusarvon ympärillä, johtuu yleensä säätöventtiilistä – joko juuttuneesta toimilaitteesta tai tukkeutuneesta ohjausaukosta sähköpneumaattisessa asennoittimessa. Kammion ja pumpun välisessä tyhjiöputkessa tiivistynyt liuotin voi myös aiheuttaa paineheilahteluja, kun nestemäiset möykkyt tukkeuttavat ja avaavat virtausreitin jaksoittain.
Käytännöllisessä diagnostiikkamallissa vuotanopeutta käytetään ensisijaisena luokittelumittarina: alle 0,5 mbar·L/s:n vuoto on normaalin toleranssin rajoissa ja vaatii ainoastaan trendin seurantaa. Arvojen ollessa välillä 0,5–2,0 mbar·L/s huolto on ajoitettava seuraavalle suunnitellulle seisokille. Arvojen ollessa välillä 2,0–5,0 mbar·L/s vuoto heikentää aktiivisesti tuotteen laatua ja vaatii toimenpiteitä vielä saman työvuoron aikana. Yli 5,0 mbar·L/s:n vuotokertoimella tuotanto on keskeytettävä, kunnes vuoto on paikannettu ja korjattu – hylättyjen kennojen kustannukset ylittävät seisokin kustannukset jo muutamassa tunnissa.
Akkujen valmistuksessa käytettävän tyhjiötekniikan tulevaisuus
Kolme kehityssuuntausta ovat muuttamassa tyhjiövaatimuksia seuraavan sukupolven akkujen valmistuksessa.
Kiinteän tilan akut korvata nestemäinen elektrolyytti keraamisella tai polymeerisellä ionijohteella – materiaaliluokalla, joka on suuruusluokkia herkempi kosteudelle ja hapelle kuin perinteiset nestemäiset elektrolyytit. Kiinteän tilan akkujen tuotantoympäristöissä tarvitaan kuivahuoneita, joiden kastepiste on alle -60 °C (verrattuna perinteisten litiumioniakkujen -40 °C:een), sekä tyhjiökammioita, joiden peruspaine on 10{v mbar – kymmenen kertaluokkaa alhaisempi kuin nykyisissä elektrolyyttitäyttöasemissa.
Kuivalektrodikäsittely poistaa NMP-liuottimen kokonaan lietteestä – teknologia, jonka kehitti Maxwell Technologies (jonka Tesla on ostanut) – ja poistaa samalla tyhjiöjärjestelmän suurimman lämpökuormituksen. Prosessi vaatii kuitenkin edelleen tyhjiötä pölyn hallintaan kuivajauheen sekoituksen aikana sekä hapettumisen estämiseen kalandroinnin aikana. Tyhjiötarve siirtyy suurivolyymisestä höyryn käsittelystä korkean puhtausasteen ympäristöolosuhteiden hallintaan.
Älykkäät imujärjestelmät IoT-anturien ja digitaalisten kaksosten integrointi edustaa lähitulevaisuuden tehokkuuden eturintamaa. Jokaisesta pumpusta ja venttiilistä kerätyt reaaliaikaiset paine-, tärinä- ja virrankulutustiedot syötetään ennustemalliin, joka aikatauluttaa huoltotoimenpiteet ennen vikojen syntymistä ja säätää pumpun nopeutta dynaamisesti tuotantovauhtia vastaavaksi. Varhaiset käyttöönottajat raportoivat 20–30%:n lisäenergiansäästön verrattuna siihen, mitä pelkästään taajuusmuuttajan käyttöönotolla saavutetaan.
Kun akkujen valmistuksessa käytettävä tyhjiötekniikka kehittyy pelkästä aputekniikasta tarkkuusprosessien mahdollistajaksi, laitteiden toimitusketjun on pysyttävä kehityksen vauhdissa. Seuraavan sukupolven akkukennojen tuotantolinjoja kehittävät valmistajat etsivät yhä useammin venttiilitoimittajia, joilla on syvällistä sovelluskohtaista suunnitteluosaamista, sen sijaan että tyytyisivät valmiisiin katalogiosiin. Tiimeille, jotka arvioivat tyhjiöventtiilivaihtoehtoja, joihin liittyy räätälöityjä materiaali- ja toiminnallisuusvaatimuksia, VINCERin lähestymistapa sovelluskohtaiseen venttiilien räätälöintiin on dokumentoitu verkossa.
Lähteet
- GRST International Limited. “Menetelmä elektrodikokoonpanojen kuivaamiseksi.” Yhdysvaltain patentti 10199635. 2019. patents.justia.com
- Agilent Technologies. “Helium-massaspektrometrin avulla toteutettava vuototarkastus litiumioniakkujen valmistuksessa – tekninen katsaus.” 2024. agilent.com.cn
- China SAE / AI Automotive Manufacturing. “Heliumtunnistustekniikan soveltaminen sähköautojen akkujen valmistuksessa.” 2024. caev.org.cn
- Leybold GmbH. “Tyhjiöjärjestelmät akkukennojen tuotantoon.” eMobility Engineering. 2023. emobility-engineering.com
- Equilibar. “Litiumioniakkujen valmistus vaatii tarkkaa tyhjiön säätöä.” 2025. equilibar.com
- VAT Group. “Akkutuotanto – teollisuuden tyhjiöventtiiliratkaisut.” 2025. vatgroup.com
- Pfeiffer Vacuum. “Litiumioniakkujen valmistus ja kierrätys – tyhjiöratkaisut.” 2025. pfeiffer-vacuum.com
- Edwards Vacuum. “Miksi kuivapumput ovat parempia litiumioniakkujen elektrolyytin kaasunpoistoon.” 2025. edwardsvacuum.com
- VINCER Valve. Etusivu. vincervalve.com


