
Johdanto
Petrokemian jalostuksen, LNG:n kuljetuksen ja merellä tapahtuvan suolanpoiston kaltaisilla raskailla teollisuudenaloilla luotettava neljänneskierrosventtiilien automaatio on turvallisuuden kannalta ehdottoman välttämätöntä. Insinöörit joutuvat tekemisiin äärimmäisten paine-erojen, erittäin syövyttävien aineiden ja voimakkaan staattisen kitkan kanssa. Tavalliset hammaspyörävetoiset lineaaritoimilaitteet pettävät usein näissä olosuhteissa, minkä vuoksi tarvitaan vankkaa scotch yoke -toimilaitteisto lopullinen, erittäin kestävä mekaaninen ratkaisu teollisuuden virtauksen säätöjärjestelmiin.
Neljänneskierrosventtiilin käyttömekanismin keskeinen haaste
Jotta tämän nimenomaisen liukukappalemekanismin tekninen ylivoimaisuus voitaisiin todella ymmärtää, on ensin analysoitava ne näkymättömät fysikaaliset ja hydrodynamiikkaan liittyvät voimat, jotka sen on jatkuvasti voitettava. Kun automatisoidaan raskaaseen käyttöön tarkoitettua putkistoinfrastruktuuria – kuten API 6D -määritysten mukaisesti rakennettuja putkistoja – toimilaitteistolle asetetut mekaaniset vaatimukset ulottuvat paljon pidemmälle kuin pelkkä pyörivä liike. Tärkeimmät haasteet virtausdynamiikassa ja venttiilin toiminnassa ovat Kitka (Staattinen kitka), dynaaminen laakerikitka, hydrodynaaminen vääntömomentti sekä valtava paine-ero (ΔP), joka päälinjasovelluksissa voi usein ylittää 150 baria.
Ajatelkaamme esimerkiksi massiivista, 24-tuumaista, luokan 600 trunnion-kiinnitteistä palloventtiiliä, joka on asennettu raakaöljyn pääputkeen tai korkeapaineiseen meriveden suolanpoistojärjestelmän imuputkeen. Tavallisissa käyttöjaksoissa tämä venttiili saattaa pysyä täysin auki- tai täysin kiinni-asennossa useita peräkkäisiä kuukausia, toimien puhtaasti hätätilanteiden eristyspisteenä. Tämän pitkän paikallaanolojakson aikana polymeeriset istukkamateriaalit – kuten neitsytpolytetrafluorieteeni (PTFE), polyeetterieetteriketon (PEEK) tai vahvistetut elastomeerikomposiitit (kuten Devlon) – altistuvat termodynaamiselle ja mekaaniselle ilmiölle, jota kutsutaan “kylmävirtaukseksi” tai elastomeeriseksi virumiseksi.
Jatkuvan linjapaineen vaikutuksesta nämä polymeerit siirtyvät mikroskooppisella tasolla ja tiivistyvät metallipallon pinnan huokoiseen mikrorakenteeseen. Samanaikaisesti virtauksen ylävirran nestepaine aiheuttaa kymmeniä tuhansia paunoja sivuttaisvoimaa, joka painaa pallon voimakkaasti virtauksen alavirran tiivistysmekanismia vasten. Tämä luo voimakkaan mekaanisen lukitusvaikutuksen pallon ja istukoiden välille. Alkuperäistä pyörimisvoimaa, jota tarvitaan tämän staattisen pidon murtamiseen, istukan kitkan voittamiseen ja pallon irrottamiseen istukasta, kutsutaan tieteellisesti Break to Open (BTO) -vääntömomentiksi. Jos toimilaitteella ei ole mahdollisuutta tuottaa äkillistä, suhteettoman suurta vääntömomentin piikkiä tarkalleen 0 asteen asennossa, venttiili yksinkertaisesti jää jumiin, mikä laukaisee ketjureaktion koko prosessinohjausjärjestelmässä ja voi aiheuttaa vakavan ylipaineen virtaussuunnan alkupäässä.
“Jumissa oleva kuorma-auto” -tekniikan vertauskuva
Ajattele tätä pahasti jumiutunutta venttiiliä kuin valtavaa, täyteen lastattua kuorma-autoa, joka on pysähtynyt jyrkälle mäelle. Alkuperäinen mekaaninen työntövoima, jota tarvitaan renkaan staattisen pidon murtamiseen tiellä ja pyörien pyörimisen käynnistämiseen pysähdyksestä, on valtava. Heti kun kuorma-auto kuitenkin alkaa liikkua, liikevoima ottaa vallan, ja sen liikkeessä pitämiseen tarvittava jatkuva voima pienenee merkittävästi. Tämä edustaa “käyntivääntömomenttia”.”
Venttiilien automaatiossa tämä näkyy suoraan BTO-vääntömomentin ja käyntivääntömomentin välisenä valtavana erona. Käyntivääntömomentti on tyypillisesti vain 30%–40% alkuperäisestä BTO-vaatimuksesta. Vakioisen lineaarivääntömomenttisen vaihdeyksikön mitoittaminen äärimmäisen BTO-vaatimuksen täyttämiseksi johtaa liikkeellepanijaan, joka on huomattavasti ylimitoitettu, liian kallis ja kuluttaa täysin tarpeettomia määriä paineilmaa koko 90 asteen iskun aikana. Teollisuus tarvitsi mekaanisen nivelen, joka keskitti matemaattisesti suurimman mekaanisen vipuvaikutuksensa tarkalleen sinne, missä putkisto sitä eniten tarvitsi.
Scotch Yoke -toimilaitteen anatomia ja kinematiikka
Tämän laitteen mekaaninen nerokkuus Scotch Yoke -tyyppinen pneumaattinen toimilaite piilee siinä, että se muuntaa lineaarisen työntövoiman epälineaarisesti pyöriväksi vääntömomentiksi. Toisin kuin hammasratas- ja hammaslankamallit, jotka perustuvat hauraiden hammaspyörien hampaiden jatkuvaan kosketukseen, tässä toimilaitteessa käytetään liukuvaa mekaanista nivelrakennetta, joka on erityisesti suunniteltu vaimentamaan ja siirtämään äärimmäisiä rasituksia ilman ennenaikaista kulumista, metallin väsymistä tai kitkaa.
Mekaaninen ydin: männät, liukukappaleet ja kiinnikkeet
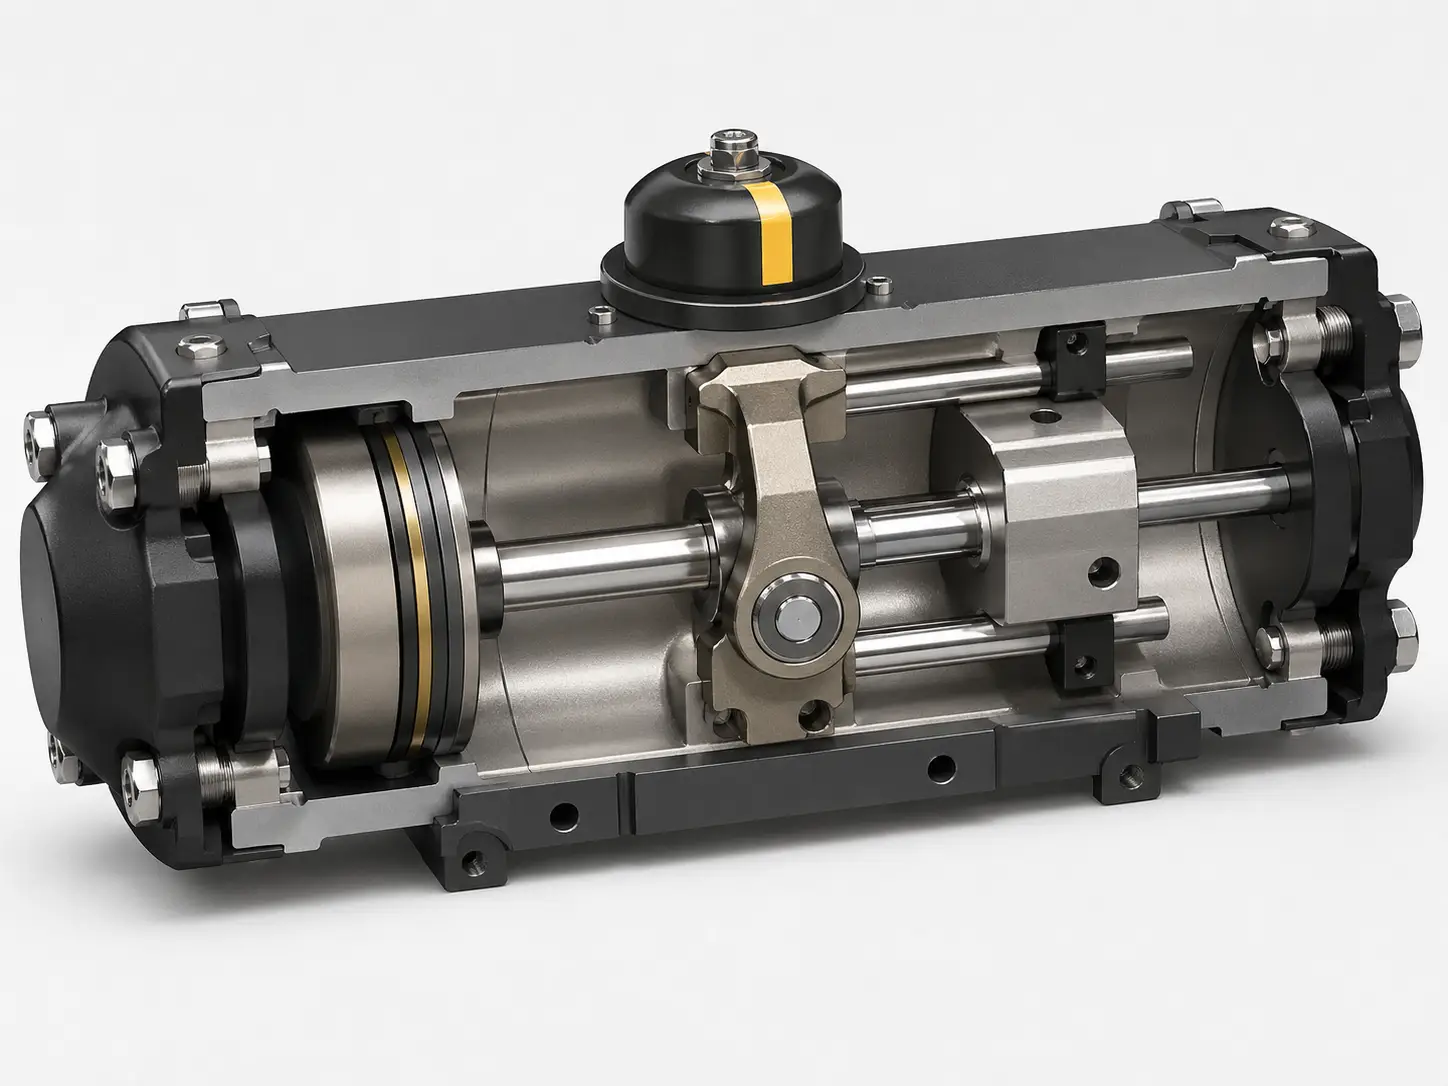
Tutkimalla raskaaseen käyttöön tarkoitetun laitteen sisäistä rakennetta voimme tarkasti tunnistaa ne huolellisesti suunnitellut komponentit, jotka ohjaavat tätä kineettisen energian siirtoa. Jokainen osa on metallurgisesti valittu kestämään miljoonia käyttöjaksoja:
- Voimasilinteri: Tämä tarkkuushionattu sylinteri, jota käyttää paineistettu instrumentti-ilma tai hydraulineste, tuottaa puhdasta lineaarista työntövoimaa. Sylinterin sisäpinnat on käsitelty kriittisesti vähintään 25 mikronin paksuisella kemiallisella nikkelipinnoituksella (ENP) tai kova-anodisoinnilla. Tämä luo lasimaisen pintaviimeistelyn, jolla on erittäin alhainen Ra-arvo (keskimääräinen karheus), mikä estää ilmavirtauksen kosteuden aiheuttaman korroosion ja minimoi tiivisteiden dynaamisen kitkan, mikä pidentää O-renkaiden käyttöikää huomattavasti.
- Mäntä- ja kankikokoonpano: Mäntä on varustettu erityisillä dynaamisilla tiivisteillä – tyypillisesti nitriilibutadieenikumilla (NBR) tavanomaisissa -20 °C – +80 °C:n käyttölämpötiloissa tai fluorihiilikomposti- ja silikonikomposiiteilla äärimmäisen korkeissa tai matalissa lämpötiloissa – pneumaattisen ohitusvuodon estämiseksi. Suurten vetolujuuksien hiiliteräksinen mäntävarren siirtää lineaarisen työntövoiman eteenpäin keskusrunkoon taipumatta edes valtavan paineen alla.
- Liukukappale ja ohjainkisko: Tämä on heikkolaatuisten rakenteiden kriittinen vikakohta. Korkealaatuisessa toimilaitteessa käytetään raskaaseen käyttöön tarkoitettua, kovakromattua ohjauskiskoa, joka vaimentaa tuhoisia sivuttaiskuormia. Liukukappale (tai rullalaakeri), joka on yleensä valmistettu korkealujuuksisista, itsevoitelevista pronssiseoksista (kuten C93200), liikkuu lineaarisesti tätä ohjainta pitkin ja tarttuu samalla keskikannattimen uraan. Vaimentamalla pyörimisen aikana syntyviä säteittäisiä voimia tämä mekanismi estää poikittaisia voimia heikentämästä mäntävarren tiivisteitä ja varmistaa, ettei vuotoja esiinny ajan mittaan.
- Toimilaitteen kiinnike: Keskimmäinen pyörivä napa on tyypillisesti valmistettu maljavalulla pallografiittirautasta (esim. ASTM A536) tai taottu hiiliteräksestä erittäin suurta vääntömomenttia vaativiin sovelluksiin. Se kiinnitetään suoraan venttiilin varteen. Kun liukukappale painautuu haarukan sisäistä uraa vasten, se aiheuttaa tasaisen 90 asteen kiertoliikkeen.
U-muotoisen vääntömomenttikäyrän tulkinta
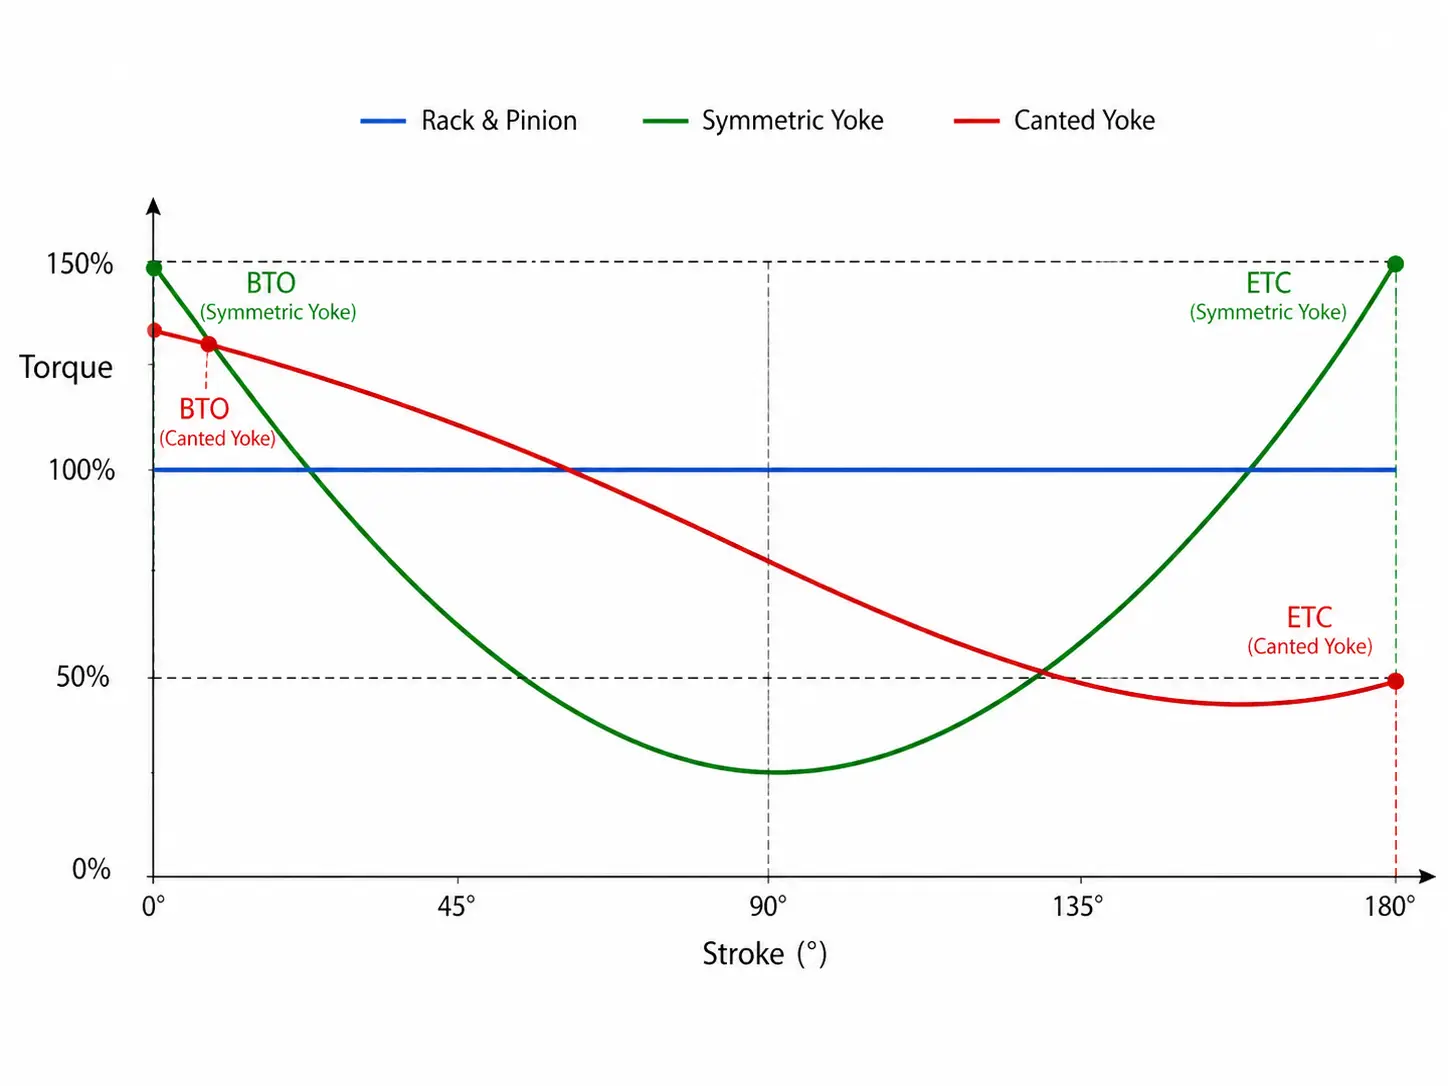
Konetekniikan kinematiikassa vääntömomentti (τ) on voiman (F) ja vääntövarren pituuden (r) vektorituote. Tässä nimenomaisessa mekanismissa pneumaattinen sylinteri työntää vakiolla lineaarisella voimalla (olettaen, että ilman syöttöpaine on vakaa), mutta liukukappaleen ja kiinnikeuran välinen kulma muuttuu jatkuvasti koko 90 asteen iskun ajan. Tämän seurauksena tehollisen vipuvarren pituus muuttuu dynaamisesti, mikä tuottaa hyvin tunnusomaisen U-muotoisen vääntömomenttikäyrän.
Tämän matemaattisen käyrän kolmen kriittisen pisteen ymmärtäminen on ehdottoman välttämätöntä toimilaitteen oikean mitoitusten määrittämiseksi, jotta varran katkeaminen voidaan estää:
- Break to Open (BTO) / 0 astetta: Venttiili on täysin suljettu suurinta putkistopainetta vasten, ja kitka on ehdottomasti suurimmillaan. Tässä nimenomaisessa geometriassa kiinnikeen vipuarmin tehollinen pituus on suurimmillaan. Toimilaitteesta syntyy räjähdysmäinen, maksimaalinen vääntömomentin piikki, joka irrottaa pallon menestyksekkäästi polymeerisistä istukoista ilman, että tarvitaan ylimitoitettua paineilmasylinteriä.
- Käyntivääntömomentti / 45 astetta: Kun venttiili pyörii kohti keskikohtaa, pallon ontelo paljastuu ja neste alkaa virrata. Fyysinen vastus ja paine-ero laskevat jyrkästi. Vastaavasti liukuvan kiinnikkeen muoto lyhentää vipuvartta sen lyhimpään pituuteen, jolloin vääntömomentti laskee alimmalle tasolleen (“U”-kirjaimen pohjaan). Tämä mekaaninen ominaisuus varmistaa, ettei paineilmaa mene hukkaan ja että iskunopeus pysyy erittäin tasaisena.
- End to Close (ETC) / 90 astetta: Kun venttiili suorittaa neljänneskierroksen liikkeen putkiston sulkemiseksi, pallon on puristuttava takaisin polymeerisiin istukoihin virtaavan nesteen täyden nopeuden vastustusta vastaan. Kiinnityskappaleen vipulinja pidentyy jälleen, mikä tuottaa toisen vääntömomentin huippuarvon ja varmistaa kuplatiiviin, vuotamattoman sulkemisen, joka täyttää tiukat API 598 -vuototestausstandardit.
Kaaren geometria: symmetriset ja vinoon asennetut mallit
Vaikka tavanomaisen U-muotoisen vääntömomenttikäyrän ymmärtäminen on perustavanlaatuista, edistyksellinen putkistoautomaatio edellyttää tämän ulostulon hienosäätöä, jotta se vastaa täydellisesti eri venttiilityyppien ominaisia vääntömomenttikäyriä. Valmistajat saavuttavat tämän muuttamalla olkapiikin uran geometrista työstöä perusteellisesti, jolloin mekanismit voidaan luokitella kahteen pääryhmään: symmetriset ja viistot. Virheelliset tekniset tiedot tässä johtavat toimintahäiriöihin.
Symmetriset kiinnikkeet: standardi pallo- ja tulppaventtiileille
Symmetrisessä rakenteessa sisäinen kiinnikeura on työstetty täysin yhdensuuntaiseksi toimilaitteen pituusakselin kanssa, kun mekanismi on tarkalleen iskun keskikohdassa (45 asteen) asennossa. Tämä geometrinen symmetria määrää, että 0 asteen vääntömomenttivarsi on matemaattisesti ja fyysisesti identtinen 90 asteen vääntömomenttivarren kanssa. Tämän seurauksena, olettaen ilmanpaineen pysyvän vakiona, avautumismomentti (BTO) on täsmälleen yhtä suuri kuin sulkeutumismomentti (ETC).
Symmetriset kiinnikkeet ovat ehdoton tekninen standardi trunnion-kiinnitteisille palloventtiileille ja voidelluille tulppaventtiileille. Nämä erityiset venttiilityypit vaativat kitkan vuoksi valtavaa voimaa istukan irrottamiseen iskun alussa, mutta mikä tärkeintä, ne vaativat yhtä suurta voimaa pallon puristamiseksi takaisin istukkaan ja luotettavan Double Block and Bleed (DBB) -tiivisteen muodostamiseksi suurta paine-eroa vastaan iskun lopussa. Tasapainoinen, symmetrinen U-käyrä vastaa tätä kaksihuippuista vaatimusta moitteettomasti, tarjoaa luotettavan turvamarginaalin korkeapaineiselle eristykselle ja varmistaa, ettei venttiili jumitu 85 asteen kohdalla.
Viistotetut kiinnikkeet: Mittojen optimointi läppäventtiileille
Kallistettu (tai vino/epäsymmetrinen) kiinnike muuttaa mekaanisen toimintaperiaatteen täysin. Kallistamalla kaaren uraa hieman – tyypillisesti 10–15 asteen kulmaan toimilaitteen keskiakseliin nähden – insinöörit muuttavat perustavanlaatuisesti sitä, missä suurin mekaaninen voima syntyy pyörimisen aikana. Tämä geometrinen muutos heikentää sulkemismomenttia (ETC), mutta vahvistaa avaamismomenttia (BTO) huomattavasti jopa 20%:stä 30%:hen ilman, että sylinterin kokoa tarvitsee suurentaa.
Tämä malli on nimenomaisesti ja yksinomaan suunniteltu korkean suorituskyvyn ja kolminkertaisen offset-rakenteen omaaville läppäventtiileille. Toisin kuin palloventtiileissä, läppäventtiilin levy kääntyy liikeradan lopussa yksinkertaisesti istukkaan. Sen sulkeminen ja tiivistys vaatii suhteellisen pientä vääntömomenttia. Massiivisen läppäventtiilin avaaminen suurta paine-eroa ja äärimmäisiä olosuhteita vastaan on kuitenkin istukkahäiriö (irrotusmomentti), BTO-vaatimus on huikea. Käyttämällä vinoa kiinnityskappaletta geometria nostaa keinotekoisesti alkuperäistä avautumisvoimaa. Tämän ansiosta insinöörit voivat valita fyysisesti pienemmän ja kustannustehokkaamman paineilmasylinterin saman avautumiskyvyn saavuttamiseksi, mikä säästää arvokasta tilaa ja vähentää merkittävästi laitoksen ilmankulutusta.
Scotch Yoke vs. hammaspyörä- ja hammaslankaveto: TCO-näkökulma
Mittauslaiteinsinöörien ja EPC-urakoitsijoiden keskuudessa toistuva tekninen keskustelunaihe on valinta hammaspyörävetoisten hammaslista- ja hammaspyörämekanismien ja liukuvan scotch yoke -rakenteen välillä. Väärän teknisen määrittelyn tekeminen ei vaikuta pelkästään alkuperäisiin investointikustannuksiin (CAPEX), vaan sillä on vakava vaikutus kokonaisomistuskustannuksiin (TCO) 10–20 vuoden käyttöiän aikana, kun huolto, ilmankulutus ja seisokkiajat otetaan huomioon.
Hammaspyörä- ja hammaslankavivustoilla varustetut toimilaitteet tuottavat tasaisen, vakion ja lineaarisen vääntömomenttikäyrän. Koska vääntövarsi (hammaspyörän säde) ei muutu lainkaan, lähtöteho pysyy samana 0–90 asteen välillä. Ne sopivat erityisen hyvin pienempiin venttiileihin (tyypillisesti < 6 tuumaa), joissa ei esiinny vakavia istukan kosketusongelmia. Kun vääntömomenttivaatimukset kuitenkin ylittävät 2 000–3 000 Nm:n rajan, hammaspyörävetoisen yksikön pakottaminen vastaamaan valtavaan BTO-vaatimukseen johtaa huomattavaan tilavuudelliseen ylimitoitukseen. Lisäksi hammaspyörän hampaiden jatkuva hionta korkeassa paine-erossa johtaa nopeasti pistekorroosioon, leikkausjännitykseen ja ennenaikaiseen mekaaniseen vikaantumiseen.
10 vuoden kokonaiskustannusten (TCO) laskelma (todellinen putkistokäyttötilanne)
Jotta pääsisimme teoreettisen abstraktion ulkopuolelle, lasketaan syvälliset taloudelliset vaikutukset konkreettisen teknisen skenaarion avulla: 24-tuumaisen Class 600 -palloventtiilin automatisointi vaativissa jalostamon olosuhteissa 10 vuoden elinkaaren aikana.
- Hammaspyörä- ja hammasratasvaihtoehto (näennäinen säästö): Vaadittu ylimitoitettu yksikkö maksaa noin $15,000 alkuperäisissä CAPEX-kustannuksissa. Kymmenen vuoden aikana, kun vaihteistoihin kohdistuu suurta rasitusta ja pistekuormitusta, se vaatii vähintään kaksi laajamittaista sisäistä kunnostusta. Lisäksi sen ylimitoitettu sylinteri kuluttaa 40% enemmän instrumenttia ilmaa, mikä kuormittaa laitoksen kompressoriverkostoa. Kun otetaan huomioon osat, työvoima, ylimääräiset energiakustannukset sekä suunnittelemattomien putkistojen seisokkien tuhoisat kustannukset, kunnossapidon OPEX-kustannukset ylittävät helposti $12,000. Kymmenen vuoden kokonaiskustannukset (TCO): $27,000+.
- Scotch Yoke -vaihtoehto (The Engineered Investment): Oikean kokoinen scotch yoke -mekanismi aiheuttaa korkeammat alkuperäiset valmistuskustannukset, ja sen hinta on noin $18,000 (20%-mallin CAPEX-lisäkustannus). Kitka vaimennetaan kuitenkin luotettavasti kestävillä, itsevoitelevilla liukupaloilla ja kromatuilla ohjauskiskoilla. Koska laite on mitoitettu U-käyrän mukaisesti, se säästää paineilmaa. Kymmenen vuoden aikana se vaatii vain peruspehmotiivistesarjan vaihdon, joka maksaa noin $1,500. Kymmenen vuoden kokonaiskustannukset (TCO): $19,500.
Johtopäätös: Kantamalla hieman korkeammat alkuinvestointikustannukset laitos saavuttaa todennetun yli 27%:n säästöt, samalla kun prosessin käyttöaika maksimoidaan, kompressorien kuormitusta alennetaan ja turvallisuusriskit minimoidaan.
| Tekniset kriteerit | Hammaspyörä- ja hammaslankamekanismi | Scotch Yoke -mekanismi |
|---|---|---|
| Vääntömomentin jakautumiskäyrä | Lineaarinen (vakiomomentti koko 90°:n iskun aikana) | U-muotoinen (suurin vääntömomentti keskittyy matemaattisesti kulmiin 0° ja 90°) |
| Ihanteellisen venttiilin tekniset tiedot | Pienihalkaisijaiset pallo- ja läppäventtiilit (< 6″) | Suurihalkaisijaiset nivelpalloventtiilit, tulppaventtiilit ja korkean suorituskyvyn läppäventtiilit |
| Kulumisominaisuudet | Hammaspyörän hampaiden kuoppien muodostuminen ja leikkautuminen jatkuvan suuren rasituksen alaisena | Liukukitka (erittäin kestävä pronssiseosohjaimien ansiosta) |
| Taloudellinen vaikutus kokonaiskustannuksiin (TCO) | Alhaisemmat investointikustannukset (CAPEX), huomattavasti korkeammat käyttökustannukset (OPEX), jotka liittyvät laitteiden uusimiseen, ilmankulutukseen ja seisokkeihin | Korkeammat investointikustannukset (CAPEX), poikkeuksellisen alhaiset 10 vuoden ylläpitokustannukset (OPEX) |
Vikasietoiset arkkitehtuurit ja ESD-vaatimustenmukaisuus
Vaarallisilla prosessiteollisuuden aloilla, kuten petrokemian jalostuksessa, säiliöalueilla ja LNG:n käsittelyssä, venttiilin toimilaitteella ei ole pelkästään virtauksen säätelytehtävää. Se toimii tärkeimpänä mekaanisena suojana katastrofaalista ylipainetta, myrkyllisten aineiden päästöjä ja ympäristökatastrofeja vastaan. On ehdottoman tärkeää ymmärtää, miten kiinnitysmekanismi integroituu vikasietoisien tehomoduulien kanssa, jotta tiukat laitoksen turvallisuusmääräykset ja hätäpysäytysprotokollat (ESD) voidaan noudattaa.
Kaksitoimiset (DA) kokoonpanot
Tavallisessa kaksitoimisessa (DA) järjestelmässä paineistettua instrumenttia ilmaa käytetään pneumaattisen männän liikuttamiseen molempiin suuntiin – se tuottaa voiman sekä venttiilin avaus- että sulkemisliikkeelle. Luonnostaan, jos laitoksessa tapahtuu täydellinen ilmanpaineen menetys tai sähkökatkos, toimilaitteelta katoaa kaikki liikevoima. Venttiili toimii “Fail-Last”-periaatteella eli pysyy täysin paikallaan nykyisessä asennossaan. Kriittisten turvallisuuskohteiden osalta tällainen automaattisen eristyksen puuttuminen on täysin mahdotonta hyväksyä.
Insinöörit voivat kuitenkin saavuttaa kriittisen vikasietoisuuden siirtymättä jousikuormitteiseen rakenteeseen yhdistämällä DA-toimilaitteen erityiseen Paineilmasäiliö (tilavuussäiliö). Tämä sertifioitu paineastia varastoi ennalta määritetyn määrän paineilmaa. Jos koko laitoksessa tapahtuu paineen lasku, integroidut ohjausventtiilit ja takaiskuventtiilit havaitsevat vian ja ohjaavat varastoidun ilman välittömästi akusta sylinteriin, jolloin venttiili siirtyy sille määrättyyn turvalliseen asentoon. Vaikka tilavuussäiliöt ovat erittäin tehokkaita, ne lisäävät merkittävästi kokoonpanon tilantarvetta, painoa ja putkiston monimutkaisuutta.
Jousipalautusmoduulit (SR) ja SIL-vaatimukset
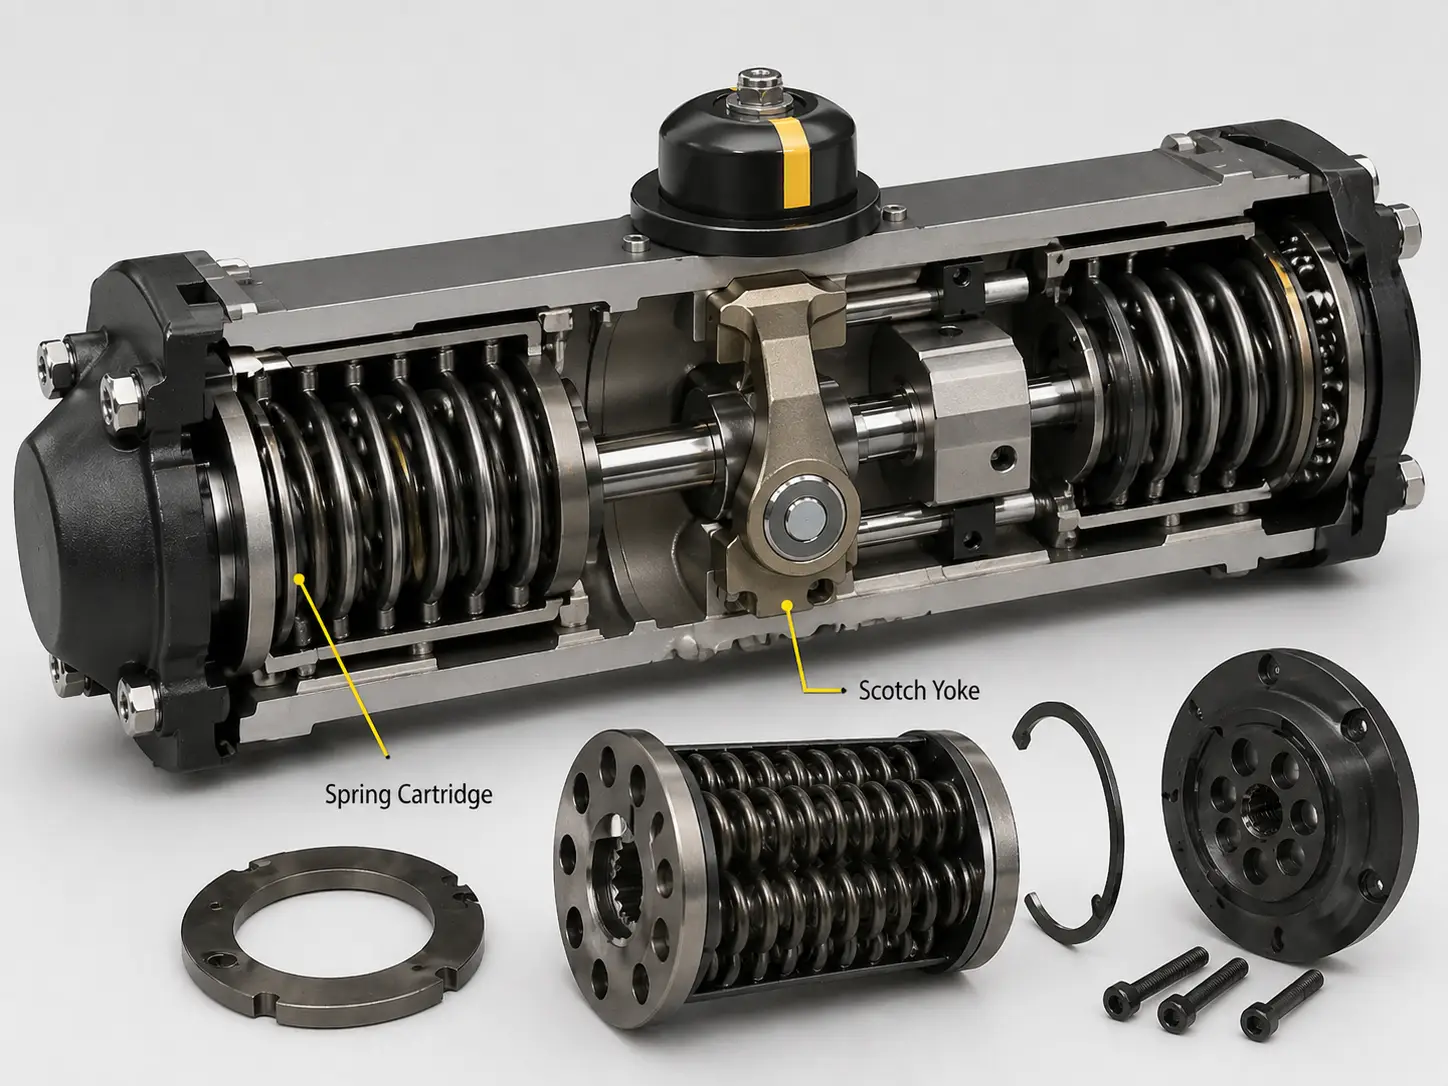
Kriittisimpien ESD-venttiilien – turvallisuusohjausjärjestelmän (SIS) viimeisten komponenttien – osalta turvallisuusinsinöörit vaativat, että yksitoiminen Scotch Yoke -tyyppinen pneumaattinen toimilaite, joka tunnetaan yleisesti nimellä Spring Return (SR) -rakenne. Tässä rakenteessa sylinteriin johdetaan ilmapainetta venttiilin liikuttamiseksi, samalla kun se puristaa massiivista, raskaaseen käyttöön tarkoitettua mekaanista jousta (tai useista jousista koostuvaa sisäkkäistä järjestelmää).
Järjestelmä ylläpitää aktiivisesti tätä puristettua tilaa putkiston normaalin toiminnan aikana. Jos ohjausjärjestelmässä tapahtuu vakava virrankatkos, ilmaletku katkeaa tai laite saa tahallisen hätäkatkaisusignaalin, paine vapautuu välittömästi pikapoistoventtiilien kautta. Mekaaniseen jouseen varastoitunut valtava potentiaalienergia vapautuu, työntäen mäntää taaksepäin ja kääntäen venttiilin vikasietotilaan (joko sulkeutuvaksi virtauksen eristämiseksi tai avautuvaksi paineen poistamiseksi soihdutusjärjestelmään) ilman, että tarvitaan yhtään joulea ulkoista energiaa.
Koska nämä yksiköt muodostavat ehdottomasti viimeisen puolustuslinjan, niiden on läpäistävä tiukat kolmannen osapuolen suorittamat tarkastukset, jotta ne voivat saada IEC 61508 -standardin mukaisen turvallisuuden eheystason (SIL) sertifioinnin. Näissä solmuissa käytettävien toimilaitteiden on tyypillisesti täytettävä SIL 2- tai SIL 3 -vaatimukset, mikä takaa erittäin alhaiset vikaantumistodennäköisyydet (PFD).
Pneumaattiset ja hydrauliset voimanlähteet
Ennen vikasietoisen arkkitehtuurin viimeistelyä laitoksen insinöörien on arvioitava perusteellisesti ja määritettävä optimaalinen käyttöneste männän käyttämiseksi. Vaikka keskikappaleen sisäinen kinematiikka ja geometria pysyvät täysin samoina, voimanlähteen fysikaaliset ominaisuudet määräävät toimilaitteen dynaamisen vasteajan, tilantarpeen ja huolto-ohjeet.
Pneumaattiset järjestelmät toimivat puhtaalla, paineistetulla teollisuusilmalla, jonka paine on yleensä säädetty välille 5–8 bar (70–115 psi). Kaasut ovat luonteeltaan erittäin puristuvia, mikä antaa pneumaattisille järjestelmille poikkeuksellisen nopeat iskuaikat. Tämä nopea toiminta – jolla voidaan liikuttaa massiivisia venttiilejä alle 3 sekunnissa – tekee niistä ehdottoman standardin ESD-venttiileille, joiden on sulkeuduttava lähes välittömästi putkistojen rikkoutumisten eristämiseksi. Lisäksi pneumaattisten järjestelmien asennus on erittäin kustannustehokasta, eikä niistä aiheudu lainkaan ympäristön saastumisriskiä; rikkoutunut tiiviste päästää ilmakehään vain vaaratonta ilmaa.
Hydraulijärjestelmät, toisaalta hyödyntävät puristumattomia synteettisiä nesteitä, jotka toimivat äärimmäisissä paineissa, usein välillä 100–300 bar (1 450–4 350 psi). Koska nesteillä on suuri tilavuusmoduuli eivätkä ne puristu kokoon, hydrauliset toimilaitteet tarjoavat täysin jäykän ja tarkan asemointiohjauksen, jolloin vältytään “pehmeältä” viiveeltä. Tärkein tekninen etu tässä on äärimmäinen voimatiheys. Hydraulinen sylinteri pystyy tuottamaan valtavan lineaarisen työntövoiman yllättävän kompaktista profiilista huolimatta. Automatisoitaessa valtavia päälinjan venttiilejä offshore-alustoilla, joissa rakenteellinen tila on erittäin rajallista, hydrauliikka on erittäin suositeltava ratkaisu, vaikka se vaatiikin monimutkaisia hydrauliikkayksiköitä (HPU) ja tiukkoja nesteen puhtausvaatimuksia.
Venttiilien automaatiossa esiintyvien toimitusaikojen ja laadunvalvonnan pullonkaulojen voittaminen
Matemaattisesti oikean vääntömomenttikäyrän, kiinnikegeometrian ja vikasietoisen arkkitehtuurin määrittäminen on vain putkilinjan automaation teoreettinen perusta. Todellisessa projektin toteutuksessa toimitusketjun oikea-aikaisen toimituksen varmistaminen ja metallurgisen yhteensopivuuden tarkka varmistaminen onnistuneiden käyttöönottotestien (SAT) kannalta on ratkaisevan tärkeää projektin onnistumisen kannalta.
VINCER-VENTTIILI on suunniteltu rakenteellisesti poistamaan nämä toimitusketjun pullonkaulat läpinäkyvän ja erittäin tehokkaan valmistusekosysteemin avulla. 7 200 neliömetrin tuotantotilojen, neljän erikoistuneen automatisoidun tuotantolinjan sekä yli 10 vuoden erikoistuneen nesteenhallinta-asiantuntemuksen tuella tarjoamme matemaattisesti varmistetun prosessin teknisestä mitoitusta lopulliseen putkiston asennukseen asti.
Optimoi myyntiputken automatisointi tarkalla mitoitukseella
Luotamme luotettaviin teknisiin tietoihin ja tiukkoihin laadunvalvontamenettelyihin varmistaaksemme, että jokainen automatisoitu venttiilikokoonpano toimii moitteettomasti äärimmäisissä paine-eroissa.
- Matemaattinen vääntömomentin päällekkäisyysanalyysi: Katastrofaalisen varren katkeamisen tai venttiilin jumittumisen estämiseksi insinöörimme vertaavat asiakkaan venttiilin tarkkoja hydrodynaamisia ja istukan tiivistysvaatimuksia toimilaitteidemme U-käyriin ja varmistavat, että toimilaitteen teho täyttää täydellisesti asiakkaan turvallisuuskertoimet ylittämättä venttiilin suurinta sallittua varsi-vääntömomenttia (MAST).
- Nopeutetut, ennustettavat toimitusajat: Ketterän tuotannon aikataulutuksen ansiosta pystymme toimittamaan vakiomallisia automaattiventtiilejä 7–10 työpäivää, ja monimutkaiset, raskaaseen käyttöön tarkoitetut erikoisrakenteet valmistuvat vain 15–30 päivässä.
- 100% Visuaalinen ja asiakirjoihin perustuva todentaminen: Jokainen laite käy läpi tiukan tarkastusprosessin, johon sisältyy hydrostaattinen paineastiatesti ja dynaaminen syklitesti. Ennen toimitusta saat sertifikaatit, teräväpiirtoiset toisen tarkastuksen valokuvat sekä toimintatestivideot. Se, mitä hyväksyt, on juuri se, mikä saapuu toimipaikkaasi.
Oletko valmis määrittelemään seuraavan automaattiventtiilipakettisi?
Ilmoittakaa tarkat käyttöparametrit (väliaine, ΔP, lämpötila-alueet, tilarajoitukset). Suunnittelutiimimme laatii 48 tunnin kuluessa alustavan, useita tuotteita kattavan automaatioratkaisun, johon sisältyy sopivat 2D- ja 3D-CAD-mitatiedot.


