Una guida tecnica completa su come massimizzare l'efficienza del trasferimento di calore, valutare le alternative chimiche e non chimiche e implementare l'automazione intelligente per proteggere le vostre apparecchiature del valore di svariati milioni di dollari nei settori della climatizzazione, dei data center, della lavorazione chimica, della produzione di energia e degli impianti di trattamento delle acque.
Che cos’è un sistema di trattamento dell’acqua per torri di raffreddamento?
Nel vasto panorama della produzione industriale, della lavorazione petrolchimica, della generazione di energia su larga scala, dei data center iper-scalabili, degli impianti municipali di trattamento delle acque e delle imponenti installazioni commerciali di climatizzazione, la torre di raffreddamento è universalmente riconosciuta come il “polmone industriale” dell’intero impianto. Questi imponenti dispositivi di smaltimento del calore hanno il compito di dissipare nell’atmosfera milioni di British Thermal Units (BTU) di calore residuo ogni singola ora.
Tuttavia, senza un sistema progettato con cura e funzionante ininterrottamente sistema di trattamento dell'acqua per torri di raffreddamento, questo organo vitale si deteriora rapidamente, causando un arresto catastrofico e totale dell’intero sistema termico. In sostanza, un sistema di trattamento dell’acqua per torri di raffreddamento industriali non è semplicemente un insieme di tubazioni e fusti di prodotti chimici. Si tratta di un ecosistema altamente complesso e completamente automatizzato, composto da avanzate unità di filtrazione in derivazione, stazioni di dosaggio chimico di precisione, sensori di monitoraggio analitico in tempo reale e valvole di spurgo automatizzate altamente reattive. La sua missione fondamentale va ben oltre il concetto eccessivamente semplificato di mera “pulizia dell’acqua”. Il suo vero scopo operativo è proteggere gli ingenti investimenti (CAPEX) nei vostri refrigeratori centrifughi, negli scambiatori di calore in titanio e nelle apparecchiature di processo critiche, controllando rigorosamente la composizione chimica del fluido a livello dell’interfaccia microscopica di trasferimento del calore.
Per comprendere perché si tratti di un requisito ingegneristico imprescindibile piuttosto che di una voce di manutenzione facoltativa, è necessario comprendere a fondo la termodinamica dell“”effetto di concentrazione” e le rigorose equazioni di bilancio di massa di un circuito di raffreddamento a ricircolo aperto. Durante il funzionamento, una torre di raffreddamento disperde il calore dell’edificio o del processo facendo evaporare l’acqua nell’atmosfera. La termodinamica del calore latente di vaporizzazione impone che, per ogni 1.000 BTU di calore dissipato, debba essere fisicamente evaporata circa una libbra d’acqua.
Quando questo vapore d’acqua puro esce dalla torre ed entra nell’atmosfera, lascia nell’acqua rimanente del bacino 100% di minerali disciolti, silice, sali pesanti e detriti atmosferici filtrati. Senza un intervento meccanico e chimico dinamico, questo fluido in circolazione si trasforma rapidamente da innocua acqua di rubinetto in una “salamoia” altamente concentrata, chimicamente aggressiva, corrosiva e fortemente incrostante. Un protocollo completo di trattamento dell’acqua di raffreddamento agisce esattamente come una macchina per dialisi continua per la vostra infrastruttura HVAC. Funziona senza sosta 24 ore su 24, 7 giorni su 7, filtrando i solidi sospesi, bilanciando chimicamente il pH e l’alcalinità e spurgo continuamente questo fluido tossico per mantenere uno stato rigoroso di equilibrio termodinamico. La mancata attuazione di tale protocollo comporta gravi ripercussioni sul funzionamento della struttura, innescando le tre principali modalità di guasto meccanico catastrofico: incrostazioni minerali, corrosione elettrochimica e grave incrostazione microbiologica.
Le minacce invisibili: un’analisi approfondita di incrostazioni, corrosione e incrostazioni biologiche
Prima di addentrarsi nell’anatomia meccanica e nell’hardware specifico delle apparecchiature di trattamento dell’acqua stesse, gli ingegneri e gli operatori degli impianti devono definire chiaramente le tre distinte inevitabilità fisiche e chimiche che determinano i processi di trattamento dell’acqua delle torri di raffreddamento. Ignorare queste minacce persistenti trasforma un ciclo termodinamico altamente efficiente in un onere che divora energia. La complessa interazione tra fluidodinamica, contaminazione atmosferica e chimica acquosa crea un ambiente instabile in cui la mancata gestione proattiva di una singola variabile innesca inevitabilmente un guasto a cascata in tutto il sistema meccanico.
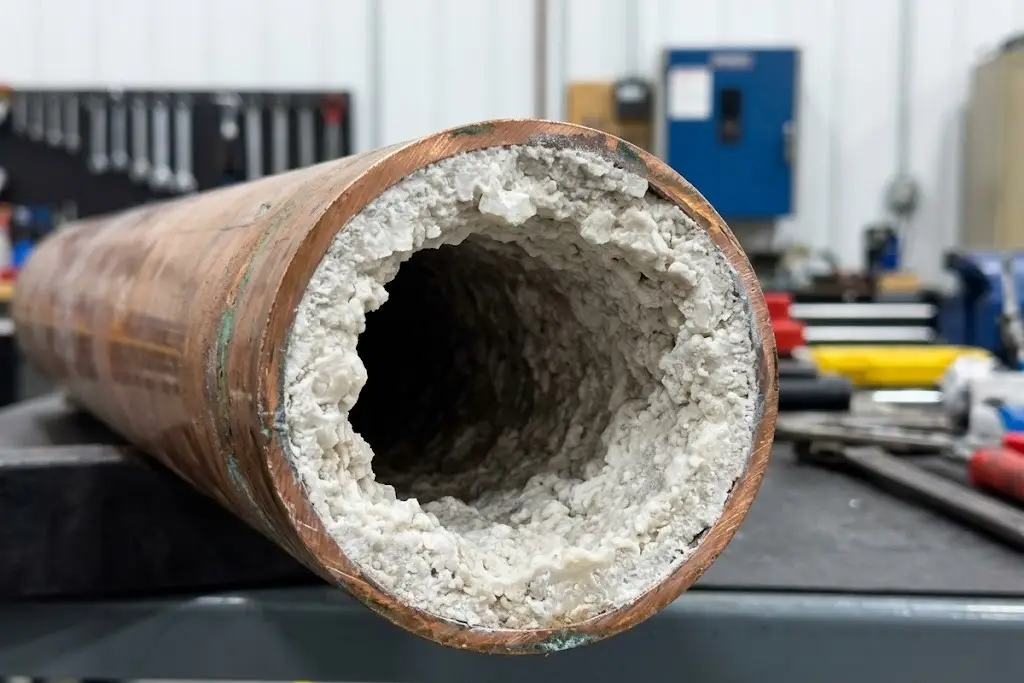
Depositi minerali: il miglior isolante termico in assoluto
La formazione di incrostazioni è un processo di precipitazione che si verifica quando la concentrazione di minerali disciolti – principalmente carbonato di calcio (CaCO3), solfato di calcio (CaSO4), silicato di magnesio e silice (SiO2) – supera i propri limiti naturali di solubilità e precipita dalla matrice acquosa, cristallizzandosi direttamente sulle superfici calde degli scambiatori di calore. A differenza della maggior parte delle sostanze solubili, che si dissolvono più facilmente nell’acqua calda, il carbonato di calcio presenta una proprietà fisica unica nota come solubilità inversa. Ciò significa che la sua solubilità diminuisce effettivamente all’aumentare della temperatura dell’acqua. Questa particolarità termodinamica è proprio il motivo per cui le parti più calde dell’impianto, in particolare le pareti interne dei tubi del condensatore del refrigeratore, sono sempre le prime a essere colpite da gravi depositi minerali.
Le incrostazioni di silice sono particolarmente temute dagli ingegneri che si occupano del trattamento delle acque industriali. Mentre le incrostazioni di carbonato di calcio, di natura basica, possono spesso essere dissolte e rimosse con una pulizia di routine a base di acidi deboli (come lavaggi con acido solfamico o citrico), le incrostazioni di silice formano un rivestimento denso, duro e simile al vetro, chimicamente inerte alla maggior parte degli acidi detergenti standard. Una volta che la silice si è incrostata su uno scambiatore di calore, per rimuoverla sono spesso necessari trattamenti con acido fluoridrico altamente pericoloso o perforazioni meccaniche distruttive, che minacciano gravemente l’integrità dei tubi di rame.
Per prevedere matematicamente questa tendenza di scalabilità, il settore si avvale di indici termodinamici calcolati, in particolare il Indice di saturazione di Langelier (LSI) e l’Indice di Stabilità di Ryznar (RSI). L’LSI è un’equazione complessa che tiene conto del pH dell’acqua, della temperatura, dei solidi disciolti totali (TDS), dell’alcalinità totale e della durezza calcarea. Un valore LSI esattamente pari a 0,0 indica un’acqua perfettamente equilibrata — né incrostante né corrosiva. Un LSI negativo indica un’acqua aggressiva e corrosiva. Un LSI positivo indica una forte tendenza termodinamica alla precipitazione del carbonato di calcio e alla formazione di incrostazioni.
Nelle moderne pratiche ingegneristiche ad alta efficienza, i responsabili delle strutture non puntano a un LSI pari a 0,0. Al contrario, l’obiettivo perseguito intenzionalmente è quello di mantenere un LSI leggermente superiore allo zero (in genere compreso tra +0,5 e +2,0). Questo ambiente leggermente calcareo favorisce la formazione di uno strato protettivo e passivante di carbonato di calcio, di dimensioni microscopiche, che ricopre il metallo nudo, proteggendolo dalla corrosione. Tuttavia, questa strategia ad alto stress deve essere attuata con rigore, in combinazione con disperdenti polimerici avanzati. Questi disperdenti specializzati a base di poliacrilato e fosfonato modificano chimicamente la crescita del reticolo cristallino del calcare. Grazie all’ostacolo sterico e alla repulsione delle cariche, impediscono ai microscopici cristalli di calcio di agglomerarsi e di aderire alle pareti dei tubi del condensatore, mantenendoli in sospensione nel fluido fino a quando non possono essere rimossi tramite la valvola di spurgo automatica.
L'impatto finanziario derivante dalla mancata gestione delle incrostazioni minerali è devastante e immediato. Le incrostazioni minerali sono un isolante termico eccezionale, con una conducibilità termica pari a una frazione di quella del rame o dell’acciaio. Uno strato microscopico di incrostazioni, dello spessore di appena 1 millimetro, agisce come una coperta termica, costringendo il compressore del refrigeratore a lavorare in modo esponenzialmente più intenso per dissipare lo stesso carico termico. Ciò fa aumentare significativamente la “temperatura di approccio” del condensatore e compromette in modo permanente il coefficiente di prestazione (COP) del refrigeratore, con conseguenti bollette elettriche esorbitanti.
Corrosione: l’implacabile distruttrice di beni
Mentre le incrostazioni riducono drasticamente l’efficienza termica e fanno lievitare i costi operativi (OPEX), la corrosione incontrollata rappresenta una minaccia ben più grave: distrugge in modo permanente l’integrità fisica delle apparecchiature (CAPEX). L’acqua di raffreddamento, specialmente quando è altamente ossigenata a causa dell’azione a cascata all’interno dei materiali di riempimento della torre di raffreddamento, agisce come un elettrolita estremamente aggressivo. Questo fluido altamente conduttivo crea le condizioni ideali per molteplici forme di degrado dei metalli, tra cui la corrosione galvanica, la corrosione puntiforme localizzata, la corrosione interstiziale e l’assottigliamento generalizzato e uniforme.
La corrosione nei sistemi di raffreddamento industriali è, fondamentalmente, un processo elettrochimico complesso. Comporta il trasferimento di elettroni da una superficie metallica all’altra, facilitato dall’acqua conduttiva. Le reazioni delle semicelle anodiche e catodiche corrodono sistematicamente le pareti delle vostre costose tubazioni. Nel punto anodico, il metallo puro (come il ferro o il rame) si ossida e si dissolve nell’acqua sotto forma di ioni positivi, lasciando dietro di sé degli elettroni. Questi elettroni attraversano il metallo fino a raggiungere il punto catodico, dove in genere riducono l’ossigeno disciolto trasformandolo in ioni idrossido. Il flusso costante di questa corrente elettrica microscopica dissolve letteralmente le vostre apparecchiature dall’interno verso l’esterno.
Inoltre, i sistemi realizzati con più metalli sono esposti al grave rischio di corrosione galvanica. Quando metalli dissimili, come i tubi in rame di uno scambiatore di calore e le tubazioni di distribuzione in acciaio al carbonio, vengono collegati elettricamente in presenza dell’elettrolita costituito dall’acqua di raffreddamento, il metallo meno nobile (l’acciaio al carbonio) diventa l’anodo e si corrode a una velocità notevolmente accelerata per proteggere il metallo più nobile (il rame).
Le torri di raffreddamento realizzate in acciaio zincato sono soggette a una minaccia elettrochimica specifica nota come “ruggine bianca”. Si tratta di un processo rapido e catastrofico di deterioramento del rivestimento protettivo in zinco, causato in genere dal funzionamento della torre appena installata a un pH costantemente superiore a 8,2 o con alcalinità insufficiente durante la fase critica iniziale di passivazione. Se lo strato di zinco viene rimosso, l’acciaio dolce sottostante viene esposto all’acqua ricca di ossigeno, causando un rapido guasto dell’impianto.
Se queste complesse reazioni elettrochimiche non vengono controllate mediante l’applicazione mirata di inibitori di corrosione anodici e catodici (quali molibdati, ortofosfati, nitriti o composti di zinco specifici), la corrosione puntiforme localizzata può penetrare la parete di un tubo standard di rame del condensatore nel giro di pochi mesi. La corrosione puntiforme è particolarmente pericolosa perché concentra l’intero attacco corrosivo su un’area microscopica, simile a un foro di spillo, perforando rapidamente il metallo. Ciò porta infine a una contaminazione incrociata catastrofica tra l’acqua di raffreddamento e il refrigerante a circuito chiuso, a una massiccia perdita di refrigerante nell’atmosfera, a fermi macchina di emergenza non programmati e alla sostituzione prematura delle apparecchiature, con costi che possono ammontare a centinaia di migliaia, se non milioni, di dollari.
Incrostazioni biologiche: l’amplificatore insidioso e silenzioso
Le torri di raffreddamento rappresentano l’ambiente perfetto e ideale per la proliferazione microbiologica. Sono calde, costantemente umide, altamente ossigenate e ricche di nutrienti organici prelevati direttamente dall’aria ambiente (come polvere, polline, escrementi di uccelli e gas di scarico industriali). In questo bioreattore industriale ideale, batteri, alghe, protozoi e funghi presenti nell’aria proliferano in modo esponenziale, formando rapidamente comunità biologiche dense e viscide, note come biofilm, su tutte le superfici bagnate del sistema.
Il biofilm è senza dubbio la minaccia più insidiosa e difficile da trattare in qualsiasi sistema di raffreddamento ad acqua. I batteri viventi secernono una matrice appiccicosa, simile alla colla, denominata “sostanze polimeriche extracellulari” (EPS). Questo strato viscoso di EPS fissa saldamente la colonia batterica alle pareti dei tubi e funge da scudo impenetrabile contro i trattamenti chimici standard. Le proprietà di isolamento termico di questo biofilm sono catastrofiche; poiché il biofilm è composto principalmente da acqua stagnante intrappolata all’interno della matrice di EPS, la sua resistenza termica è fino a quattro volte superiore rispetto a quella di uno strato di incrostazioni di carbonato di calcio duro di spessore equivalente. Un condensatore intasato dal biofilm vedrà la propria efficienza crollare quasi dall’oggi al domani.
Inoltre, il biofilm crea un ambiente altamente pericoloso per la corrosione localizzata. Man mano che il biofilm si ispessisce, l’ossigeno non riesce a penetrare negli strati più profondi a contatto con il tubo metallico. Ciò crea un microambiente anaerobico (privo di ossigeno) in cui iniziano a proliferare batteri specializzati, in particolare i batteri solfato-riduttori (SRB). I SRB consumano i solfati presenti nell’acqua ed espellono idrogeno solforato gassoso come sottoprodotto metabolico. Questo gas altamente tossico e acido reagisce con il ferro presente nelle tubazioni, causando una corrosione di origine microbiologica (MIC) estremamente aggressiva e rapida. Questi microambienti acidi localizzati sono in grado di scavare senza alcuno sforzo enormi cavità nell’acciaio al carbonio standard, nel rame e persino nell’acciaio inossidabile 316L, pur essendo altamente resistente.
Pertanto, i servizi completi di trattamento delle acque delle torri di raffreddamento non considerano il controllo biologico come un obiettivo secondario. Il controllo microbiologico aggressivo e in più fasi è considerato prioritario non solo per mitigare i gravi rischi per la salute pubblica derivanti dagli agenti patogeni presenti nell’aria, ma anche come pilastro fondamentale per la conservazione a lungo termine degli impianti e l’efficienza energetica.
Anatomia di un sistema di trattamento dell'acqua per torri di raffreddamento
La trasformazione dell'acqua grezza proveniente da reti idriche comunali, da pozzi o da fonti superficiali in un fluido termovettore stabile richiede un approccio meccanico altamente sequenziale e fortemente automatizzato. L'equazione fondamentale del bilancio di massa che regola qualsiasi circuito di raffreddamento è: Compensazione = Evaporazione + Scarico + Dispersione + Perdite dell'impianto. Analizziamo il sistema nei suoi principali blocchi funzionali, partendo dal punto di ingresso del fluido fino al punto di scarico automatico.
Acqua di reintegro e fasi di pretrattamento
Ogni singolo gallone d’acqua evaporato dalla torre di raffreddamento deve essere immediatamente sostituito da “acqua di reintegro”. Il profilo chimico preciso di quest’acqua in entrata – in particolare il suo durezza da calcio/magnesio, concentrazione di silice, alcalinità totale, metalli pesanti e valori iniziali di pH – determina in modo determinante l’intera strategia di trattamento a valle e il budget destinato all’acquisto dei prodotti chimici. Il pretrattamento costituisce la prima linea di difesa fondamentale. Ignorare il profilo olistico dell’acqua di reintegro e acquistare miscele chimiche “pronte all’uso” è la causa principale più comune di guasti catastrofici al sistema.
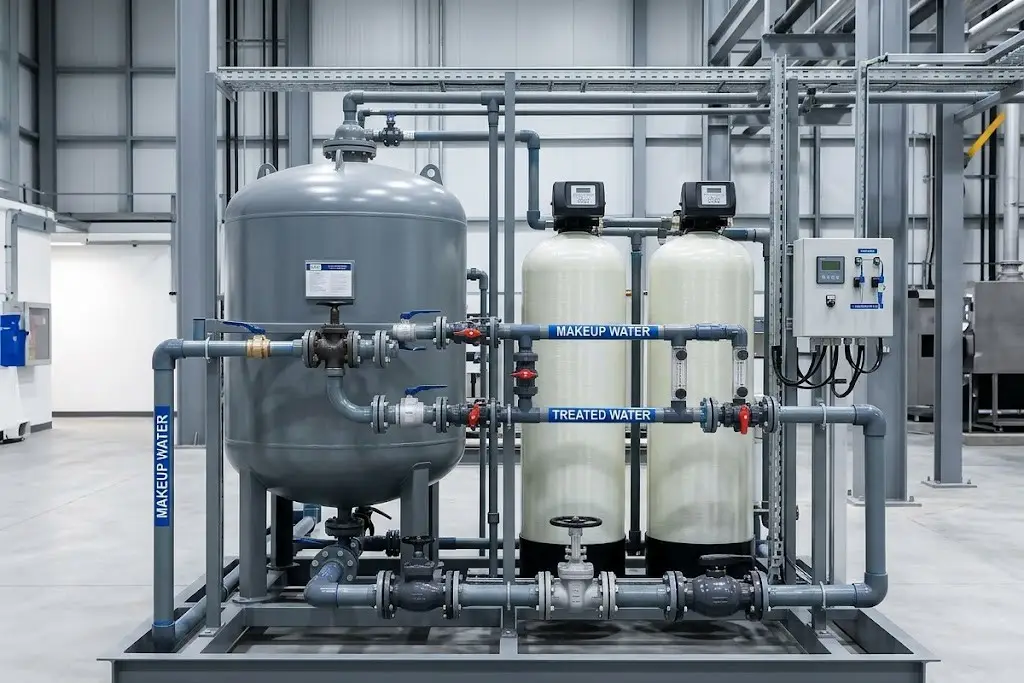
Nelle regioni afflitte da acqua eccezionalmente dura (ad alto contenuto di calcio e magnesio), vengono spesso utilizzati addolcitori industriali che impiegano resine a scambio ionico a base di sodio. Questi enormi serbatoi in fibra di vetro rimuovono fisicamente il calcio dall’acqua di reintegro prima ancora che entri nel circuito di raffreddamento. In alternativa, per fonti idriche particolarmente difficili o per raggiungere obiettivi di scarico liquido pari a zero, è possibile ricorrere a sistemi a osmosi inversa (RO). Rimuovendo in modo proattivo questi minerali “calcarei” alla fonte, si riduce drasticamente la necessità di ricorrere a costosi inibitori chimici di incrostazioni a valle. Ancora più importante, ciò consente alla torre di raffreddamento di funzionare in sicurezza a cicli di concentrazione significativamente più elevati, senza il rischio di precipitazioni minerali improvvise.
La stazione di dosaggio dei prodotti chimici e il pannello di automazione
Il vero cervello operativo delle moderne soluzioni per torri di raffreddamento risiede nel pannello di automazione basato su PLC (Programmable Logic Controller). Affidarsi allo scarico manuale di prodotti chimici tramite secchi è una pratica pericolosa e ormai superata che comporta forti oscillazioni nella composizione chimica dell’acqua, sprechi di prodotti chimici e proliferazioni batteriche altamente pericolose. I sistemi avanzati odierni utilizzano sofisticate sonde analitiche in linea per monitorare continuamente, 24 ore su 24, 7 giorni su 7, 365 giorni all’anno, il pH, la conduttività e il potenziale di ossido-riduzione (ORP).
I sensori ORP fungono da radar attivo del sistema, misurando dinamicamente l’effettiva potenza disinfettante dell’acqua in millivolt (mV), anziché limitarsi a calcolare ciecamente il volume lordo di prodotto chimico iniettato. Questi pannelli di automazione controllano skid di dosaggio chimico a tripla pompa di precisione, utilizzando un’avanzata logica di controllo PID (Proporzionale-Integrale-Derivativo). Ciò impedisce pericolosi superamenti o mancati raggiungimento dei setpoint dei prodotti chimici.
Poiché gli organismi microbiologici sono altamente adattabili, un protocollo chimico efficace per le torri di raffreddamento richiede assolutamente il ricorso al “dosaggio d’urto alternato”. Ciò comporta l’utilizzo del pannello di controllo per alternare tra un prodotto primario ad azione rapida biocida ossidante (come l’ipoclorito di sodio, il bromo o il biossido di cloro) che letteralmente ossida e brucia le pareti cellulari, e un effetto secondario biocida non ossidante (come l’isotiazolinone, la glutaraldeide o il DBNPA) che alterano il metabolismo interno dei batteri e ne compromettono la capacità riproduttiva. Questo attacco su due fronti e a più livelli impedisce alle colonie batteriche di sviluppare un’immunità genetica e di formare superceppi resistenti.
Valvole di spurgo automatiche: il collo di bottiglia nell'esecuzione
Man mano che l’acqua pura evapora, i minerali disciolti rimanenti si concentrano in modo esponenziale. Per prevenire la supersaturazione e la formazione massiccia di incrostazioni, una porzione calcolata con precisione di quest’acqua altamente concentrata deve essere scaricata in modo continuo o periodico nello scarico: si tratta di un processo fondamentale noto come “spurgo” o “dissanguamento”. Il pannello di automazione avvia questa sequenza in base a rigorose soglie di conduttività espresse in microSiemens (μS/cm), segnalando a una valvola di aprirsi.
Tuttavia, anche l’algoritmo chimico più sofisticato e il controllore PLC di fascia alta risultano del tutto inutili se l’esecuzione meccanica fallisce a livello delle tubazioni. È proprio qui che entra in gioco l’importanza fondamentale della valvola di controllo automatizzata. Se si utilizza un’elettrovalvola in ottone generica di bassa qualità o una valvola a saracinesca manuale a chiusura lenta, questa rimarrà inevitabilmente parzialmente aperta a causa dell’accumulo di particolato, del calcare o della corrosione provocata dagli ossidanti. Per gestire le elevate concentrazioni di ossidanti aggressivi, cloruri corrosivi e un elevato contenuto di solidi sospesi totali (TSS), tipici delle operazioni di spurgo, le migliori pratiche di ingegneria industriale impongono l’uso esclusivo di robusti valvole a sfera con sede a V ad azionamento pneumatico o valvole a farfalla ad alte prestazioni con rivestimento in teflon. Una valvola che non si chiude con una precisione assoluta e verificabile, senza alcuna perdita, provoca una fuoriuscita continua di sostanze chimiche. Ciò equivale a scaricare direttamente nello scarico i vostri costosissimi prodotti chimici per il trattamento dell’acqua, compromettendo in modo irreversibile il ritorno sull’investimento (ROI) che avevate calcolato.
Padroneggiare la filtrazione a flusso laterale per ottenere la massima efficienza
Molti responsabili delle strutture considerano erroneamente la filtrazione a flusso laterale come un lusso facoltativo, spesso la prima voce ad essere tagliata durante la fase iniziale di ottimizzazione dei costi (VE) di un progetto. In realtà, si tratta di un meccanismo fondamentale e imprescindibile per il risparmio energetico e la riduzione dei prodotti chimici in qualsiasi circuito di raffreddamento superiore a 500 tonnellate. Le torri di raffreddamento, per la loro stessa progettazione, fungono da enormi depuratori dell’aria atmosferica. Ogni anno aspirano centinaia di libbre di polvere, polline, insetti e gas di scarico industriali presenti nell’aria. Questo carico di solidi sospesi totali (TSS) si deposita inevitabilmente nelle zone a bassa velocità del bacino della torre, creando un fango denso e ricco di sostanze nutritive.
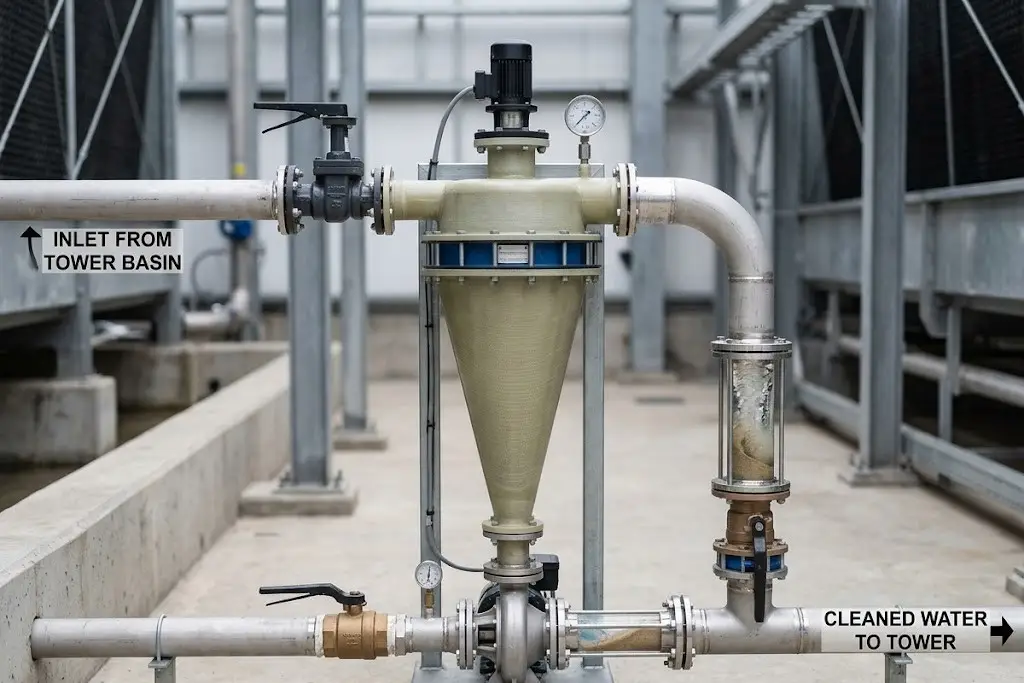
Un filtro a flusso laterale di dimensioni adeguate (come un separatore centrifugo o un filtro a sabbia ad alta efficienza) preleva continuamente una quantità compresa tra 5% e 10% dell’acqua totale in circolazione, rimuove fisicamente le particelle sospese fino a 5-10 micron e reimmette l’acqua depurata nel circuito. Perché questo è importante per i costi operativi (OPEX)? I solidi sospesi consumano enormi quantità dei vostri biocidi ossidanti. Se l’acqua è sporca, i costosi prodotti chimici agiscono sullo sporco inerte anziché sui batteri vivi. Rimuovendo fisicamente lo sporco, si elimina completamente il “rifugio sicuro” in cui si nascondono i batteri, migliorando drasticamente l’efficacia dei biocidi, proteggendo le delicate guarnizioni delle valvole e le giranti delle pompe da una grave abrasione e, in ultima analisi, riducendo i costi annuali di acquisto dei prodotti chimici fino al 30%.
Trattamento chimico contro trattamento non chimico: un confronto ingegneristico pragmatico
Il dibattito tecnico in corso tra gli inibitori chimici tradizionali e i metodi di trattamento fisici (non chimici) emergenti richiede una valutazione estremamente obiettiva. Gli ingegneri devono adattare perfettamente la tecnologia ai vincoli ambientali specifici del sito, ai limiti comunali di scarico delle acque reflue, al CAPEX disponibile e agli obiettivi aziendali di sostenibilità.
| Tipo di tecnologia | Investimenti iniziali (CAPEX) | Costi operativi e manutenzione | Impatto ambientale | Limiti critici e applicazioni ideali |
|---|---|---|---|---|
| Prodotti chimici tradizionali (Dispersanti polimerici, biocidi, inibitori) |
Basso | Elevato (Acquisti costanti di prodotti chimici, logistica delle consegne, rischi legati alla movimentazione manuale) | Elevato (scarichi tossici, limiti comunali rigorosi per i metalli pesanti e il fosforo) | Limitazione: Rigoroso controllo normativo e responsabilità civile. Ideale: Edifici commerciali standard, progetti con budget iniziali estremamente ridotti. |
| Sistemi elettrolitici (Elettrocoagulazione / Precipitazione) |
Alto | Media (pulizia/sostituzione periodica degli elettrodi, consumo elettrico prolungato) | Molto basso (zero tossine sintetiche aggiunte) | Limitazione: Costo iniziale elevato; per funzionare richiede una conduttività di base relativamente costante. Ideale: Data center su larga scala, edifici ecologici certificati LEED Platinum che puntano a uno smaltimento municipale sicuro. |
| Sistemi UV / ozono (Eradicazione fisica) |
Medio-alto | Medio (sostituzione annuale dei bulbi, consumo elettrico prolungato) | Basso (assenza di residui chimici o tossicità da spurgo) | Limitazione: Assenza di protezione residua nella rete di tubazioni. Nei tratti morti si può facilmente formare un biofilm. Ideale: Deve essere utilizzato in combinazione con un biocida chimico secondario per garantire una protezione completa. |
Il difetto fatale dei sistemi basati esclusivamente su raggi UV e ozono
Sebbene la luce ultravioletta (UV) e la generazione di ozono siano tecnologie di livello ospedaliero eccezionali per l’eliminazione dei batteri nel punto esatto di contatto (all’interno della camera di reazione chiusa), presentano entrambe un difetto ingegneristico fatale quando vengono utilizzate come soluzioni autonome in sistemi industriali di grandi dimensioni: non garantiscono assolutamente alcuna protezione residua lungo le innumerevoli miglia di tubazioni presenti in un impianto. L'acqua perfettamente sterile che esce dalla camera UV può facilmente subire una ricontaminazione grave quando raggiunge un “ramo morto” a bassa portata o uno scambiatore di calore remoto in cui il biofilm ha già preso piede. Per utilizzare in sicurezza i raggi UV o l'ozono, gli ingegneri devono comunque integrare il sistema fisico con un residuo chimico a basso livello (come un'alimentazione continua di cloro a bassa concentrazione) per proteggere le estremità distali del circuito di raffreddamento.
Alternative elettrolitiche emergenti
I sistemi elettrolitici avanzati offrono un approccio fisico olistico sia al controllo delle incrostazioni che a quello biologico. Far passare l’acqua di raffreddamento attraverso una camera di reazione a corrente continua (CC), questi sistemi inducono il calcio e il magnesio a precipitare in modo innocuo su un catodo (creando un ambiente localizzato ad alto pH sulla superficie metallica), generando contemporaneamente specie reattive dell’ossigeno (ROS) e cloro libero dai cloruri presenti in natura sull’anodo per uccidere i batteri. Poiché non vengono aggiunte sostanze chimiche sintetiche altamente tossiche, l’acqua di spurgo è generalmente esente da severe sanzioni relative agli scarichi tossici.
(Nota tecnica fondamentale: nonostante venga ampiamente pubblicizzata come “priva di sostanze chimiche”, l’acqua di scarico elettrolitico presenta comunque un’elevata concentrazione di sali naturali disciolti, cloruri e un’elevata alcalinità. Deve essere convogliata in modo sicuro nella rete fognaria comunale. Senza passare prima attraverso un impianto di desalinizzazione a osmosi inversa (RO) di grandi dimensioni, l’acqua di scarico elettrolitico non deve assolutamente mai essere utilizzata per l’irrigazione dei giardini, poiché l’elevata salinità distruggerebbe rapidamente le proprietà meccaniche del suolo e ucciderebbe tutta la vegetazione.)
Conformità alle norme sulla Legionella e lo standard ASHRAE 188
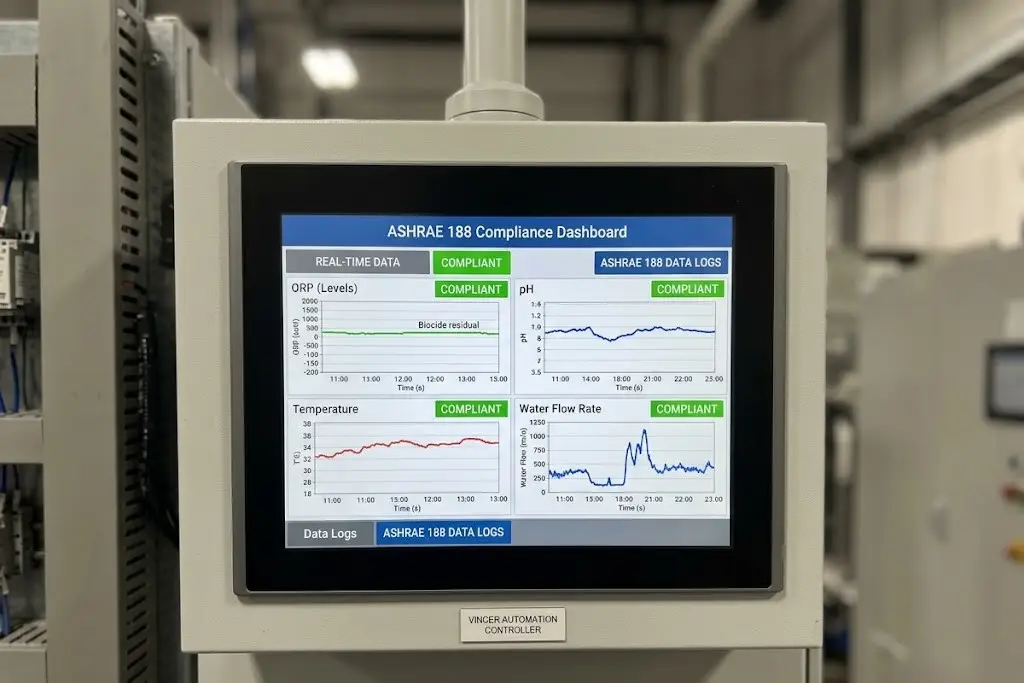
Quando una torre di raffreddamento è in funzione, gli enormi ventilatori a tiraggio indotto rilasciano nell’atmosfera una nebbia sottile di goccioline d’acqua (nota come “drift”). Se l’acqua del bacino è contaminata dai batteri Legionella pneumophila, questa dispersione diventa un sistema di diffusione altamente efficace e pericoloso per la diffusione della malattia del legionario (una forma grave e spesso mortale di polmonite), in grado di infettare individui vulnerabili a miglia di distanza a seconda delle correnti d’aria prevalenti e dell’umidità. La pubblicazione del Norma ASHRAE 188 (Legionellosi: gestione dei rischi per gli impianti idrici degli edifici) ha stabilito i criteri di riferimento definitivi e giuridicamente vincolanti per la manutenzione degli impianti idrici degli edifici commerciali e industriali.
La conformità alla norma ASHRAE 188 non è più un semplice suggerimento di buona pratica; si tratta di una questione di responsabilità legale rigorosa che richiede un Piano di gestione dell’acqua (WMP) completo e aggiornato, personalizzato da un team di esperti. Questo WMP deve includere un diagramma dettagliato del flusso di processo, una rigorosa analisi dei rischi e dei pericoli, sistemi automatizzati di dosaggio continuo dei biocidi e una registrazione digitale rigorosa e inalterabile dei parametri dell’acqua. In caso di un focolaio sanitario a livello comunale riconducibile a una struttura, i proprietari degli edifici sprovvisti di registrazioni digitali automatizzate che dimostrino livelli costanti di ORP e residui di biocidi vanno incontro a un rischio legale catastrofico, a cause per negligenza del valore di svariati milioni di dollari e a un grave e irreversibile danno alla reputazione. I registri manuali compilati a matita dal personale di manutenzione non sono più difendibili nei tribunali moderni.
Calcolo del ROI: come un trattamento adeguato riduce drasticamente i costi operativi (OPEX)
Per garantire il budget di investimento necessario per un sistema all'avanguardia di dosaggio chimico e automazione delle torri di raffreddamento, è necessario parlare il linguaggio finanziario dei vertici aziendali. Ciò si ottiene attraverso indicatori concreti e verificabili di risparmio idrico e significativi miglioramenti in termini di efficienza energetica.
Ottimizzazione dei cicli di concentrazione (COC) per risparmiare acqua
Il rapporto “Cycles of Concentration” (COC) determina l’efficienza idrica complessiva dell’intero circuito di raffreddamento. È definito matematicamente come il rapporto tra i solidi disciolti nell’acqua di spurgo e i solidi disciolti nell’acqua fresca di reintegro. La formula tecnica di riferimento per il calcolo della perdita d’acqua è la seguente:
Volume di scarico = Volume di evaporazione / (COC – 1)
Si consideri una torre di raffreddamento da 1.000 tonnellate che opera a pieno carico in un clima caldo, con un’evaporazione di circa 30 galloni al minuto (GPM). Se un trattamento dell’acqua inadeguato, la mancanza di automazione o il timore della formazione di incrostazioni costringono a operare con un COC prudenziale pari a 2,0, il volume di spurgo sarà esattamente uguale al volume di evaporazione (30 GPM scaricati). Il passaggio a un sistema di dosaggio automatizzato di precisione con disperdenti polimerici avanzati consente un funzionamento sicuro e stabile con un COC pari a 4,0 o 5,0. Passando da 2,0 a 4,0 cicli, lo scarico si riduce da 30 GPM a soli 10 GPM. In termini matematici, si riduce drasticamente il volume dello scarico – e i relativi sovrapprezzi per le acque reflue comunali e i costi di reintegro chimico – di un incredibile 66%.
Prevenire la formazione di incrostazioni nei tubi dei refrigeratori per risparmiare ingenti costi energetici
Per quanto impressionanti possano essere gli enormi risparmi idrici, in realtà impallidiscono se paragonati ai risparmi energetici ottenuti grazie al refrigeratore centrifugo. Si consideri un refrigeratore standard da 1.000 tonnellate che opera con una tariffa elettrica commerciale prudenzialmente stimata a $0,12/kWh. Uno strato di dimensioni microscopiche, di appena 0,5 mm (0,02 pollici), all’interno dei tubi del condensatore funge da potente barriera termica, aumentando la temperatura di approccio e riducendo l’efficienza complessiva di trasferimento del calore di circa il 10%.
In un anno tipico di funzionamento a carico elevato (circa 4.000 ore), questo mezzo millimetro di incrostazione si traduce in oltre $22.000 in costi annuali di energia sprecata. L'energia elettrica sprecata in soli sei mesi di funzionamento di un refrigeratore sovradimensionato è più che sufficiente per coprire interamente i costi di acquisto e installazione di un sistema di sensori e dosaggio di precisione di alta qualità e completamente automatizzato. L'aggiornamento del sistema di trattamento dell'acqua non è una fastidiosa spesa di manutenzione, ma rappresenta la strategia di riduzione del consumo energetico più redditizia disponibile in una struttura commerciale.
Il tallone d’Achille dell’esecuzione: perché le valvole automatizzate ad alte prestazioni determinano il successo del trattamento
È possibile progettare meticolosamente l’algoritmo chimico perfetto, installare controllori PLC di livello militare, avvalersi dei migliori consulenti nel campo del trattamento delle acque e procurarsi biocidi su misura di altissima qualità. Tuttavia, l’intero sistema di gestione termica, del valore di svariati milioni di dollari, fallirà completamente se le sue “mani e i suoi piedi” – le valvole di controllo del fluido – sono inadeguate. Mettere insieme un sistema utilizzando valvole manuali generiche ad azione lenta o valvole solenoidi in ottone a basso costo garantisce una miscelazione chimica scadente, tempi di fermo per manutenzione estenuanti e le perdite croniche di spurgo menzionate in precedenza.
È proprio qui che la scelta di un partner specializzato in valvole intelligenti di livello industriale diventa il fattore determinante per l’affidabilità del vostro sistema. In un contesto instabile e ad alto rischio come quello del dosaggio automatico di sostanze chimiche e delle sequenze di spurgo ad alta concentrazione, la resistenza meccanica e la precisione dei valori del coefficiente di flusso (Cv) sono fondamentali. Sono necessarie valvole in grado di resistere a improvvisi cali di pressione, ossidanti altamente corrosivi e solidi sospesi abrasivi senza subire danni né deteriorarsi nel corso di migliaia di cicli.
VINCER opera a livello globale come fornitore leader di soluzioni di valvole automatizzate intelligenti progettate specificamente per questi ambienti particolarmente difficili in cui è richiesto il controllo dei fluidi. Quando si ha a che fare con biocidi ossidanti aggressivi e fluidi di spurgo con elevata presenza di incrostazioni, le valvole progettate da VINCER, con azionamento pneumatico ed elettrico, offrono prestazioni eccezionali contro l’inceppamento e garantiscono ANSI Classe VI, perdita pari a zero. Questa tenuta bidirezionale senza compromessi garantisce che l'acqua, costosa e trattata chimicamente, non venga mai sprecata nello scarico a causa di una sede della valvola usurata o intasata.
Oltre alle prestazioni hardware di base, VINCER elimina gli incubi legati all’integrazione per i produttori di apparecchiature (OEM) e gli appaltatori EPC. Grazie a un’analisi ingegneristica a 8 dimensioni senza pari (che valuta rigorosamente mezzo, temperatura, pressione, standard di connessione, metodo di controllo, materiale, caratteristiche del settore e vincoli spaziali), VINCER garantisce un perfetto adattamento dell’applicazione alle specifiche caratteristiche chimiche dell’acqua. Inoltre, VINCER offre un’ampia gamma di Disegni tecnici 2D/3D per integrarsi perfettamente in strutture modulari compatte su skid. Grazie alle certificazioni ISO 9001, CE, SIL e FDA, e con tempi di consegna rapidi (7-10 giorni per gli ordini standard, 30 giorni per le personalizzazioni complesse), VINCER garantisce che la realizzazione meccanica sia impeccabile e affidabile quanto la composizione chimica dell’acqua.