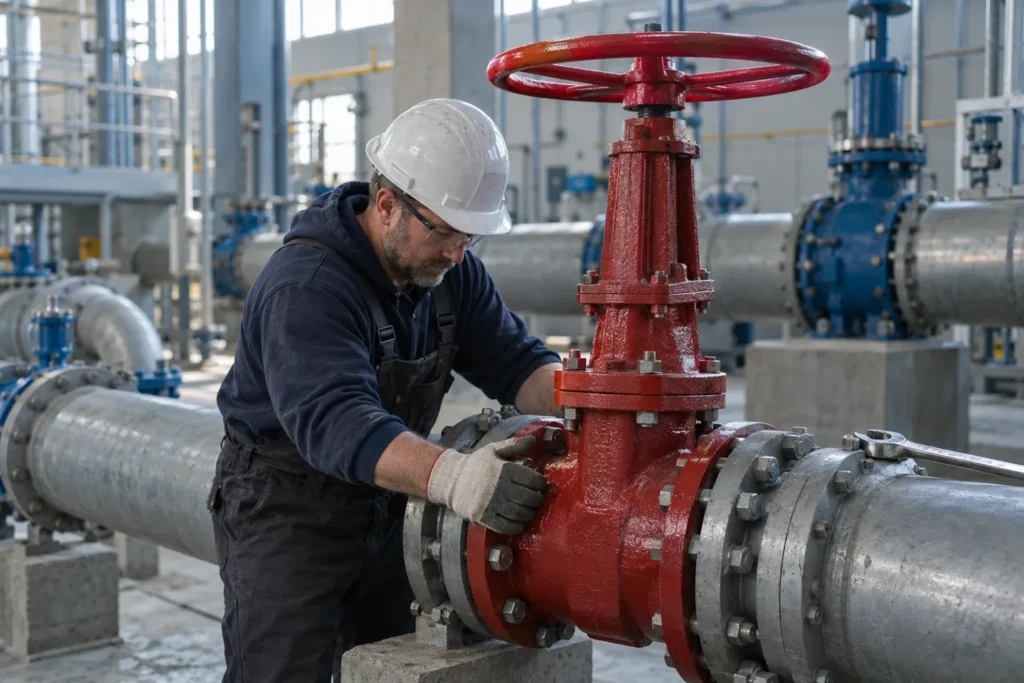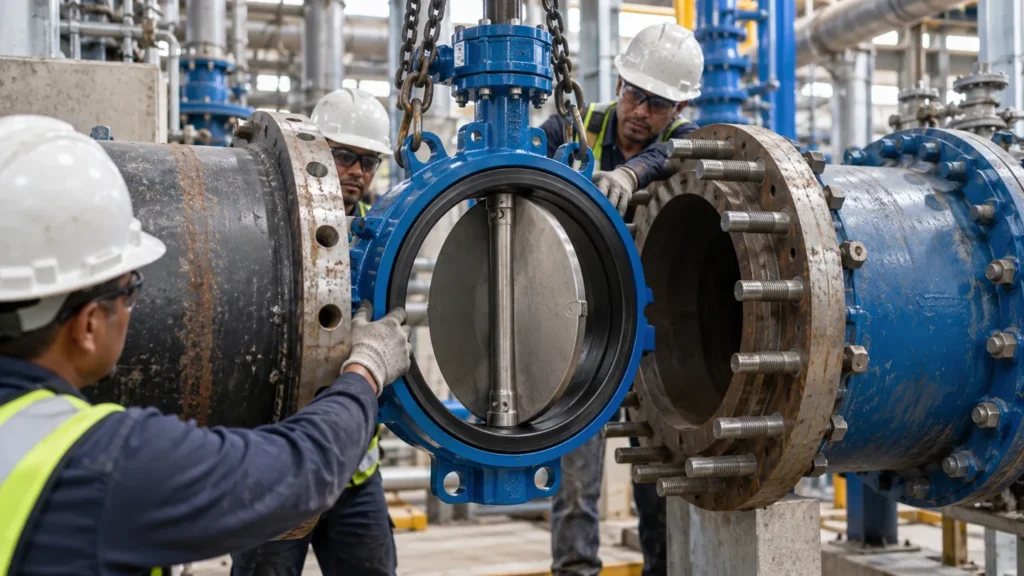
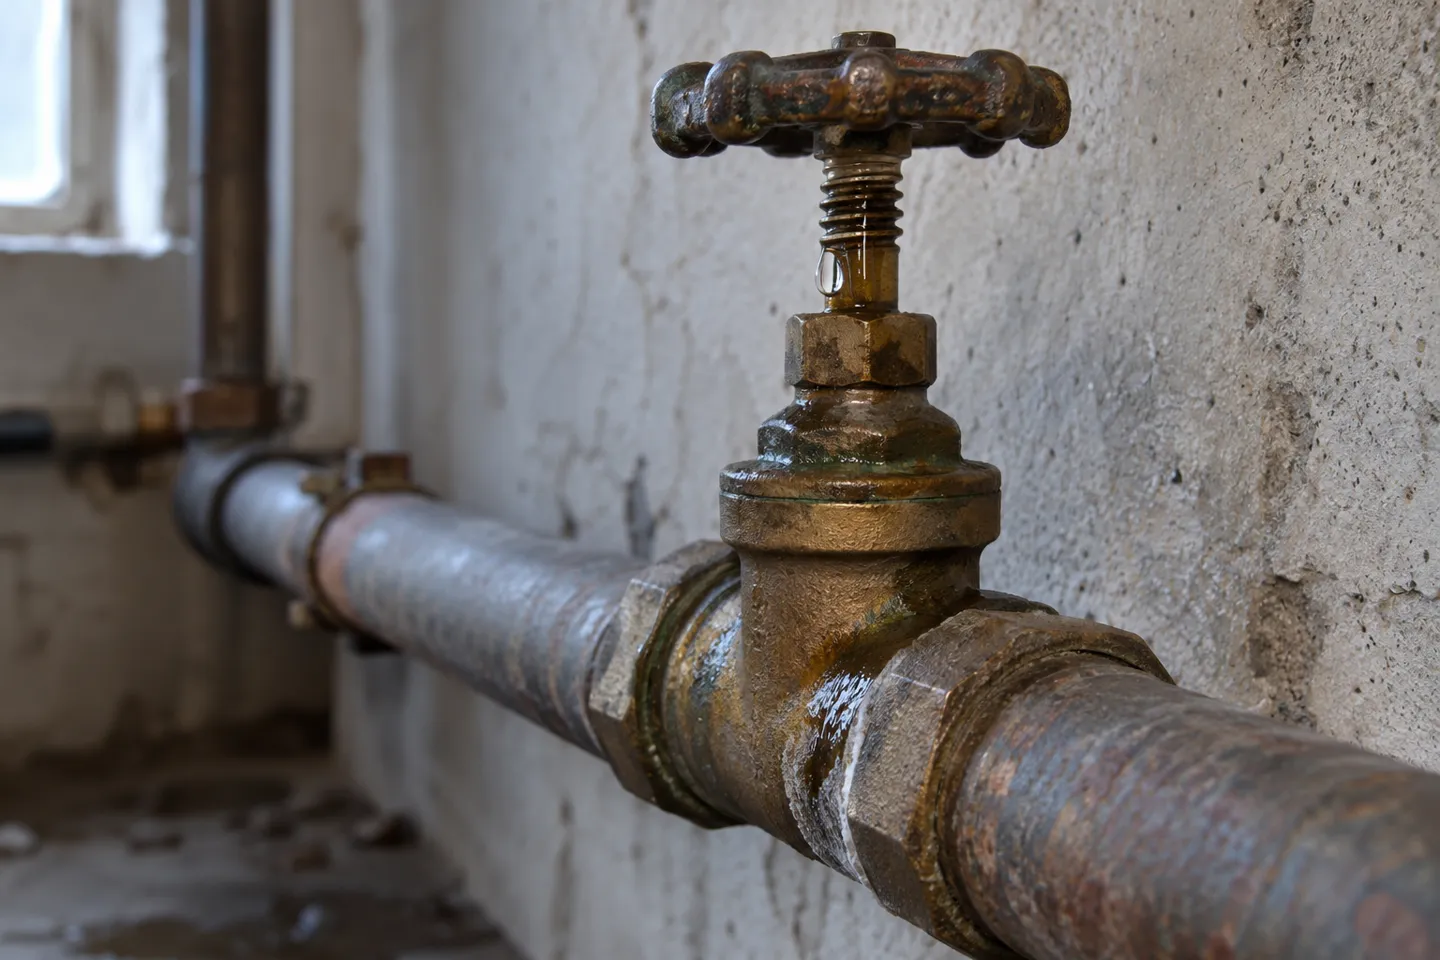
Une trace d'humidité sur le tuyau, juste en dessous de la poignée : c'est ainsi qu'une vanne à guillotine signale son premier problème. La vanne tourne encore, l'eau continue de couler, donc rien ne semble urgent. Puis, la fuite tache le plafond, ou la vanne ne reste pas fermée lors d'une réparation. La question passe alors de “ est-ce normal ? ” à “ d'où vient exactement la fuite, et puis-je la réparer moi-même ? ”.”
Une vanne à guillotine assure l'étanchéité d'une seule manière : un tiroir en forme de coin s'abaisse verticalement entre deux bagues de siège inclinées et se bloque contre celles-ci. Ce mécanisme unique implique que toute fuite provient de l'un des quatre joints. La garniture d'étanchéité autour de la tige filetée. La fermeture entre le tiroir et le siège à l'intérieur du corps. Le raccord à bride entre le corps et le chapeau. Et sur les vannes motorisées, la connexion entre la tige de l'actionneur et la tige de la vanne. L'emplacement de la fuite vous indique presque tout ce qu'il faut faire ensuite.
Chaque point de fuite a ses propres caractéristiques. Si de l'eau perle sous le volant alors que la vanne est au repos, cela provient de la garniture d'étanchéité. Si une traînée humide persiste en aval après la fermeture de la vanne, cela concerne le clapet et le siège. Une trace d'infiltration s'échappant du joint de bride, à l'endroit où le chapeau est boulonné, provient du joint statique. Une goutte au niveau de la fixation de l'actionneur indique généralement un mauvais alignement de la tige ou un raccord usé, et non un problème au niveau du corps de vanne lui-même.
Une vérification à effectuer avant de prendre une clé. De nombreuses “ vannes à guillotine ” présentes dans les maisons anciennes sont en réalité des vannes d'arrêt à rondelle, et les plombiers du forum r/askaplumber le signalent sans cesse. Regardez la plaque signalétique et observez la tige. Le volant d’une vanne à guillotine effectue de nombreux tours tandis que la tige monte ou tourne sur place. Une vanne d’arrêt à rondelle a une course courte et comporte une rondelle en caoutchouc à l’intérieur. Le diagnostic en quatre étapes s’applique dans les deux cas, mais la réparation diffère : une vanne d’arrêt à rondelle nécessite une nouvelle rondelle, et non une nouvelle garniture.
À partir de là, la marche à suivre varie en fonction du type de fuite. Deux des quatre zones peuvent être réparées à l'aide d'outils de base en moins d'une heure. Les deux autres indiquent que la vanne a déjà atteint la fin de sa durée de vie, et la véritable décision consiste alors à choisir quel modèle acheter pour la remplacer.
Comment colmater les deux fuites que vous pouvez réellement réparer
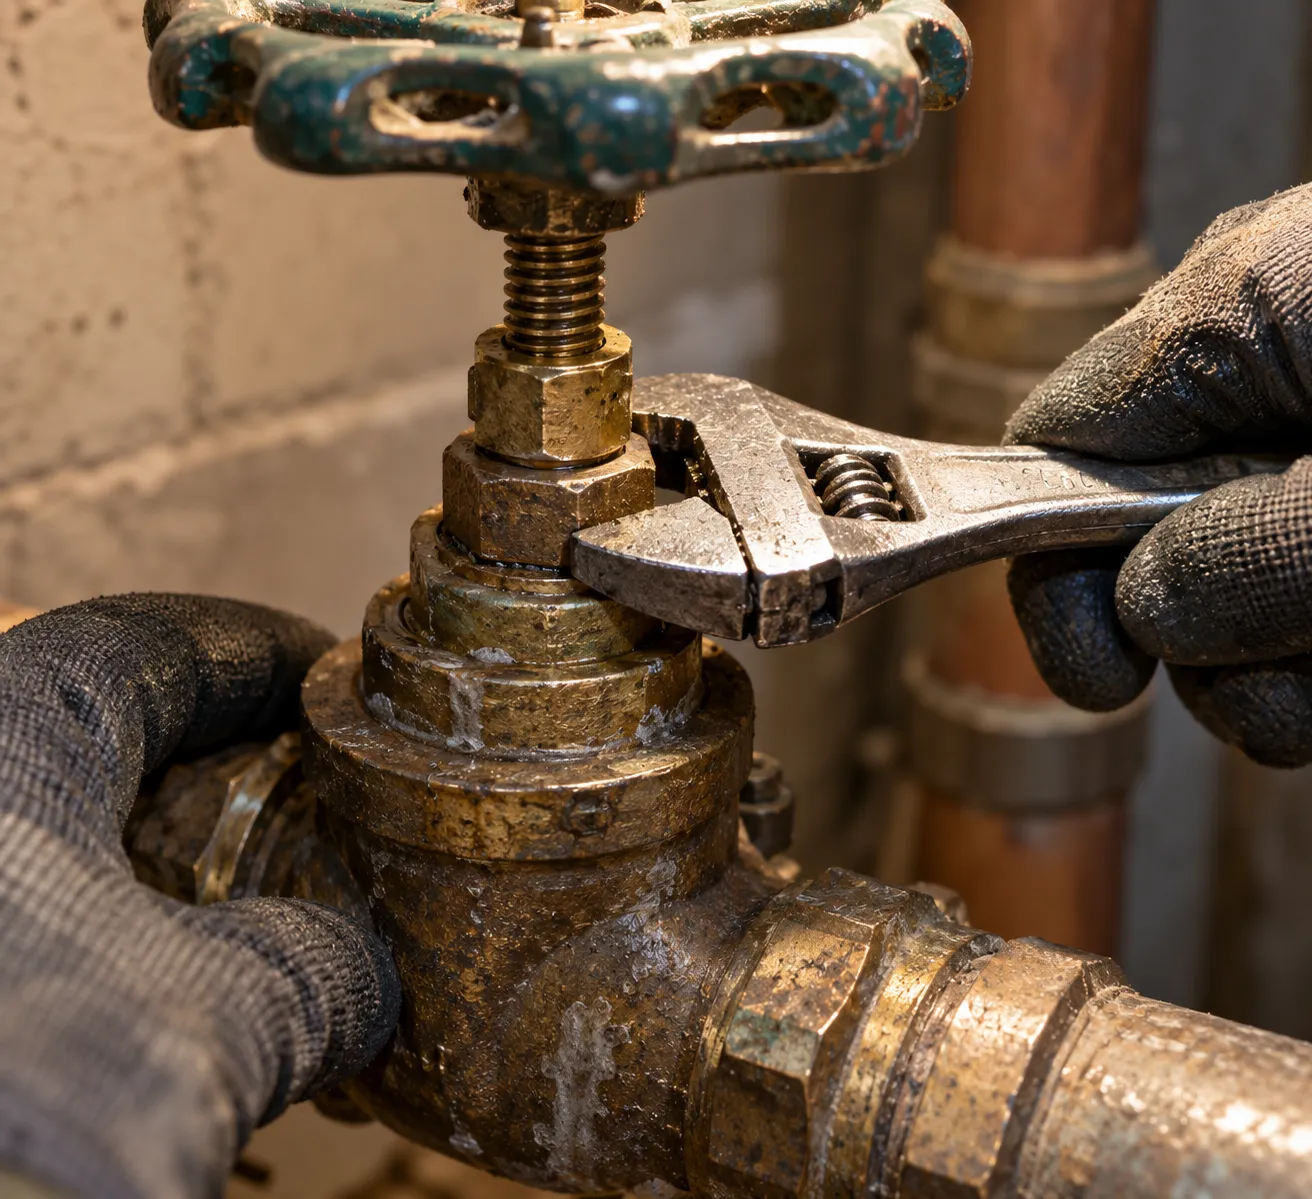
La fuite au niveau de la garniture est la plus courante, et la première intervention ne coûte rien. Ouvrez complètement la vanne afin que la tige vienne buter contre le chapeau, puis serrez l’écrou de garniture d’un huitième de tour à l’aide d’une clé et observez l’écoulement. Répétez l’opération par petits paliers jusqu’à ce que la fuite cesse et que le volant tourne encore à la main. Cette méthode correspond à la pratique décrite dans les guides de réparation industriels : serrez d’abord selon les valeurs de couple indiquées par le fabricant, et uniquement par paliers d’un huitième de tour. Un presse-étoupe trop serré ne résout pas le problème de la garniture ; il lui enlève toute élasticité et vous laisse avec une vanne qu’il faut actionner à deux mains.
Si le serrage ne tient pas, c'est que la garniture elle-même est usée. Commencez par isoler et dépressuriser la conduite, retirez le presse-étoupe, retirez l'ancienne garniture, puis enroulez de nouvelles spires de matériau de garniture. Sur les vannes qui n'ont pas bougé depuis des années, attendez-vous à rencontrer une certaine résistance : utilisez de l'huile pénétrante sur les filetages de la tige et du chapeau, faites preuve de patience et n'utilisez jamais un bras de levier plus long. Une vanne restée dans la même position pendant une décennie sera recouverte d'un dépôt calcaire durci qui la maintient en place.
La deuxième zone à réparer est la bride reliant le corps à la chape. Commencez par vérifier que la vanne est bien complètement fermée, car une vanne partiellement fermée peut exercer une pression sur la chape et simuler une défaillance du joint. Serrez ensuite les boulons de la chape en diagonale, là encore par petites étapes. Si le joint s'est durci jusqu'à former une croûte, le serrage ne fera que gagner quelques jours ; remplacez le joint lors du prochain arrêt prévu plutôt que d'essayer d'augmenter le couple sur un joint défectueux.
Tenir ou passer : chaque zone et sa ligne de renoncement
-
Goutte sur la tige : Ouvrez complètement, puis serrez le presse-étoupe par pas de 1/8 de tour.
Phrase de conclusion : si le produit continue de suinter après avoir été correctement reconditionné, cela signifie que la tige est endommagée.
-
Fonctionne lorsqu'il est fermé : Tirez la chasse à plein débit, puis actionnez la valve plusieurs fois.
Signe qu'il faut abandonner : si le passage continue, cela signifie que le siège est érodé ou criblé de débris.
-
Fuite au niveau de la bride du bouchon : Vérifiez que le couvercle est bien fermé, puis serrez les vis en diagonale.
Consigne d'arrêt : joint endommagé, à remplacer lors du prochain arrêt.
Trois règles fondamentales s’appliquent dans ce contexte. Ne travaillez pas sous pression avec un fluide non identifié, dans un circuit de vapeur chaude, ni avec des températures supérieures à celles du foyer. Ne confondez pas un serrage excessif avec une réparation ; c’est une nouvelle défaillance en puissance. Et lorsqu’une vanne correctement regarnie recommence à fuir au bout de quelques semaines, cessez de traiter la garniture. Tige rayée, siège rayé : la vanne passe alors de la catégorie « réparation » à celle de « remplacement ».
Quand la réparation prend fin et que le remplacement commence
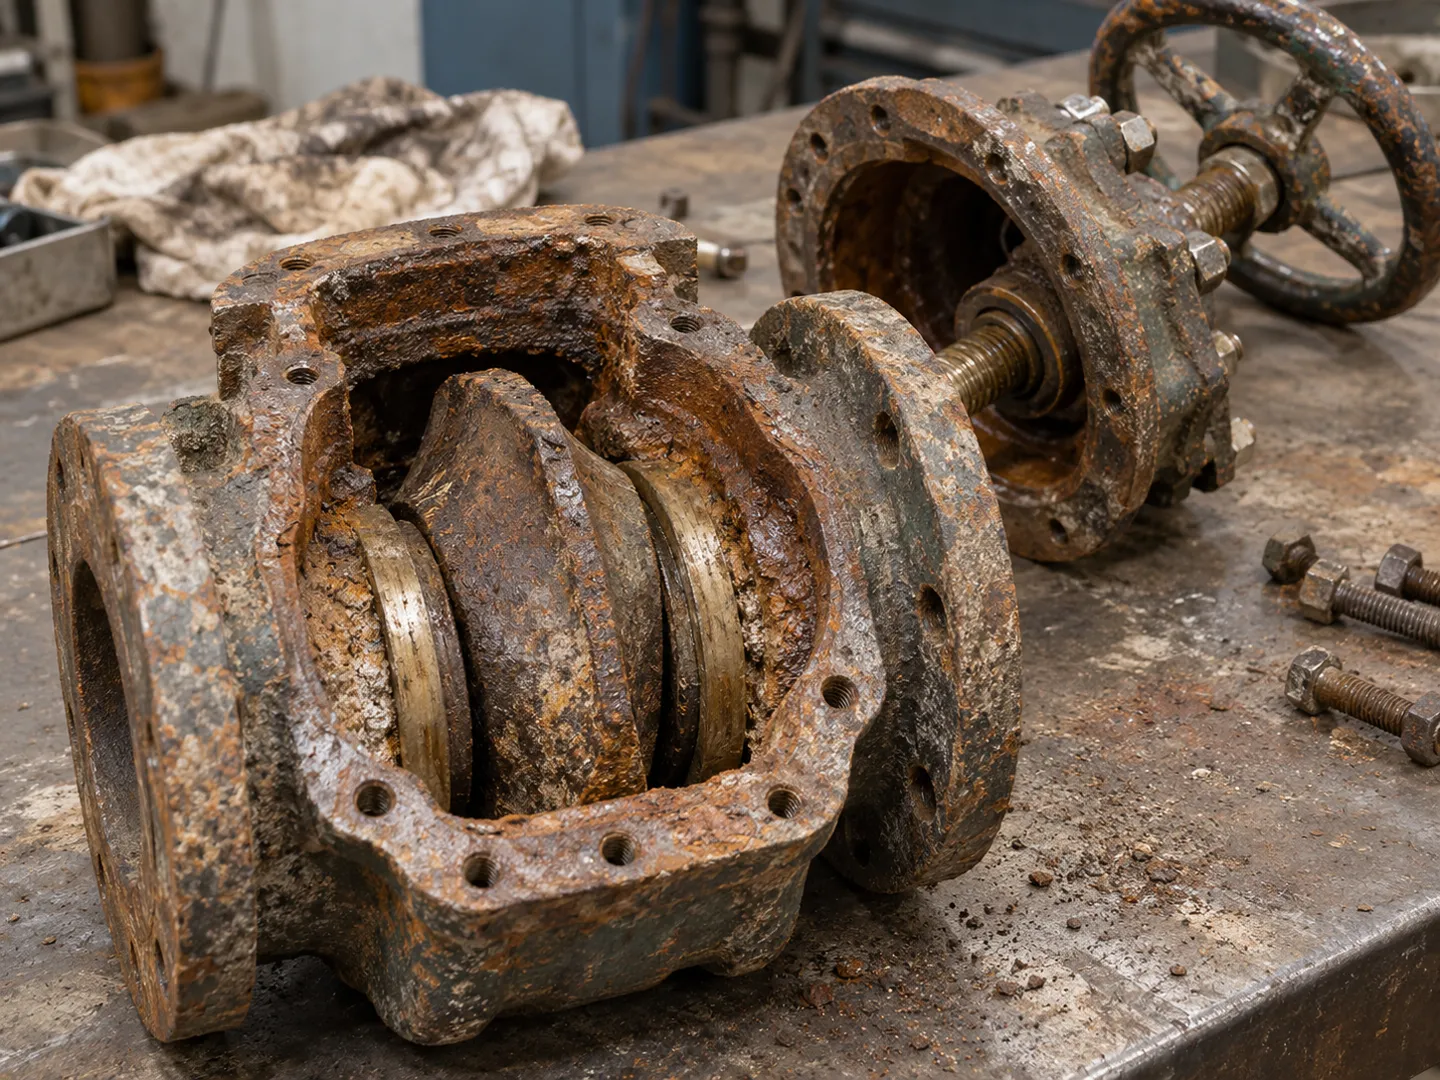
C'est en cas de fuites internes que les vannes à guillotine se forgent leur réputation mitigée, et que l'ère du « bricolage » prend fin. Ce qui passe à travers une vanne à guillotine fermée n'est presque jamais la garniture. Ce sont la guillotine et le siège, et c'est la cause du problème qui détermine tout.
Pourquoi les fuites internes ne cessent de se reproduire ?
Les dépôts sont la priorité. Lorsqu’une vanne à guillotine reste ouverte pendant des années, des sédiments se déposent au niveau du siège et le coin vient buter contre des particules solides plutôt que contre du métal. Un rinçage vigoureux à plein débit, accompagné de plusieurs ouvertures et fermetures, permet souvent de rétablir l’étanchéité ; il s’agit là de la mesure d’entretien la plus efficace pour une vanne à guillotine en service. Cela ne coûte rien et fonctionne si souvent qu’il serait erroné de ne pas y avoir recours avant de commander une pièce de rechange.
L’érosion et la corrosion viennent ensuite, et elles sont irréversibles. Le flux chargé de particules use les faces des sièges. Les fluides corrosifs les rongent. Une vanne à guillotine utilisée comme régulateur n’a jamais eu la moindre chance. Les vannes tout ou rien sont conçues pour rester soit entièrement ouvertes, soit entièrement fermées. Une utilisation en position partiellement ouverte use prématurément les sièges. Les ingénieurs d'usine travaillant sur des installations à vapeur ajoutent un troisième mécanisme : les cales solides se coincent lors des cycles thermiques de la conduite, et la course linéaire de la tige détend la garniture plus rapidement que n'importe quelle vanne rotative. Le même fil de discussion d'Eng-Tips consacré à l'ingénierie des vannes tire la conclusion pratique suivante : malgré tout cela, les vannes à guillotine restent l'option d'isolation à haute température à siège métallique la moins coûteuse. C'est exactement pour cela qu'on les trouve partout, et que ce problème est omniprésent (Forum « Eng-Tips » consacré à l'ingénierie des vannes, 2012).
Quel est le niveau de fuite autorisé par une norme ?
Voici ce que presque personne ne dit à un propriétaire de vanne frustré : aucune vanne à glissière à siège métallique n'est classée « zéro ». La norme d'essai applicable aux vannes en acier, la MSS SP-61, autorise une fuite mesurable au niveau du siège comme critère d'acceptation.
Une vanne à glissière à siège métallique conforme à la norme MSS SP-61 peut légalement présenter une fuite de 10 cm³ de liquide par heure pour chaque pouce de diamètre nominal. Sur une vanne de 2 pouces, cela correspond à environ 2,4 gouttes par minute.
Cette ligne modifie la manière dont vous évaluez votre propre vanne. Une légère fuite se situant dans les limites tolérées sur une vanne à siège métallique doit être consignée dans le registre, mais ne constitue pas une urgence. Les vannes à siège élastique sont soumises à une exigence beaucoup plus stricte, à savoir l’absence totale de fuite visible, dans le cadre de la même famille de normes d’essai ; le type de siège modifie donc le critère d’évaluation. Ce qui importe en service, c’est la tendance : enregistrez la valeur mesurée, surveillez-la à chaque inspection et intervenez lorsqu’elle dépasse la limite tolérée ou continue d’augmenter. Les arguments marketing promettant une “ fuite nulle ” expriment un vœu pieux, et non une classe d’essai.
MSS SP-61 : La chaîne de réception
10 cc par heure, par pouce de taille
C'est la ligne de référence définie par la norme MSS SP-61 pour les vannes à siège métallique. Évaluez votre vanne par rapport à la norme, et non par rapport à vos souhaits.
La question financière : réparer, remplacer ou moderniser ?
Pour une maison, le calcul est vite fait. Le remplacement d’un robinet d’arrêt au niveau d’un appareil coûte généralement entre 150 et 300 dollars, pièces et main-d’œuvre comprises. Le remplacement d’un robinet d’arrêt principal coûte en moyenne environ 500 dollars, la plupart des propriétaires déboursant entre 375 et 600 dollars selon le type de robinet et son accessibilité (Angi, 2026). Cela signifie que le deuxième intervention de regarnissage payante effectuée sur la même vanne a déjà dépassé le prix d'une vanne neuve, sans pour autant éliminer le risque lié au siège.
Pour une usine, le calcul porte alors sur les temps d’arrêt. Les recommandations du secteur industriel sont sans appel : lorsqu’un arrêt coûte cher, il vaut mieux remplacer la vanne dans son intégralité plutôt que de la démonter sur place. Les emplacements difficiles d’accès rendent les demi-mesures encore moins justifiables. Une règle pratique permet de concilier ces deux aspects. Une troisième fuite du même type sur la même vanne en l’espace de 24 mois met fin à toute discussion concernant sa réparation. Une tige rayée met fin à la discussion sur-le-champ.
| Option | Profil des coûts | Quand elle gagne | Ce qu'il laisse derrière lui |
|---|---|---|---|
| Remettre en place et serrer | Pièces uniquement, une heure de main-d'œuvre | Première ou deuxième fuite au niveau de la tige ; le siège passe le test de rinçage | Une tige ou un siège rayé, intact |
| Remplacer à l'identique | Prix de la valve plus un arrêt | Siège usé, tuyauterie en bon état, caractéristiques techniques conformes dès le départ | Quelles que soient les erreurs contenues dans le cahier des charges initial |
| Améliorer les spécifications | Prix plus élevé de la vanne ou de l'actionneur, arrêt identique | Récidivistes, zones difficiles d'accès, tâches à cadence élevée | Rien, si les médias et le devoir sont présentés en toute honnêteté |
Choisir le bon produit de remplacement pour que la fuite ne réapparaisse pas
Un remplacement ne constitue une solution que si la cause initiale de la fuite résidait dans le cahier des charges, et non pas uniquement au niveau de la vanne. Deux vannes de même taille peuvent présenter des différences considérables en termes d'étanchéité et de facteurs de défaillance. Choisissez d'abord en fonction du fluide et des conditions d'utilisation, puis en fonction de la conception, et la fuite ne réapparaîtra pas.
Choisir la paire de joints adaptée au fluide
L'eau propre à température ambiante est le cas le plus simple : un siège résistant en NBR ou en PTFE monté sur un corps en WCB ou en laiton assure une étanchéité parfaite et coûte peu cher. L'eau corrosive ou salée, y compris dans le cadre du dessalement, impose l'utilisation d'un corps en acier inoxydable 316 (CF8M) et, par conséquent, d'un ensemble de commande adapté. Les conduites de vapeur et à haute température nécessitent un joint métallique dur, avec des corps et des sièges conçus pour résister à des températures allant jusqu’à 425 °C. Dans ce cas, la norme MSS SP-61 s’applique, et non une tolérance zéro trop stricte. Les fluides sous forme de boues, fibreux ou chargés de solides constituent une catégorie à part. Un coin standard se coince sur les morceaux et ne se ferme jamais. La solution réside dans une vanne à guillotine dont la lame coupe le fluide au lieu de le retenir.
| Services / médias | Paire d'éléments d'étanchéité et corps | Lorsque ce choix s'avère infructueux |
|---|---|---|
| Eau propre, à température ambiante | Siège en NBR ou en PTFE, corps en WCB ou en laiton | La vapeur ou une chaleur constante cuit les sièges souples |
| Eau corrosive, salée ou chlorée | Corps et garnitures en SS316 (CF8M) | Confirmé uniquement par un certificat d'essai des matériaux, et non par une peinture |
| Vapeur et haute température | Joint métallique rigide, classé pour une température maximale de 425 °C | Exigences en matière d'absence de gouttes ; comparer avec la norme MSS SP-61 |
| Boues, pâte, fibres, résidus | Vanne à guillotine, siège en métal ou en PTFE | Coupure de gaz à haute pression ; les vannes à guillotine servent à l'isolement, et non à la régulation |
Adapter la structure à l'installation
Le choix entre une tige montante ou non montante n’est pas une question de hasard. Une tige montante permet de visualiser d’un seul coup d’œil la position de la vanne et nécessite un espace libre égal à la course totale. Une tige non montante convient aux installations encastrées, aux fosses et aux plafonds bas, mais elle masque sa propre position. Déterminez la pression nominale en fonction du système réel ; les plages industrielles courantes vont de 10 à 64 bars. Veillez à ce que le raccord d’extrémité et la norme de bride soient conformes au plan du projet, qu’il s’agisse des normes ANSI, JIS, DIN ou GB. Deux documents doivent accompagner chaque commande : un rapport d’essai d’étanchéité du siège conforme à la norme MSS SP-61 ou API 598, et un certificat d’essai des matériaux pour les pièces sous pression. Le premier prouve que la vanne a bien été testée ; le second atteste qu’elle est fabriquée dans les matériaux indiqués dans le devis.
À quel moment faut-il cesser de le faire manuellement ?
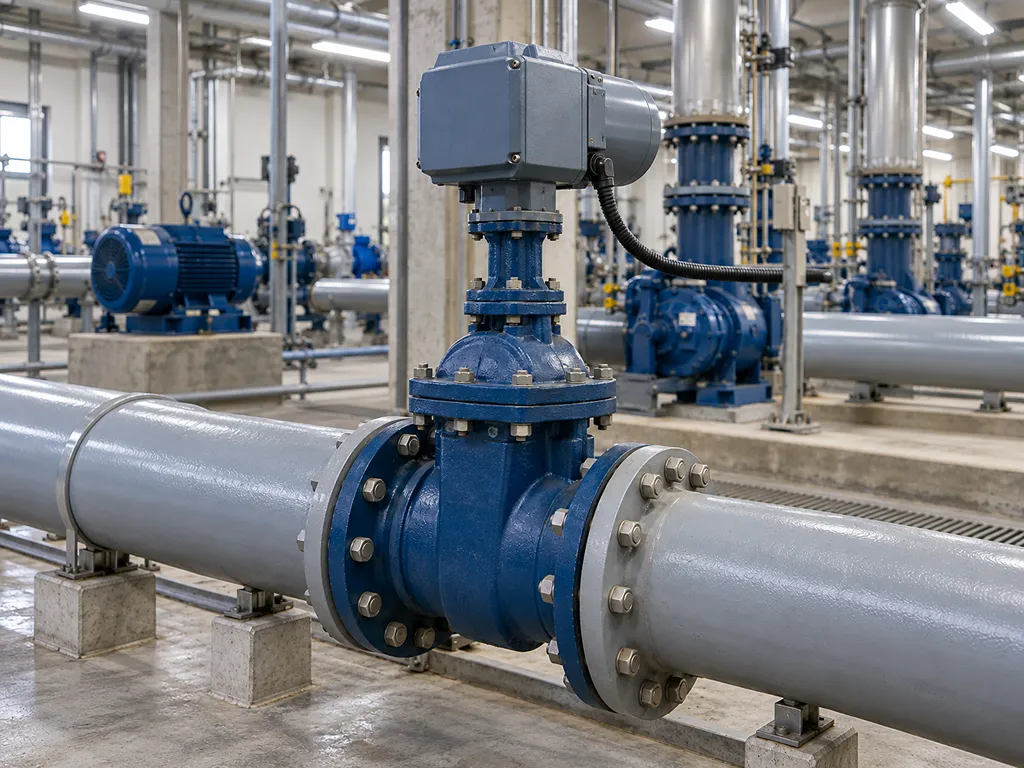
Certains points sujets aux fuites le sont parce qu’un opérateur muni d’une clé y accède deux fois par an. Les cycles fréquents, les emplacements enterrés ou en hauteur, ainsi que les points devant se fermer rapidement relèvent de problèmes de conception et non de problèmes de discipline. Un actionneur électrique résout le problème d’accès et offre une fonction d’autodiagnostic. Les actionneurs multitours modernes associent des plages de couple comprises entre 50 et 10 000 Nm à un indice de protection IP65, IP67 ou IP68. La vanne effectue ses cycles selon la programmation et signale tout couple anormal avant qu’un grippage ne se transforme en panne. L’actionnement pneumatique est tout aussi adapté lorsque de l’air comprimé est déjà disponible, lorsque la vitesse est un facteur crucial ou lorsqu’un retour par ressort à sécurité intégrée est requis, y compris dans les zones antidéflagrantes.
C'est le raisonnement qui a guidé VINCER dans la conception de sa propre gamme de vannes à guillotine électriques, et il mérite d'être repris dans tout cahier des charges. Nos vannes à guillotine électriques multitours (vannes à soupape électriques multitours) allient une protection contre les couples de 50 à 10 000 Nm à une étanchéité IP65/67/68 et à des joints métalliques résistants à des températures allant jusqu'à 425 °C. Chaque vanne transmet les données relatives à ses courses au système de surveillance à distance. Nous fabriquons et testons nos produits conformément aux normes ISO 9001, CE, FDA, RoHS et SIL, et nous inspectons chaque vanne avant son expédition.
Test d'acceptation et prévention des récidives
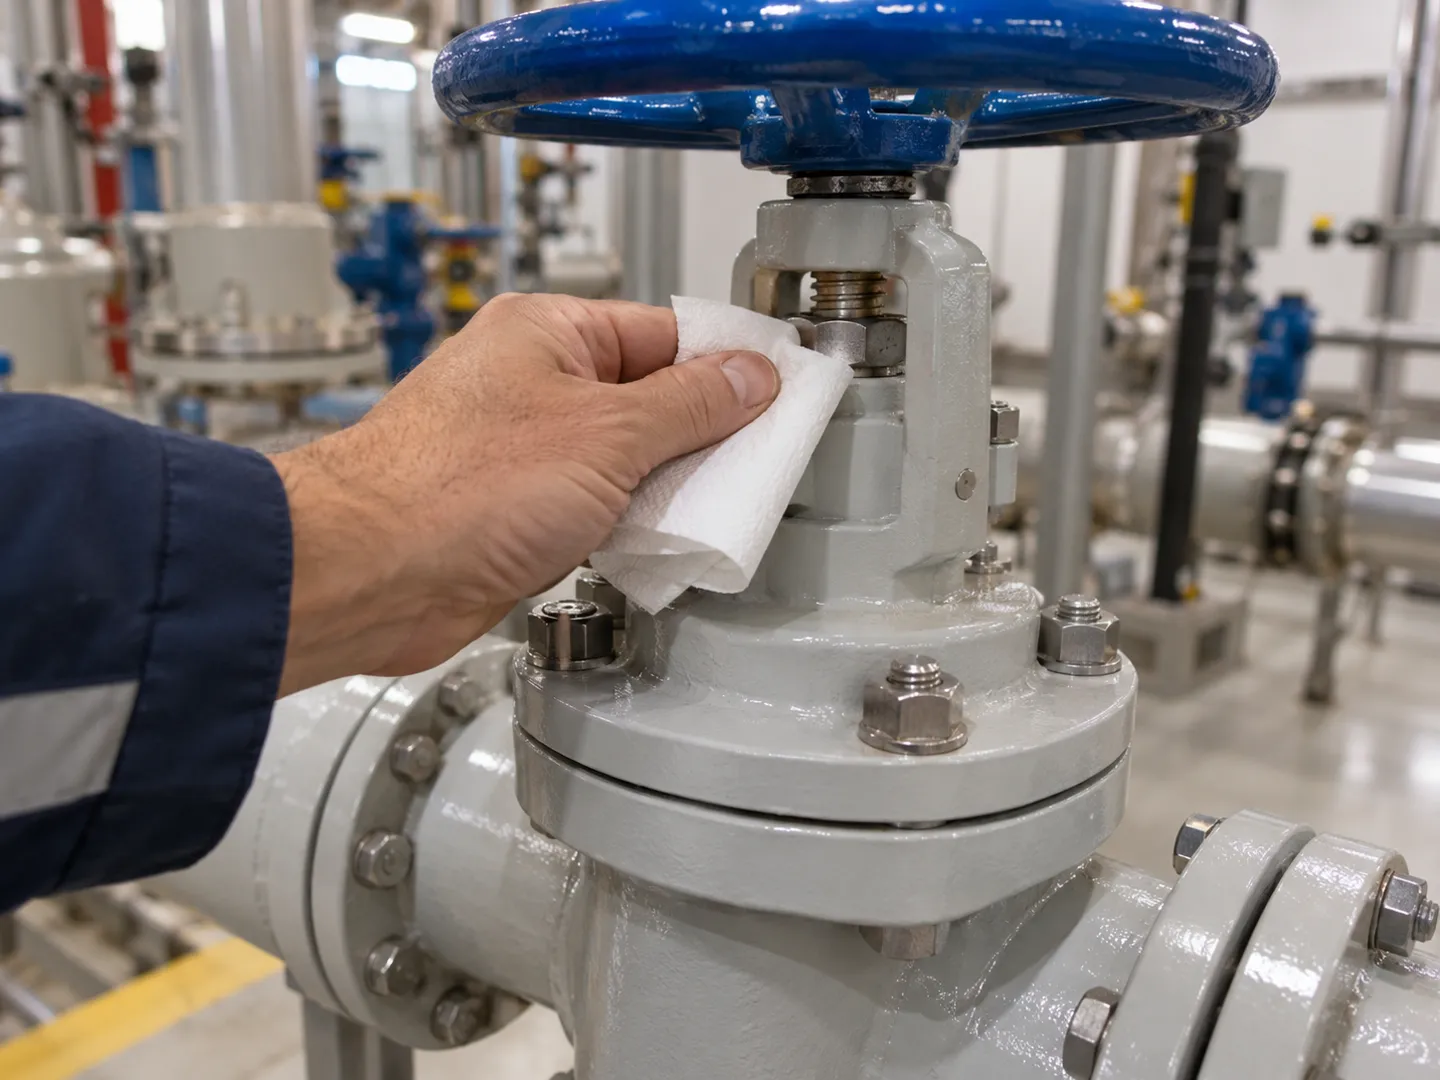
C’est par un test rapide, et non par de l’optimisme, qu’une nouvelle vanne fait ses preuves. Fermez-la complètement, rétablissez la pression, puis placez une main et une serviette en papier sur les quatre zones suivantes : tige, joint de bride, conduite en aval et fixation de l’actionneur. Actionnez la vanne plusieurs fois et vérifiez si le couple de fermeture reste constant. Classez le rapport d’essai d’étanchéité d’usine et le certificat de matériau avec les dossiers de mise en service. Le jour où cette vanne posera problème à un inspecteur, ces documents auront prouvé leur utilité.
Liste de contrôle de mise en service : la première heure avec une nouvelle valve
-
Fermer complètement et mettre sous pression ; vérifier la tige, la bride, la partie en aval et la base de l'actionneur.
-
Effectuer 3 cycles ; couple constant, aucune nouvelle fuite.
-
Classer le rapport d'essai d'étanchéité et le MTC avec les dossiers de mise en service.
-
Évaluez selon le critère approprié : siège résilient = aucune fuite visible ; siège métallique = tolérance MSS SP-61.
-
Prévoyez un « exercice » trimestriel pour que le rembourrage ne se dessèche plus jamais.
Si une nouvelle vanne échoue au contrôle, argumentez en vous appuyant sur les normes, et non sur des impressions subjectives. Vérifiez quelle norme a été appliquée lors de l’essai et quel type de siège elle couvre avant de consigner le rejet. Une vanne à siège métallique rejetée pour ne pas avoir respecté l’exigence « zéro goutte » perdra rapidement tout argument en sa faveur. Si la vanne est acceptée mais commence à fuir quelques mois plus tard, examinez les conditions d’utilisation avant de blâmer la vanne. Un siège érodé indique que le fluide contient des particules solides, ou que quelqu’un l’utilise pour réguler le débit. Aucune pièce de rechange ne résisterait à un tel traitement.
La prévention repose sur deux habitudes, et non sur un programme. Testez chaque vanne selon un calendrier précis. Un joint resté à l'air libre pendant des années finira par fuir le jour même où vous aurez besoin de la vanne : c'est un type de défaillance que les propriétaires et les ingénieurs d'usine décrivent en des termes presque identiques. Et consignez en une seule ligne chaque résultat d'inspection, afin que ce soit la tendance, et non la fuite elle-même, qui guide la décision de remplacement.
Si le même problème persiste au niveau des joints d'étanchéité, envoyez à VINCER vos données techniques, les pressions et la fréquence de cycle, et un ingénieur vérifiera les spécifications avant que vous ne deviez payer une troisième réparation.
Demandez conseil à un ingénieur VINCERCe que cela implique pour votre prochain marché public
Ce qui coûte cher dans le cas d'une vanne à guillotine qui fuit, ce n'est jamais la vanne elle-même. Ce sont plutôt la deuxième intervention sur site, l'arrêt imprévu, la discussion avec le service après-vente sur la définition d'une “ fuite acceptable ”, et le rapport d'inspection qui bloque la remise du matériel. Chaque coût de cette liste dépend des décisions prises avant la passation de la commande ; c'est pourquoi c'est au niveau du cahier des charges, et non au niveau de la remise, que ce problème se résout.
Intégrez les critères d’acceptation dans l’appel d’offres en reprenant les termes exacts de la norme. Exigez que l’étanchéité des sièges soit testée conformément à la norme MSS SP-61 ou API 598, et que le rapport de test soit fourni. Exigez les certificats d’essai des matériaux pour les pièces sous pression. Précisez le type de siège ligne par ligne, afin que le critère d’évaluation approprié soit appliqué lors de la remise des travaux. Un appel d’offres rédigé de cette manière fait de la mention « 10 cc par heure » une clause contractuelle, et non plus l’avis d’un plombier. Cela permet également d’écarter les fournisseurs qui n’ont jamais effectué de tests.
Consacrez ensuite le budget ainsi économisé aux points qui présentent des défaillances récurrentes. La mise à niveau d’un point “ récidiviste ” – en remplaçant une vanne manuelle par une vanne motorisée – ne coûte que la différence de prix unitaire, et non un deuxième arrêt de production. La protection contre les couples excessifs ferme la vanne sans forcer. Les boîtiers certifiés IP résistent à l’environnement de la fosse et au lavage à haute pression. La télésurveillance transforme une simple « fuite repérée par quelqu’un » en une alarme horodatée. Les distributeurs observent le même schéma de l’autre côté. Un stock bien équilibré comprend des kits d’emballage et de joints pour les interventions de routine, ainsi que les tailles manuelles courantes pour les remplacements planifiés. Les unités motorisées restent réservées aux positions à cycle élevé et difficiles d’accès qui sont à l’origine des interventions de maintenance.
VINCER expédie les vannes à guillotine standard sous 7 à 10 jours ouvrés et les modèles sur mesure sous 15 à 30 jours ouvrés ; ainsi, aucune fuite ne doit être mise en attente à cause d'un fournisseur (VINCER, 2026). Les demandes standard font l'objet d'un devis dans les 24 heures, et le catalogue de vannes à guillotine couvre à la fois les plages de fonctionnement manuel et celles de fonctionnement motorisé.
Demander un cahier des charges pour une vanne à guillotine testée
Indiquez à VINCER le fluide, la taille et l'application prévues. Les vannes sont fabriquées et testées conformément aux normes MSS SP-61 ou API 598, et les rapports correspondants sont fournis. Les modèles standard sont expédiés sous 7 à 10 jours ouvrés, et les demandes de devis standard reçoivent une réponse dans les 24 heures.
Lancez votre demande concernant les vannesRéférences
- Forum “ Eng-Tips Valve Engineering ”. « Problèmes liés aux vannes à guillotine à siège métallique dans les applications à vapeur ». 2012. https://www.eng-tips.com/threads/problems-with-metal-seated-gate-valves-on-steam-application.333020/
- Angi. “ Coût de remplacement d'une vanne d'arrêt principale d'eau ”. 2026. https://www.angi.com/articles/what-cost-replace-water-shut-valve-supplies-water-refrigerator.htm