
Käytännön opas vedenkäsittelyinsinööreille, joka käsittelee kemiallisia menetelmiä, materiaalien valintaa ja laitteiden teknisiä vaatimuksia syövyttävissä ympäristöissä.
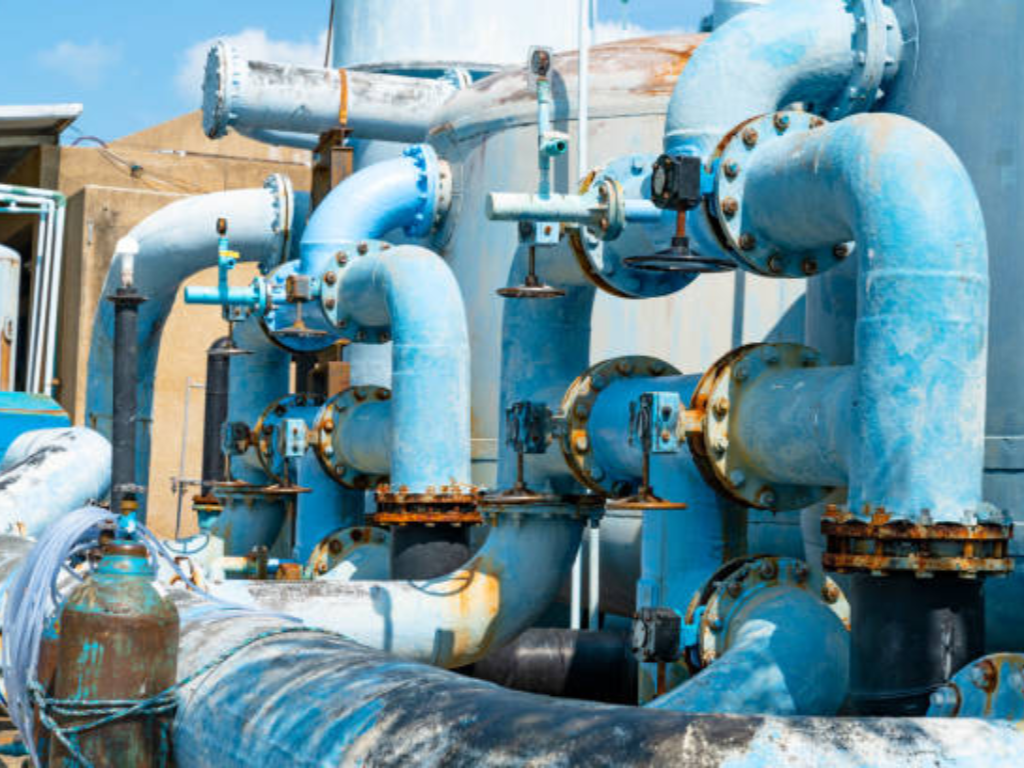
Vedenkäsittelyjärjestelmien korroosion ymmärtäminen
Korroosio vedenkäsittelyssä ei ole yksittäinen ongelma, vaan se on sähkökemiallisen järjestelmän ongelma. Perimmältään korroosio on hapetus-pelkistysreaktio: anodissa oleva metalli liukenee veteen ja vapauttaa elektroneja, jotka kulkeutuvat katodiin, jossa hapettimet, kuten liuennut happi, ottavat ne vastaan. Jotta tämä voi tapahtua, tarvitaan kolme komponenttia: anodi, katodi ja elektrolyytti, ja vedenkäsittelyjärjestelmissä vesi itsessään toimii elektrolyyttinä.
Vedenkäsittelylaitoksissa yleisimpiä korroosiotyyppejä ovat tasainen korroosio (tasainen metallin menetys koko pinnalla), pistekorroosio (paikallinen syvä syöpyminen, joka voi läpäistä putken seinämät ilman, että muualla näkyy juurikaan vaurioita), galvaaninen korroosio (joka syntyy, kun erilaiset metallit ovat kosketuksissa samassa vesivirrassa) sekä mikrobiologisesti aiheutettu korroosio (MIC), jossa bakteeriyhdyskunnat luovat metallipinnoille aggressiivisen paikallisen kemiallisen ympäristön.
Korroosionhallinnan laiminlyönnin seuraukset voidaan jakaa kolmeen ryhmään. Ensinnäkin terveysriski: korroosio huuhtoo myrkyllisiä metalleja – lyijyä, kuparia ja sinkkiä – juomaveteen. Toiseksi infrastruktuurin vauriot: putkien läpäisy ja laitteiden viat aiheuttavat suunnittelemattomia seisokkeja, jotka heijastuvat puhdistuslaitoksen toimintaan. Kolmanneksi, käyttökustannukset: ruostuneiden venttiilien, pumppujen ja putkistojen uusiminen maksaa 3–5 kertaa enemmän laitoksen elinkaaren aikana, kun taas oikean materiaalin valinta olisi voinut pidentää käyttöikää 15 tai 20 vuoteen. Tuberkulaatio – eli ruostekyhmyjen kertyminen vanhojen valurautaputkien sisäpinnalle – on tämän ongelman näkyvä ilmentymä, joka pienentää putken tehollista halkaisijaa ja luo kasvualustan bakteereille.
Korroosiota aiheuttavat veden kemialliset parametrit
Korroosio ei ole satunnaista. Sitä ohjaavat mitattavat veden kemialliset parametrit, ja näiden parametrien ymmärtäminen on ensimmäinen askel niiden hallitsemiseksi. Kuusi tekijää on keskeisimmät:
| Veden parametri | Vaikutus korroosioon | Tyypillinen riskikynnys |
|---|---|---|
| pH | Alhainen pH (hapan vesi) nopeuttaa metallien liukenemista lisäämällä H⁺-ionien saatavuutta katodilla | pH-arvo < 6,5 lisää merkittävästi korroosionopeutta; tavoitearvo useimmille järjestelmille on 7,0–8,5 |
| Alkaliniteetti (CaCO₃:na) | Tarjoaa puskurointikykyä; alhainen alkaliniteetti tarkoittaa, että pH-arvo voi laskea nopeasti happamien aineiden joutuessa järjestelmään | Juomaveden jakelujärjestelmille suositeltu vähimmäispitoisuus on 30 mg/l |
| Liuenneen hapen pitoisuus (DO) | Edistää katodista puolireaktiota; korkeampi liuenneen hapen pitoisuus (DO) = nopeampi korroosio, ellei suojaavaa oksidikerrosta ole jo muodostunut | Käsittelemättömässä vedessä yli 2–4 mg/l oleva pitoisuus kiihdyttää tasomaista korroosiota |
| Liuenneiden kiintoaineiden kokonaismäärä (TDS) | Lisää veden johtavuutta, mikä tehostaa sähkökemiallista korroosioreaktiota | TDS-arvo > 500 mg/l nostaa johtokykyä merkittävästi; meriveden TDS-arvo on noin 35 000 mg/l |
| Kloridi (Cl⁻) | Pistekorroosiota eniten aiheuttava ioni; hajottaa ruostumattoman teräksen passiiviset oksidikalvot | > 250 mg/l lisää 304SS-teräksen pistekorroosioriskiä; meriveden kloridipitoisuus ~19 000 mg/l edellyttää duplex-terästä tai ei-metallisia materiaaleja |
| Lämpötilat | Nopeuttaa reaktiokinetiikkaa; vähentää myös liuenneen kaasun liukoisuutta (monimutkainen kokonaisvaikutus) | Nyrkkisääntö: korroosionopeus kaksinkertaistuu jokaista 10 °C:n lämpötilan nousua kohti |
Nämä parametrit eivät vaikuta erillään toisistaan. Alhainen pH-arvo yhdistettynä korkeaan kloridipitoisuuteen on vaarallisin yhdistelmä missä tahansa vedenkäsittelyjärjestelmässä: happama ympäristö kuluttaa suojaavat oksidikerrokset pois, ja kloridi-ionit syövyttävät paljastunutta metallipintaa ennen kuin uusi passiivikalvo ehtii muodostua. Langelierin kyllästysindeksi (LSI), joka ennustaa veden syövyttävyyden tai kalkin muodostumisen todennäköisyyden pH:n, alkaliniteetin, kalsiumkovuuden, lämpötilan ja TDS-arvon perusteella, on edelleen yleisimmin käytetty seulontatyökalu. LSI-arvo alle -0,5 viittaa syövyttävään veteen; yli +0,5 viittaa kalkin muodostumisen taipumukseen.
Hyödyllinen ajatusmalli: merivesi vastaan deionisoitu vesi. Useimmat ihmiset olettavat, että puhdas vesi on turvallista. Todellisuudessa deionisoitu vesi on erittäin syövyttävää, sillä sillä ei ole lainkaan puskurikapasiteettia, ja se imee ioneja kaikista metalleista, joihin se koskettaa, palauttaakseen tasapainon. Merivesi on pelottavasta maineestaan huolimatta hallittavissa, jos valitsee oikeat materiaalit. Ero piilee kemian tuntemuksessa.
Kemialliset käsittelymenetelmät korroosion torjumiseksi
Kemiallisen korroosionesto perustuu yhteen keskeiseen periaatteeseen: metallipinnan ja veden välille on luotava este. Tämä este voi olla joko putken seinämään adsorboituva kemiallinen estokalvo tai termodynaaminen este, jossa veden kemiallista koostumusta säädetään siten, että vesi itse muodostaa ohuen, suojaavan kalsiumkarbonaattikerroksen. Nämä kaksi strategiaa toimivat yhdessä, eivät toisiaan vastaan.
Korroosionestoaineet: fosfaatti, silikaatti ja uudet vaihtoehdot
Vedenkäsittelyssä yleisimmin käytetyt korroosionestoaineet voidaan jakaa kolmeen ryhmään:
| Inhibiittorin tyyppi | Mekanismi | Paras sovellus | Keskeinen rajoitus |
|---|---|---|---|
| Ortofosfaatti (PO₄³⁻) | Muodostaa metallipinnoille suojaavan rautafosfaattikalvon reagoimalla anodilla korroosiotuotteiden kanssa | Juomaveden jakelujärjestelmän lyijy- ja kuparikorroosion hallinta EPA:n lyijy- ja kuparisäännöksen mukaisesti | Vaatii jatkuvaa annostelua 0,5–3,0 mg/l (PO₄-pitoisuutena); liian pieni annostus voi nopeuttaa pistekorroosiota |
| Polyfosfaatti | Sitoutuu liuenneisiin metalleihin ja muodostaa lasimaisen kalvon; estää myös kalkkikertymiä | Sekoitettu ortofosfaattiin sekakorroosio- ja kalkkikertymien torjuntaohjelmia varten | Takaisinmuodostumisriski: korkeissa lämpötiloissa polyfosfaatit hydrolysoituvat takaisin ortofosfaatiksi, mikä aiheuttaa tahatonta kalsiumfosfaattikerrostumista |
| Natriumsilikaatti | Muodostaa ohuen silikageelikalvon metallipinnoille 4–8 viikon jatkuvan käytön aikana | Pehmeät vedet, joiden alkaliniteetti on alhainen ja joissa fosfaattipitoisuus voi olla vähäinen | Kalvon muodostuminen on hidasta; ei suojaa jo syntyneiltä korroosiovaurioilta |
Ortofosfaatti on Yhdysvalloissa juomaveden korroosionestoon käytetty pääaine, jota EPA suosittelee asiakirjassaan ”Optimal Corrosion Control Treatment Evaluation Technical Recommendations” lyijy- ja kuparipitoisuusrajojen noudattamiseksi (EPA, 2023). Toimintaperiaate on yksinkertainen: fosfaatti reagoi anodilla raudan korroosiotuotteiden kanssa ja muodostaa tiheän, tiiviisti kiinnittyvän kalvon, joka estää metallin liukenemisen jatkumisen.
Uudempi suuntaus inhibiittorikemian alalla on siirtyminen vähäfosforisiin ja biopohjaisiin vaihtoehtoihin. Vedenkäsittelylaitoksista peräisin olevat fosforipäästöt edistävät vastaanottavien vesistöjen rehevöitymistä, mikä aiheuttaa sääntelypaineita, jotka vain kasvavat. Solugenin AcquaCore-kaltaiset tuotteet edustavat biopohjaista, myrkytöntä vaihtoehtoa, vaikka niiden pitkän aikavälin suorituskykyä koskeva aineisto on vielä suppeampi kuin fosfaatin vuosikymmenten mittaisella kenttähistorialla.
pH:n säätö ja emäksisyyden hallinta järjestelmän vakauden varmistamiseksi
pH-arvon nostaminen on edullisin käytettävissä oleva korroosionestotoimenpide, mutta juuri siihen panostetaan useimmiten liian vähän. Tavoite-pH-alue riippuu järjestelmästä: juomaveden jakelujärjestelmissä tavoitearvona on 7,0–8,5, kun taas teollisuuden jäähdytysvesijärjestelmissä arvo on usein korkeampi, 7,5–9,0, korkeiden lämpötilojen kompensoimiseksi.
Kolmella yleisimmällä alkaliniteetin säätämiseen käytetyllä kemikaalilla on kullakin omat etunsa ja haittansa:
| Kemiallinen | Kaava | Sopii parhaiten | Huomioitavaa |
|---|---|---|---|
| Kalkki (kalsiumhydroksidi) | Ca(OH)₂ | Suuret kunnalliset laitokset, joiden käsittelykapasiteetti on suuri | Lisää sekä kalsiumia että alkaliniteettia; edellyttää lietteen käsittelylaitteistoa; kustannustehokkainta suurissa mittakaavoissa |
| Kaustinen sooda (natriumhydroksidi) | NaOH | Keskikokoiset ja suuret järjestelmät; nestemäinen syöttö helpottaa automaatiota | Nostaa pH-arvoa lisäämättä kalsiumia; ei lisää kalsiumkarbonaatin saostumispotentiaalia (CCPP) |
| Sooda (natriumkarbonaatti) | Na₂CO₃ | Pienet järjestelmät; helppo käsitellä kuivana jauheena | Lisää alkaliniteettia, mutta ei kalsiumia; yksikkökohtainen hinta on korkeampi kuin kalkin |
Mutta pH:n säätäminen ilman, että alkaliniteettiin kiinnitetään huomiota, on puolittaista toimenpidettä. Vesi, jonka alkaliniteetti on alhainen, ei juurikaan omaa puskurointikykyä edes neutraalilla pH-arvolla 7,0. Pieni happomäärä (happosade, kemikaalien syötön häiriö) voi romahduttaa pH-arvon, ja putken seinämän suojaava kalkkikerros liukenee muutamassa minuutissa. Vakaata juomaveden jakelua varten suositeltu vähimmäisalkalisuus on 30 mg/l CaCO₃:na. LSI-tavoitealue -0,5 – +0,5 pitää veden hieman kalkkia muodostavana ilman, että riskiä voimakkaasta kalkkeutumisesta syntyy.
Ajattele sitä kuin uima-altaan kemiaa: uima-altaiden ylläpitäjät tietävät, että heidän on seurattava sekä pH:ta että kokonaisalkalisuutta, sillä ilman alkalisuutta pH heilahtelee rajusti jokaisen kemikaalin lisäyksen yhteydessä. Korroosionhallinta vedenkäsittelyssä noudattaa samaa periaatetta: alkalisuus toimii iskunvaimentimena.
Laitetasoinen suojaus: korroosionkestävien venttiilien ja materiaalien valinta
Kemiallinen käsittely hoitaa yhtälön vesipuolen. Korroosionhallinnassa on kuitenkin toinenkin puoli, jonka tavanomainen SERP-ohjelma jättää lähes kokonaan huomiotta: sellaisten laitemateriaalien valinta, jotka kestävät korroosiota aiheuttavaa ympäristöä jo luonnostaan. Edes paras kemiallinen korroosionesto-ohjelma ei voi pelastaa meriveteen asennettua 304-ruostumattomasta teräksestä valmistettua venttiiliä. Laitemateriaalien valinta ei ole varasuunnitelma, vaan se on ensimmäinen puolustuslinja.
Ennen kuin syvennyt materiaalien laatuluokkiin, käytä tätä itsearviointikehystä: Millainen nesteesi on? (Puhdasta vettä? Kloorattua? Happamaa? Merivettä?) Mitkä ovat lämpötila- ja painealueesi? Ja mikä tärkeintä: lasketko kustannukset hankintahinnan perusteella vai 10 vuoden kokonaisomistuskustannusten perusteella? Näihin kolmeen kysymykseen vastaaminen ennen materiaalin valintaa säästää enemmän rahaa kuin mikään asennuksen jälkeinen korroosiokorjausohjelma.
Materiaalilaadut: 304SS vs. 316SS vs. duplex vs. PTFE-vuorattu vs. muovit
Yleisin virhe vedenkäsittelylaitteiden teknisissä erittelyissä on tilata “ruostumatonta terästä” määrittelemättä laatuastetta. Ero 304- ja 316-laatuisten välillä on noin 2% molybdeenia. Kloridi-ionien läsnä ollessa tuo 2% merkitsee eroa 15 vuoden käyttöiän ja 6 kuukauden kuluessa tapahtuvan pistekorroosion aiheuttaman läpirei’ityksen välillä.
| Materiaalin laatu | Kloridinkestävyys (arvioitu raja-arvo) | Suurin jatkuva lämpötila | Paras vedenkäsittelysovellus | Suhteelliset kustannukset |
|---|---|---|---|---|
| 304-ruostumaton teräs (CF8) | 100–200 ppm Cl⁻ (tämän pitoisuuden ylittyessä pistekorroosion riski kasvaa) | ~400 °C (materiaalin lämpötilaraja, ei käyttölämpötila) | Sisäkäyttöön tarkoitetut makeanveden järjestelmät, vähäkloridinen prosessivesi | Lähtötaso (1,0×) |
| 316-ruostumaton teräs (CF8M) | 500–1000 ppm Cl⁻ (molybdeeni parantaa pistekorroosionkestävyyttä) | ~400 °C | Rannikkoalueiden laitokset, kloorattu vesi, kohtalainen altistuminen kemikaaleille | ~1,3× |
| Super Duplex 2507 (CE3MN) | >10 000 ppm Cl⁻ (PREN ≥40; kestää kloridistressikorroosiota) | ~300 °C | Meriveden suolanpoisto, käänteisosmoosijäännösvesi, offshore-alustat | ~3–4× |
| PTFE-vuorattu hiiliteräs | Lähes täydellinen kemiallinen kestävyys jopa noin 180 °C:n lämpötilaan asti | ~180 °C (vuorausraja) | Tiivistetyt hapot/emäkset, kemikaalien annostelujärjestelmät | ~1,5–2× |
| U-PVC / C-PVC | Reagoi huonosti useimpiin vedenkäsittelykemikaaleihin; ei aiheuta metallien korroosiota | ~60 °C (UPVC) / ~95 °C (CPVC) | Matalapaineiset syövyttävät putkistot, kemikaalien varastointi, merivedenotto | 0.3-0.5× |
Ratkaiseva päätöksentekosääntö: jos veden kloridipitoisuus on yli 250 ppm, hylkää 304SS vaihtoehtona ja siirry suoraan vähintään 316-teräkseen. Merivesisovelluksissa (19 000 ppm kloridia) Super Duplex on perusmetallivaihtoehto; muoviventtiilit (UPVC/CPVC) tai PTFE-vuoratut venttiilit ovat usein kustannustehokkaampi valinta matalan tai kohtuullisen paineen merivesisovelluksiin. Kemiallisissa puhdistus- ja pH-säätöjärjestelmissä yleisesti esiintyvien tiivistettyjen happo- tai emäsvirtojen osalta PTFE-vuoratut venttiilit ovat ainoa luotettava metallirunkoinen ratkaisu, joka kestää pitoisuuksia, jotka ovat 90% tai sitä korkeammat.
Varo oletusta, että “ruostumaton tarkoittaa korroosiota”. Ruostumaton teräs kestää korroosiota muodostamalla passiivisen kromioksidikalvon. Kloridi-ionit tunkeutuvat kyseisen kalvon läpi tietyissä kohdissa. Kun pistekorroosio alkaa, paikalliset kemialliset olosuhteet pisteen sisällä muuttuvat huomattavasti aggressiivisemmiksi kuin ympäröivässä vedessä – tämä on itsestään kiihtyvä vaurioitumistapa, joka voi läpäistä venttiilin rungon ilman, että pinnalla näkyy juuri lainkaan vaurioita. Rannikkoalueella käytettävä 304-venttiili voi pettää alle vuodessa, vaikka se näyttää ulkoisesti täysin ehjältä.
Rannikon vedenkäsittelylaitos 304SS <1 vuosi
Sama aine. Yksi muuttuja: kloridi.
Venttiilityypit erilaisiin vedenkäsittelykäyttöihin
Vedenkäsittelylaitoksen eri prosessialueilla on täysin erilaisia korroosiohaasteita. Venttiilin tyypin ja materiaalin sovittaminen kuhunkin alueeseen estää yleisimmän syyn venttiilien ennenaikaiseen vikaantumiseen: oikean venttiilin käytön väärässä paikassa.
| Prosessialue | Tärkein korroosio-ongelma | Suositeltu venttiilityyppi | Materiaalimääritykset |
|---|---|---|---|
| Kemikaalien annostelu (koagulantti, inhibiittori, hapon/emäksen syöttö) | Keskitetyt kemikaalit; vaaditaan tarkkaa virtauksen säätöä | Palloventtiili, jossa on 4–20 mA:n asennonohjain | PTFE-vuorattu runko (hapot/emäkset) tai 316SS (tavalliset kemikaalit); erityissuunniteltu säätöelin lineaariseen tai tasaprosenttiseen virtaukseen |
| Meriveden otto ja käänteisosmoosin korkeapaineinen syöttö | Korkea kloridipitoisuus (yli 19 000 ppm); korkea paine (60–80 bar SWRO-järjestelmässä) | Läppäventtiili (DN200+) pääputken sulkemiseen; palloventtiili (DN15–100) näyte- ja mittauslaiteputkiin | Super Duplex 2507 -runko ja -levy; EPDM- tai Viton-istukka |
| Lietteen ja kiintoaineiden käsittely | Hankaavat kiintoaineet + syövyttävä suodatusvesi; paksu, runsaasti kiintoaineita sisältävä suodatusaine | Veitsiventtiili (täysläpivienti, kaksisuuntainen tiivistys) | 316SS-runko, jossa on PTFE- tai EPDM-istukka; kovapinnoitettu sulkuventtiili kuluttaviin käyttöolosuhteisiin |
| Juomaveden jakelu | NSF/ANSI 61- ja 372-standardien mukaisuus vaaditaan; kohtuullinen kloorijäämä | Luistiventtiili (joustotiivisteinen, OS&Y) tai läppäventtiili suurille halkaisijoille | Ductile-rautarunko, jossa on sulatussidottu epoksipinnoite (paksuus ≥200 µm DFT standardin AWWA C550 mukaisesti); 316SS-teräksinen varsi ja kiinnikkeet |
| CIP- ja happopesujärjestelmät | Kuumat tiivistetyt hapot/emäkset, joita kierrätetään paikan päällä tapahtuvan puhdistuksen aikana | Palloventtiili (täysläpivientinen, ontelotäytteinen) | PTFE-vuorattu runko, jossa on PTFE-istukat ja -tiivisteet |
Kemikaalien annostelujärjestelmissä ehdottomana vaatimuksena on tarkka ja toistettava virtauksen säätö. Globe-säätöventtiilit, joissa on vakioitu lineaarinen säätömekanismi vakaassa tilassa tapahtuvaa annostelua varten ja tasaprosenttinen säätömekanismi laajalle säätöalueelle yhdistettynä 4–20 mA:n asennoittimeen, antavat käyttäjille varmuuden siitä, että korroosionestoaineen annostus pysyy kapealla alueella, jolla suoja toimii. Liian pieni annos hajottaa suojakalvon; liian suuri annos puolestaan nostaa kemikaalikustannuksia ilman lisäetuja.
Juomaveden jakelussa sääntelyvaatimukset tuovat korroosionkestävyyden lisäksi esiin toisen ulottuvuuden: jokaisen juomaveden kanssa kosketuksissa olevan venttiilin on täytettävä standardien NSF/ANSI 61 (terveysvaikutukset) ja NSF/ANSI 372 (alhainen lyijypitoisuus, painotettu keskiarvo ≤0,25%) vaatimukset. AWWA C515 -standardin mukaiset, sulatussidotulla epoksipinnoitteella varustetut pallografiittirautaiset luistiventtiilit, joissa on 316-ruostumattomasta teräksestä valmistettu varsi ja kiinnikkeet, ovat vakiintuneet vesilaitosten standardivaatimukseksi koko Pohjois-Amerikassa.
Suoja- ja vuorauspinnoitteet käyttöiän pidentämiseksi
Jopa sopiva perusmateriaali hyötyy lisäsuojakerroksesta. Pinnoitteet suojaavat ulkopintaa ilmakehän aiheuttamalta korroosiolta; vuoraukset suojaavat prosessinesteen kanssa kosketuksissa olevaa sisäpintaa. Molemmat ovat välttämättömiä, ja molemmilla on vikaantumistapoja, jotka ovat ennustettavissa, jos tietää, mitä etsiä.
Fuusiokiinnitetty epoksipinnoite (FBE) on vedenkäsittelyventtiilien ja -liittimien vakiopinnoite. AWWA C550 -standardin mukaisesti vähintään 200 µm:n kuivakalvopaksuudella levitettynä FBE tarjoaa tehokkaan korroosiosuojan pH-arvoalueella 4–9, mikä kattaa valtaosan vedenkäsittelykäytöistä. Pinnoite levitetään tehtaalla ja kovetetaan lämpökäsittelyllä, jolloin muodostuu sidos, joka kestää sekä mekaanisia käsittelyvaurioita että katodista irtoamista. Maahan upotettujen venttiilien osalta vähintään 200 µm:n FBE-pinnoite sekä sisä- että ulkopinnoilla, täydennettynä katodisuojauksella maaperän olosuhteiden niin vaatiessa, on alan vakiokäytäntö standardin ISO 12944-2 korroosiokategorian C4 (erittäin korroosiota aiheuttavat teollisuus- ja rannikkoympäristöt) mukaisesti.
PTFE- ja PFA-vuorauksilla on eri tarkoitus: ne suojaavat venttiilin runkoa aggressiivisilta kemikaaleilta, jotka syövyttäisivät mitä tahansa metallimateriaalia. Tiivistetyssä happokäytössä PTFE-vuorattu pallo- tai läppäventtiili kestää aineita, jotka tuhoaisivat Super Duplex -venttiilin muutamassa tunnissa. Vuorauksen toimivuus riippuu kuitenkin sen ehjyydestä. Yksikin pieni reikä PTFE-vuorauksessa päästää syövyttävän aineen hiiliteräksiseen runkoon, jolloin muodostuu paikallinen korroosiokohta, joka on huomattavasti aggressiivisempi kuin jos venttiilissä ei olisi lainkaan vuorausta. Sisään jääneet korroosiotuotteet voivat lopulta pullistaa tai halkeilla vuorausta takapuolelta. Kriittisissä käyttökohteissa on määritettävä tehtaalla kipinätestillä (vuototunnistus) testatut vuoratut venttiilit ja suunniteltava säännölliset uudelleentarkastukset käytön aikana.
15-20% Huolto, seisokit ja vaihto
80%+
Taloudellisia näkökohtia arvioiville toimijoille: FBE-pinnoitettujen pallografiittirautaventtiilien valitsemisen lisäkustannukset pinnoittamattoman valuraudan sijaan ovat noin 15–20% ostotilauksessa. Toisaalta pinnoitettu venttiili kestää vedenkäsittelykäytössä tyypillisesti 15–20 vuotta, kun taas pinnoittamattoman materiaalin käyttöikä samassa ympäristössä on 3–5 vuotta. Laskelmat puoltavat pinnoitusta joka kerta.
Korroosionkestäviin malleihin erikoistuneet venttiilivalmistajat, kuten VINCER, jonka PTFE-vuoratut pallo- ja läppäventtiilisarjat kestävät happo- ja emäspitoisuuksia 90% ja yli, tarjoavat materiaali- ja pinnoiteyhdistelmiä, jotka on suunniteltu nimenomaan vedenkäsittelykäyttöön. Konsultointi sovellusinsinöörin kanssa määrittelyvaiheessa auttaa löytämään oikean materiaali- ja pinnoitekombinaation kullekin prosessialueelle, jolloin vältytään venttiilien hankinnassa kalliimmalta virheeltä: samanlaisten venttiilien ostamiselta jokaiseen asennuspaikkaan riippumatta siitä, millaisessa korroosioympäristössä kukin venttiili tosiasiassa toimii.
Integroitujen korroosionhallintastrategioiden laatiminen
Kemiallinen käsittely ja laitteiden materiaalivalinta eivät ole vaihtoehtoja, vaan ne ovat yhden strategian kaksi osaa. Kemialliset korroosionestoaineet ja pH:n säätö hillitsevät veden korroosiopotentiaalia; materiaalivalinta, venttiilityyppien sovittaminen ja suojapinnoitteet varmistavat laitteiden korroosionkestävyyden. Heikkous kummassakin osassa vaarantaa koko järjestelmän toimivuuden.
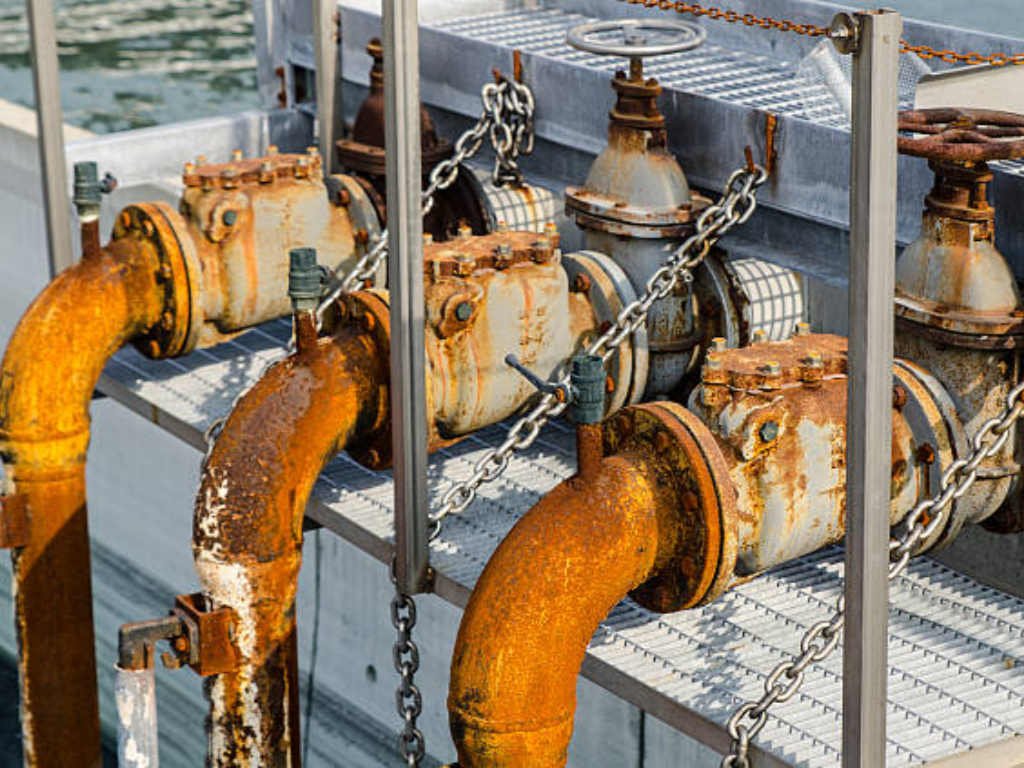
Saman vedenkäsittelylaitoksen eri prosessialueilla esiintyy erilaisia korroosio-olosuhteita, ja tämän tulisi näkyä myös strategiassa. Kemikaalien annostelualueella tarvitaan PTFE-vuorattuja venttiilejä ja tarkkoja annostelupumppuja. Lietteen käsittelylinjalla tarvitaan kulutusta kestäviä veitsiventtiilejä. Käsitellyn veden jakeluverkostossa tarvitaan NSF-vaatimusten mukaisia pinnoitettuja luistiventtiilejä. Yhdenmukaiset venttiilivaatimukset ovat hankinnassa käytetty oikotie, josta tulee toiminnalle päänvaivaa jo ensimmäisen huoltokierroksen aikana.
Taloudelliset perusteet ovat selkeät ja tietojen tukemat. Alan analyysit osoittavat johdonmukaisesti, että venttiilin hankintahinta edustaa vain 15–20% sen elinkaaren kokonaiskustannuksista. Loput 80% tai enemmän syntyy huoltotyöstä, suunnittelemattomista seisokeista, varaosien hankinnasta sekä pahimmassa tapauksessa korroosioon liittyvän vian aiheuttamista ympäristö- tai viranomaissakoista. Käyttämällä alusta alkaen 20% enemmän oikein mitoitettuihin korroosionkestäviin laitteisiin vältetään säännöllisesti 80% elinkaarikustannuksista. Se on yksi kannattavimmista investointipäätöksistä, joita vedenkäsittelylaitoksen operaattori voi tehdä.
Oikea lähtökohta on prosessialueittain suoritettava tarkastus, jossa arvioidaan korroosioriskejä, nykyisiä materiaalivaatimuksia ja vikaantumishistoriaa. Kysy jokaisesta alueesta: millainen on nesteen kemiallinen koostumus, mikä on yleisin vikaantumistapa tällä alueella ja onko venttiilin nykyinen materiaalivaatimus riittävä todellisissa – ei suunnitteluperusteisissa – käyttöolosuhteissa? Vastaukset näihin kolmeen kysymykseen tuovat esiin tärkeimmät parannustarpeet nopeammin kuin mikään yleinen tarkistuslista.
Lähteet
- Yhdysvaltain ympäristönsuojeluvirasto. “Juomaveden standardit ja määräykset.” https://www.epa.gov/dwstandardsregulations
- American Water Works Association. “AWWA C550: Venttiilien ja palopostien suojaavat sisäpinnoitteet.” https://www.awwa.org
- Kansainvälinen standardisoimisjärjestö. “ISO 12944-2:2017 Maalit ja lakat – Teräsrakenteiden korroosiosuojaus suojaavilla maalijärjestelmillä.” https://www.iso.org/standard/67092.html
- VINCER-venttiili. “Sähkötoimiset venttiilit.” https://www.vincervalve.com/electric-actuated-valve/
- VINCER-venttiili. “Pneumaattisesti toimivat venttiilit.” https://www.vincervalve.com/pneumatic-actuated-valve/
- VINCER Valve. Etusivu. https://www.vincervalve.com/


