
Entra en cualquier fábrica moderna de baterías y lo primero que llama la atención no son los robots, sino el ritmo implacable. Una célula de iones de litio pasa de la materia prima al producto acabado a lo largo de cuatro fases estrechamente interrelacionadas, cada una de las cuales requiere un tipo diferente de automatización.
El viaje comienza con fabricación de electrodos, donde los polvos de material activo se mezclan para formar una pasta, se aplican sobre una lámina metálica a una velocidad de entre 30 y 80 metros por minuto, se secan, se calandran y se cortan a medida. El reto de automatización en este caso es aparentemente sencillo: mantener constante la viscosidad de la pasta. Una variación de 3% en la viscosidad provoca un recubrimiento irregular, y ese tipo de defecto es algo que ningún robot de las fases posteriores puede corregir.
A continuación viene montaje de células bobinar o apilar electrodos, introducirlos en las carcasas, soldar los terminales y rellenar con electrolito. Aquí es donde la velocidad y la precisión se dan la mano. Una bobinadora de celdas prismáticas funciona a un ritmo de entre 1,5 y 2,5 segundos por unidad. Las líneas cilíndricas, como las de la fábrica insignia de EVE Energy, producen 300 celdas por minuto (EVE Energy, 2026). A estas velocidades, un error de posicionamiento de medio milímetro se convierte en un motivo de retirada inminente.
La tercera etapa formación y envejecimiento es el cuello de botella oculto del sector. Las celdas se someten a su primer ciclo de carga y descarga y, a continuación, permanecen inactivas entre 24 y 72 horas mientras se estabilizan sus propiedades electroquímicas. Esta única etapa consume más de 40% del tiempo total de la línea de producción. En este caso, la automatización no tiene tanto que ver con la velocidad como con la precisión: control de la temperatura con una tolerancia de ±0,5 °C, supervisión de la tensión con una resolución de milivoltios y registro de datos que genera el «certificado de nacimiento» permanente de cada celda.
Por último, montaje de módulos y paquetes une las celdas, apilándolas, soldando las barras colectoras, integrando la gestión térmica y conectándolas al sistema de gestión de la batería. La coordinación entre varias estaciones se convierte en el principal reto de la automatización. Una línea de montaje de paquetes de baterías puede contar con 15 robots trabajando simultáneamente; si uno de ellos se desincroniza, toda la estación se ve afectada en cadena.
Entre estas cuatro etapas discurre un hilo conductor del que se habla menos: la gestión de materiales, los traspasos de datos y los sistemas fluidos que alimentan cada proceso. Hablaremos de ello más adelante.
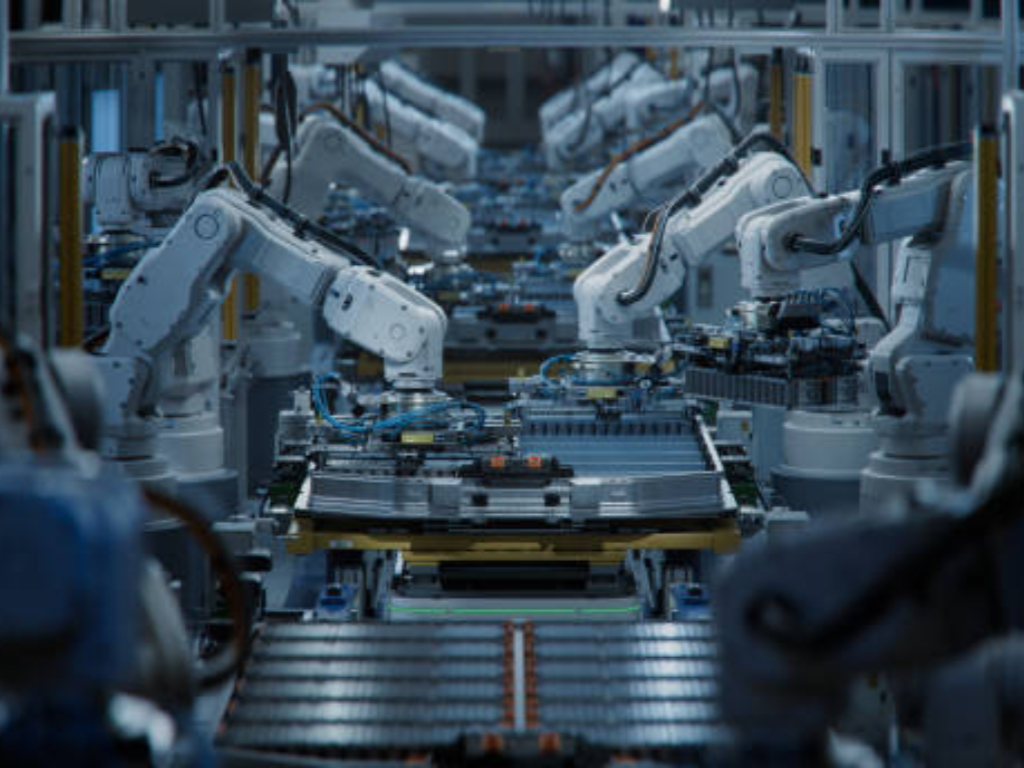
Tecnologías de automatización fundamentales que impulsan las plantas de baterías modernas
Si desglosamos una gigafábrica de baterías hasta llegar a su arquitectura de control, aparecen tres capas. La capa de decisión se basa en la inteligencia artificial. La capa de ejecución se basa en la robótica. La capa de validación se basa en los gemelos digitales. Todas ellas son importantes, pero confundirlas es lo que hace que las estrategias de automatización fracasen.
Inteligencia artificial y aprendizaje automático: la capa de toma de decisiones
La inteligencia artificial en la fabricación de baterías ha superado la fase de proyectos piloto. En la actualidad, las líneas de producción reales aplican la optimización mediante IA en bucle cerrado en procesos en los que los operarios humanos, sencillamente, no pueden reaccionar con la suficiente rapidez.
El ejemplo más claro lo encontramos en el proceso de llenado de electrolito. La plataforma LEADACE de LEAD Intelligent, implantada en un fabricante de baterías de primer nivel, utiliza datos de sensores en tiempo real para ajustar continuamente los parámetros de llenado. El resultado: 47 celdas no conformes menos por máquina al día, con mejoras en el rendimiento de entre 0,11 TP3T y 2,51 TP3T, dependiendo de si el equipo es nuevo o antiguo (LEAD Intelligent, 2025). En las líneas más antiguas, esa ganancia de 2,51 TP3T se traduce en millones de celdas en buen estado adicionales al año.
La inspección visual basada en IA es igualmente transformadora. La fábrica piloto de EVE Energy lleva a cabo una inspección por visión artificial 100% a una velocidad de 0,3 segundos por célula, sin ningún error de diagnóstico y con una mejora de 70% en la consistencia del voltaje en comparación con los valores de referencia anteriores a la implementación de la IA (EVE Energy, 2026). Si lo comparamos con la práctica habitual en el sector, que consiste en una inspección manual basada en muestreos, la diferencia es difícil de pasar por alto.
En una gigafábrica de 40 GWh, una mejora del rendimiento de 1% puede suponer varios millones de dólares al año. Solo el mantenimiento predictivo basado en la inteligencia artificial permite alcanzar un tiempo de actividad de los equipos de 7% y una reducción de los desechos de 10%, lo que, en conjunto, supone aproximadamente $30 millones al año a esa escala.
Siemens, Índice de referencia de fabricación inteligente de baterías, 2025
Robótica y manipulación automatizada de materiales: la capa de ejecución
Los robots destinados a la fabricación de baterías ofrecen un nivel de precisión que redefine el concepto de “aceptable” en una línea de producción. Los robots industriales IRB 4600 de ABB, ampliamente utilizados en la manipulación de celdas y el montaje de módulos, alcanzan tiempos de ciclo aproximadamente 25% más rápidos que el punto de referencia del sector para cargas útiles comparables.
Pero la verdadera clave de la automatización en las plantas de baterías no radica en las especificaciones individuales de los robots, sino en la coordinación. Una sola estación de montaje de celdas puede integrar robots industriales de seis ejes para la soldadura por láser con una precisión de posicionamiento inferior a ±0,3 mm; robots colaborativos para la inserción de conectores con tiempos de ciclo de 12 segundos y retroalimentación de fuerza controlada; robots móviles autónomos para el transporte de materiales; y sistemas de movimiento lineal de alta velocidad que alcanzan los 5 metros por segundo para la clasificación de celdas.
Cuando todos estos elementos funcionan con controladores independientes y sin un programador unificado, el resultado es ruido, no una sinfonía. La capa MES que coordina este conjunto suele marcar la diferencia entre una línea que funciona con un OEE de 95% y otra que apenas alcanza los 75%.
Gemelos digitales y puesta en marcha virtual: la capa de validación
Si hay una tecnología que ha pasado de ser un “concepto interesante” a convertirse en una “necesidad competitiva” en la fabricación de baterías en los últimos dos años, esa es el gemelo digital.
Un gemelo digital es una réplica virtual en tiempo real de una línea de producción física, alimentada por datos de sensores en tiempo real. Su primera ventaja se manifiesta en la puesta en marcha virtual, que permite simular el diseño completo de la línea antes de que se haya instalado ni siquiera un solo equipo. Siemens informa de que un fabricante taiwanés de baterías LFP que utilizó la simulación de la planta redujo el tiempo de inactividad de los equipos en un 15% y el consumo de energía en un 5% antes incluso de que comenzara la puesta en marcha física (Siemens, 2025).
La segunda ventaja se aprecia en las operaciones en curso. Un gemelo digital que funciona en paralelo con la línea física puede detectar anomalías antes de que se conviertan en defectos, prediciendo la tendencia de degradación de un electrodo de soldadura y señalándola para su mantenimiento, en lugar de descubrirla a través de un lote de celdas desechadas. El retorno de la inversión (ROI) típico en un gemelo digital se sitúa entre 12 y 24 meses, y varía en función de la complejidad de la línea.
La base oculta: la infraestructura de control de fluidos en las plantas de fabricación de baterías
Si los robots de tu línea de baterías se posicionan con una precisión de 0,1 mm, pero la apertura de la válvula de lechada varía en 5%, el límite máximo de rendimiento viene determinado por el 5%, no por los 0,1 mm. Este desequilibrio es el principal punto ciego de la mayoría de las estrategias de automatización.
El debate sobre la automatización en el sector está dominado por los robots, la inteligencia artificial y los gemelos digitales, ya que esas tecnologías son visibles, atractivas desde el punto de vista comercial y intelectualmente satisfactorias. Sin embargo, todos los procesos de fabricación de baterías dependen de sistemas de fluidos controlados con precisión. La pasta fluye. El electrolito se dosifica. El refrigerante circula. El aire comprimido acciona los mecanismos. El nitrógeno purga el sistema. Y en el centro de cada uno de esos flujos se encuentra una válvula.
Control de la pasta de electrodos: el punto de partida de la calidad de las baterías
La suspensión de electrodos es un fluido no newtoniano con una viscosidad que oscila entre 2.000 y 10.000 mPa·s, que transporta partículas sólidas de material activo y aditivo conductor con tamaños de partícula D50 de entre 5 y 10 micrómetros. Es abrasiva. Se sedimenta. Y debe llegar al cabezal de recubrimiento con un caudal lo suficientemente estable como para mantener la consistencia del peso del recubrimiento dentro de ±1,5% —el límite de aceptación/rechazo del sector—, mientras que las líneas más avanzadas tienen como objetivo ±1,0%.
Las válvulas que controlan este flujo deben cumplir tres requisitos: componentes internos resistentes a la corrosión, revestidos de PTFE o de acero inoxidable dúplex; un cierre hermético conforme a la Clase VI de la ANSI, sin fugas; y un funcionamiento que no desprenda partículas metálicas en la suspensión. Una sola válvula con fugas en la línea de suministro no solo supone un desperdicio de material, sino que introduce una pulsación en el flujo que se traduce directamente en variaciones en el espesor del recubrimiento y, a su vez, en inconsistencias en la capacidad entre celdas que la etapa de formación no puede corregir.
En principio, la integración de la automatización es sencilla: un actuador eléctrico en la válvula de control, un caudalímetro magnético que proporciona información de retroalimentación y un bucle PID que ajusta la posición de la válvula para mantener el caudal deseado. Lo difícil es acertar con los componentes, sobre todo con la banda muerta y el tiempo de respuesta de la válvula, que determinan si el bucle de control puede seguir el punto de consigna a velocidades de recubrimiento de entre 30 y 80 metros por minuto.
Precisión en el llenado de electrolitos: el paso crítico controlado al mililitro
Si el control de la suspensión determina la calidad de los electrodos, el llenado de electrolito determina la seguridad y la vida útil de la célula. El electrolito de hexafluorofosfato de litio es extremadamente sensible a la humedad: la exposición al aire ambiente con niveles de contenido de agua superiores a 10 partes por millón provoca una degradación irreversible. El entorno de llenado requiere un punto de rocío inferior a -40 °C, y todas las válvulas del circuito de fluido deben resistir la corrosión del LiPF₆, al tiempo que garantizan una precisión de llenado de ±1,01 TP3T por volumen.
El proceso de llenado consta de varias etapas: creación de vacío para expulsar el aire de los poros del electrodo, inyección lenta para permitir la humectación capilar, mantenimiento a presión para hacer penetrar el electrolito hasta las capas más profundas y una comprobación final del nivel. Cada etapa tiene su propio perfil de apertura de válvulas, y la transición entre etapas —a menudo de tan solo milisegundos— es donde se gana o se pierde la precisión. Las válvulas de dosificación micrométrica con piezas en contacto con el líquido de PTFE o Hastelloy, accionadas por actuadores eléctricos con una resolución de posicionamiento inferior a un grado, son el estándar para las líneas de alta gama que aspiran a una precisión de llenado de ±0,51 TP3T.
Sistemas de refrigeración, gas y servicios generales: los artífices ocultos de la automatización
Los sistemas de servicios generales de una fábrica de baterías son sus sistemas circulatorio y respiratorio. El departamento de formación genera un calor enorme —cada celda que se está cargando es, en la práctica, un pequeño calentador— y el agua de refrigeración debe alcanzar una precisión de ±0,5 °C en cientos de canales simultáneamente. Cada canal está controlado por una válvula eléctrica moduladora que responde a un bucle de retroalimentación de un sensor de temperatura. Una sola válvula atascada en posición abierta inunda un armario de formación con agua sobreenfriada y, de repente, todo un lote presenta una variación en la capacidad que solo se detecta semanas más tarde en el comprobador de fin de línea.
Los sistemas de aire comprimido, que suelen cumplir con la norma ISO 8573-1 Clase 1 en cuanto a contenido de partículas y humedad, accionan los actuadores neumáticos en toda la planta. Una fluctuación de presión de ±0,1 bar en la descarga del compresor, que puede producirse fácilmente por un regulador de presión defectuoso, se propaga a todos los dispositivos neumáticos situados aguas abajo. Y en las estaciones de soldadura, el gas de protección de nitrógeno, con una pureza de 99,999%, fluye a través de válvulas de alta estanqueidad, en las que cualquier fuga compromete la integridad de la soldadura, además de suponer un desperdicio de gas.
Estos sistemas rara vez aparecen en los documentos sobre estrategias de automatización. Sin embargo, un solo fallo en una válvula auxiliar puede paralizar una línea de producción con la misma eficacia que una colisión del brazo de un robot. La diferencia es que todo el mundo está pendiente de los robots. Casi nadie revisa las válvulas. Al menos, no hasta que algo falla.
Auditoría previa al vuelo del sistema de fluidos
Suministro de lodos ¿Tu válvula no desprende partículas?
Comprueba que todas las válvulas de la línea de lodos utilicen componentes internos revestidos de PTFE o de acero inoxidable dúplex que cumplan con la norma ANSI Clase VI. La contaminación por partículas metálicas derivada del desgaste de las válvulas es la fuente de defectos más subestimada.
Dosificación de electrolitos: ¿precisión de llenado de ±1,01 TP3T o superior?
Comprueba que las válvulas de dosificación de precisión ofrezcan una precisión volumétrica de ±1,01 TP3T en todos los canales. La resistencia a la corrosión del LiPF₆ (piezas en contacto con el líquido de PTFE/Hastelloy) es imprescindible en el entorno de llenado.
Sistemas de refrigeración y de gas: ¿control automatizado con bucles de retroalimentación?
El agua de refrigeración debe mantenerse a ±0,5 °C por canal mediante válvulas eléctricas moduladoras. El aire comprimido, conforme a la norma ISO 8573-1, Clase 1, N‚, con una pureza de 99,999%, requiere válvulas automáticas de alta estanqueidad con control de presión.
Del laboratorio a la Gigafábrica: cómo resolver los retos más difíciles de la automatización
Entender la tecnología es una cosa. Implantarla a gran escala es otra muy distinta. Hay tres retos interrelacionados que definen la diferencia entre lo que funciona en una línea piloto y lo que se mantiene en una gigafábrica.
El precipicio de los rendimientos. Un proceso de fabricación de baterías que alcanza un rendimiento de 95% en el laboratorio suele producir un rendimiento de 40% durante la fase inicial de aumento de la producción (Siemens, 2025). El culpable no es un único proceso. Se trata del efecto acumulativo de pequeñas variaciones cuando la velocidad de producción aumenta entre 10 y 100 veces. Los ingenieros de Grob-Werke han hecho los cálculos: si su línea de electrodos produce una lámina defectuosa por cada 10 000, y cada celda utiliza 100 láminas, y cada paquete utiliza 30 celdas, ese único defecto se traduce en una tasa de desechos del paquete 25% de (Ingeniería de movilidad eléctrica, 2026). Los fabricantes de semiconductores del sector operan con un rendimiento de entre el 96 y el 98%. La fabricación de baterías, incluso entre las empresas más consolidadas, se sitúa más cerca del 90% en condiciones de equilibrio.
Contaminación en dieciséis puntos. Los expertos del sector de Meech International han identificado 16 puntos concretos de contaminación a lo largo de una línea de producción típica de baterías. Las partículas metálicas que se desprenden de las superficies de los equipos debido al desgaste constituyen la amenaza más subestimada. En una sala seca con un punto de rocío de -40 °C, los propios equipos de automatización no deben convertirse en una fuente de contaminación. Esta restricción influye directamente en la selección de los componentes: los rodamientos, las juntas y los elementos internos de las válvulas deben estar fabricados con materiales que no generen partículas tras ciclos repetidos.
Datos que no pueden transmitirse. Si recorres la mayoría de las fábricas de baterías, te encontrarás con una «Torre de Babel» digital. Las bobinadoras japonesas, las líneas de recubrimiento alemanas y las cabinas de formación chinas utilizan cada una su propio protocolo. Los datos existen —gigabytes de ellos, generados cada hora—, pero no pueden traspasar los límites de los procesos para permitir el análisis de las causas raíz que realmente mejoraría el rendimiento. Tanto Rockwell Automation como Siemens han identificado esto como el mayor obstáculo para la optimización de bucle cerrado en la fabricación de baterías. Se trata, al menos en igual medida, de un problema organizativo como técnico.
Lo que une estos tres retos es un hilo conductor común: todos ellos remiten a la calidad de la infraestructura. La caída brusca del rendimiento se reduce cuando los procesos previos, en particular la preparación de la suspensión y el llenado de electrolitos, funcionan con mayor consistencia. La contaminación es, fundamentalmente, un problema de selección de materiales y componentes. Y la integración de datos, aunque en parte es un reto de software, comienza por disponer de instrumentos y actuadores que generen datos limpios y estructurados, incluidas válvulas y actuadores inteligentes con diagnóstico integrado.
El precipicio de los rendimientos
El Lab 95% desciende a 40% durante la fase de puesta en marcha. Un defecto en un electrodo por cada 10 000 hojas provoca un efecto en cadena que da lugar a un rechazo de 25% en el paquete. La única solución real es la consistencia en los procesos previos.
Contaminación
Se han localizado 16 puntos de contaminación a lo largo de la línea. Las partículas metálicas procedentes del desgaste de las superficies de los equipos constituyen la amenaza oculta #1. La selección de materiales ES la clave para el control de la contaminación.
Silos de datos
Cada tipo de equipo utiliza un protocolo distinto. Gigabytes de datos de calidad quedan atrapados en los límites de los procesos. El análisis de las causas raíz comienza con un único puente, no con una plataforma completa.
Una guía práctica: cómo evaluar el grado de preparación para la automatización de tu planta de baterías
En los apartados anteriores se ha descrito cómo será la automatización de la fabricación de baterías en 2026. A continuación te explicamos cómo aplicarla a tu propia actividad, tanto si diriges una gigafábrica de 40 GWh como una línea especializada de 2 GWh.
Paso 1: Empieza por hacer un mapa de tu infraestructura de fluidos. Antes de invertir en otro sistema piloto de IA, reflexiona y responde a tres preguntas. ¿Son tus válvulas de suministro de lechada resistentes a la corrosión y no desprenden partículas? ¿Mantiene tu sistema de llenado de electrolito una precisión volumétrica de ±1% en todos los canales? ¿Cuentan tus circuitos de agua de refrigeración con un control automático de la temperatura y bucles de retroalimentación funcionales? Si has respondido “No estoy seguro” a cualquiera de estas preguntas, has encontrado tu proyecto de automatización con mayor retorno de la inversión. Y no se trata de un robot.
Paso 2: Realiza una auditoría de tu arquitectura de datos. Cuenta cuántos protocolos de comunicación diferentes hay en tu línea. Si hay más de tres, significa que tu problema de integración de datos es real. Identifica los datos de calidad más críticos que actualmente se quedan en un límite de proceso —normalmente, datos de formación que nunca llegan al equipo de electrodos— y crea un puente antes de intentar conectarlo todo.
Paso 3: Identifica cuál es tu verdadero cuello de botella. No te decantes automáticamente por la estación de proceso más nueva y compleja. El cuello de botella en la mayoría de las fábricas de baterías no es la soldadora láser ni la apiladora. Se trata de una línea de recubrimiento obsoleta, una estación de llenado irregular o una cabina de formación con desviaciones de temperatura. Busca la estación con mayor dispersión del Cpk, no la que tenga la ficha técnica más impresionante.
Paso 4: Elaborar un plan de automatización por fases. La primera fase, de los meses 0 a 6, se centra en la automatización crítica a nivel de estación y en la recopilación básica de datos, lo que permite aumentar el rendimiento de 40% a 70%. La segunda fase, de los meses 6 a 12, incorpora un sistema MES a nivel de línea y la inspección en línea, lo que eleva el rendimiento de 70% a 85%. La fase tres, de los meses 12 a 24, introduce la optimización en bucle cerrado impulsada por IA y la trazabilidad durante todo el ciclo de vida, con el objetivo de alcanzar 95% o más. Estos objetivos se basan en los parámetros de referencia de Siemens para la fabricación de baterías y son alcanzables con una ejecución rigurosa.
Revisa las válvulas de lodos, la dosificación de electrolitos y los controles de refrigeración. Encuentra el proyecto con mayor retorno de la inversión: rara vez se trata de un robot.
¿Tienes más de tres protocolos en tu línea? Crea un puente entre ellas: empieza por los datos de formación que llegan al equipo de electrodos.
No te fijes en la soldadora láser. Busca la máquina de recubrimiento obsoleta, la máquina de relleno que no funciona de forma constante o la cabina de conformación con desviaciones, que presente la mayor dispersión del Cpk.
0-6 meses: rendimiento de 40% a 70%. 6-12 meses: MES + inspección hasta 85%. 12-24 meses: AI en bucle cerrado hasta 95%+.
A la hora de evaluar la infraestructura de automatización para la producción de baterías, hay que prestar especial atención a los componentes de control de fluidos que sustentan cada fase del proceso. La diferencia entre una línea de producción que alcanza sistemáticamente sus objetivos de rendimiento y otra que no suele deberse a la calidad de las válvulas y los actuadores que gestionan los flujos de pasta, electrolito, refrigerante y gas. Fabricantes como VINCER, cuya válvulas de accionamiento eléctrico y válvulas de control de tipo globo están diseñadas para satisfacer las exigencias de precisión de los sistemas industriales automatizados de fluidos y ofrecen un punto de referencia útil sobre cómo es, en la práctica, un hardware de control de procesos correctamente especificado. Elegir las válvulas adecuadas no acaparará los titulares como lo hace la inteligencia artificial. Pero mantendrá tu línea de producción en marcha mientras tus competidores siguen luchando contra los problemas de rendimiento.
Habla con un ingeniero de Valve sobre tu gama de baterías
Solicita asesoramiento técnico sobre las especificaciones de control de fluidos para la fabricación de baterías; recibirás una respuesta en un plazo de 12 horas.
Solicitar asesoramientoReferencias
- EVE Energy. “La primera fábrica piloto de baterías cilíndricas del mundo”. 2026. evebattery.com
- LEAD Intelligent. “La plataforma inteligente LEADACE mejora la calidad y la eficiencia en el llenado de electrolitos”. 2025. leadintelligent.com
- Siemens. “Fabricación inteligente de baterías: convertir los datos en decisiones en cada etapa de la producción”. 2025. blog.siemens.com
- eMobility Engineering. “Ampliación de la fabricación de baterías: calidad, rendimiento y eficiencia”. 2026. emobility-engineering.com
- VINCER Valve. “Válvulas de accionamiento eléctrico”.” vincervalve.com
- VINCER Valve. “Válvulas de control de globo”.” vincervalve.com
- VINCER Valve. Página de inicio. vincervalve.com


