فهم المشهد العام لتصنيع بطاريات الليثيوم
ما أن تدخل مصنع «جيجا» حديثًا حتى يذهلك حجمه على الفور: تخرج خلية واحدة جاهزة من خط الإنتاج كل ثانية، مع أتمتة ما يقرب من 90% من العمليات بدءًا من خلط الملاط وصولًا إلى اختبار الجودة النهائي. تسير سلسلة بطاريات الليثيوم أيون العالمية على المسار الصحيح لتحقيق نمو بنحو 30% سنويًا حتى عام 2030، مما سيدفع حجم السوق إلى تجاوز $400 مليار، حيث تدفع السيارات الكهربائية وتخزين الطاقة في الشبكة والإلكترونيات الاستهلاكية الطلب إلى مستويات غير مسبوقة.
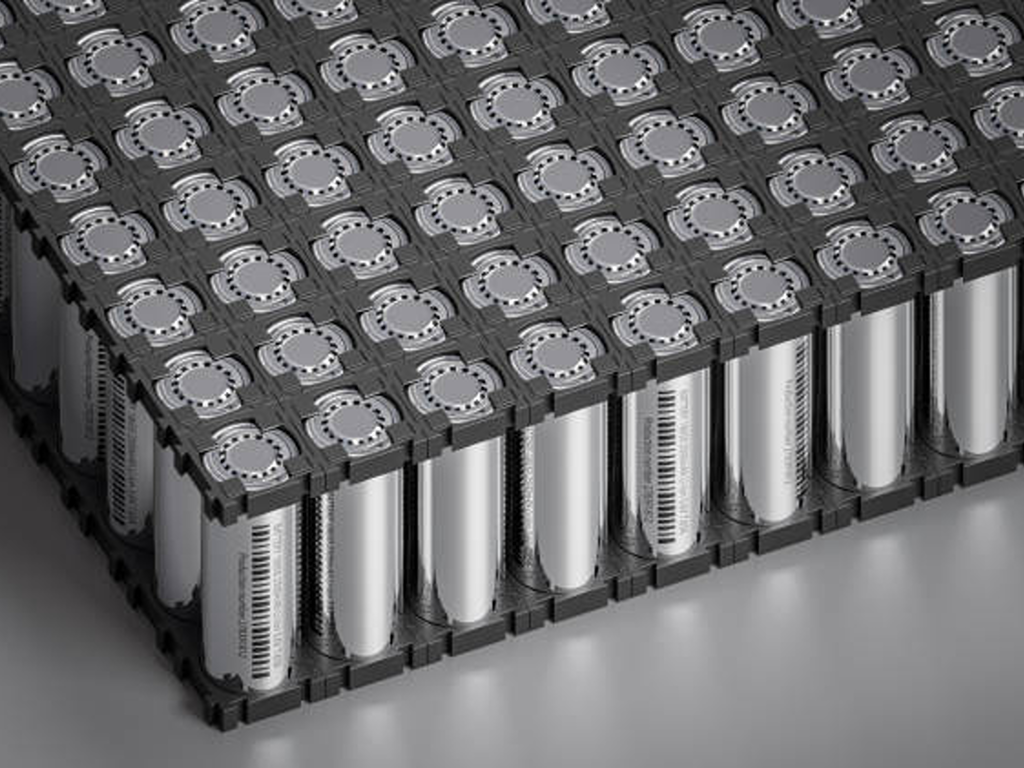
وراء هذه الأرقام تكمن عملية تصنيع لا تعتمد على “التجميع” بقدر ما تعتمد على الهندسة الكيميائية الدقيقة. فصناعة بطارية ليثيوم أيون تعني التحكم في تركيبات المواد على مستوى الميكرون، والحفاظ على نقاط الندى عند درجة حرارة لا تزيد عن -50 درجة مئوية في المناطق الحرجة، وإدارة آلاف نقاط نقل السوائل — كل ذلك مع تحقيق معدلات إنتاج تُقاس بعدد الخلايا في الثانية.
تنقسم سلسلة التصنيع الكاملة إلى أربع مراحل: تصنيع الأقطاب الكهربائية, تجميع الخلايا, معالجة الخلايا (التكوين والشيخوخة), ، وطبقة البنية التحتية التي غالبًا ما يتم تجاهلها في مناولة السوائل والصمامات الصناعية التي تشملها جميعًا. يمثل تصنيع الأقطاب الكهربائية حوالي 40% من إجمالي تكلفة التصنيع، بينما يمثل تجميع الخلايا حوالي 20%، أما عملية التشكيل — وهي الخطوة الفردية التي تستغرق وقتًا أطول — فتستهلك حوالي 32% (معهد فراونهوفر FFB, ، 2025). يمكن لاختيار المعدات وحده أن يؤثر على تكاليف الخلايا بنسبة تتراوح بين 15 و30%، مما يعني أن اتباع الإجراءات الصحيحة لا يمثل مجرد مسألة هندسية فحسب، بل هو أمر تجاري أيضًا.
يستعرض هذا الدليل كل مرحلة على حدة، ويغطي المعدات ومعايير الدقة ومكونات معالجة السوائل التي تميز خط الإنتاج الذي يصنع بطاريات ممتازة عن الخط الذي ينتج بطاريات مقبولة فحسب.
تصنيع الأقطاب الكهربائية — حيث يتحدد أداء البطارية
يتعلم كل مهندس بطاريات حقيقة واحدة منذ البداية: لا يمكن إصلاح قطب كهربائي تالف في المراحل اللاحقة. فالأسس الكهروكيميائية التي تُوضع في هذه المرحلة — نسب المواد الفعالة، وتوحيد الطلاء، وكثافة الضغط — هي التي تحدد كثافة الطاقة، وعمر الدورات، والسلامة طوال العمر التشغيلي للخلية بأكمله. فالقطب الكهربائي هو قلب البطارية. وكل ما يأتي بعد ذلك هو التعبئة والتحقق من الصلاحية.
خلط الملاط — الصيغة التي تحرك كل شيء
قبل طلاء ميكرون واحد من القطب الكهربائي، يجب أن تتحول المواد الخام إلى معجون متجانس. عادةً ما يجمع جانب الكاثود بين المادة الفعالة NMC (النيكل-المنغنيز-الكوبالت) أو LFP (فوسفات الحديد الليثيوم) مع أسود الكربون الموصّل، ومادة رابطة PVDF، ومذيب NMP (N-ميثيل-2-بيروليدون). أما جانب الأنود فيستخدم الجرافيت أو مركب السيليكون-الجرافيت مع مواد رابطة CMC/SBR في نظام قائم على الماء.
يتمثل تحقيق المزيج الصحيح في التحكم في معلمتين أساسيتين: المحتوى الصلب (عادةً ما يتراوح بين 50 و70%) واللزوجة (2,000–10,000 cP للكاثود، و1,000–5,000 cP للأنود). تعتمد عملية الخلط التقليدية على الخلاطات الكوكبية — التي تشبه الخلاطات الصناعية الثابتة — حيث تتم معالجة كل دفعة على حدة. أما النهج الأحدث، وهو البثق المستمر ثنائي اللولب، فيقوم بتغذية المواد عبر نظام لولبيين يدوران في نفس الاتجاه ويقومان بالخلط والنقل في آن واحد. والفرق واضح: يقلل البثق المستمر من استهلاك الطاقة بنسبة تصل إلى 95% مقارنةً بعمليات الخلط الدفعي (بيانات Eirich MixSolver)، مع تحقيق إنتاجية أعلى بمقدار 3–5 أضعاف مع اتساق أفضل بين الدفعات.
بالنسبة لمخططي الإنتاج، يتوقف الاختيار بين الخلط على دفعات والخلط المستمر على تركيبة المنتج. هل يتم إنتاج تركيبة واحدة بكميات كبيرة؟ في هذه الحالة، يكون البثق المستمر هو الخيار الأفضل في معظم الأحيان. أما في حالة التبديل المتكرر بين التركيبات الكيميائية — NMC في يوم ما، وLFP في اليوم التالي؟ — فإن الخلط على دفعات يوفر عملية تبديل أسرع، على الرغم من انخفاض الكفاءة.
الطلاء والتجفيف — مرحلة الترسيب الدقيق
بمجرد أن يصبح الملاط جاهزًا، يتم تطبيقه على مجمعات التيار المصنوعة من رقائق معدنية — الألومنيوم للكاثود، والنحاس للأنود — باستخدام تقنية الطلاء بقالب الشق، وهي المعيار الصناعي للإنتاج بكميات كبيرة. يتدفق الملاط عبر رأس قالب مُصنَّع بدقة فائقة ومُوضع على مسافة لا تتجاوز الميكرونات من الرقاقة المتحركة، ليشكل طبقة رطبة بسماكة محددة بدقة.
متطلبات الدقة لا تترك مجالًا للخطأ. تفرض وزارة الصناعة وتكنولوجيا المعلومات الصينية (MIIT) على الشركات المصنعة للبطاريات الخاضعة للرقابة التحكم في سماكة الطلاء في نطاق ±2 ميكرومتر، وأن لا يتجاوز انحراف الكثافة السطحية ±1%. وفي خط إنتاج يعمل بسرعة تتراوح بين 30 و80 مترًا في الدقيقة، يتطلب الحفاظ على هذا التفاوت وجود نظام تغذية مرتدة ذات حلقة مغلقة يقوم بضبط موضع القالب وسرعة المضخة في الوقت الفعلي.
ويلي ذلك عملية التجفيف على الفور، ويبدأ عداد الطاقة في الارتفاع بسرعة. تمر الرقاقة المطلية عبر فرن حراري متعدد المناطق — أو، بشكل متزايد، عبر نظام هجين مدعوم بالليزر — لتبخير المذيب. ويستهلك كل من عملية التجفيف وبيئة غرفة التجفيف معًا ما يزيد عن 75% من إجمالي طاقة التصنيع (مشروع IDEEL، معهد فراونهوفر ILT, ، 2024). يُعد استرداد المذيبات أمرًا إلزاميًا لأسباب اقتصادية وبيئية على حد سواء: حيث تعمل أنظمة استرداد NMP ذات الدائرة المغلقة من موردين مثل مجموعة Dürr على استرداد أكثر من 90% من المذيب.
تُعد معالجة الأقطاب الكهربائية الجافة أحد البدائل الناشئة الهامة. تعمل تقنية DRYtraec التابعة لمعهد فراونهوفر IWS — التي فازت بجائزة جوزيف فون فراونهوفر في عام 2025 — على تمرير خليط مسحوق جاف عبر فجوة آلة الكالندر، حيث تعمل قوى القص على تفكيك المادة الرابطة إلى ألياف، مما يؤدي إلى تشابك الجسيمات ميكانيكيًا لتشكيل غشاء قطب كهربائي متواصل. لا مذيبات، ولا أفران تجفيف، ولا استرداد لـ NMP. تقلل هذه العملية استهلاك الطاقة بنحو 25% والتكاليف الرأسمالية بنحو 30%، وقد تم بالفعل ترخيصها لشركة أوروبية كبرى لصناعة السيارات من أجل الإنتاج الضخم.
التكوير والتقطيع — ضغط القطب الكهربائي وتشكيله
بعد التجفيف، تمر الرقاقة المطلية عبر مكبس أسطواني — يُعرف باسم «الكالندر» — الذي يضغط القطب الكهربائي حتى يصل إلى المسامية المستهدفة، والتي تتراوح عادةً بين 30 و40% بالنسبة لأقطاب NMC السلبية. تنطوي هذه الخطوة على مفاضلة حقيقية: فكلما زاد الضغط، زادت كثافة الطاقة (زيادة كمية المادة الفعالة لكل وحدة حجم)، لكن الضغط المفرط يؤدي إلى تدمير بنية المسام التي تنتقل عبرها أيونات الليثيوم، مما يسرع من تدهور السعة.
تحدد آلة التسطيح السماكة النهائية للقطب الكهربائي وملف الكثافة الخاص به. ثم تقوم آلات التقطيع — باستخدام القطع بالليزر أو القطع الميكانيكي — بقص القطب الكهربائي إلى أبعاد دقيقة. هناك معلمة واحدة تكتسي أهمية أكبر بكثير مما يبدو: التحكم في النتوءات. فالنتوءات على الحواف التي يزيد حجمها عن 1 ميكرومتر يمكن أن تخترق الفاصل أثناء التجميع أو أثناء الدورات التشغيلية، مما يؤدي إلى حدوث ماس داخلي. وتشترط المبادئ التوجيهية الصناعية لعام 2024 الصادرة عن وزارة الصناعة وتكنولوجيا المعلومات (MIIT) صراحةً التحكم في النتوءات عند هذا الحد أو أقل منه، مع دقة محاذاة القطب الكهربائي في حدود 0.1 ملم.
وبعد تصنيع الأقطاب الكهربائية وقصها وفحصها، تنتقل إلى مرحلة التجميع — حيث تحتل مسألة الشكل مكان الصدارة.
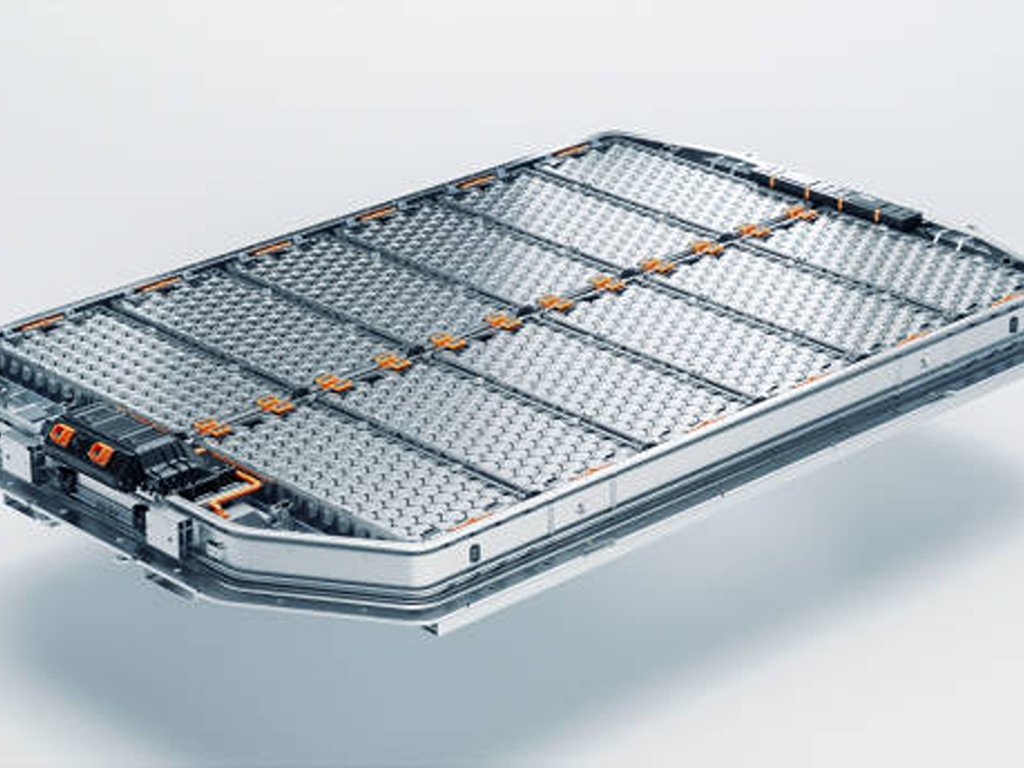
تجميع الخلايا — التكديس واللف وضرورة الأتمتة
الأقطاب الكهربائية هي مكونات. أما الخلية فهي منتج. وتقوم مرحلة التجميع بتحويل صفائح الأقطاب المسطحة ولفائف غشاء الفاصل إلى الأشكال الثلاثة السائدة — الأسطوانية، والمنشورية، والحقيبية — من خلال نهجين تقنيين متنافسين، لكل منهما مؤيدون متحمسون في الصناعة.
التكديس مقابل اللف — اختيار مسار التجميع المناسب
تُعد تقنية اللف هي التقنية الأقدم والأسرع: حيث يتم ترتيب الأنود والفاصل والكاثود في طبقات ولفها على شكل “لفافة هلامية”، تمامًا مثل لف لفيفة. وهي المعيار المتبع في الخلايا الأسطوانية (18650، 21700، 4680) وبعض التصاميم المنشورية، حيث تعمل بسرعات تصل إلى 3,000 مم/ثانية مع تحكم متطور في العملية وإنتاجية عالية.
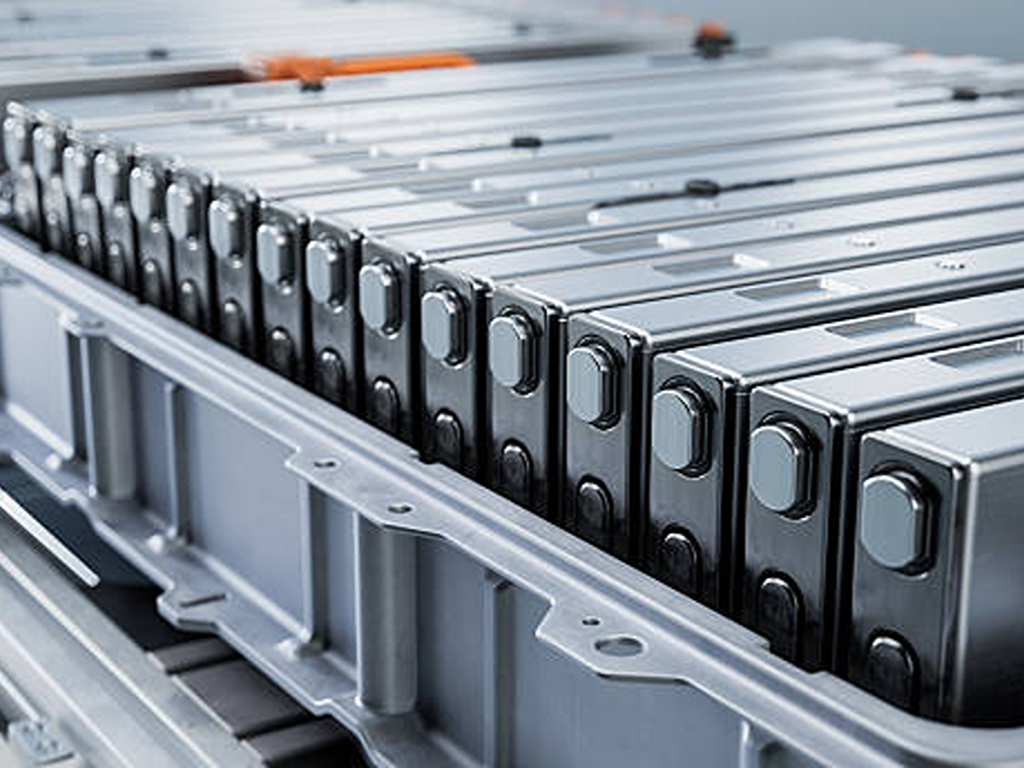
التكديس — وتحديدًا التكديس من النوع Z — يتمثل في وضع صفائح الأقطاب الكهربائية وطبقات الفاصل واحدة فوق الأخرى، تمامًا مثل بناء مجموعة أوراق اللعب. وهي عملية أبطأ (0.1–0.4 ثانية لكل طبقة) لكنها تحقق استغلالًا أفضل للمساحة بشكل ملموس: حيث تحتوي الخلية المنشورية أو الخلية الكيسية المكدسة على 5–10% من المادة الفعالة في نفس الحجم مقارنةً بالتصميم الملفوف، مع مقاومة داخلية أقل وتوزيع حراري أفضل. ولهذا السبب تستخدم بطارية «بليد» (Blade Battery) من شركة BYD — وهي خلية LFP من النوع المنشوري تزود الآن ملايين السيارات الكهربائية بالطاقة — عملية التكديس.
تتجه الصناعة نحو استخدام طريقة التكديس في التطبيقات التي تتطلب كثافة طاقة عالية، لا سيما في السيارات الكهربائية. لكن طريقة اللف لن تختفي. ففيما يتعلق بالخلايا الأسطوانية، تظل هذه الطريقة هي الطريقة العملية الوحيدة للتجميع، كما أن ميزتها من حيث السرعة حقيقية. ويعتمد اختيارك كليًّا على الشكل المستهدف للخلية ومتطلبات الأداء.
| البعد | اللف | التكديس |
|---|---|---|
| السرعة | ما يصل إلى 3,000 مم/ثانية | 0.1–0.4 ثانية/ورقة |
| الأفضل لـ | الخلايا الأسطوانية | خلايا منشورية، خلايا كيسية |
| الاستفادة من المساحة | الخط الأساسي | +5–10% |
| المقاومة الداخلية | أعلى | أدنى |
| دقة المحاذاة | ±0.5 مم | ±0.2 مم |
| نضج العمليات | مرتفع جدًّا | يتحسن بسرعة |
تعبئة وتغليف المحاليل الإلكتروليتية — الختم الذي يضمن الأداء
بمجرد وضع مجموعة القطب الكهربائي والفاصل داخل غلافها — علبة من الألومنيوم أو الفولاذ بالنسبة للخلايا الأسطوانية أو المنشورية، أو غشاء مغلف بالألومنيوم بالنسبة للخلايا الكيسية — تدخل الخلية إلى محطة تعبئة الإلكتروليت. وتتطلب هذه الخطوة رقابة بيئية استثنائية.
يُعدّ الإلكتروليت — الذي يتكون عادةً من LiPF6 مذابًا في خليط من مذيبات الكربونات مع إضافات وظيفية — الوسط الذي ينقل أيونات الليثيوم بين الأقطاب الكهربائية. كما أنه شديد الحساسية للرطوبة: تتفاعل آثار الماء مع LiPF6 لتكوين حمض الهيدروفلوريك (HF)، الذي يؤدي إلى تآكل الكاثود وتوليد الغاز. ولهذا السبب تتم عملية تعبئة الإلكتروليت في بيئة تبلغ فيها درجة الندى -30 درجة مئوية أو أقل — أي أكثر جفافًا من صحراء أتاكاما — باستخدام صمامات قياس دقيقة تحقق دقة تعبئة في حدود ±0.5%.
بعد التعبئة، يتم إغلاق الخلية بإحكام — عن طريق اللحام بالليزر في حالة العلب المعدنية (عرض اللحام 0.3–0.8 مم، عمق الاختراق ≥ 1.5 مم) أو الختم الحراري في حالة الخلايا الكيسية — ثم تُخضع لاختبار التسرب، عادةً باستخدام الهيليوم، لضمان أن يكون معدل التسرب أقل من 1 × 10⁻⁶ باسكال·متر مكعب/ثانية. وفي حالة حدوث أي خرق، تتعرض السلامة الكهروكيميائية للخلية للخطر قبل أن يتم شحنها على الإطلاق.
- مخصصة للخلايا الأسطوانية (18650، 21700، 4680)
- السرعة هي الأولوية (معدل إنتاج يبلغ 3,000 مم/ثانية)
- إن نضج العملية وارتفاع العائد هما العاملان الأهم
- أشكال الخلايا المنشورية أو الجرابية
- كثافة الطاقة هي العامل المميز (مساحة +5–10%)
- مقاومة داخلية أقل لتحقيق أداء حراري أفضل
التجهيز الخلوي — التكوين، والتقادم، ومعايير الجودة
إذا كانت هناك خطوة ما تختبر صبر الشركة المصنعة، فهي خطوة التشكيل. ففي هذه المرحلة تتلقى الخلية المُجمَّعة شحنتها الأولى، وهي المرحلة الفردية الأكثر استهلاكًا للوقت والأغلى تكلفةً في العملية برمتها — حيث تمثل حوالي 32% من تكلفة التصنيع، وتستغرق من 1.5 إلى 3 أسابيع من البداية إلى النهاية.
لماذا يستغرق ذلك وقتًا طويلاً؟ خلال عملية الشحن الأولى، يتحلل الإلكتروليت بطريقة محكومة على سطح الأنود، مكونًا طبقة تخميل تُسمى «الطبقة البينية بين الإلكتروليت والصلب» (SEI). هذه الطبقة الرقيقة التي يبلغ سمكها نانومترًا واحدًا هي المكان الذي تظهر فيه روعة الكيمياء الكهربائية: فهي تسمح لأيونات الليثيوم بالمرور بينما تمنع المزيد من تحلل الإلكتروليت. إذا تم ضبط شروط التكوين بشكل صحيح — معدل التيار، ودرجة الحرارة، ومنحنى الجهد — فستحصل على طبقة SEI متجانسة ومستقرة تدعم أكثر من 2,000 دورة شحن وتفريغ. أما إذا أخطأت في ضبط هذه الشروط، فستفقد ما بين 5 و10% من الليثيوم المتاح في الخلية بسبب طبقة SEI سميكة وغير متجانسة تستمر في النمو مع كل دورة.
بعد التشكيل، تدخل الخلايا مرحلة الشيخوخة — التي تستغرق عادةً من 7 إلى 14 يومًا عند درجة حرارة مرتفعة (حوالي 45 درجة مئوية) أو في درجة حرارة الغرفة — حيث تتم مراقبة سلوك التفريغ الذاتي. أما الخلايا التي ينخفض جهدها بأكثر من 0.5 مللي فولت تقريبًا في اليوم، فيتم تصنيفها على أنها تعاني من قصر دوائر دقيقة أو تلوث، ويتم التخلص منها. وأخيرًا، يُصنف الاختبار النهائي للخط الخلايا إلى درجات جودة وفقًا للسعة والمقاومة الداخلية ومعدل التفريغ الذاتي. بالنسبة لتطبيقات المركبات الكهربائية، لا يتم قبول سوى الخلايا من الدرجة «أ» — التي يقل انحراف سعتها عن 1% ويقل تباين مقاومتها الداخلية عن 1 ميللي أوم.
الصمامات الصناعية ومعالجة السوائل — المسار الحرج المهمل في إنتاج البطاريات
إليكم رقمًا يفاجئ معظم مخططي الإنتاج: تستخدم مصنع «جيغافاكتوري» واحد عدة آلاف من الصمامات التحكمية في عمليات معالجة السوائل، بدءًا من تحضير الملاط وتزويد خط الطلاء بالمذيبات وصولًا إلى تعبئة الإلكتروليت وتوزيع مياه التبريد (روكويل أوتوميشن, ، GF Piping Systems). كل صمام من هذه الصمامات يمثل نقطة فشل محتملة. فالمواصفات الصحيحة واختيار المواد وطريقة التشغيل المناسبة يمكن أن تشكل الفارق بين جودة منتج متسقة ودفعة من الخلايا الملوثة المتجهة إلى سلة النفايات.
أنواع الصمامات حسب مرحلة التصنيع — دليل تفصيلي لكل عملية على حدة
في محطة خلط الملاط، تتحكم الصمامات الكروية وصمامات الفراشة في القياس الدقيق للمواد الفعالة والمواد المضافة الموصلة والمواد الرابطة والمذيبات التي تُضخ إلى وعاء الخلط. ويُعد التصميم المصنوع من الفولاذ المقاوم للصدأ (304 أو 316L) هو المعيار القياسي. والمتطلب الرئيسي هو: تصميم يحدُّ إلى أدنى حد من المساحات الميتة لمنع تراكم المواد الذي من شأنه أن يؤثر سلبًا على تركيبة الدفعة التالية.
في قسم الطلاء والتجفيف، تعمل الصمامات الفراشية والصمامات الكروية الموجودة على خطوط التفريغ على إخراج الهواء الرطب من غرفة التجفيف، بينما تعمل صمامات التحكم النسبي على تنظيم تدفق الهواء الساخن لتحقيق منحنيات درجة حرارة دقيقة. ويتمثل التحدي في هذه المرحلة في الدورات الحرارية: حيث يجب أن تحافظ الصمامات على سلامة الإغلاق عبر نطاق واسع من درجات الحرارة أثناء تعرضها لتيارات هوائية محملة بالمذيبات التي تؤدي إلى تلف الأختام المطاطية القياسية.
يتطلب تعبئة الإلكتروليت معالجة السوائل بأعلى درجات النقاء في المصنع بأكمله. تعمل الصمامات الحاجزية وصمامات الضغط عالية النقاء — ذات الأسطح الملامسة للسائل المصنوعة من مادة PTFE أو PVDF — على قياس كمية الإلكتروليت بدقة تعبئة لا تتجاوز ±0.5% في بيئة صندوق القفازات التي تكون أكثر جفافًا من أي صحراء طبيعية. ويؤدي تلوث أيونات المعادن هنا، حتى عند مستويات تبلغ أجزاء في المليون، إلى حدوث تفاعلات كهروكيميائية جانبية تؤدي إلى تدهور أداء الخلايا.
تحتاج منطقة التشكيل والشيخوخة إلى أنظمة تحكم بالفراغ لالتقاط واستعادة أبخرة الإلكتروليت والغازات المنبعثة، بينما تستخدم أنظمة جمع الغبار في جميع أنحاء المصنع صمامات نبضية لإزالة بقايا قطع الأقطاب الكهربائية بشكل دوري من وحدات الترشيح.
خلاصة القول: لا يمكن التخطيط لخط إنتاج البطاريات دون التخطيط للبنية التحتية الخاصة بمعالجة السوائل. ومع ذلك، فإن معظم قوائم مراجعة المشتريات تتجاهل مواصفات الصمامات تمامًا — إلى أن يفرض أول حادث تلوث معالجة هذه المسألة.
توافق المواد ومتطلبات غرف الأبحاث الخاصة بالصمامات المخصصة للبطاريات
أغلى خطأ يمكن أن يرتكبه مخطط الإنتاج في مجال معالجة السوائل ليس طلب صمام بحجم غير مناسب، بل طلب صمامات مصنوعة من مواد غير مناسبة.
غالبًا ما تحتوي الصمامات الصناعية القياسية على مكونات من النحاس الأصفر أو البرونز أو الفولاذ المطلي بالزنك. وفي بيئة إنتاج البطاريات، تشكل هذه المكونات قنابل موقوتة للتلوث. فالنحاس والزنك والنيكل، عند تركيزات تتجاوز المستويات النزرة، تعمل كمواد سامة كهروكيميائية — حيث يمكن لعدد قليل من الأجزاء في المليون من النحاس المذاب في الإلكتروليت أن يؤدي إلى تكوين شجيرات كهربائية تخترق الفاصل وتسبب دوائر قصيرة داخلية. ولهذا السبب تتطلب مواصفات معالجة السوائل الخاصة بالبطاريات تصميمًا خالٍ من النحاس والزنك، بحيث تكون جميع الأسطح الملامسة للسائل مصنوعة من الفولاذ المقاوم للصدأ 316L أو مبطنة بالبوليمرات الفلورية (PTFE، PFA، PVDF).
تُعد مواد السدادات ذات أهمية بالغة أيضًا. فالمذيب NMP المستخدم في ملاط الكاثود والكهربوليت LiPF6 لهما تأثير كيميائي قوي. حيث يتسبب NMP في انتفاخ وتآكل السدادات القياسية المصنوعة من مادة NBR (النيتريل). أما LiPF6، فينتج حمض الهيدروفلوريك (HF) عند وجود أثر ضئيل من الرطوبة، وهو ما يؤدي إلى تآكل مادة EPDM. البدائل التي أثبتت فعاليتها: مادة FKM (فيتون) لتوفير مقاومة كيميائية معتدلة حتى 200 درجة مئوية، ومادة FFKM (البيرفلوروإيلاستومر) لتوفير توافق كيميائي كامل عبر نطاق درجات الحرارة بأكمله — ولكن بتكلفة أعلى بكثير.
بالنسبة لجانب التشغيل، يجب أن تكون المشغلات الهوائية والكهربائية التي تعمل في الغرف الجافة (نقطة الندى ≤ -50 درجة مئوية) وغرف الأبحاث النظيفة (الفئة 5–7 وفقًا لمعايير ISO) خالية من انبعاث الجسيمات: أي أن تكون ذات تصميمات محكمة الإغلاق، وخالية من مواد التشحيم المكشوفة، وخالية من المكونات التي تتساقط.
بالنسبة لفرق المشتريات التي تعمل على تقييم موردي المعدات، فإن النصيحة العملية واضحة ومباشرة. ابحثوا عن الشركات المصنعة التي تقدم مجموعة كاملة من أنواع الصمامات الآلية — الصمامات الكروية، وصمامات الفراشة، والصمامات البوابية، والصمامات الكروية، وصمامات التحكم — من مواد متنوعة، بما في ذلك الفولاذ المقاوم للصدأ 316L والخيارات المبطنة بـ PTFE/PFA، مدعومة بشهادات اعتماد دولية (ISO 9001، CE، SIL). الموردون مثل شركة «فينسر»، التي حلول الصمامات الآلية تغطي أنظمة التشغيل الكهربائية والهوائية مجموعة كاملة من المنتجات مع إمكانية التخصيص باستخدام مواد متنوعة، مما يُظهر القدرة التي توفرها «المصدر الوحيد» على تبسيط عملية الشراء لخطوط الإنتاج متعددة المراحل. وفي الوقت الذي يمكن أن يؤدي فيه حادث تلوث واحد إلى إتلاف دفعة كاملة من الخلايا، فإن تكلفة التأكد من مطابقة مورد الصمامات للمعايير بشكل صحيح تُعتبر ضئيلة مقارنةً بتكلفة عدم القيام بذلك.
المعايير الرئيسية للتصنيع وقائمة التحقق من الامتثال
يجب على كل بطارية تعبر الحدود أن تخضع لسلسلة من الإجراءات التنظيمية الصارمة. وبالنسبة لمخططي الإنتاج وفرق المشتريات، فإن معرفة المعايير المطبقة — والترتيب الذي يجب اتباعه للحصول على الشهادات — يساعد على تجنب إعادة العمل المكلفة وتأخير دخول السوق.
| قياسي | نطاق | المتطلبات الأساسية |
|---|---|---|
| UN 38.3 | النقل الدولي | 8 اختبارات (T1–T8): الارتفاع، والحرارة، والاهتزاز، والصدمات، وقصر الدائرة، والصدمات، والشحن الزائد، والتفريغ القسري |
| IEC 62133-2 | سلامة المنتجات على الصعيد العالمي (الأجهزة المحمولة) | السلامة الكهربائية والميكانيكية والبيئية للخلايا وحزم البطاريات القابلة لإعادة الشحن |
| مختبرات أندررايترز 1642 | الولايات المتحدة — على مستوى الخلية | سوء الاستخدام الكهربائي، الإجهاد الميكانيكي، التعرض للعوامل البيئية |
| المتطلبات العامة لسلامة المعدات الكهربائية المخصصة للاستخدام المنزلي والاستخدامات المماثلة - الجزء 38031: سلامة المعدات الكهربائية المخصصة للاستخدام المنزلي والاستخدامات المماثلة | الصين — بطاريات الدفع للسيارات الكهربائية | الانفلات الحراري: عدم حدوث حريق أو انفجار لمدة 120 دقيقة (إلزامي اعتبارًا من يوليو 2026) |
| المتطلبات العامة لتصميم وبناء وأداء الآلات والمعدات المخصصة للاستخدام في الأجواء القابلة للانفجار | الصين — الأجهزة الإلكترونية المحمولة | الشهادة الإلزامية من CCC، اعتبارًا من أغسطس 2024 |
| ISO 9001:2015 | عالمي — إدارة الجودة | المتطلبات الأساسية لنظام الجودة بالنسبة لمعظم عقود الشراء |
تسلسل الشهادات الموصى به: UN 38.3 أولاً — فهي المعيار الأساسي الذي لا يمكن التنازل عنه للشحن الدولي. ثم السعي للحصول على شهادة IEC 62133-2 أو UL 1642 (السلامة على مستوى الخلية) وفقًا لسوقك الرئيسي، تليها أي شهادات إلزامية خاصة بالسوق (CCC للصين، وGB 38031 لتطبيقات المركبات الكهربائية الصينية). ويتيح استخدام مختبر عضو في نظام IECEE CB استخدام مجموعة واحدة من بيانات الاختبار لدعم عملية الاعتماد في عدة بلدان، مما يقلل بشكل كبير من الازدواجية والتكلفة.
فيما يتعلق بامتثال منشآت التصنيع، تحدد إرشادات توحيد المعايير الصناعية الصادرة عن وزارة الصناعة وتكنولوجيا المعلومات الصينية (MIIT) — التي تم تنقيحها في عام 2024 — معايير كمية لجودة الإنتاج: التحكم في سماكة طلاء الأقطاب الكهربائية في نطاق ±2 ميكرومتر، والتحكم في النتوءات عند ≤ 1 ميكرومتر، ونقطة الندى لملء الإلكتروليت عند ≤ -30 درجة مئوية، والترميز الإلزامي لتتبع المنتج طوال دورة حياته. ويجب على أي مصنع يزود السوق الصينية أن يفي بهذه الحدود الدنيا، بغض النظر عن مكان تصنيع المعدات.
إن إنشاء خط إنتاج لبطاريات الليثيوم هو، في جوهره، عملية هندسية كيميائية دقيقة تتخفى في شكل عملية تصنيع منفصلة. والشركات التي تنجح في ذلك — أي تلك التي تعالج مسائل لزوجة الملاط، والتحكم في نقطة الندى، وتوافق مواد الصمامات بنفس الجدية التي تعالج بها شكل الخلايا وسرعة الإنتاج — هي تلك التي تنتهي خلاياها بتزويد السيارات الكهربائية وأنظمة تخزين الطاقة في الشبكة بالطاقة، وهي الأنظمة التي تحدد مسار التحول في قطاع الطاقة. أما الشركات التي لا تتعلم بالطريقة الصعبة أنه في مجال تصنيع البطاريات، لا يمكن فحص الجودة في نهاية خط الإنتاج، بل يجب ضمانها في كل خطوة من خطوات العملية.
المراجع
- معهد فراونهوفر FFB. “إنتاج الخلايا”. معهد فراونهوفر لأبحاث إنتاج خلايا البطاريات. batterien.fraunhofer.de
- معهد فراونهوفر ILT. “مشروع IDEEL”. 2024. ilt.fraunhofer.de
- معهد فراونهوفر IWS. “DRYtraec — عملية طلاء الأقطاب الكهربائية الجافة”. جائزة جوزيف فون فراونهوفر 2025. iws.fraunhofer.de
- دراغونفلاي إنيرجي. “نظرة داخل عالم تصنيع خلايا البطاريات”.” dragonflyenergy.com
- IEEE. “عملية تصنيع خلايا الليثيوم أيون وعوامل الشكل”. 2024. ieeexplore.ieee.org
- روكويل أوتوميشن. “نظام التحكم الموزع PlantPAx”.” rockwellautomation.com
- وزارة الصناعة وتكنولوجيا المعلومات الصينية. “شروط توحيد معايير صناعة بطاريات الليثيوم أيون”. 2024. jcs.gov.cn
- مجلة The Battery Magazine. “كيف يعيد المعيار GB 38031-2025 تعريف سلامة البطاريات”.” thebatterymagazine.com
- Element Materials Technology. “دليل اعتماد بطاريات الليثيوم أيون”.” element.com