
عملية تصنيع البطاريات: نظرة عامة على المعدات في ثلاث مراحل
لا يقتصر تصنيع البطاريات على آلة واحدة، بل هو سلسلة منسقة تضم أكثر من 50 خطوة عملية منفصلة موزعة على ثلاث مراحل إنتاجية متميزة، تتطلب كل منها معدات متخصصة خاصة بها. ويُعد فهم هذا الإطار المكون من ثلاث مراحل شرطًا أساسيًّا لاتخاذ قرارات مستنيرة بشأن المعدات، سواء كنت تخطط لإنشاء خط إنتاج جديد أو تحديث منشأة قائمة.
وتتوزع المراحل الثلاث من حيث الاستثمار الرأسمالي تقريبًا على النحو التالي: يُشكل تصنيع الأقطاب الكهربائية ما يقارب 40% من إجمالي تكلفة المعدات،, تستغرق عملية تجميع الخلايا حوالي 30%, ، و أوامر التشكيل والاختبار للوحدة المتبقية 30% (هندسة الطاقة الكهروضوئية والمواد في جامعة آخن التقنية (RWTH Aachen), ، 2024). هذه الصناعة ليست هامشية؛ فقد بلغت قيمة السوق العالمية لمعدات تصنيع البطاريات $15.6 مليار في عام 2025، ومن المتوقع أن تصل إلى $36.9 مليار بحلول عام 2030، بمعدل نمو سنوي مركب يبلغ 18.8%، مدفوعةً بانتشار السيارات الكهربائية والطلب على تخزين الطاقة على نطاق الشبكة (البحوث والأسواق, 2025).
تخيل الأمر وكأنه صناعة السيارات: مرحلة القطب الكهربائي هي عملية صب كتلة المحرك؛ فإذا أخطأت في هذه المرحلة، فلن يتمكن أي خط إنتاج لاحق من إصلاح الأمر. أما تجميع الخلايا فهو خط التجميع النهائي حيث يتم دمج المكونات معًا. وتعد مرحلة التشكيل والاختبار بمثابة فحص الجودة واختبار القيادة. تعتمد كل مرحلة على المرحلة التي تسبقها، وتستلزم كل منها اتخاذ قرارات بشأن المعدات التي تحدد قدراتك الإنتاجية لسنوات عديدة.
إلا أن هناك فئة واحدة من المعدات تشمل جميع المراحل الثلاث — بدءًا من خلط الملاط مرورًا بملء الإلكتروليت وصولاً إلى التجفيف بالفراغ — ولا تحظى بأي اهتمام تقريبًا في أدلة معدات البطاريات، وهي: الصمامات وأنظمة التحكم في السوائل. وسنتناول المزيد من التفاصيل حول هذا الموضوع أدناه.
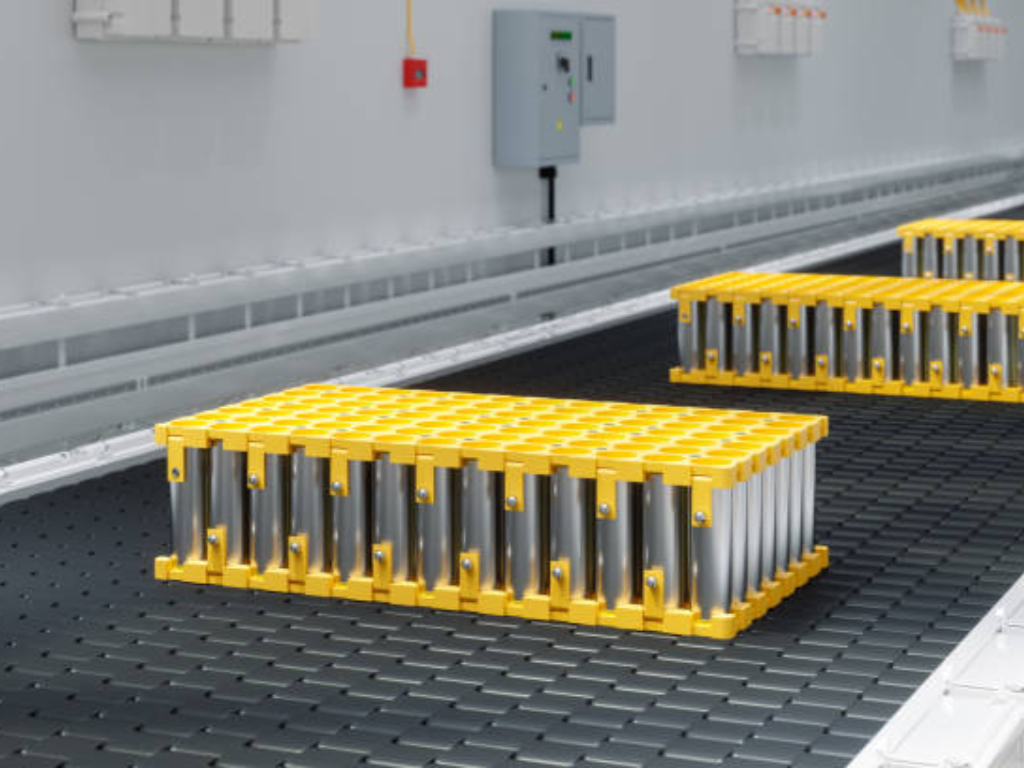
معدات تصنيع الأقطاب الكهربائية: نقطة انطلاق جودة الخلايا
تتحدد جودة الأقطاب الكهربائية في المراحل الأولية؛ فإذا لم تكن الملاط في حالتها الصحيحة، فلن تفيد أي دقة في المراحل اللاحقة في إصلاح ذلك. وتشكل المراحل الثلاث لتصنيع الأقطاب الكهربائية سلسلة جودة، حيث تعمل كل خطوة إما على تعزيز أو تصحيح الخطوة التي تسبقها، بدءًا من الخلاط.
معدات الخلط: أساس جودة الأقطاب الكهربائية
عملية الخلط هي التي تحدد ما إذا كان أداء البطارية سيكون جيدًا أم سيئًا. يجب تشتيت المواد الفعالة والمضافات الموصلة والمواد الرابطة البوليمرية والمذيبات لتشكيل معجون متجانس بمحتوى صلب دقيق، يبلغ عادةً 65 إلى 75% لكاثودات NMC و50 إلى 60% لكاثودات LFP. ويجب أن تظل دقة التشتت أقل من 15 ميكرون؛ حيث تؤدي التكتلات الأكبر حجمًا إلى عيوب في الطلاء تتفاقم لتؤدي إلى فشل الخلية.
إن اختيار المعدات في هذا السياق ينطوي على آثار كبيرة على استهلاك الطاقة، وهو ما يغفل عنه معظم المشترين. تستهلك الخلاطات الكوكبية التقليدية ما يقارب 8,000 كيلوواط/ساعة لكل دفعة. أما تقنية الخلط بالقص الهيدروديناميكي الأحدث، مثل Eirich MixSolver، فيمكنها تحقيق نفس جودة التشتت باستهلاك يبلغ حوالي 400 كيلوواط/ساعة، وهو ما يمثل انخفاضًا بنسبة 95% في استهلاك الطاقة. وعلى مدار العمر التشغيلي لخط إنتاج يعمل بثلاث نوبات، يمكن أن يتجاوز هذا الفرق وحده سعر شراء الخلاط نفسه.
تستغرق دورة الخلط النموذجية من ساعتين إلى ثلاث ساعات: تتراوح مدة الخلط الجاف بين 10 و30 دقيقة، ومدة العجن بين 30 و60 دقيقة، ومدة التشتت النهائي بين 60 و120 دقيقة. ويُعد اتساق الدفعات هنا العامل الأساسي الذي يضمن توحيد الخلايا.
التحول من الخلاط الكوكبي التقليدي (8,000 كيلوواط/ساعة لكل دفعة) إلى خلاط قص هيدروديناميكي مثل Eirich MixSolver (400 كيلوواط·ساعة/دفعة) يقلل استهلاك الطاقة بنسبة 95%. وعلى مدار العمر التشغيلي لخط الإنتاج الذي يعمل بثلاث نوبات، يمكن أن يتجاوز هذا التوفير وحده سعر شراء الخلاط.
معدات الطلاء والتجفيف: الخطوة الأكثر استهلاكًا للطاقة
تعد عملية الطلاء والتجفيف هي النقطة التي يتقاطع فيها الميزانية الرأسمالية مع فاتورة الطاقة. فهذه الخطوة وحدها تمثل حوالي 15% من إجمالي تكلفة التصنيع، لكنها تستهلك أكثر من 75% من إجمالي الطاقة المستهلكة في خط الإنتاج (هندسة الطاقة الكهروضوئية والمواد في جامعة آخن التقنية (RWTH Aachen), ، 2024). وتتمثل التقنية السائدة في الطلاء باستخدام قالب الشق: وهو رأس بثق دقيق يقوم بترسيب الملاط على رقائق الألومنيوم أو النحاس المستخدمة كمجمع للتيار. وتتراوح سرعات الطلاء على خط الإنتاج بين 20 و80 مترًا في الدقيقة.
متطلبات الدقة صارمة للغاية: يجب أن يظل تفاوت سماكة الطلاء في حدود ±2 ميكرون، كما يجب أن يظل انحراف الكثافة المساحية أقل من ±1.5%. ويوجد خلف رأس الطلاء فرن تجفيف يمتد لمسافة 60 100 متر، مزود بوحدات تسخين كهربائية تستهلك ما بين 1,058 و2,292 كيلوواط، اعتمادًا على سرعة الخط وعرضه. تدمج الخطوط الحديثة بشكل متزايد أنظمة استرداد المذيب NMP ذات الحلقة المغلقة التي يمكنها استعادة أكثر من 90% من المذيب، وهو ما يمثل متطلبًا للامتثال البيئي وخفضًا ملموسًا لتكاليف التشغيل، كما يتضح من تركيبات خطوط الإنتاج التابعة لمجموعة Dürr في المصانع الضخمة الأوروبية.
بالنسبة لفرق المشتريات، يُعد نظام تجفيف الطلاء أهم قرار يتعلق بالمعدات في مرحلة تصنيع الأقطاب الكهربائية: فهو يحدد السرعة القصوى لخط الإنتاج، وتكلفة الطاقة لكل كيلوواط/ساعة من إنتاج الخلايا، والحد الأقصى لجودة الطلاء.
معدات الكالندير والتقطيع: الدقة مع السرعة
بعد التجفيف، يمر القطب المطلي عبر مكبس أسطواني يعمل بالكالندرة، حيث يتم ضغط طبقة المادة حتى تصل إلى الكثافة المستهدفة، والتي تتراوح عادةً بين 3.4 و3.7 غ/سم³ بالنسبة لأقطاب NMC السالبة، وبين 1.5 و1.7 غ/سم³ بالنسبة لأقطاب الجرافيت الموجبة. والهدف من ذلك هو تحقيق مسامية تتراوح بين 25 و35%: فإذا كانت المادة شديدة الكثافة، لن يتمكن الإلكتروليت من اختراقها؛ وإذا كانت شديدة الرخاوة، فستتأثر الموصلية الإلكترونية سلبًا.
ثم تدخل لفة القطب الكهربائي المكلسة إلى آلة التقطيع، حيث تقوم شفرات دوارة أو أنظمة ليزر بتقطيعها إلى شرائح ضيقة بسرعة تتراوح بين 50 و100 متر في الدقيقة. يجب أن يظل التفاوت في العرض في حدود ±0.3 ملم، كما يجب — بشكل حاسم — أن يظل ارتفاع النتوءات على حافة القطع أقل من 10 ميكرون. فأي نتوء يتجاوز هذا الحد يمكن أن يثقب الفاصل أثناء تجميع الخلية، مما يتسبب في حدوث ماس داخلي ومخاطر تتعلق بالسلامة لا يمكن لأي اختبار في نهاية خط الإنتاج اكتشافها بشكل موثوق.
معدات تجميع الخلايا: اللف، والتكديس، والتحدي المتمثل في التعبئة
يُعدّ الاختيار بين اللف والتكديس أكبر قرار يتعلق بالمعدات في عملية تجميع الخلايا، وتُعتبر الإجابة على هذا السؤال مرتبطة بشكل كامل بنوع الخلية. فالخلايا الأسطوانية تتطلب اللف؛ بينما تتطلب الخلايا الكيسية التكديس؛ أما الخلايا المنشورية فتقع في الوسط، حيث يُحدد هذا الاختيار سرعة الإنتاج ومعدل العائد وهيكل التكلفة.
اللف مقابل التكديس: الاختيار الحاسم للمعدات
تقوم آلات اللف بأخذ شرائط متصلة من الأنود والفاصل والكاثود ولفها على شكل “لفافة هلامية” أسطوانية أو مسطحة. هذه التكنولوجيا ناضجة وسريعة للغاية: حيث تتجاوز آلات اللف الأسطوانية المتطورة من شركات مصنعة مثل Yinghe Technology و Han’s SLE معدل 260 قطعة في الدقيقة (PPM)، بينما تعمل آلات اللف المنشورية بمعدل يتراوح بين 24 و40 قطعة في الدقيقة. يجب أن يحافظ التحكم في الشد أثناء اللف على دقة تبلغ ±0.5 نيوتن؛ فأي تقلب يؤدي إلى اختلال محاذاة الأقطاب الكهربائية، مما يقلل السعة وعمر الدورة.
وعلى النقيض من ذلك، تقوم آلات التكديس بترتيب طبقات الألواح الفردية للأنود والفاصل والكاثود بتسلسل متناوب، حيث تُعد طريقة “التكديس على شكل Z” النهج السائد في خلايا الأكياس. وقد تحسنت سرعة التكديس بشكل كبير، حيث تحقق معدات الجيل الحالي سرعة تتراوح بين 0.15 و0.39 ثانية لكل لوح. وتتمثل الميزة الرئيسية للتكديس في الاستفادة الأكبر من المساحة داخل الخلية وانخفاض الضغط الداخلي، مما يؤدي إلى عمر دورة أطول، وهو أمر مهم بشكل خاص لتطبيقات السيارات الكهربائية وتخزين الطاقة حيث تمتد فترات الضمان إلى 8-10 سنوات.
إطار العمل العملي لاتخاذ القرار واضح ومباشر: إذا كنت تقوم بتصنيع خلايا أسطوانية بكميات كبيرة، فإن طريقة اللف هي الخيار الوحيد القابل للتطبيق. أما إذا كنت تقوم بتصنيع خلايا كيسية، فإن طريقة التكديس تكون إلزامية. وبالنسبة للخلايا المنشورية، فإن المفاضلة تكون بين السرعة (تفوز طريقة اللف) من جهة، وعمر الدورة وكثافة الطاقة (تفوز طريقة التكديس) من جهة أخرى. وتستخدم العديد من الشركات المصنعة الكبرى كلا التقنيتين على خطوط إنتاج مختلفة.
تعبئة الإلكتروليت والتجميع: الدقة في البيئات الخاضعة للرقابة
تتم سلسلة التجميع — التي تشمل إدخال حزمة الأقطاب الكهربائية في غلاف الخلية، ولحام الألسنة والأطراف بالليزر، وحقن الإلكتروليت، والإغلاق المحكم — داخل غرف جافة تُحافظ فيها درجة نقطة الندى على مستوى يتراوح بين -50 درجة مئوية و-80 درجة مئوية. وعند مستويات الرطوبة هذه، يحتوي الهواء على أقل من جزء واحد في المليون من بخار الماء. وتحتوي قطرة عرق واحدة على رطوبة كافية لتدمير دفعة كاملة من الخلايا.
يُعد تعبئة المحلول الإلكتروليتي الخطوة الأكثر حساسية: حيث يجب تحديد الحجم الدقيق للمحلول الإلكتروليتي — الذي عادةً ما يكون عبارة عن سداسي فلورو فوسفات الليثيوم (LiPF†) المذاب في مذيبات كربونات عضوية — بحيث لا يتجاوز الفرق عن الوزن المستهدف ±0.5% تحت الفراغ. ويجب أن تكون معدات التعبئة نفسها مصنوعة من مواد متوافقة مع الخصائص الكيميائية القوية للكهربوليت، حيث إن أي تفاعل مع الرطوبة ينتج عنه حمض الهيدروفلوريك — وهو أحد أكثر المواد تآكلًا في الاستخدامات الصناعية.
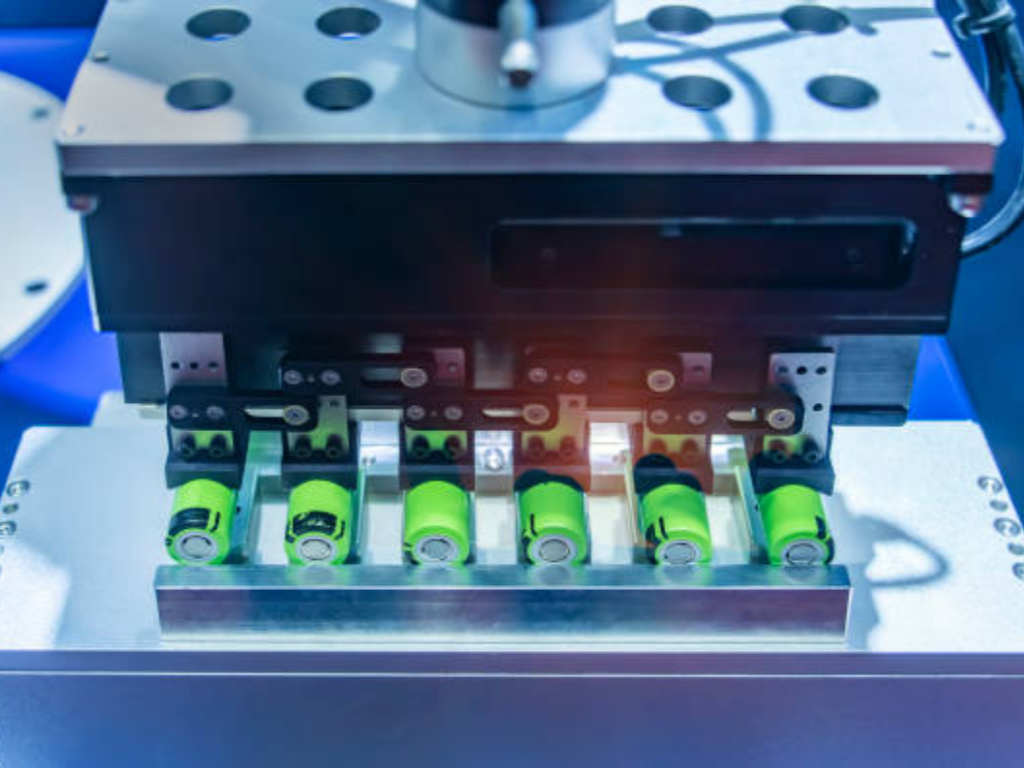
التصنيع والاختبار: العقبة الأكثر تكلفة في إنتاج البطاريات
يُعد «التشكيل» — أي دورات الشحن والتفريغ الأولية التي تؤدي إلى تكوين طبقة الطور البيني للإلكتروليت الصلب (SEI) على القطب الموجب — الخطوة الأكثر استهلاكًا للوقت في عملية تصنيع البطاريات، حيث تستغرق ما بين 1.5 إلى 3 أسابيع حسب التركيب الكيميائي للخلية وسعتها. كما أنها الخطوة الأغلى تكلفةً، حيث تمثل حوالي 32.6% من إجمالي تكلفة التصنيع (هندسة الطاقة الكهروضوئية والمواد في جامعة آخن التقنية (RWTH Aachen), ، 2024). يستهلك تكوين SEI ما بين 5 و10% من مخزون الليثيوم الأولي للخلية، مما يؤدي إلى انخفاض دائم في السعة؛ ولكن بدون ذلك، فإن الخلية ستتعرض لتدهور كارثي خلال الدورات القليلة الأولى.
تأتي عملية الشيخوخة بعد مرحلة التصنيع: حيث تُحفظ الخلايا عند درجة حرارة مرتفعة لتسريع استقرار التفاعلات الجانبية، ويتم تحديد الخلايا التي تظهر معدلات تفريغ ذاتي غير طبيعية وإزالتها. وأخيرًا، تقوم معدات التصنيف بقياس سعة كل خلية ومقاومتها الداخلية، وتصنيفها في صناديق حيث يجب ألا يتجاوز انحراف السعة داخل الدرجة الواحدة 1%. وهذا الاتساق هو ما يجعل حزمة البطاريات تعمل بشكل موثوق؛ فوجود خلية واحدة ضعيفة في سلسلة متصلة يؤدي إلى انخفاض أداء الحزمة بأكملها.
تعد مرحلة التشكيل والاختبار هي الأصعب في تسريعها بالاعتماد على الإنفاق الرأسمالي وحده. فعلى الرغم من إمكانية شراء آلات طلاء ولف أسرع، إلا أن وقت التشكيل مقيد بشكل أساسي بالخصائص الكهروكيميائية. وينصب تركيز الصناعة حاليًا على خزانات التشكيل المتعددة الخلايا المتزامنة، والخوارزميات التنبؤية التي يمكنها تقصير وقت الشيخوخة من خلال تحديد الخلايا المستقرة في وقت مبكر.
العنصر الأساسي الذي غالبًا ما يُغفل: الصمامات والتحكم في السوائل في صناعة البطاريات
عندما يتخيل الناس معدات تصنيع البطاريات، يتبادر إلى أذهانهم آلات الطلاء وخطوط اللف. لكن في كل مرحلة — بدءًا من خلط الملاط مرورًا بملء الإلكتروليت وصولاً إلى التجفيف بالفراغ — توجد شبكة خفية تضم آلاف الصمامات والمشغلات التي تتحكم في التدفق والضغط ونقاء كل مادة تدخل خلية البطارية. ويمكن أن يحتوي مصنع «جيغا» واحد على أكثر من 5,000 صمام تحكم (فيستو, ، 2025)، وفي مصنع «إيت» العملاق التابع لشركة «نورثفولت» في السويد، تم تركيب أكثر من 1,000 مشغل هوائي على صمامات العمليات في جميع أنحاء خط الإنتاج (روتورك, 2024).
أنواع الصمامات وأدوارها في خط إنتاج البطاريات
تتطلب المراحل المختلفة تكوينات مختلفة للصمامات. في عملية خلط الملاط، تعمل الصمامات الكروية المقترنة بمشغلات هوائية ربع دورة وصناديق استشعار على ضخ المواد الفعالة والمواد الرابطة والمذيبات إلى الخلاط وفقًا للكميات المحددة بدقة في الوصفة. وتُعد وحدات الصمامات الفراشية المُجمَّعة مسبقًا من المشاهد الشائعة في هذا القسم. في عملية تعبئة الإلكتروليت، تتولى الصمامات الغشائية وصمامات الضغط مهمة الجرعات الدقيقة، وقد تم اختيارها بفضل تصميمها الذي يمنع التلوث تمامًا ومقاومتها للمواد الكيميائية، حيث تقوم بتوزيع أحجام دقيقة من الإلكتروليت داخل الخلايا تحت ظروف التفريغ. وفي أقسام التجفيف والتفريغ، تعمل الصمامات الفراشية على تنظيم تفريغ الغرفة، بينما تتحكم منظمات الضغط النسبية في مستويات التفريغ بدقة لتقليل استهلاك الطاقة. أما بالنسبة لجرعات المواد الكيميائية المسببة للتآكل في إنتاج مواد الكاثود، فإن الصمامات ذات المقعد الزاوي تتولى دورات الفتح والإغلاق السريعة.
المحركات التي تشغل هذه الصمامات هي في الغالب من النوع الهوائي ذي ربع دورة، وتأتي بتكوينات ذات عودة زنبركية أو مزدوجة المفعول لضمان التشغيل الآمن في حالات الفشل. وتوفر أجهزة ضبط الموضع الذكية تحكمًا رقميًّا نسبيًّا حيثما تتطلب دقة العملية ذلك.
ما الذي يجعل الصمام “مناسبًا للاستخدام في البطاريات”؟: التوافق بين المواد واختيارها
الصمامات الصناعية ليست مناسبة تلقائيًا لخطوط إنتاج البطاريات. وهناك ثلاثة متطلبات تميز الصمامات المخصصة للبطاريات عن الصمامات الصناعية ذات الاستخدامات العامة، وهي: نقاء المواد، والتوافق البيئي، والشهادات.
يتمثل القيد المادي الأكثر أهمية في الحظر المطلق لاستخدام النحاس والزنك. فهذه المعادن، الشائعة في المكونات الهوائية القياسية والأجزاء المصبوبة بالقالب من سبائك الألومنيوم، يمكن أن تتساقط منها جزيئات مجهرية تلوث مواد الأقطاب الكهربائية وتسبب دوائر قصيرة داخلية. وبدلاً من ذلك، تتطلب الصمامات المخصصة للبطاريات أن تكون مصنوعة من الفولاذ المقاوم للصدأ 316L، أو PTFE (التيفلون)، أو PVDF، أو PPGF (البولي بروبيلين المسلح بالألياف الزجاجية). والفارق في الأداء كبير: فصمامات الكرة التحكمية ذات المنفذ على شكل حرف V المصنوعة من مادة PVDF توفر مقاومة للتآكل تبلغ 100 ضعف مقاومة البدائل المعدنية المبطنة بـ PTFE في تطبيقات جرعات المواد الكيميائية المسببة للتآكل، بينما توفر صمامات الكرة المصنوعة من مادة PPGF مقاومة للتآكل تبلغ 30 ضعفًا عند معالجة الملاط. بالنسبة لبيئات الغرف الجافة، حتى تشحيم الصمامات له أهمية؛ حيث تفقد الشحوم القياسية قدرتها على التشحيم عند درجات حرارة أقل من -20 درجة مئوية، في حين تحافظ الشحوم المتخصصة ذات نقطة الندى المنخفضة على أدائها حتى درجة حرارة تصل إلى -80 درجة مئوية. وتعتبر شهادة ATEX لمقاومة الانفجار إلزامية لأي صمام يتم تركيبه في مناطق تعبئة وتكوين الإلكتروليت، حيث تشكل أبخرة المذيبات القابلة للاشتعال خطرًا للاشتعال.
بالنسبة لفرق المشتريات التي تعمل على توريد الصمامات لخطوط إنتاج البطاريات، فإن التعاون مع الشركات المصنعة الحاصلة على شهادات ISO 9001 وCE وSIL، والتي توفر أكثر من 50 خيارًا من المواد — بما في ذلك الفولاذ المقاوم للصدأ 316L وPTFE وPVDF للبيئات الخالية من النحاس والزنك — يقلل من الوقت الذي يستغرقه فحص الموردين لعدة أشهر. إن القدرة على تخصيص الصمامات عبر 10 أبعاد وظيفية، بدءًا من درجة الحرارة المسموح بها مرورًا بالتكوين المقاوم للانفجار وصولاً إلى سرعة التبديل، تعني أن مواصفات مورد واحد يمكن أن تغطي خط الإنتاج بالكامل بدلاً من الاضطرار إلى اتباع مسارات شراء منفصلة لمراحل العملية المختلفة.
كيفية تقييم موردي معدات تصنيع البطاريات
بعد تحديد المعدات التي تحتاجها، يكون السؤال التالي هو: من أين تشتريها؟ ونادرًا ما يكون العرض الأرخص هو الخيار الأفضل على مدار العمر الافتراضي للمعدات. ويُحيل إطار التقييم المنظم دون الوقوع في الخطأ الأكثر شيوعًا في عمليات الشراء، وهو: مقارنة أسعار الشراء فقط مع تجاهل التكلفة الإجمالية للملكية.
ابدأ بالتحقق من القدرات الفنية: هل يغطي المورد سلسلة العمليات الكاملة التي تحتاجها، أم سيتعين عليك تجميع معدات من عدة موردين وإدارة عملية التكامل بنفسك؟ اطلب إجراء اختبار القبول في المصنع (FAT) مع ظروف تحميل محاكاة وسجلات بيانات الأداء قبل الشحن؛ فالمورد الذي يرفض إجراء اختبار القبول في المصنع يُعد علامة تحذير بغض النظر عن السعر. تحقق من الشهادات: تعد ISO 9001 المعيار الأساسي لإدارة الجودة، وتضيف IATF 16949 الدقة المطلوبة في صناعة السيارات، وتؤكد علامة CE الامتثال لمعايير السلامة في الاتحاد الأوروبي. وبالنسبة للصمامات والمشغلات على وجه التحديد، توفر شهادة SIL (مستوى سلامة التكامل) تحققًا مستقلًا من الموثوقية في التطبيقات الحرجة من حيث السلامة.
موثوقية التسليم هي ما يميز الموردين المحترفين عن الموردين الانتهازيين. يجب أن يتم شحن معدات خطوط الإنتاج القياسية في غضون 45 إلى 60 يومًا من تأكيد الطلب؛ وتشير معدلات التسليم في الموعد المحدد التي تقل عن 95% إلى وجود مشكلات منهجية. كما أن هيكل العقد مهم بنفس القدر: جدول الدفع القياسي في الصناعة هو 30% كعربون، و60% قبل الشحن بعد الموافقة على اختبار القبول في المصنع (FAT)، و10% بعد اختبار القبول في الموقع (SAT)؛ وهذا يحمي الطرفين ويحقق التوافق في الحوافز.
وأخيرًا، قم بتقييم قدرات المورد في مجال خدمة ما بعد البيع قبل أن تحتاج إليها. فتوقف خط الإنتاج يكلف أكثر بكثير من أي خصم على المعدات. هل يستطيع المورد توفير التشخيص عن بُعد في غضون ساعات؟ هل يحتفظ بمخزون إقليمي لقطع الغيار؟ إن وجود فريق هندسي يتمتع بخبرة تزيد عن عقد من الزمن في مجال التطبيقات، ويلتزم بوقت استجابة موثق يبلغ 12 ساعة، يحول أي حالة طوارئ إنتاجية إلى انقطاع يمكن التعامل معه.
بالنسبة لشركات تصنيع البطاريات التي تخطط لإنشاء خطوط إنتاج جديدة أو تحديث منشآتها الحالية، يمكن ترتيب استشارة فنية مجانية حول مواصفات الصمامات والمشغلات — تشمل توافق الوسائط، ومستويات الضغط، ومعايير التوصيل، واختيار المواد من بين أكثر من 50 خيارًا — في غضون 12 ساعة. ناقش متطلبات خط إنتاج البطاريات الخاص بك مع فريق هندسي في صمام VINCER.
المراجع
- Research and Markets. “التوقعات العالمية لسوق معدات تصنيع البطاريات حتى عام 2030”. 2025. https://www.researchandmarkets.com/reports/5703171/
- PEM RWTH آخن. “دليل عملية إنتاج خلايا بطاريات الليثيوم أيون”. 2024. https://www.pem.rwth-aachen.de/
- Festo. “الأتمتة في تصنيع البطاريات”. 2025. https://www.festo.com/
- روتورك / إلتاف. “مصنع البطاريات الصديقة للبيئة في السويد مدعوم بمشغلات روتورك”. 2024. https://www.eltav.com/
- خبراء الأتمتة في شركة إيمرسون. “اعتبارات متعلقة بصمامات التحكم في تطبيقات بطاريات الليثيوم”. 2024. https://www.emersonautomationexperts.com/
- VINCER Valve. “الشهادات”.” https://www.vincervalve.com/certification/
- صمام VINCER. “اتصل بنا للحصول على عرض أسعار”.” https://www.vincervalve.com/contact-for-a-quote/
- VINCER Valve. الصفحة الرئيسية. https://www.vincervalve.com/


