
Основные компоненты и типы элементов — из чего состоит литий-ионный аккумулятор
Каждый последующий этап производства предназначен для сборки четырёх компонентов в одну из трёх форм с идеальной точностью. Прежде чем углубиться в работу производственной линии, полезно понять, что именно мы создаём.
Литий-ионный элемент состоит из четырёх основных слоёв. катод (положительный электрод) обычно представляет собой оксид лития — либо NMC (LiNiₓMnₓCo₁₋₂ₓO₂), обеспечивающий более высокую энергетическую плотность, либо LFP (LiFePO₄), обладающий лучшей термической стабильностью при примерно на 30–40% более низкой энергетической плотности. анод (отрицательный электрод) почти всегда представляет собой медную фольгу, покрытую графитом. Между ними находится микропористый разделитель — полипропиленовая или полиэтиленовая пленка толщиной всего 9–25 мкм с пористостью 40–50% — которая предотвращает физический контакт, одновременно пропуская ионы лития. Эта электролит заполняет каждую пору: раствор соли LiPF₆ концентрацией 1,0–1,2 М, растворенный в смеси органических карбонатов (EC, DMC, EMC).
Эти четыре уровня объединяются в один из трёх форматов ячеек:
| Форм-фактор | Конструкция и способ сборки | Типичные области применения |
|---|---|---|
| Цилиндрический | Электроды, смотанные в виде “рулета”, помещенные в стальную или алюминиевую банку | Электроинструменты, ноутбуки, электромобили Tesla (18650, 21700, 4680) |
| Призматический | Сложенные или намотанные листы электродов внутри жесткого прямоугольного металлического корпуса | Электромобили, системы накопления энергии, промышленное оборудование |
| Мешочек | Слои, уложенные в стопку или сложенные в виде буквы «Z», запечатанные внутри полимерной пленки с алюминиевым ламинатом | Бытовая электроника, компактные устройства, некоторые модули для электромобилей |
Выбор формата определяет все последующие производственные решения — намотка или укладка в стопку, материал корпуса, объем заливки электролита и даже протокол формования. Однако независимо от конечной формы производственный процесс проходит по одной и той же трехэтапной схеме: изготовление электродов, сборка элементов и окончательная обработка элементов.
Производство электродов — от сырьевого порошка до фольги с прецизионным покрытием
Электрод является основой рабочих характеристик аккумулятора. Равномерность нанесения покрытия, его плотность и допуски по толщине напрямую определяют конечную ёмкость элемента, внутреннее сопротивление и циклический ресурс. Основной вопрос, проходящий красной нитью через все пять этапов производства электродов, заключается в следующем: как добиться точности на уровне микронов при производственной скорости 60–100 метров в минуту?
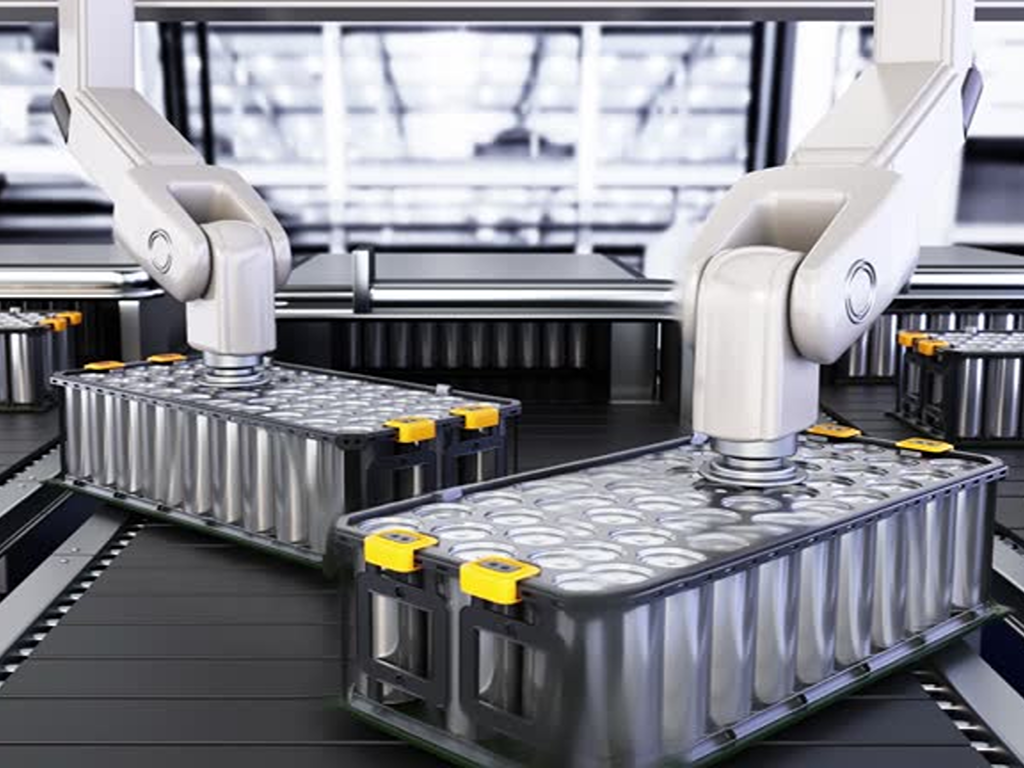
Смешивание и приготовление суспензии — формула, определяющая производительность
Катодная суспензия — это нечто вроде строго охраняемого секретного рецепта на заводе по производству аккумуляторов. Типичный состав включает примерно 94% активного материала (порошок NMC или LFP), 3% проводящей сажи и 3% связующего PVDF по весу — все это диспергируется в растворителе NMP (N-метил-2-пирролидон) для достижения целевой вязкости 3 000–8 000 сантипуаз. Анодная суспензия изготавливается по аналогичной схеме, но в ней используется графитовый активный материал, другая система связующих (обычно CMC/SBR в воде), а целевой диапазон вязкости составляет 2 000–4 000 cP.
Перемешивание происходит в планетарных смесителях или высокоскоростных диспергаторах в вакууме (≤ -0,09 МПа) для удаления захваченных пузырьков воздуха. Содержание воды в NMP должно оставаться ниже 300 ppm — избыток влаги разрушает PVDF-связующее и ухудшает стабильность суспензии. Готовая суспензия проверяется на тонкость частиц (≤ 25 мкм) и содержание твердого вещества (50–70%), после чего перекачивается на линию нанесения покрытий через герметичные трубопроводы.
Нанесение покрытия — установка электрода с точностью до микрона
Нанесение покрытий — это слияние точного машиностроения и высокоскоростного производства. Катодная суспензия наносится на алюминиевую фольгу толщиной 12–20 мкм; анодная суспензия — на медную фольгу толщиной 8–12 мкм. Доминирующей технологией является нанесение покрытия с помощью щелевой головки — прецизионной экструзионной головки с зазором 100–300 мкм, которая наносит непрерывную влажную пленку со скоростью 60–100 м/мин на линии «рулон-рулон».
Целевая толщина сухой пленки составляет 50–150 мкм для катода и 50–100 мкм для анода, при этом допуск по плотности покрытия составляет ±1,51 TP3T. Любое отклонение впоследствии проявляется в виде разницы в ёмкости между элементами. Распространённые дефекты нанесения покрытия — микроотверстия, текстура «апельсиновой корки», продольные полосы и утолщение по краям — каждый из них сопровождается характерными признаками отказа: микроотверстия создают локальные «горячие точки», утолщения по краям приводят к смещению при укладке в последующих этапах, а полосы вызывают неравномерное распределение тока во время циклирования.
Сушка — удаление растворителя без растрескивания электрода
По мере того как фольга с нанесенным покрытием выходит из щелевой форсунки, она поступает в многозонную сушильную печь. Температура постепенно повышается в трех зонах — примерно от 50 до 80 °C, затем от 100 до 120 °C и далее от 130 до 150 °C — для удаления растворителя NMP без вызывания миграции связующего вещества. При слишком быстрой сушке на поверхности образуется пленка, удерживающая растворитель внутри, что приводит к появлению трещин, когда растворитель в конечном итоге выходит наружу. При слишком медленной сушке скорость линии падает ниже уровня рентабельности.
Остаточная влажность после сушки должна быть ниже 500 ppm. При этом испарившийся NMP — 200–500 кг в час с одной линии нанесения покрытий — улавливается и направляется в систему регенерации растворителя. При промышленной цене на NMP в $2–3/кг линия, сбрасывающая растворитель в атмосферу, теряет более тысячи долларов в час.
Каландрирование — спрессование электрода до оптимальной плотности
Высушенный электрод проходит через пару тяжелых валков, создающих линейное давление 50–100 Н/мм. На этом этапе каландрирования пористое покрытие уплотняется до заданной плотности: 3,4–3,8 г/см³ для катодов NMC и 1,4–1,7 г/см³ для графитовых анодов, при этом сохраняется пористость 25–35% (катод) и 30–40% (анод).
Это прямой компромисс между энергетической плотностью и скоростными характеристиками. Более высокая степень уплотнения позволяет разместить больше активного материала в том же объеме — что повышает энергетическую плотность, — но при этом закрывает поры, по которым должны перемещаться ионы лития, что снижает скоростные характеристики. Восстановление толщины до значения менее 5% после каландрирования подтверждает, что электрод был уплотнён до стабильного состояния.
Продольная и поперечная резка — формовка электродов для конечной ячейки
Каландрированный “материнский рулон” разрезается по длине на более узкие дочерние рулоны, а затем вырезается с помощью штампа или лазера на отдельные листы электродов, размеры которых соответствуют формату целевой ячейки. Допуск по размерам составляет ±0,1 мм. Скрытая опасность здесь заключается в заусенцах — металлических сколах на кромке разреза. Если заусенец превышает 15 мкм (примерно одну пятую диаметра человеческого волоса), он может пробить сепаратор во время сборки и вызвать внутреннее короткое замыкание. Это первый физический барьер безопасности на производственной линии.
Затем нарезанные электроды помещаются в вакуумную печь при температуре 80–110 °C на 6–24 часа, что позволяет снизить содержание остаточной влаги до уровня ниже 100 ppm, после чего их перемещают в сухую комнату для сборки.
3 000–8 000 сП
50–150 мкм сухой слой
Остаточное содержание H₂O <500 ppm
3,4–3,8 г/см³ (NMC)
Контроль за заусенцами <15 мкм
Сборка ячейки — создание «электрохимического сердца»
Сборка литий-ионных элементов осуществляется в сухих помещениях с точкой росы до -60 °C — на несколько порядков суше, чем в пустыне Сахара. Причина кроется в неумолимых законах химии: любая влага, попавшая в элемент во время сборки, вступает в реакцию с электролитом LiPF₆ с образованием фтористоводородной кислоты (HF), которая разъедает катод и выделяет кислород, создавая условия для термического разгона.
Намотка против укладки — две философии сборки электродов
Теперь подготовленные листы анода, сепаратора и катода необходимо соединить в элемент. Этот этап определяется двумя противоположными подходами.
Намотка сворачивает три слоя в цилиндрический или плоский “рулет” со скоростью 2–4 секунды на одну батарею типоразмера 18650. Контроль натяжения является ключевым фактором — точность ±0,1 Н обеспечивает выравнивание слоев с погрешностью не более 0,3 мм. Процесс намотки отличается высокой скоростью, отработанностью и хорошо подходит для цилиндрических форм.
Наслоение Укладывает отдельные листы электродов и слои сепаратора в чередующейся последовательности — либо в виде Z-образной складки из непрерывного рулона сепаратора, либо в виде отдельных листов. Допуск по выравниванию сокращается до ±0,2 мм, и сам процесс по своей сути проходит медленнее, чем намотка. Однако укладка в стопку позволяет на 3–5% лучше использовать пространство внутри призматических и пакетных элементов, а равномерное давление на слои обеспечивает более низкое внутреннее сопротивление.
Таблица компромиссных решений выглядит следующим образом:
| Измерение | Намотка | Наслоение |
|---|---|---|
| Оптимальный формат | Цилиндрические, некоторые — призматические | Призматический, в пакете |
| Скорость производства | 2–4 сек/элемент (18650) | Медленнее (пошагово) |
| Использование пространства | Исходные данные | +3–5% |
| Внутреннее сопротивление | Немного выше (изогнутые слои) | Нижний (равномерное давление) |
| Стоимость оборудования | Ниже | Выше |
Заливка электролита — самый деликатный этап сборки
Собранный, но ещё негерметизированный элемент помещают в вакуумную камеру, из которой удаляют воздух до абсолютного давления ниже 10 кПа, а затем заполняют электролитом. Объём наполнения рассчитывается с высокой точностью — это внутренний объем пор элемента, умноженный на коэффициент избытка 5–15% для обеспечения полного смачивания — и дозируется с точностью ±0,5 г.
После заполнения элемент выдерживается в вакууме в течение 4–24 часов, чтобы обеспечить капиллярное смачивание каждой поры. Сам электролит представляет собой не просто соль LiPF₆ в растворителе: в него добавляются функциональные добавки, такие как виниленкарбонат (VC, 1–3%) и фторэтиленкарбонат (FEC, 2–5%), которые способствуют стабильному образованию SEI на следующем этапе.
Ограждение и герметизация — изоляция ячейки на всю жизнь
Элементы в металлических корпусах (цилиндрические и призматические) герметизируются путем лазерной сварки крышки с корпусом, после чего проходят проверку на герметичность с помощью гелиевого детектора — критерием приемки является скорость утечки ниже 1×10⁻⁹ Па·м³/с. Элементы в пакетах перед заполнением термосвариваются с трех сторон, а после нанесения электролита — вакуумно запечатываются с четвертой стороны, при этом прочность на отрыв превышает 35 Н на 15 мм ширины шва, что гарантирует герметичность в течение десятилетия или более эксплуатации.
Производство, старение и итоговые испытания — как аккумулятор становится аккумулятором
Формирование — это самый затратный этап производства аккумуляторов, не связанный с расходом материалов. На него приходится примерно 15–20% от общего объема капитальных затрат на производственное оборудование, а его продолжительность может составлять от нескольких дней до нескольких недель. Ни один завод не пропускает и не сокращает этот этап, поскольку именно на нем формируется фундаментальная архитектура безопасности элемента.
Во время первой зарядки при слабом токе 0,05–0,2C электролит контролируемым образом разлагается на поверхности анода, образуя слой толщиной 20–50 нм, называемый межфазный слой твёрдого электролита (SEI). Правильно сформированный слой SEI обладает электрической изоляцией, но проводит ионы — он пассивирует анод, предотвращает дальнейшее разложение электролита и обеспечивает стабильную работу в течение тысяч циклов заряда-разряда. Ценой этой защиты является необратимая потеря 5–10% лития в первом цикле, который расходуется на формирование слоя SEI.
Газы, образующиеся в процессе формирования (H₂, C₂H₄, CO₂), выпускаются из элемента перед окончательной герметизацией. Затем элемент поступает на стадию выдержки: 3–21 день при температуре 30–50 °C, в течение которой стабилизируется SEI и электролит полностью достигает равновесия. Мониторинг саморазряда во время выдержки позволяет выявить дефектные элементы — падение напряжения, превышающее 0,03 мВ в сутки, указывает на возможное внутреннее короткое замыкание или загрязнение.
Затем каждая ячейка, покидающая линию, проходит итоговое тестирование: проверку ёмкости (±2% от номинального значения), измерение внутреннего сопротивления при переменном токе на частоте 1 кГц, а также рентгеновское или компьютерно-томографическое сканирование для обнаружения внутренних металлических частиц размером более 50 мкм или несоосности электродов. Элементы классифицируются по характеристикам: элементы класса A поступают на сборку модулей и батарейных блоков, элементы класса B направляются на менее требовательные области применения, такие как стационарные системы накопления энергии, а элементы класса C утилизируются.
В обзоре, опубликованном в 2025 году в журнале “Nature Communications”, отмечалось, что обеспечение стабильного качества в масштабах современных гигафабрик — где один завод мощностью 38 ГВт·ч/год производит почти 70 элементов в секунду — «является, пожалуй, самой важной технической проблемой, препятствующей быстрому наращиванию объемов производства аккумуляторов». Эта проблема усугубляется тем, что, согласно результатам аудита качества производства аккумуляторов, проведённого компанией Intertek CEA в 2025 году, примерно 75% производственных отклонений выявляются на уровне системной интеграции — после того, как отдельные элементы уже прошли испытания, когда стоимость брака является максимальной.
Системы транспортировки жидкостей и технологические коммуникации — незаметная основа производства аккумуляторов
Каждый из основных этапов производственного процесса, о которых шла речь до сих пор, зависит от жидкостей. Электролиты, растворители, технологическая вода, охлаждающие жидкости, сжатый воздух — все они проходят через трубы, клапаны и насосы, которые редко упоминаются в обзорах производственных процессов. Такое упущение обходится дорого. Сбои в работе систем подачи жидкостей входят в число наиболее распространенных причин простоев на заводах и проблем с качеством продукции, однако, когда что-то идет не так, проектировщики производственных линий в первую очередь обращают внимание на другие факторы.
Работа с электролитами и химическими веществами — точность в опасных условиях
Электролит LiPF₆ является одним из самых сложных в обращении химических веществ на заводе по производству аккумуляторов. Он вступает в бурную реакцию с влагой с образованием HF — вещества, которое разъедает стекло и разрушает металл. Он является легковоспламеняющимся. Продукты его разложения вызывают коррозию стандартной нержавеющей стали. Для работы с ним требуется полностью закрытая система.
Трубопроводы для перекачки, как правило, изготовлены из нержавеющей стали марки 316L или имеют внутреннее покрытие из PTFE/PFA на поверхностях, контактирующих с рабочей средой. В отношении клапанов применяется та же логика выбора материалов: дроссельные клапаны или шаровые краны с покрытием из PFA для основных переключающих операций, мембранные клапаны из PTFE для точного дозирования на станции розлива, а также центробежные насосы с магнитным приводом, позволяющие исключить точки утечки в механических уплотнениях. В качестве уплотнительных материалов используется исключительно перфторэластомер FFKM — единственный класс эластомеров, который выдерживает длительное воздействие карбонатных растворителей, содержащих LiPF₆, без разбухания или деградации.
Весь контур циркуляции электролита работает в сухом помещении с точкой росы -40 °C или ниже. Датчики влажности осуществляют постоянный мониторинг системы; превышение содержания воды в электролите выше 20 ppm приводит к немедленной остановке производства.
Рекуперация растворителя NMP — цикл переработки, который окупается
NMP является основным растворителем при производстве катодов, и при скорости отвода газов с линий нанесения покрытий в 200–500 кг в час он составляет значительную долю эксплуатационных затрат. Одна линия нанесения покрытий, работающая круглосуточно и без выходных, испаряет примерно 1 500–4 000 тонн NMP в год. При промышленной цене $2–3 за кг это составляет $3–12 миллионов в год — которые выбрасываются в атмосферу, если не установлена система рекуперации.
Стандартная архитектура системы рекуперации предусматривает трёхступенчатый процесс. Во-первых, установка конденсации извлекает 60–70% NMP из горячего отработанного газа. Во-вторых, адсорбер с вращающимся цеолитным диском улавливает большую часть оставшегося NMP, в результате чего общий коэффициент извлечения превышает 99%. В-третьих, дистилляционная колонна очищает извлеченную жидкость до чистоты ≥ 99,9% — NMP электронного качества, готового к повторному использованию в помещении для смешивания суспензии. Остаточные выхлопные газы с концентрацией неметановых углеводородов ниже 50 мг/м³ соответствуют нормам выбросов перед сбросом в атмосферу.
Все трубопроводы системы рекуперации изготовлены из нержавеющей стали SUS304, полностью сварные и прошли испытания под давлением до -3 000 Па. Пропорциональные регулирующие клапаны регулируют расход охлажденной воды к ступеням конденсатора, насосы с магнитным приводом перекачивают рекуперированную жидкую NMP в резервуары для хранения, а встроенные датчики TVOC контролируют концентрацию в обратном воздухе на уровне ≤ 6 ppm.
Технологическая вода, охлаждение и сжатый воздух — незаметное трио инженерных систем
Помимо электролитов и растворителей, работу завода обеспечивают три инженерные системы. Деионизированная вода При проводимости ≤ 1 мкСм/см раствор используется для приготовления суспензии и очистки оборудования, проходя по трубопроводам из ПП или ПВДФ для предотвращения загрязнения ионами металлов. Охлажденная вода при температуре 7–12 °C отводит тепло из камер формовки и вытяжных потоков сушильных печей, циркулируя по трубопроводам из оцинкованной или нержавеющей стали с задвижками или дроссельными клапанами из литой стали. Сжатый воздух, прошедший фильтрацию до точки росы −40 °C и содержания масла менее 0,01 мг/м³, обеспечивает питание пневматических приводов и контрольно-измерительных приборов на всей территории завода.
Эти три системы — это система кровообращения, система терморегуляции и нервная система завода. Они работают тихо и незаметно — пока одна из них не остановится, и тогда останавливается вся линия.
Качество, безопасность и затраты, связанные с увеличением масштабов производства — что отличает производство высшего уровня от производства низшего уровня
В производстве аккумуляторов качество — это не конечный контрольный пункт, а непрерывная цепочка процессов. Дефект, возникший на этапе смешивания — нерассеянный агломерат, попадание влаги — может проявиться только на этапе формирования, то есть через десять дней и после обработки, стоимость которой составляет десятки тысяч долларов. Именно поэтому 75% производственных неисправностей выявляются на этапе системной интеграции, когда исправить ситуацию уже невозможно.
Система контроля качества состоит из трёх этапов. Контроль качества поступающей продукции проверяет стабильность каждой партии сырья — распределение частиц активного вещества по размерам, число Гурли и пористость сепаратора, а также содержание воды и чистоту электролита. Контроль качества в процессе производства использует встроенные датчики β-излучения или рентгеновские датчики для измерения плотности покрытия, системы машинного зрения на основе ПЗС-матрицы для обнаружения дефектов на поверхности электродов, а также устройства контроля прочности сварных соединений на каждом участке сварки выводов. Контроль качества на выходе проводит полный комплекс контрольных испытаний на выходе из производства, о которых говорилось ранее, — проверку ёмкости, внутреннего сопротивления, скорости саморазряда, рентгеновский/компьютерный томографический контроль и проверку на гелиевые утечки.
Перечень дефектов на уровне ячеек заставляет задуматься: заусенцы размером более 15 мкм, способные пробить сепараторы; частицы металлических примесей размером более 50 мкм, которые могут вызвать внутренние короткие замыкания; микроотверстия в сепараторах; складки на электродах, возникающие из-за неравномерного натяжения при намотке; деформация «желейного рулета»; пустоты в сварных швах выводов; а также отложение лития, вызванное падением соотношения N/P (отношение емкости отрицательного и положительного электродов) ниже безопасного диапазона 1,05–1,15. Любой из этих факторов, если он останется незамеченным, может привести к цепной реакции, завершающейся отказом в эксплуатации — а отказы литий-ионных аккумуляторов в эксплуатации редко бывают безобидными.
Соблюдение требований безопасности регулируется комплексом международных стандартов: Международная электротехническая комиссия 62619 в целях обеспечения безопасности промышленных литиевых элементов, Международная электротехническая комиссия для аккумуляторов систем накопления энергии, UL 9540 и Соединённые Штаты Америки для стационарных установок и систем вспомогательного энергоснабжения в Северной Америке, а также UN 38.3 для сертификации безопасности транспорта.
Для тех, кто планирует создание производственной линии, ориентиры по капитальным затратам дают повод для трезвого анализа. Общие капитальные затраты на производство элементов составляют $70–110 млн на 1 ГВт·ч годовой мощности, а с учетом сборки аккумуляторных батарей эта цифра возрастает до $95–150 млн на 1 ГВт·ч (Kearney, 2025). На производственное оборудование приходится 75–80 % от этой общей суммы — при этом только на формование и выдержку уходит 15–20 %, на нанесение покрытия на электроды и сушку — 10–15 %, а на каландрирование и продольную резку — ещё 10–15 %. Китайские заводы работают с капитальными затратами, составляющими примерно 50–65 % от западного уровня, что обусловлено более низкими затратами на рабочую силу и развитой внутренней цепочкой поставок оборудования. Трудоемкость составляет примерно 70 штатных сотрудников на 1 ГВт·ч в год производственной мощности. Минимальный жизнеспособный масштаб для нового участника рынка составляет около 10 ГВт·ч годовой мощности; для обеспечения стабильной рентабельности обычно требуется 15–22 ГВт·ч.
Именно эти цифры отличают «фабрику PowerPoint» от настоящего производства. Производственный процесс, описанный в этой статье — нанесение покрытия на электроды с допуском плотности покрытия ±1,51 TP3T, сборка элементов при точке росы -60 °C, циклы формирования, продолжающиеся несколько дней для создания слоя SEI толщиной 20 нм — это не набор желательных передовых практик. Это базовые требования для производства элемента, который не загорится, не выйдет из строя преждевременно и обеспечит характеристики, обещанные в техническом паспорте.
Для предприятий по производству аккумуляторов, нуждающихся в системах транспортировки жидкостей — от клапанов с PTFE-покрытием для распределения электролита до шаровых клапанов из нержавеющей стали с приводом для контуров рекуперации NMP — производители, обладающие широкими возможностями по индивидуальной адаптации материалов, могут обеспечить проверку химической совместимости и конфигурации клапанов, специально разработанные для конкретных задач, в соответствии с различными международными стандартами.
Ссылки
- Kearney. “Преодолевая трудности: как производители аккумуляторов для электромобилей могут справиться с кризисом затрат”. 2025 г. Kearney.com
- Nature Communications. “Проблемы и перспективы массового производства высококачественных аккумуляторов”. 2025. nature.com
- Intertek CEA. “Риски, связанные с качеством при производстве систем накопления энергии”. 2025 г. taiyangnews.info
- Fraunhofer FFB. “Технологический радар — производство аккумуляторов”.” battery-technology.net
- Thunder Said Energy. “Капитальные затраты на строительство гигафабрики по производству аккумуляторов”.” thundersaidenergy.com
- Dragonfly Energy. “Взгляд на процесс производства литий-ионных аккумуляторных элементов”.” dragonflyenergy.com
- Коул-Пармер. “Критически важные требования к системам подачи жидкостей при производстве литий-ионных аккумуляторов”.” coleparmer.ca
- Группа GEMÜ. “Инженерные решения GEMÜ для всего жизненного цикла аккумуляторов”. Журнал «Valve User». valveuser.com
- vincervalve.com (Главная страница клиента)


