
Превращение сырых порошков в самый дорогой компонент электромобиля — это подвиг точного машиностроения, который в полной мере осознают лишь немногие за пределами отрасли. Современный литий-ионный аккумуляторный элемент проходит более 50 отдельных этапов производства, прежде чем он будет готов к установке в автомобиль, и каждый из них представляет собой потенциальную точку отказа, которая может поставить под угрозу безопасность, эксплуатационные характеристики или выход готовой продукции. Вот как это происходит, этап за этапом.
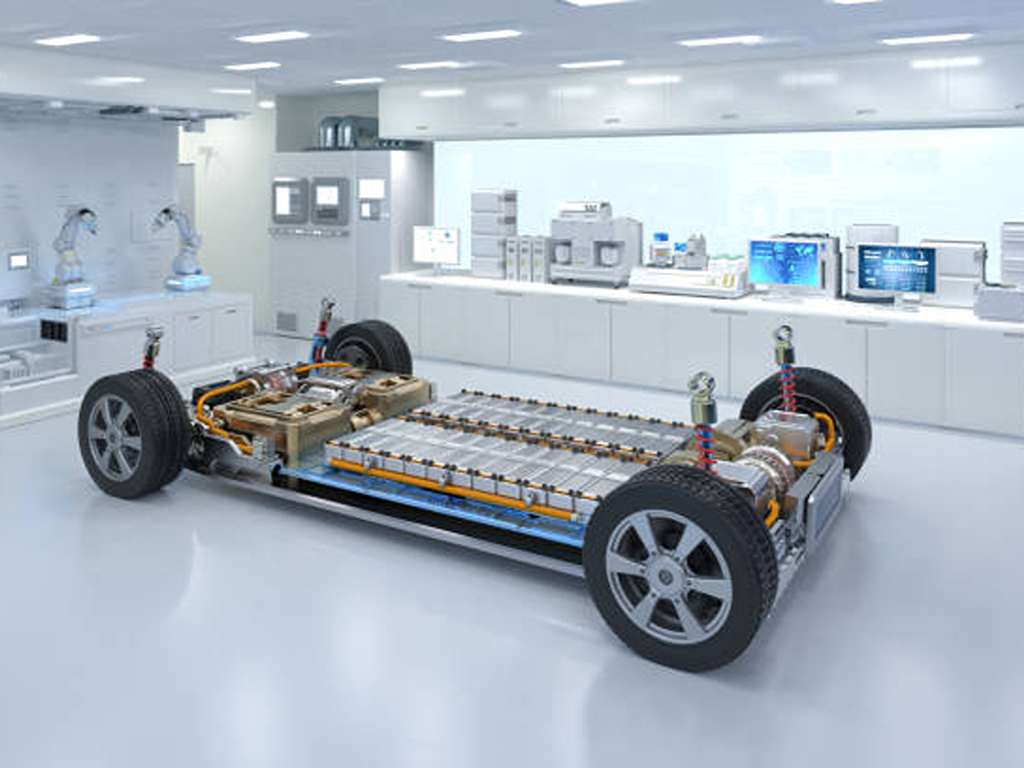
Сырье, из которого изготавливаются аккумуляторы для электромобилей
Прежде чем любое оборудование начнёт работать, необходимо правильно составить технологическую рецептуру. Элемент аккумулятора для электромобиля состоит из четырёх основных категорий материалов, каждая из которых выполняет свою особую электрохимическую функцию.
Этот катод Положительный электрод — это место, где при разряде накапливаются ионы лития. Преобладают две химические системы: NMC (LiNixMnyCozO2), ценимый за высокую энергетическую плотность, и LFP (LiFePO4), ценимые за свою экономичность и термическую стабильность. Данный анод В качестве отрицательного электрода практически повсеместно используется графит: природный графит отличается более низкой стоимостью, а синтетический — более высокой кулоновской эффективностью в первом цикле (~95% против ~90%).
Между ними находится разделитель, микропористая мембрана из полипропилена или полиэтилена толщиной всего 10–25 микрон. Ее пористость 40–50% обеспечивает свободный проход ионов лития, одновременно обеспечивая электрическую изоляцию электродов, а температура термического отключения (~130 °C) выступает в качестве встроенного предохранительного элемента. Четвертый компонент, электролит, представляет собой 1M раствор гексафторфосфата лития (LiPF6) растворенный в смеси органических карбонатов (EC/DMC/EMC), выступающей в качестве «магистрали» для перемещения ионов между катодом и анодом.
Представьте себе, что это рецепт торта: катод = мука (основная масса), анод = сахар (составляющая), электролит = вода (среда), а сепаратор = пергаментная бумага (барьер). Рецепт определяет каждый последующий шаг.
Производство электродов: от порошка до прецизионной фольги
На производство электродов приходится примерно 40% капитальных затрат производственной линии, и на то есть веские причины. Именно на этом этапе порошки микронного размера превращаются в прецизионные пленки, однородность которых определяет все последующие этапы производства. Суть производства электродов обманчиво проста: это этап производства аккумуляторов, наиболее напоминающий “печать”, и первый важный фактор, определяющий выход готовой продукции.
Перемешивание шлама — залог качества электродов
Именно на этапе смешивания определяется качество аккумулятора. Порошки активного материала, добавки из проводящего углерода и полимерные связующие вещества смешиваются с растворителем в точных пропорциях для получения однородной суспензии. Целевая вязкость для катодных составов обычно составляет от 2 000 до 10 000 сантипуаз, а содержание твердых веществ — 60–75%.
Речь идет не о простом перемешивании. В случае катодов с высоким содержанием никеля (Ni ≥ 0,8) чувствительность к влаге требует использования помещений для перемешивания с точкой росы не выше -40 °C: даже одна капля влаги из окружающей среды может вызвать коррозию алюминиевого токосъемника ещё до начала нанесения покрытия. Традиционные планетарные смесители обрабатывают партии в течение 2–6 часов, тогда как двухшнековые системы непрерывной экструзии сокращают время пребывания до 30–120 секунд, обеспечивая при этом более высокую воспроизводимость и меньшее время простоя (Фонд «Вольта», 2024).
Масштабы операций с жидкостями просто ошеломляют: на одной только «гигафабрике» в инфраструктуре по производству суспензий установлено более 5 000 автоматических регулирующих клапанов, каждый из которых отвечает за точное дозирование ингредиентов в смесительные чаны (Техник по мобильным технологиям, 2024).
Нанесение покрытия и каландрирование: достижение однородности на уровне микронов
После смешивания суспензию наносят на металлические фольговые токосборники — алюминиевые для катода и медные для анода — с помощью щелевого нанесения. Это самый энергоемкий этап в производстве аккумуляторов, на который приходится примерно 48% от общего объема энергии, затрачиваемой на производство.
На типичной высокоскоростной линии медная фольга толщиной всего 6 микрон и длиной 4 000 метров проходит через наносящее устройство со скоростью 80 метров в минуту. Затем только что покрытая фольга проходит через флотационную сушилку длиной до 70 метров, где температура постепенно повышается от температуры окружающей среды до 150 °C, что приводит к испарению растворителя. Однако высокая скорость имеет свои минусы: при сушке при 150 °C концентрация связующего вещества в поверхностном слое в три раза выше, чем в подложке — это эффект миграции, который может ухудшить адгезию и электрохимические характеристики (Фонд «Вольта», 2024).
После сушки фольга с нанесенным покрытием поступает в каландрирующий пресс — по сути, пару нагретых валков, которые спрессовывают электрод до заданной плотности и пористости (обычно 25–35% для катодов, 30–40% для анодов). Более высокое давление увеличивает объемную энергетическую плотность, но одновременно повышает извилистость, что затрудняет перенос ионов лития. Отклонение толщины покрытия, превышающее ±2%, обычно приводит к браку — это допуск, более жесткий, чем при большинстве операций прецизионной механической обработки.
| Параметры | Катод | Анод |
|---|---|---|
| Материал фольги | Алюминий (10–20 мкм) | Медь (6–10 мкм) |
| Целевая пористость | 25-35% | 30-40% |
| Вязкость смеси | 2 000 – 10 000 сП | 1 000 – 5 000 сП |
| Температура сушки | RT – 150 °C | RT – 150 °C |
Продольная резка и изготовление электродов: резка до размеров, готовых к установке в ячейки
Теперь рулоны большого формата необходимо разрезать на части, соответствующие размерам элементов. На машинах для продольной резки широкие фольги с покрытием разрезаются на узкие полосы, и любые заусенцы или деформации, возникающие на этом этапе, создают путь для внутренних коротких замыканий — одной из основных причин термического разгона в готовых элементах. Промышленный стандарт требует, чтобы высота заусенцев не превышала 50% от толщины покрытия.
После продольной резки на линиях по производству электродов выполняются следующие операции: резка выводов, сварка выводов (ультразвуковая сварка для соединения медных и алюминиевых выводов с коллектором, лазерная сварка для герметизации верхней крышки) и нанесение защитной ленты. Системы оптического контроля сканируют каждый край электрода с разрешением в микроны, прежде чем листы поступают на сборку.
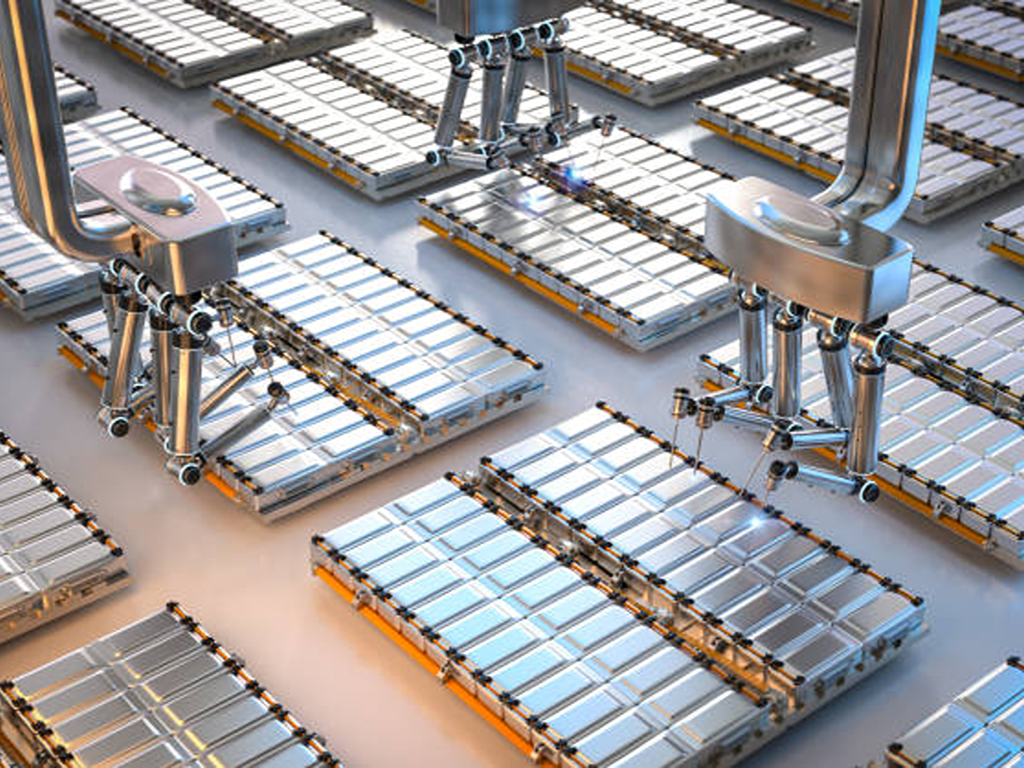
Сборка элементов: формирование сердцевины аккумулятора
После подготовки электродов производственный процесс достигает своей физической сути: сборки пакета «анод-сепаратор-катод» в рабочий элемент. Это также является структурным перекрестком, на котором определяется окончательный форм-фактор элемента (цилиндрический, призматический или пакетный).
Выбор между штабелированием и намоткой является первым конструктивным решением. В цилиндрических элементах почти исключительно используется намотка (быстро, экономично), в пакетных элементах предпочтительно Z-штабелирование (высшая точность, меньше внутренних пустот, лучшая энергетическая плотность), а в призматических элементах можно использовать любой из этих методов. Современные высокоскоростные машины для укладки в стопки обеспечивают время цикла менее 0,1 секунды на одну единицу при выходе готовой продукции выше 99,51 TP3T — это уровень производительности, который сделал укладку в стопки коммерчески выгодной даже в масштабах гигафабрики.
Все это происходит в сухих помещениях, где точка росы поддерживается на уровне -55 °C, а относительная влажность колеблется в пределах 0,08% в условиях чистой комнаты класса ISO 7. Влага на этом этапе вступает в реакцию с исходными материалами электролита, образуя фтористоводородную кислоту, которая разъедает электроды изнутри.
Заполнение электролитом и герметизация. Стадия точного наполнения жидкостью
Если изготовление электродов можно сравнить с печатью, то заполнение электролитом — с хирургической операцией. Собранный, но сухой элемент помещают в вакуумную камеру (абсолютное давление ниже 10 миллибар), после чего в него вводят точно отмеренную дозу электролита. Объём заполнения должен быть точным с погрешностью ±1%: если его будет недостаточно, появятся сухие участки, которые приведут к локальному сопротивлению и осаждению лития; если же его будет слишком много, элемент разбухнет или начнёт протекать.
Сам электролит должен обладать исключительной чистотой: LiPF6 концентрация 1 М, содержание воды — менее 10 частей на миллион. Импульсные угловые клапаны с быстрым циклом работы, рассчитанные на миллионы циклов, регулируют импульсы наполнения и вакуумирования, при этом все компоненты, контактирующие с жидкостью, должны быть изготовлены из PVDF или PTFE, чтобы предотвратить вымывание ионов металлов в электролит (Техник по мобильным технологиям, 2024). После наполнения ячейка герметизируется под вакуумом, и этап сборки завершается.
Формирование, созревание и завершение процесса: как клетка обретает жизнь
Только что собранная ячейка химически инертна — она никогда не хранила заряд. Обучение — это его первый электрохимический «вдох». Во время начального цикла заряда часть растворителя электролита (как правило, этиленкарбоната) подвергается восстановительному разложению на поверхности анода, образуя слой межфазной пленки (SEI) толщиной всего 5–20 нанометров. Этот слой проводит ионы лития, но является электронным изолятором; он пассивирует анод, предотвращая дальнейшее разложение электролита в каждом последующем цикле.
Ценой этого защитного слоя является необратимая потеря ёмкости. Графитовые аноды, как правило, теряют 5–10% своей исходной ёмкости в результате образования SEI, что отражается в кулоновском КПД первого цикла на уровне 90–95%. Вся ёмкость, которую элемент сможет когда-либо обеспечить, исходит именно из этого сниженного базового уровня.
После образования клетки переходят в старение период выдержки продолжительностью от одной до трёх недель при контролируемой температуре (25–45 °C), в течение которого электролит полностью проникает в поры электрода, а напряжение элемента стабилизируется. В это время образуются газы (преимущественно этилен, водород и CO2) выходят через дегазация этап, после которого ячейка окончательно герметизируется. Стойки для формирования и станции дегазации работают в режиме точного терморегулирования (±1 °C), поскольку качество SEI и, следовательно, срок службы аккумулятора зависят от температуры с точностью до одного градуса.
Точное управление потоками жидкостей — незаметная основа производства аккумуляторов
Пройдитесь по любой гигафабрике, и вы заметите тысячи труб, клапанов и приводов, пронизывающих каждый этап производства. Только на одной линии по производству суспензии используется более 5 000 регулирующих клапанов, что делает компоненты управления потоками жидкостей самыми многочисленными прецизионными устройствами на заводе, но при этом наименее обсуждаемыми в литературе по производству (Техник по мобильным технологиям, 2024).
Клапаны в процессах перемешивания шлама и обработки электродов
Станция смешивания суспензии — это место, где плотность клапанов достигает максимального значения. Каждый порошок, каждый растворитель, каждая добавка поступает в смесительную емкость по специальному потоковому каналу, управляемому автоматизированными клапанами. Шаровые клапаны с V-образным сечением обеспечивают точное дозирование, а их характерный профиль потока (FL ≥ 0,9) гарантирует точность, сравнимую с пропускными клапанами, в компактном корпусе. Поворотные заслонки обеспечивают перекачку жидкостей и суспензий в трубопроводах диаметром 2 дюйма и более, где их экономическая эффективность при работе в промышленных масштабах делает их оптимальным выбором.
Однако материал, из которого изготовлен клапан, имеет не меньшее значение, чем его тип, особенно при производстве прекурсоров катодов. Мокрый процесс производства катодных материалов предполагает использование высококоррозионных жидкостей: серной кислоты, каустической соды, аммиака, а также сульфатов никеля, кобальта и марганца. Любой оксид железа, цинк, асбест или ПВХ, вымываемые из материалов клапанов или трубопроводов, необратимо загрязняют смесь прекурсоров катодов. Именно поэтому термопластиковые клапаны стали стандартом: PPGF (полипропилен, армированный стекловолокном) обладает в 30 раз большей стойкостью к истиранию, чем металл с PTFE-покрытием, а PVDF (поливинилиденфторид) — в 100 раз большей стойкостью к истиранию по сравнению с PTFE, а также превосходной химической инертностью (SAFI / ValveUser, 2024).
Клапаны в системах подачи электролита и терморегулирования
На последующих этапах процесса наполнения электролитом требуется совершенно иной профиль клапанов. Здесь преобладают угловые клапаны: их быстрая реакция при открытии и закрытии, а также компактный встроенный привод делают их идеальным решением для быстрых импульсных циклов вакуумирования и наполнения на станциях наполнения, а их номинальный срок службы (миллионы циклов) соответствует непрерывному ритму высокопроизводительной производственной линии.
На этапе формирования и старения возникает ещё одна задача по регулированию потока: терморегулирование. Для поддержания стабильности в пределах ±1 °C по сотням пластовых каналов требуется модуляция регулирующих клапанов в контурах охлаждения с рубашкой — шаровых регулирующих клапанов с обратной связью от позиционера, обеспечивающих точную регулировку расхода, от которой зависит качество пласта по показателю SEI.
Выбор клапана на каждом этапе — дело нетривиальное. В приведенной ниже таблице представлено типичное соотношение:
| Этап производства | Жидкость / Рабочая среда | Рекомендуемый тип клапана | Основное требование |
|---|---|---|---|
| Перемешивание суспензии (дозирование порошка и жидкости) | Активные вещества + растворители | Шаровой кран с V-образным проходом | Точное дозирование (FL ≥ 0,9) |
| Перемешивание суспензии (перекачка насыпных материалов ≥ 2″) | Суспензии + технологические жидкости | Дроссельная заслонка | Экономически эффективно при масштабировании |
| Заполнение электролитом | LiPF6 электролит | Угловой клапан | Высокий ресурс + химическая инертность |
| Мокрый процесс на катоде | H2Итак4 / гидроксид натрия / аммиак3 / сульфаты металлов | Термопластиковый шаровой/зажимной клапан (PPGF/PVDF) | Отсутствие загрязнения металлами |
| Управление тепловым режимом (формирование/старение) | Охлаждающая вода/гликоль | Регулирующий клапан Globe | Регулирование с точностью ±1 °C |
Тестирование для обеспечения качества на каждом этапе
Качество в производстве аккумуляторов — это не конечный этап контроля, а неотъемлемая часть каждого этапа, поскольку дефекты накапливаются на последующих этапах. Дефект покрытия электрода, пропущенный на этапе продольной резки, становится причиной риска короткого замыкания в собранной ячейке. Непрочный сварной шов вывода приводит к образованию «горячей точки» при нагрузке. Неправильно сформированный слой SEI становится причиной преждевременного снижения ёмкости.
Системы оптического контроля сканируют края электродов с разрешением в микроны. Ультразвуковые испытания на прочность сцепления сварных швов позволяют проверить целостность соединения вывода с коллектором. Гелиевый тест на герметичность с чувствительностью до 10-5 mbar·L/s подтверждает герметичность после заполнения электролитом. Электрохимическая импедансная спектроскопия (EIS) позволяет выявить внутренние дефекты, которые невозможно обнаружить при визуальном осмотре. К моменту прохождения итогового контроля элемент проходит более 30 отдельных проверок параметров: ёмкость, напряжение, внутреннее сопротивление, скорость саморазряда, сопротивление изоляции, толщина и вес, а также другие показатели.
Полная прослеживаемость связывает все эти элементы воедино. Каждая ячейка содержит данные RFID или штрих-кода, связывающие её с конкретной партией суспензии, линией нанесения покрытия, станцией намотки, насадкой для наполнения и стеллажом для формования, на котором она была произведена — это «цифровая нить», которая позволяет проводить анализ первопричин в случае возникновения неполадок и является обязательным требованием для любой современной гигафабрики.
Для производителей аккумуляторов, подбирающих компоненты для управления потоками жидкостей на своих производственных линиях, сотрудничество с поставщиком, который под одной крышей объединяет собственные подразделения по НИОКР, проектированию, испытаниям и сборке, может упростить процесс выбора арматуры. Компания VINCER поставляет шаровые краны для точного дозирования, регулирующие клапаны для регулирования температуры, а также варианты из различных материалов, включая нержавеющую сталь, дуплекс и конфигурации с седлами из PTFE/PVDF, предлагая индивидуальную поддержку при подборе оборудования с учетом химических характеристик и требований к точности на каждом этапе производства. Ознакомьтесь с серией шаровых кранов VINCER или обсудить ваши конкретные требования.
Ссылки
- Фонд “Волта”. «Основы производства аккумуляторов на примере линии по производству элементов компании CATL (часть 1)». 2024 г. volta.foundation
- Mobility Engineering Tech. “Регулирующие клапаны: ключевые компоненты для производства и утилизации аккумуляторов электромобилей”. 2024 г. mobilityengineeringtech.com
- SAFI / ValveUser. “Правильный выбор арматуры для влажной части линии по производству аккумуляторов для электромобилей”. 2024 г. valveuser.com
- Клапан VINCER. Серия шаровых клапанов. vincervalve.com
- Клапан VINCER. Регулирующие клапаны глобусного типа. vincervalve.com
- VINCER Valve. Свяжитесь с нами для получения коммерческого предложения. vincervalve.com
- VINCER Valve. Главная страница. vincervalve.com


