
Als je een willekeurige moderne batterijfabriek binnenloopt, vallen niet de robots je als eerste op. Het is het meedogenloze tempo. Een lithium-ioncel doorloopt vier nauw op elkaar aansluitende fasen, van grondstof tot eindproduct, waarbij elke fase een ander soort automatisering vereist.
De reis begint met productie van elektroden, waar poeders van actief materiaal tot een slurry worden gemengd, met een snelheid van 30 tot 80 meter per minuut op metaalfolie worden aangebracht, gedroogd, gekalanderd en op breedte gesneden. De uitdaging op het gebied van automatisering is hier bedrieglijk eenvoudig: de viscositeit van de slurry constant houden. Een afwijking in viscositeit van 3% leidt tot een ongelijkmatige coating, en een ongelijkmatige coating is het soort defect dat door geen enkele robot in de verdere productielijn kan worden verholpen.
Daarna komt celassemblage het wikkelen of stapelen van elektroden, het plaatsen ervan in behuizingen, het lassen van aansluitingen en het vullen met elektrolyt. Hier komen snelheid en precisie samen. Een wikkelmachine voor prismatische cellen werkt met een snelheid van 1,5 tot 2,5 seconden per stuk. Cilindrische productielijnen, zoals die in de toonaangevende fabriek van EVE Energy, verwerken 300 cellen per minuut (EVE Energy, 2026). Bij deze snelheden leidt een positiefout van een halve millimeter onvermijdelijk tot een terugroepactie.
De derde fase vorming en veroudering is de verborgen knelpunt in de sector. Cellen ondergaan hun eerste laad-ontlaadcyclus en blijven vervolgens 24 tot 72 uur rusten terwijl hun elektrochemische eigenschappen zich stabiliseren. Deze ene fase neemt meer dan 40% van de totale productietijd in beslag. Bij de automatisering gaat het hier minder om snelheid en meer om precisie: temperatuurregeling binnen ±0,5 °C, spanningsbewaking met een resolutie van millivolt en gegevensregistratie die voor elke cel een permanent ‘geboortecertificaat’ oplevert.
Tot slot, montage van modules en pakketten brengt cellen samen: het stapelen en lassen van busbars, het integreren van thermisch beheer en het koppelen daarvan aan het batterijbeheersysteem. De coördinatie tussen meerdere werkstations wordt daarbij het belangrijkste automatiseringsprobleem. Op een batterijpakketlijn kunnen wel 15 robots tegelijkertijd aan het werk zijn; als er één uit de pas raakt, raakt het hele werkstation in de war.
Tussen deze vier fasen stroomt een rivier waarover minder vaak wordt gesproken: materiaalbehandeling, gegevensoverdracht en de vloeistofsystemen die elk proces voeden. Daarover straks meer.
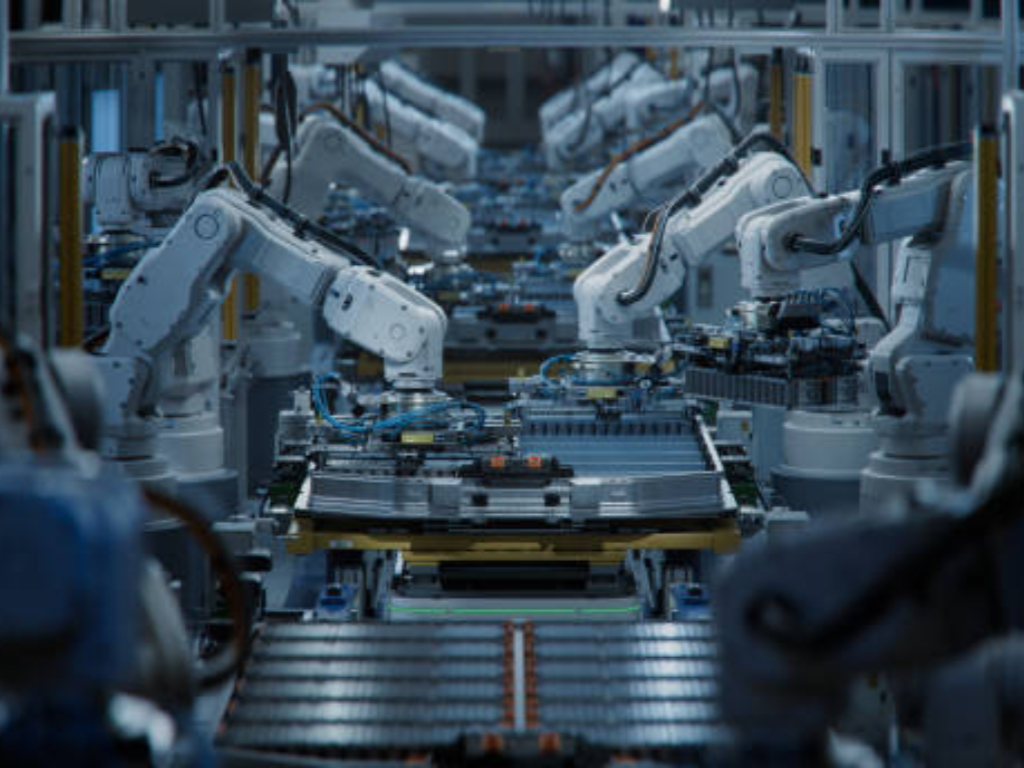
Kerntechnologieën voor automatisering die moderne batterijfabrieken aandrijven
Als je een batterij-gigafabriek terugbrengt tot haar besturingsarchitectuur, komen er drie lagen naar voren. De beslissingslaag draait op AI. De uitvoeringslaag bestaat uit robotica. De validatielaag bestaat uit digitale tweelingen. Ze zijn allemaal belangrijk, maar door ze door elkaar te halen lopen automatiseringsstrategieën mis.
AI en machine learning: de beslissingslaag
AI in de batterijproductie is de fase van proefprojecten inmiddels ontgroeid. Op echte productielijnen wordt nu gesloten-lus AI-optimalisatie toegepast op processen waarbij menselijke operators simpelweg niet snel genoeg kunnen reageren.
Het duidelijkste voorbeeld komt uit het proces van het vullen met elektrolyt. Het LEADACE-platform van LEAD Intelligent, dat bij een vooraanstaande batterijfabrikant wordt ingezet, maakt gebruik van realtime sensorgegevens om de vulparameters voortdurend aan te passen. Het resultaat: 47 minder afwijkende cellen per machine per dag, met opbrengstverbeteringen van 0,1% tot 2,5%, afhankelijk van of de apparatuur nieuw of verouderd is (LEAD Intelligent, 2025). Bij oudere productielijnen levert die 2,5%-winst miljoenen extra goede cellen per jaar op.
Visuele inspectie op basis van AI is al even baanbrekend. In de ‘lighthouse’-fabriek van EVE Energy wordt de 100% AI-visuele inspectie uitgevoerd in 0,3 seconden per cel, zonder enkele foutieve beoordelingen en met een verbetering van 70% in spanningsconsistentie ten opzichte van de benchmarks van vóór de invoering van AI (EVE Energy, 2026). Vergelijk dat eens met de gangbare praktijk in de sector, namelijk handmatige inspectie op basis van steekproeven, en het verschil valt moeilijk te negeren.
In een gigafabriek van 40 GWh kan een verbetering van het rendement met 1% jaarlijks enkele miljoenen dollars opleveren. Alleen al AI-gestuurd preventief onderhoud zorgt voor een bedrijfstijd van de apparatuur van 7% en een vermindering van het afval met 10%, wat op die schaal samen ongeveer $30 miljoen per jaar oplevert.
Siemens, Benchmark voor slimme productie van batterijen, 2025
Robotica en geautomatiseerde materiaalverwerking: de uitvoeringslaag
Robots voor de productie van batterijen werken zo nauwkeurig dat ze een nieuwe definitie geven aan wat “aanvaardbaar” is op een productielijn. De IRB 4600-industrierobots van ABB, die op grote schaal worden ingezet bij het verwerken van cellen en het assembleren van modules, behalen cyclustijden die ongeveer 25% sneller zijn dan de branchebenchmark voor vergelijkbare laadvermogens.
Maar waar het bij automatisering in batterijfabrieken echt om draait, zijn niet de specificaties van individuele robots. Het draait om coördinatie. Eén enkel assemblagestation voor cellen kan bijvoorbeeld bestaan uit zesassige industriële robots voor laserlassen met een positioneringsnauwkeurigheid van ±0,3 mm, collaboratieve robots voor het inbrengen van connectoren met cyclustijden van 12 seconden en krachtgestuurde feedback, autonome mobiele robots voor materiaalaanvoer, en lineaire hogesnelheidsbewegingssystemen met een snelheid van 5 meter per seconde voor het sorteren van cellen.
Wanneer al deze systemen op onafhankelijke besturingssystemen draaien zonder gezamenlijke planner, leidt dat tot ruis in plaats van een symfonie. De MES-laag die dit machinepark coördineert, maakt vaak het verschil tussen een productielijn die draait met een OEE van 95% en een die met moeite een OEE van 75% haalt.
Digitale tweelingen en virtuele inbedrijfstelling: de validatielaag
Als er één technologie is die de afgelopen twee jaar in de batterijproductie is uitgegroeid van een “interessant concept” tot een “concurrentienoodzaak”, dan is het wel de digitale tweeling.
Een digitale tweeling is een live virtuele replica van een fysieke productielijn, die wordt gevoed met realtime sensorgegevens. Het eerste voordeel komt tot uiting bij de virtuele inbedrijfstelling, waarbij het volledige ontwerp van de lijn wordt gesimuleerd nog voordat er ook maar één apparaat aan de vloer is vastgeschroefd. Siemens meldt dat een Taiwanese LFP-fabrikant die gebruikmaakte van fabriekssimulatie de stilstandtijd van apparatuur met 15% en het energieverbruik met 5% wist te verminderen nog voordat de fysieke opstart zelfs maar was begonnen (Siemens, 2025).
Het tweede voordeel doet zich voor in de dagelijkse bedrijfsvoering. Een digitale tweeling die parallel aan de fysieke productielijn draait, kan afwijkingen opsporen voordat deze tot defecten leiden; zo kan bijvoorbeeld de slijtage van een laselektrode worden voorspeld en wordt er een onderhoudsmelding gegenereerd, in plaats van dat dit pas aan het licht komt wanneer een partij cellen wordt afgekeurd. Het rendement op de investering in een digitale tweeling ligt doorgaans tussen de 12 en 24 maanden, afhankelijk van de complexiteit van de productielijn.
De verborgen basis: infrastructuur voor vloeistofbeheer in batterijfabrieken
Als de robots in uw batterijlijn tot op 0,1 mm nauwkeurig positioneren, maar de opening van uw slurryklep schommelt met 5%, dan wordt uw maximale opbrengst bepaald door die 5%, niet door de 0,1 mm. Deze onevenwichtigheid vormt de belangrijkste blinde vlek in de meeste automatiseringsstrategieën.
Het debat over automatisering in de sector wordt gedomineerd door robots, AI en digitale tweelingen, omdat die technologieën zichtbaar, goed verkoopbaar en intellectueel bevredigend zijn. Maar elk productieproces voor batterijen is afhankelijk van nauwkeurig geregelde vloeistofsystemen. Slurry stroomt. Elektrolyt wordt gedoseerd. Koelvloeistof circuleert. Perslucht zorgt voor aandrijving. Stikstof wordt ingeblazen. En in het hart van al die stromen bevindt zich een klep.
Beheersing van de elektrodenslurry: daar begint de kwaliteit van de batterij
Elektrodenslurry is een niet-Newtoniaanse vloeistof met een viscositeit van 2.000 tot 10.000 mPa·s, die vaste deeltjes van actief materiaal en geleidende additieven bevat met een D50-deeltjesgrootte van 5 tot 10 micrometer. Het is schurend. Het bezinkt. En het moet de coatingkop bereiken met een stroomsnelheid die stabiel genoeg is om de consistentie van het coatinggewicht te handhaven binnen ±1,5% – de grenswaarde voor goed/afgekeurd in de industrie, waarbij geavanceerde productielijnen streven naar ±1,0%.
De kleppen die deze stroom regelen, moeten aan drie eisen voldoen: corrosiebestendige interne onderdelen van met PTFE bekleed of duplex roestvrij staal, een dichte afsluiting volgens ANSI Klasse VI (nul-lekkage) en een werking waarbij geen metaaldeeltjes in de slurry terechtkomen. Een enkele lekkende klep in de toevoerleiding leidt niet alleen tot materiaalverspilling. Het veroorzaakt ook stromingspulsaties die direct leiden tot variaties in de coatingdikte, en van daaruit tot inconsistenties in de capaciteit tussen de cellen, die in de vormingsfase niet kunnen worden gecorrigeerd.
De integratie van de automatisering is in principe eenvoudig: een elektrische aandrijving op de regelklep, een magnetische debietmeter die feedback geeft, en een PID-regeling die de stand van de klep aanpast om het streefdebiet te handhaven. Het lastige deel is het goed afstemmen van de componenten, met name de dode band en de reactietijd van de klep, die bepalen of de regelkring het instelpunt kan volgen bij coatersnelheden van 30 tot 80 meter per minuut.
Nauwkeurigheid bij het vullen met elektrolyt: de cruciale stap waarbij de hoeveelheid in milliliters wordt geregeld
Terwijl de slurrycontrole bepalend is voor de kwaliteit van de elektroden, is het vullen met elektrolyt bepalend voor de veiligheid en levensduur van de cel. Lithiumhexafluorofosfaat-elektrolyt is uiterst vochtgevoelig; blootstelling aan omgevingslucht met een watergehalte van meer dan 10 delen per miljoen leidt tot onomkeerbare aantasting. De vulomgeving moet een dauwpunt van minder dan -40 °C hebben, en elk ventiel in het vloeistofpad moet bestand zijn tegen LiPF₆-corrosie en tegelijkertijd een vulnauwkeurigheid van ±1,0% per volume garanderen.
Het vulproces verloopt in meerdere fasen: vacuümafzuiging om lucht uit de poriën van de elektrode te verwijderen, langzame injectie om capillaire bevochtiging mogelijk te maken, vasthouden onder druk om de elektrolyt in de diepste lagen te persen, en een laatste niveaucontrole. Elke fase heeft zijn eigen klepopeningprofiel, en de overgang tussen de fasen – vaak slechts milliseconden – is waar precisie wordt gewonnen of verloren. Microdoseerkleppen met PTFE- of Hastelloy-onderdelen die in contact komen met de vloeistof, aangedreven door elektrische actuatoren met een positioneringsresolutie van minder dan een graad, zijn de standaard voor hoogwaardige productielijnen die streven naar een vulnauwkeurigheid van ±0,51 TP3T.
Koel-, gas- en nutsvoorzieningssystemen: de onopgemerkte drijvende krachten achter automatisering
De nutsvoorzieningen van een batterijfabriek vormen de bloedsomloop en de ademhaling van de fabriek. De formatieafdeling genereert enorme hoeveelheden warmte – elke cel die wordt opgeladen, is in feite een kleine verwarming – en het koelwater moet gelijktijdig in honderden kanalen een nauwkeurigheid van ±0,5 °C bereiken. Elk kanaal wordt geregeld door een elektrische regelklep die reageert op een terugkoppelingslus van een temperatuursensor. Eén klep die vastzit in de open stand overspoelt een vormkast met onderkoeld water, en plotseling vertoont een hele batch capaciteitsverschillen die pas weken later bij de eindcontrole aan het licht komen.
Persluchtsystemen, die doorgaans zijn gespecificeerd volgens ISO 8573-1 Klasse 1 wat betreft deeltjes- en vochtgehalte, drijven pneumatische actuatoren in de gehele fabriek aan. Een drukschommeling van ±0,1 bar aan de uitlaat van de compressor, die gemakkelijk kan worden veroorzaakt door een defecte drukregelaar, heeft een domino-effect op alle pneumatische apparaten stroomafwaarts. En in de lasstations stroomt stikstof als beschermgas met een zuiverheid van 99,999% door afdichtingskleppen, waarbij elk lek niet alleen gasverspilling betekent, maar ook de integriteit van de lasnaad in gevaar brengt.
Deze systemen komen zelden voor in documenten over automatiseringsstrategieën. Toch kan een enkele storing in een hulpventiel een productielijn net zo goed stilleggen als een botsing met een robotarm. Het verschil: iedereen houdt de robots in de gaten. Bijna niemand controleert de ventielen. Pas als er iets misgaat.
Controle van het vloeistofsysteem vóór de vlucht
Transport van slurry Is uw klep vrij van loskomende deeltjes?
Controleer of alle afsluiters in de slurryleiding zijn voorzien van met PTFE beklede of duplex roestvrijstalen binnenonderdelen die voldoen aan ANSI Klasse VI. Verontreiniging door metaaldeeltjes als gevolg van slijtage aan de afsluiters is de #1 meest onderschatte bron van defecten.
Elektrolytdosering ±1,01 TP3T-vulnauwkeurigheid of beter?
Controleer of de micrometerkleppen in alle kanalen een volumennauwkeurigheid van ±1,0% bieden. Corrosiebestendigheid tegen LiPF₆ (PTFE/Hastelloy-onderdelen die in contact komen met het medium) is in de afvulomgeving een absolute vereiste.
Koel- en gassystemen Geautomatiseerde regeling met terugkoppelingslussen?
Het koelwater moet via elektrische regelkleppen op ±0,5 °C per kanaal worden gehouden. Zowel perslucht volgens ISO 8573-1 Klasse 1, N‚ met een zuiverheid van 99,999% als koelwater vereisen geautomatiseerde kleppen met een hoge afdichting en drukbewaking.
Van laboratorium naar Gigafactory: de grootste uitdagingen op het gebied van automatisering oplossen
De technologie begrijpen is één ding. Deze op grote schaal implementeren is iets heel anders. Drie onderling samenhangende uitdagingen bepalen de kloof tussen wat werkt in een proefproductielijn en wat standhoudt in een gigafabriek.
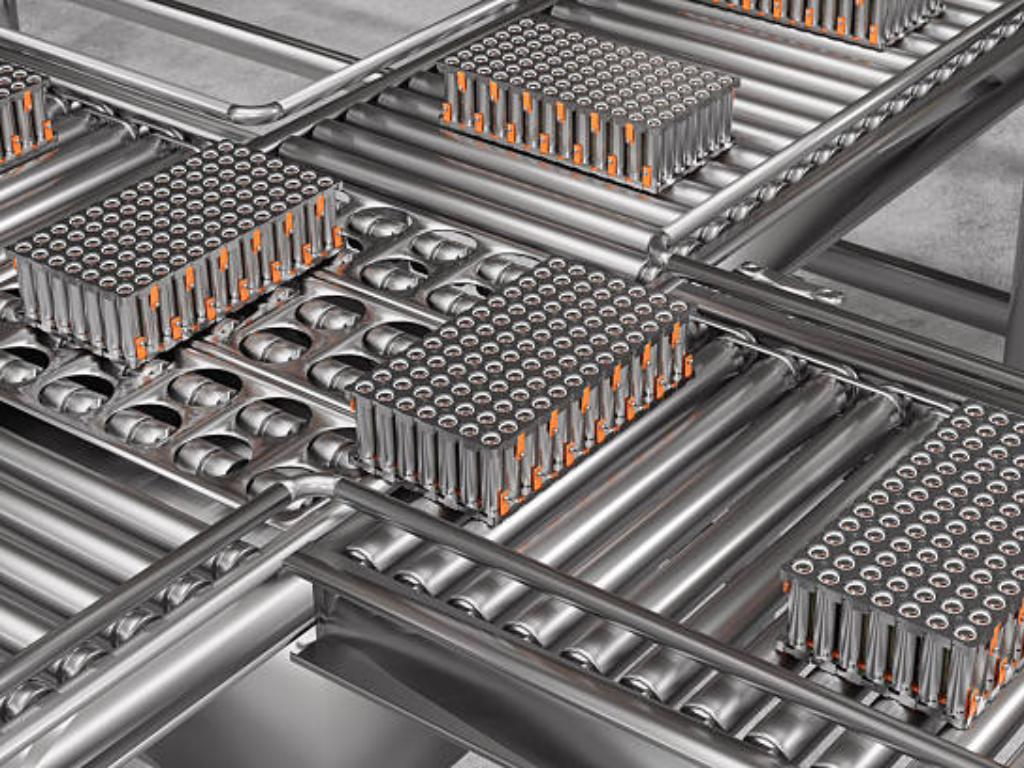
De rendementsdaling. Een batterijproductieproces dat in het laboratorium een opbrengst van 95% oplevert, levert tijdens de eerste productieverhoging doorgaans een opbrengst van 40% op (Siemens, 2025). De boosdoener is niet één enkel proces. Het is het cumulatieve effect van kleine variaties wanneer de productiesnelheid met een factor 10 tot 100 toeneemt. De ingenieurs van Grob-Werke hebben de berekening gemaakt: als uw elektrodelijn één defect vel per 10.000 produceert, en elke cel 100 vellen gebruikt, en elk pakket 30 cellen bevat, leidt dat ene defect tot een afkeuringspercentage van 25%-pakketten (eMobility Engineering, 2026). De halfgeleiderfabrikanten in deze sector halen een opbrengst van 96-98%. De batterijproductie ligt, zelfs bij gevestigde spelers, in stabiele toestand dichter bij 90%.
Verontreiniging op zestien punten. Sectorexperts van Meech International hebben 16 afzonderlijke verontreinigingspunten in kaart gebracht langs een typische batterijproductielijn. Metaaldeeltjes die vrijkomen van slijtvlakken van apparatuur vormen de meest onderschatte bedreiging. In een droge ruimte met een dauwpunt van -40 °C mag de automatiseringsapparatuur zelf geen bron van verontreiniging worden. Deze beperking is rechtstreeks bepalend voor de keuze van componenten: lagers, afdichtingen en interne onderdelen van kleppen moeten allemaal zijn vervaardigd uit materialen die bij herhaaldelijk in- en uitschakelen geen deeltjes vrijgeven.
Gegevens die niet kunnen worden overgedragen. Als je door de meeste batterijfabrieken loopt, zie je een digitale Toren van Babel. Japanse wikkelmachines, Duitse coatinglijnen en Chinese formatiekasten gebruiken elk hun eigen protocol. De gegevens zijn er in gigabytes, elk uur opnieuw gegenereerd maar ze kunnen niet over procesgrenzen heen stromen om de analyse van de onderliggende oorzaken mogelijk te maken die de opbrengst daadwerkelijk zou verbeteren. Rockwell Automation en Siemens hebben dit beide aangemerkt als de grootste belemmering voor closed-loop-optimalisatie in de batterijproductie. Het is minstens evenzeer een organisatorisch probleem als een technisch probleem.
Wat deze drie uitdagingen met elkaar verbindt, is een rode draad: ze hebben allemaal te maken met de kwaliteit van de infrastructuur. De opbrengstklif wordt kleiner wanneer de stroomopwaartse processen, met name de slurryvoorbereiding en het vullen met elektrolyt, met een hogere consistentie verlopen. Verontreiniging is in wezen een probleem dat te maken heeft met de keuze van materialen en componenten. En hoewel gegevensintegratie deels een software-uitdaging is, begint het met instrumenten en actuatoren die schone, gestructureerde gegevens genereren, waaronder slimme kleppen en actuatoren met ingebouwde diagnostiek.
De rendementsafgrond
Lab 95% daalt tijdens de opstartfase naar 40%. Eén defect aan een elektrode per 10.000 vellen leidt tot 25% aan afgedankte pakketten. De enige echte oplossing is consistentie in het stroomopwaartse proces.
Verontreiniging
Er zijn 16 verontreinigingspunten in kaart gebracht langs de hele lijn. Metaaldeeltjes afkomstig van slijtageoppervlakken van apparatuur vormen de verborgen bedreiging #1. De materiaalkeuze IS de sleutel tot het beheersen van verontreiniging.
Gegevenssilo's
Verschillende apparaten communiceren via verschillende protocollen. Gigabytes aan hoogwaardige gegevens zitten vast op de grenzen tussen processen. Een analyse van de onderliggende oorzaak begint met één brug, niet met een volledig platform.
Een praktisch stappenplan: beoordelen in hoeverre uw batterijfabriek klaar is voor automatisering
In de voorgaande paragrafen is beschreven hoe de automatisering van de batterijproductie er in 2026 uitziet. Hier leest u hoe u dit kunt toepassen op uw eigen bedrijfsvoering, of u nu een gigafabriek van 40 GWh runt of een gespecialiseerde productielijn van 2 GWh.
Stap 1: Breng eerst je vloeistofinfrastructuur in kaart. Voordat u weer in een AI-proefproject investeert, moet u eerst even bij uzelf te rade gaan en drie vragen beantwoorden. Zijn uw slurry-afgiftekleppen corrosiebestendig en geven ze geen deeltjes af? Heeft uw elektrolytvulsysteem een volumenauwkeurigheid van ±1% voor alle kanalen? Zijn uw koelwatercircuits voorzien van geautomatiseerde temperatuurregeling met goed functionerende regelkringen? Als u op een van deze vragen “Ik weet het niet zeker” hebt geantwoord, dan hebt u uw automatiseringsproject met het hoogste rendement gevonden. En dat is geen robot.
Stap 2: Controleer je gegevensarchitectuur. Tel eens hoeveel verschillende communicatieprotocollen er op uw lijn bestaan. Als dat er meer dan drie zijn, betekent dit dat u daadwerkelijk met een probleem op het gebied van gegevensintegratie te maken hebt. Bepaal welke kwaliteitsgegevens het meest cruciaal zijn en die momenteel bij een procesgrens blijven steken – meestal formatiegegevens die het elektrodeteam nooit bereiken – en bouw eerst één verbinding voordat u probeert alles met elkaar te verbinden.
Stap 3: Breng je daadwerkelijke knelpunt in kaart. Kies niet automatisch voor het nieuwste, meest complexe processtation. Het knelpunt in de meeste batterijfabrieken is niet de laserlasmachine of de stapelaar. Het is een verouderde coatinglijn, een onbetrouwbaar vulstation of een vormkast met temperatuurafwijkingen. Zoek het station met de grootste Cpk-spreiding, niet het station met de meest indrukwekkende specificaties.
Stap 4: Stel een gefaseerd automatiseringsplan op. Fase één, maanden 0 tot en met 6, richt zich op cruciale automatisering op stationsniveau en basisgegevensverzameling, waardoor de opbrengst stijgt van 40% naar 70%. Fase twee, maanden 6 tot en met 12, voegt MES op lijnniveau en online inspectie toe, waardoor de opbrengst stijgt van 70% naar 85%. Fase drie, maanden 12 tot en met 24, introduceert AI-gestuurde closed-loop-optimalisatie en traceerbaarheid gedurende de volledige levenscyclus, met als doel 95% en hoger. Deze doelstellingen zijn gebaseerd op de benchmarks van Siemens voor de batterijproductie en zijn haalbaar bij een gedisciplineerde uitvoering.
Controleer de slurrykleppen, de dosering van elektrolyten en de koelingsregeling. Zoek het project met het hoogste rendement – dat is zelden een robot.
Zijn er meer dan 3 protocollen op je lijn? Bouw dan een grensoverschrijdende brug – begin met de formatiegegevens die het elektrodeteam bereiken.
Niet de laserlasmachine. Zoek de verouderde coatingmachine, de onregelmatige vulmachine of de afwijkende vormkast met de grootste Cpk-spreiding.
0–6 maanden: opbrengst van 40% tot 70%. 6–12 maanden: MES + inspectie tot 85%. 12–24 maanden: AI met gesloten regelkring tot 95%+.
Bij het beoordelen van de automatiseringsinfrastructuur voor de productie van batterijen moet u vooral letten op de componenten voor vloeistofregeling die aan de basis liggen van elke procesfase. Het verschil tussen een productielijn die haar opbrengstdoelstellingen consequent haalt en een die dat niet doet, is vaak terug te voeren op de kwaliteit van de kleppen en aandrijvingen die de stromen van slurry, elektrolyt, koelvloeistof en gas regelen. Fabrikanten zoals VINCER, waarvan de elektrisch aangedreven kleppen en globe-regelkleppen zijn ontworpen om te voldoen aan de hoge precisie-eisen van geautomatiseerde industriële vloeistofsystemen en bieden een nuttig referentiepunt voor hoe goed gespecificeerde hardware voor procesbesturing er in de praktijk uitziet. De juiste keuze van afsluiters haalt misschien niet de krantenkoppen, zoals AI dat wel doet. Maar het zorgt er wel voor dat uw productielijn blijft draaien terwijl uw concurrenten nog steeds achter opbrengstproblemen aanjagen.
Praat met een ingenieur van Valve over uw batterijlijn
Vraag technisch advies aan over de specificaties voor vloeistofregeling bij de productie van accu’s; u ontvangt binnen 12 uur een reactie.
Advies aanvragenBronvermeldingen
- EVE Energy. “”s Werelds eerste toonaangevende fabriek voor cilindrische batterijen.” 2026. evebattery.com
- LEAD Intelligent. “Het LEADACE Intelligent Platform verhoogt de kwaliteit en efficiëntie bij het vullen met elektrolyt.” 2025. leadintelligent.com
- Siemens. “Slimme batterijproductie: gegevens omzetten in beslissingen in elke productiefase.” 2025. blog.siemens.com
- eMobility Engineering. “Opschaling van de batterijproductie: kwaliteit, opbrengst en efficiëntie.” 2026. emobility-engineering.com
- VINCER Valve. “Elektrisch aangedreven kleppen.” vincervalve.com
- VINCER Valve. “Globe-regelkleppen.” vincervalve.com
- VINCER Valve. Startpagina. vincervalve.com


