
Een technisch ontwerp voor systeemarchitectuur, materiaalconformiteit en betrouwbaarheid
De verborgen kosten van gefragmenteerde vloeistofnetwerken
Uit branchegegevens blijkt een tegenintuïtieve realiteit binnen de moderne productie: het overgrote deel van de catastrofale storingen in industriële vloeistofsystemen – en de daaruit voortvloeiende miljoenen dollars aan ongeplande stilstand – is niet te wijten aan fabricagefouten in afzonderlijke onderdelen. In plaats daarvan zijn ze het gevolg van fundamentele discrepanties in ontwerp en specificaties. Wanneer procesingenieurs zich beperken tot het samenstellen van losstaande componenten in plaats van een samenhangende, wetenschappelijk onderbouwde strategie op het gebied van vloeistofdynamica te ontwikkelen, blijft het financiële verlies volledig onzichtbaar totdat de pijpleiding onverwachts uitvalt.
Voor fabrieksmanagers, automatiseringsdirecteuren en inkoopmanagers staat er veel op het spel. Ofwel ontwerpt u een veerkrachtig ‘cardiovasculair systeem’ voor uw fabriek, ofwel zet u onbewust de aftelling in gang naar uw volgende kritieke, gevaarlijke lekkage. Dit uitgebreide stappenplan laat algemeen, hoogdravend advies achterwege en biedt in plaats daarvan een gedegen technisch raamwerk: hoe je complexe vloeistofreologie onder de knie krijgt, pompen dimensionneert met behulp van nauwkeurige hydraulische wiskunde, je weg vindt in de ingewikkelde metallurgie van regelkleppen en de verborgen operationele kosten (OPEX) die je totale eigendomskosten (TCO) voortdurend opdrijven, chirurgisch terugdringt.
De paradigmaverschuiving: van afzonderlijke componenten naar geïntegreerde oplossingen voor vloeistofbehandeling
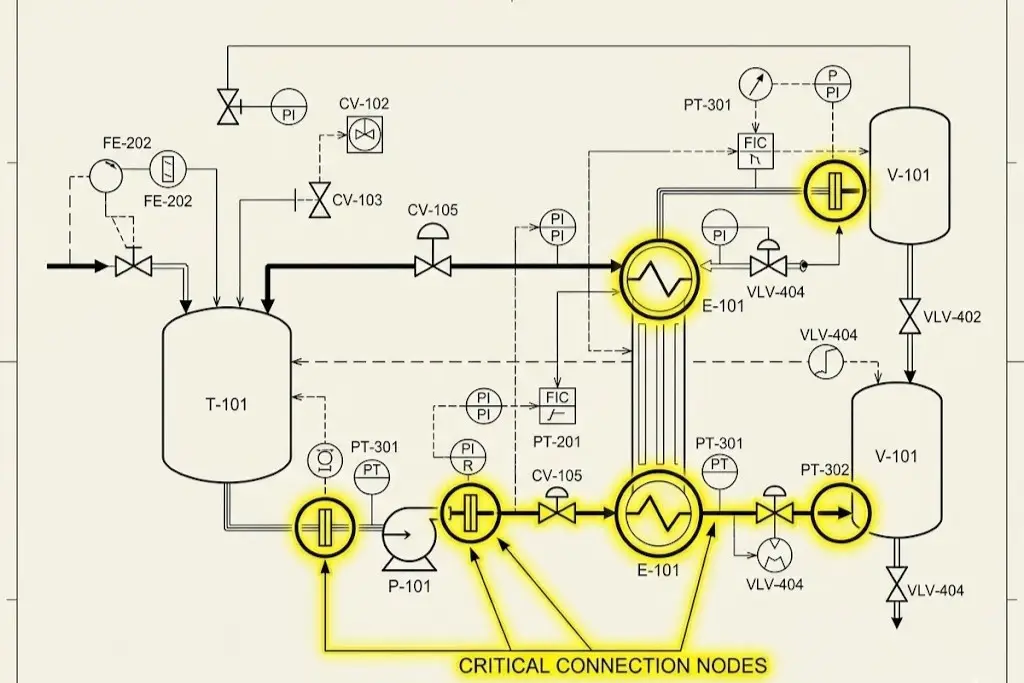
Decennialang werd de industriële inkoop gekenmerkt door een sterk gefragmenteerde aanpak. Ontwerpingenieurs kochten bijvoorbeeld een hoogrendementscentrifugaalpomp bij de ene leverancier, geautomatiseerde kleppen voor vloeistofbehandeling van een andere, en leidingnetwerken van een derde, waarbij men ervan uitgaat dat het samenstellen van onderdelen van topkwaliteit vanzelfsprekend zou leiden tot een functioneel netwerk van topkwaliteit. Deze achterhaalde denkwijze leidt vaak tot wat ervaren ingenieurs een “systeemknelpunt” noemen. Een verwerkingsinstallatie is slechts zo betrouwbaar als haar zwakste, slechtst gespecificeerde knooppunt.
Neem de analogie met het vaatstelsel. Je kunt een opmerkelijk sterk hart (de pomp) hebben, maar als je slagaders (de metaalconstructie van de leidingen) ernstig verkalkt zijn of je hartkleppen de druk niet nauwkeurig kunnen regelen, dreigt het hele biologische systeem in te storten. In een industriële context zal het gebruik van een pomp met hoge capaciteit in combinatie met een te kleine of traag reagerende automatische klep onvermijdelijk leiden tot ernstige waterslag. Volgens de vergelijking van Joukowsky kunnen de plotselinge kinetische schokgolven die worden gegenereerd door het snel sluiten van de klep de interne leidingdruk binnen milliseconden met honderden PSI doen stijgen. Deze hydraulische transiënten kunnen letterlijk stalen leidingsteunen uit betonnen muren rukken, dure mechanische afdichtingen vernielen en kwetsbare instrumentatieleidingen doen barsten.
Daarom is moderne oplossingen voor vloeistofbehandeling worden niet bepaald door de afzonderlijke technische specificaties die op een enkel productgegevensblad staan vermeld. In plaats daarvan worden ze bepaald door de naadloze, synergetische interactie van de gehele regelarchitectuur met gesloten kringloop. Door dit geïntegreerde paradigma toe te passen, verschuift de focus van de techniek van het louter “verplaatsen van vloeistoffen” naar het creëren van een strak geregelde, voorspelbare en veilige omgeving voor vloeistofoverdracht.
Inzicht in vloeistofdynamica: de leidraad voor de keuze van apparatuur
Voordat er hardware wordt gespecificeerd, CAD-tekeningen worden gemaakt of inkooporders worden ondertekend, moet een ingenieur een gedetailleerd inzicht op moleculair niveau hebben in de te vervoeren media. De keuze van apparatuur wordt nooit uitsluitend bepaald door het beschikbare investeringsbudget; deze is volledig ondergeschikt aan de fysische, chemische en thermische “eigenschappen” van de procesvloeistoffen. Het niet in acht nemen van de onveranderlijke wetten van de vloeistofdynamica is de hoofdoorzaak van voortijdige slijtage van de installaties.
Omgaan met vloeistoffen met een hoge viscositeit en vloeistoffen die gevoelig zijn voor afschuifkrachten
Viscositeit — de maat voor de interne weerstand van een vloeistof tegen geleidelijke vervorming door schuifspanning of trekspanning — heeft een ingrijpende invloed op de manier waarop apparatuur voor vloeistofverwerking moet worden ontworpen. Naarmate de dynamische viscositeit toeneemt, schiet de interne wrijving binnen de vloeistof omhoog. Deze fundamentele verandering beïnvloedt het Reynoldsgetal van het systeem, waardoor de vloeistofstroom van een chaotische, turbulente toestand overgaat in een zeer voorspelbare, maar uiterst moeilijk te verplaatsen laminaire toestand. In laminaire stromingsregimes worden standaard centrifugale krachten zeer inefficiënt, waardoor de toegevoerde energie wordt omgezet in destructieve warmte in plaats van kinetische beweging.
Bovendien vertonen veel complexe industriële media niet-Newtoniaanse eigenschappen. Afschuifverdunning (pseudoplastische) vloeistoffen, zoals ketchup, gesmolten polymeren of bepaalde industriële verven, vertonen een afname van de viscositeit onder mechanische belasting. Omgekeerd, afschuifverdikkend (dilatante) vloeistoffen, zoals geconcentreerde maïszetmeelsuspensies of bepaalde chemische slurries, worden bij roeren bijna vast. Als een fabrieksmanager klakkeloos een hogesnelheidsimpellerpomp installeert voor het verpompen van schuifkrachtgevoelige emulsies – zoals hoogwaardige cosmetische crèmes, delicate biofarmaceutische eiwitten of complexe levensmiddelenadditieven – zal de overmatige mechanische roering de moleculaire structuur van de batch onherstelbaar vernietigen. Dit leidt tot onomkeerbare productseparatie, enorm opbrengstverlies en mislukte productieruns.
Omgaan met agressieve, corrosieve en schurende media
Bij de engineering industriële vloeistofverwerking In systemen voor de chemische verwerking, de halfgeleiderproductie of de sector van batterijen voor moderne elektrische voertuigen (EV’s) is agressieve materiaalaantasting de grootste vijand. Het gebruik van standaard 316L-roestvrij staal in een omgeving met een hoog chloridegehalte of in een leiding met geconcentreerd zoutzuur is een kostbare technische misrekening; microscopische putcorrosie en spanningscorrosiescheurtjes (SCC) zullen de structurele integriteit van de leiding snel aantasten, wat leidt tot gevaarlijke lekkages in het milieu. Bovendien leidt het inbrengen van ijskoude vloeistoffen in pijpleidingen die op hoge temperatuur zijn tot ernstige Thermische schok, waardoor geavanceerde oplossingen voor het opvangen van mechanische spanningen nodig zijn, zoals metalen gegolfde uitzettingsvoegen die rechtstreeks in het leidingnetwerk zijn geïntegreerd.
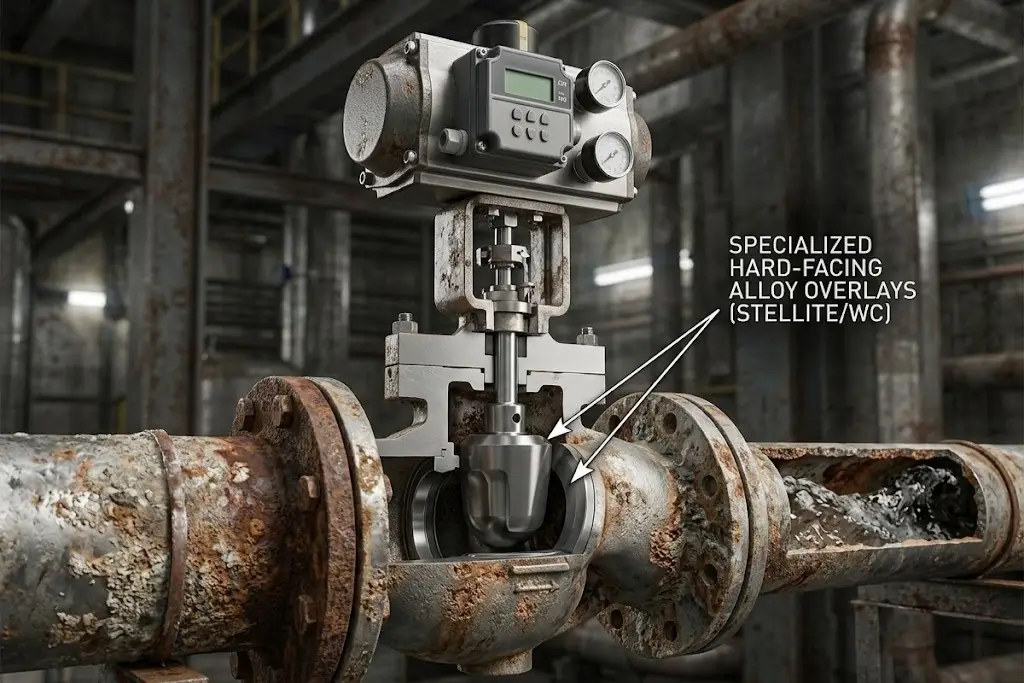
Om puur chemische aanvallen tegen te gaan, maken geavanceerde technische ontwerpen gebruik van geavanceerde fluorpolymeren. Kleppen die volledig zijn bekleed met PTFE (polytetrafluorethyleen) of PFA bieden vrijwel universele chemische inertie, waardoor het metalen buitenhuis wordt beschermd tegen de corrosieve media. Het is echter een goed gedocumenteerd feit in de industrie dat standaard met fluor beklede componenten een uiterst slechte mechanische slijtvastheid vertonen. Als het corrosieve medium ook schurende vaste deeltjes bevat – zoals lithiumslurries, titaandioxide of mijnafval – zal een standaard PTFE-bekleding snel worden verscheurd door de met hoge snelheid bewegende vaste deeltjes.
Voor deze omgevingen met een dubbele belasting (hoge corrosie en hoge slijtage) ligt de ultieme oplossing niet langer in zachte polymeerbekledingen. Ingenieurs moeten speciaal ontwikkelde structurele keramische componenten specificeren, of gebruikmaken van harde legeringsbekledingen – zoals Stellite-lassen of wolfraamcarbide-coatings – op de metalen randen en zittingen. Deze nauwkeurige materiaalafstemming is in eerste instantie weliswaar complexer om te specificeren, maar verlengt de levensduur van de installatie aanzienlijk in vergelijking met generieke alternatieven, waardoor operationele stabiliteit op de lange termijn wordt gewaarborgd.
Het hart van het systeem: geavanceerde pomptechnologieën en dimensioneringslogica
De pomp fungeert als de belangrijkste kinetische aandrijving van het gehele systeem. Het specificeren van een pomp is echter een ingewikkelde wiskundige opgave die een grondige rekenkundige analyse van het gehele leidingnetwerk vereist. Om de overstap te maken van fundamentele natuurkunde naar toepasbare technische logica, moet men zich een weg banen door complexe hydraulische parameters om maximale efficiëntie, optimale debieten en een langere levensduur van de apparatuur te waarborgen.
Centrifugaalpompen versus verdringerpompen (PD): de gouden regel
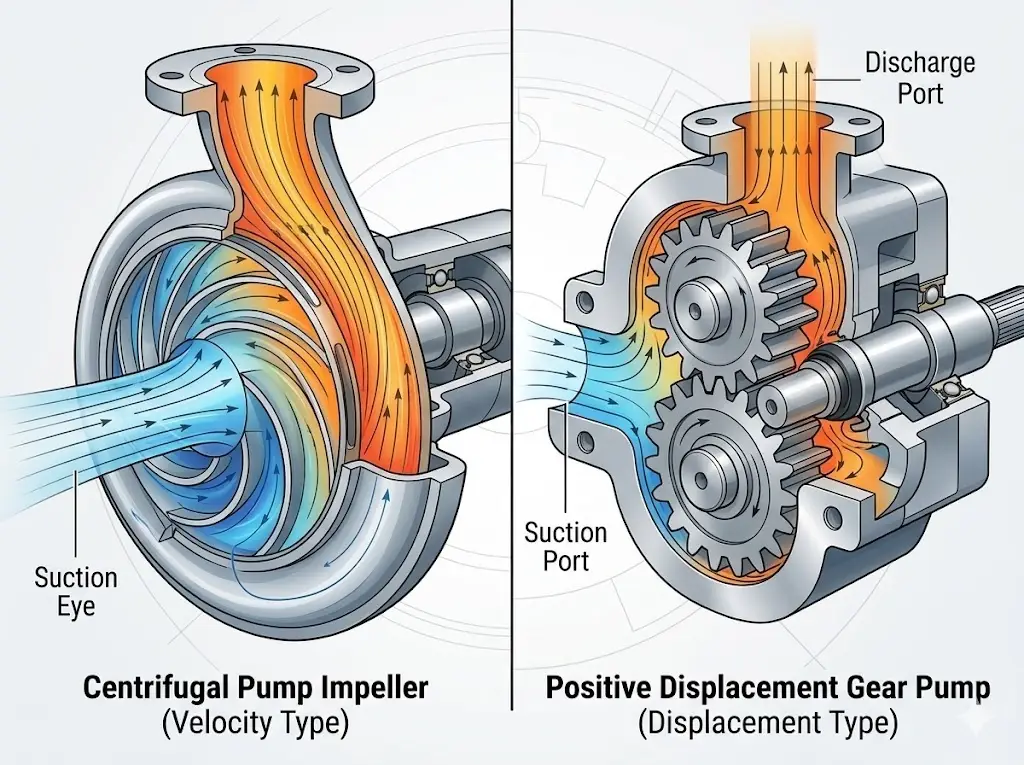
De fundamentele keuze bij het selecteren van een pomp ligt tussen centrifugaal- en verdringerpompen (PD). De gouden regel van de techniek schrijft een zeer specifieke beslissingsboom voor. Als de toepassing het verpompen van grote volumes vloeistoffen met lage viscositeit bij relatief lage en stabiele drukken vereist, is een centrifugaalpomp de optimale keuze. Centrifugaalpompen maken gebruik van rotatiekinetische energie, waarbij via een draaiende waaier impuls aan de vloeistof wordt overgedragen. Omgekeerd, als het proces een nauwkeurige, gedoseerde doorstroming van zeer viskeuze materialen vereist bij variabele of extreem hoge systeemdrukken, is een PD-pomp (zoals een lobbenpomp, interne tandwielpomp of excentrische schroefpomp) absoluut noodzakelijk.
Het selecteren van te grote centrifugaalpompen in de veronderstelling dat een hoger vermogen automatisch gelijkstaat aan betere prestaties, is een klassieke, kostbare beginnersfout. Dit druist in tegen het cruciale concept van het Best Efficiency Point (BEP). Wanneer een centrifugaalpomp gedwongen wordt om continu uiterst links of rechts op de ontworpen prestatiecurve te werken, ontstaat er een sterke radiale stuwkracht. Deze ongebalanceerde hydraulische kracht zorgt voor een doorbuiging van de pompas, waardoor mechanische afdichtingen worden vernield en lagers voortijdig defect raken. Ingenieurs moeten gebruikmaken van de affiniteitswetten om nauwkeurig te berekenen hoe veranderingen in de diameter van de waaier of het toerental van invloed zijn op het debiet, de opvoerhoogte en het totale stroomverbruik.
De verborgen boosdoener: cavitatie en NPSH ontrafeld
Zelfs perfect gespecificeerde en vervaardigde pompen kunnen binnen enkele weken kapotgaan als de hydraulica aan de zuigzijde van de installatie slecht is ontworpen. Cavitatie is de stille, meedogenloze moordenaar van vloeistofnetwerken. Volgens de wet van Bernoulli treedt cavitatie op wanneer de absolute druk van de vloeistof bij het oog van het pompwiel daalt tot onder de specifieke dampdruk van de vloeistof bij die bedrijfstemperatuur.
Wanneer deze plaatselijke drukdaling optreedt, kookt de vloeistof onmiddellijk, waardoor microscopisch kleine dampbellen ontstaan. Naarmate deze bellen zich verder verplaatsen naar de zones met hogere druk in de pompspiraal, kunnen ze hun gasvormige toestand niet behouden en imploderen ze met grote kracht. Voor een operator die door de fabriekshal loopt, klinkt actieve cavitatie precies alsof er grind of knikkers door een stalen buis worden gepompt. Voor de apparatuur zelf werkt het als microscopisch kleine explosieven, die snel putjes veroorzaken, erosie veroorzaken en uiteindelijk de massieve metalen waaiers vernietigen.
De essentiële hydraulische vergelijking
Om cavitatie definitief te voorkomen, moet bij het technisch ontwerp strikt worden vastgehouden aan de berekeningen van de netto positieve zuighoogte (NPSH). De onwrikbare regel luidt:
NPSHa > NPSHr + 0,5 m (veiligheidsmarge)
Beschikbare netto positieve zuighoogte (NPSHa), die wordt bepaald door de atmosferische druk, de vloeistoftemperatuur en de wrijving in de zuigleidingen, moet altijd ruimschoots hoger zijn dan de Vereiste netto positieve zuighoogte (NPSHr) gebaseerd op de grondige testresultaten van de pompfabrikant.
Nauwkeurigheid en isolatie: het ontwerpen van kleppen, leidingen en afdichtingen
Hoewel de pomp de ruwe kinetische energie levert, liggen de intelligentie, veiligheid en ultieme precisie van elk vloeistofbehandelingssysteem volledig in de randcomponenten. Kleppen zijn de fysieke uitvoerders van uw regelstrategie. Het specificeren van regelkleppen vereist een grondige verdieping in de aerodynamische en hydrodynamische stromingskenmerken. Ingenieurs moeten nauwkeurig bepalen of een proces de lineaire stromingsverloop van een klep, de snelle afsluiting met een kwartslag van een op draaipen gemonteerde kogelkraan of de hoogcapacitaire, gelijkprocentuele regeling van een drievoudig offset vlinderklep vereist. Een regelklep met de verkeerde afmetingen – zoals een klep die constant onder 10% van zijn slag werkt – zal te kampen krijgen met ernstige draadtrekslijtage (erosieve slijtage aan de zitting) en onregelmatige stromingsregeling.
Bovendien moeten de afdichtingsmechanismen – met name de pakkingbus en de spindelafdichtingen – strikt voldoen aan de meest recente normen voor lage diffuse emissies, zoals API 624 of API 641. Deze strenge testprotocollen zorgen ervoor dat gevaarlijke vluchtige organische stoffen (VOS) en broeikasgassen niet in de atmosfeer terechtkomen bij mechanische bewerkingen met een hoog aantal cycli, waardoor zowel het personeel als de naleving van de milieuwetgeving door het bedrijf worden gewaarborgd.
Het 8-dimensionale analysekader van Objective
Verkeerd gebruik van afsluiters is de belangrijkste oorzaak van diffuse emissies, vastgelopen pneumatische aandrijvingen en voortijdige slijtage van de spindel. Om dit technische risico wiskundig uit te sluiten, maken vooraanstaande systeemintegrators gebruik van een rigoureus 8-dimensionaal analysekader voordat ze een definitieve keuze maken voor apparatuur. Deze methodiek onderzoekt de volgende aspecten:
- Samenstelling van de medium: pH-waarden, concentratie van vaste deeltjes en specifieke fasetoestand.
- Bedrijfstemperatuur: Parameters voor continue bedrijfstemperaturen, piekspanningen en thermische schokken.
- Systeemdruk: Dynamische drukval (ΔP) en maximale statische afsluitdruk.
- Aansluitnormen: Met flens (ANSI/DIN/JIS), volledig gelast of met schroefdraad.
- Controlemethode: Pneumatisch, elektrisch of modulerend met slimme stellingregelaars.
- Materiaal van de carrosserie en de bekleding: Nauwkeurige metallurgie voor de behuizing en specifieke elastomeren voor de zitting.
- Branchespecifieke certificeringen: FDA-, API-, ATEX- en SIL-vereisten.
- Fysieke installatieruimte: Beperkingen met betrekking tot de omhulling en de toegankelijkheid voor onderhoud.
Bij de verwerking van warmtedragers (thermische olie) bij 170 °C zou een beginneling bijvoorbeeld een standaard kogelkraan met zachte RPTFE-zittingen kunnen specificeren. Bij voortdurende thermische cycli zal het RPTFE snel degraderen, uitpuilen en gaan lekken. Door deze 8-dimensionale matrix toe te passen, worden het risico op thermische schokken en uitpuilen onmiddellijk gesignaleerd, waardoor direct een globekraan met balgafdichting of een kogelkraan met metalen zitting en onder druk staande grafietpakking wordt gespecificeerd. Deze chirurgische precisie bij het afstemmen van componenten voorkomt het overgrote deel van de lekkages stroomafwaarts en noodonderhoudssituaties.
Het tijdperk van de slimme fabriek: IoT-integratie en geautomatiseerde vloeistofregeling
Het tijdperk van Industrie 4.0 heeft de veiligheid en efficiëntie van fabrieken naar een hoger niveau getild: van passieve mechanische beveiligingen (die uitsluitend op dikker staal berusten) naar actieve, intelligente en digitale bewaking. Verouderde vloeistofsystemen fungeren als stille, ‘domme’ poortwachters; operators merken pas dat een klepstang vastzit wanneer zich een kritieke noodstop (ESD) voordoet en de klep fysiek niet meer sluit. De slimme automatisering van vandaag integreert de logica van Partial Stroke Testing (PST) rechtstreeks in de vloeistofverwerkingstechnologie.
Intelligente elektropneumatische stellingregelaars verplaatsen de klepstang tijdens normaal bedrijf automatisch met een fractie van een procent (bijvoorbeeld 5 graden) — zonder de doorstroming van procesvloeistoffen te onderbreken — om de mechanische integriteit continu te controleren. Als de pneumatische stuwkracht of het koppel dat nodig is om de klepsteel te verplaatsen plotseling sterk toeneemt – wat wijst op wrijving door kristalliserende vloeistoffen of defecte pakking – stuurt het systeem onmiddellijk waarschuwingen voor preventief onderhoud naar het centrale SCADA-systeem (Supervisory Control and Data Acquisition) of DCS (Distributed Control System). Hierdoor kunnen technici het mechanische wrijvingsprobleem al weken voordat het uitmondt in een operationele storing oplossen. Door geavanceerde IoT-trillingssensoren op pomphuizen en intelligente diagnostiek op klepaandrijvingen te integreren, maken installaties de overstap van reactief brandblussen naar voorspellend assetmanagement.
Omgaan met strenge nalevings- en veiligheidsnormen
In de streng gereguleerde sector van de vloeistofverwerking is naleving van de voorschriften geen bureaucratische hindernis die omzeild kan worden; het is letterlijk een technische beschermingsbarrière tegen rampzalige industriële ongevallen, milieurampen en verwoestende juridische aansprakelijkheid. Het ontwerpen van een hogedruksysteem zonder een obsessieve focus op wereldwijde metallurgische en veiligheidsnormen vormt een onaanvaardbaar risico. Uit ISO 10423 / API 6A Van de specificaties voor boorputapparatuur die onder extreem hoge druk werkt tot de strenge hygiënevoorschriften in de biotechnologie: de specifieke sector waarin u actief bent, bepaalt de fundamentele structurele opbouw van uw vloeistofnetwerk.
Olie, gas en energie: omgaan met omgevingen met hoge druk en zure omstandigheden
De wereldwijde energie- en petrochemische sectoren opereren op de absolute fysische grenzen van de moderne materiaalkunde. Voor deze veeleisende toepassingen is strikte naleving van API 6D absoluut noodzakelijk. Bovendien moeten alle onderdelen die worden blootgesteld aan waterstof sulfide (H₂S) in waterige oplossing strikt voldoen aan de metallurgische normen NACE MR0175 / ISO 15156. Deze norm regelt de maximale hardheid van het staal om sulfide-spanningsscheurvorming (SSC) te voorkomen – een angstaanjagend fenomeen waarbij staal met hoge treksterkte door waterstofatomen broos wordt en op catastrofale wijze breekt. Daarnaast zorgen de brandveiligheidstestprotocollen API 607 en API 6FA ervoor dat, mocht er in een installatie een grootschalige koolwaterstofbrand uitbreken en de primaire afdichtingen van zacht elastomeer smelten, er mechanisch een secundaire metaal-op-metaalafdichting in werking treedt, waardoor de brandbare procesvloeistoffen in de leiding worden ingesloten.
Voeding, dranken en farmaceutica: het waarborgen van absolute aseptische zuiverheid
Bij bioprocessen, de productie van vaccins en de moderne voedselproductie moet een vloeistoftransportsysteem feilloos kunnen worden gereinigd zonder dat het hoeft te worden gedemonteerd. De belangrijkste technische uitdaging is het volledig elimineren van “dode hoeken” — stilstaande delen van leidingen of holtes in afsluiters waar de vloeistofsnelheid tot nul daalt, waardoor het medium aan de turbulente stroming van CIP-reinigingsmiddelen kan ontsnappen en een broedplaats voor microbiële kolonies kan worden.
Om legaal en veilig te kunnen werken, moet elk onderdeel dat in contact komt met het product voldoen aan de strenge criteria van de ASME BPE-normen (Bioprocessing Equipment) en de FDA 21 CFR-voorschriften. Eén enkele onjuist gespecificeerde membraanafsluiter waarin bacteriën kunnen nestelen vanwege een onvoldoende interne afvoerbaarheid, kan leiden tot de besmetting van een volledige partij levensreddende antibiotica of zuigelingenvoeding, met als gevolg miljoenen dollars aan afgedankte producten, reputatieschade en zware boetes van de FDA.
Chemische verwerking: de wetenschap achter corrosiebestendigheid en explosieveiligheid
Chemische fabrieken moeten voortdurend twee doelen nastreven: het weerstaan van uiterst agressieve interne vloeistofcorrosie en het waarborgen van absolute externe milieuveiligheid. Bij het vervoer van zeer vluchtige oplosmiddelen zijn de omliggende atmosferische zones vaak verzadigd met explosieve dampen of brandbaar stof.
Daarom moeten alle geautomatiseerde vloeistofregelmodules of elektrische aandrijvingen die in deze gevaarlijke zones worden ingezet, voorzien zijn van ATEX- of IECEx-certificaten voor explosieveiligheid. Het is een veelvoorkomende misvatting dat een “explosieveilige” behuizing fysiek onverwoestbaar is. In werkelijkheid garandeert de certificering dat, indien een interne elektrische kortsluiting een brandbaar gasmengsel doet ontbranden binnen De behuizing van de actuator, met zijn robuuste, machinaal bewerkte vlamkanalen, zal de interne explosie volledig insluiten. Deze nauwkeurig ontworpen openingen koelen de ontsnappende hete gassen af tot onder de zelfontbrandingstemperatuur van de externe atmosfeer, waardoor een kettingreactie-explosie in de hele faciliteit wordt voorkomen.
Matrix voor naleving van kritieke sectorvoorschriften
| Sector | Kritische norm | Focus op primaire bescherming | Technische invloed op onderdelen |
|---|---|---|---|
| Olie en gas (zuuromgeving) | NACE MR0175 / ISO 15156 | Sulfide-stressscheurvorming (SSC) | Strikte metallurgische hardheidsgrenzen voor staal en binnenbekleding. |
| Petrochemie / Raffinage | API 607 / API 6FA | Brandveilige vloeistofopslag | Vereist een secundaire metaal-op-metaal-afdichting als zachte elastomeren smelten. |
| Voeding, dranken en farmaceutica | ASME BPE / FDA 21 CFR | Aseptische zuiverheid en reinigbaarheid | Geen dode hoeken, zeer glad afgewerkte binnenzijden, FDA-goedgekeurde elastomeren. |
| Chemische verwerking | ATEX / IECEx | Preventie van explosies en ontbranding | Vlamwerende behuizingen voor geautomatiseerde aandrijvingen in explosiegevaarlijke zones. |
Totale eigendomskosten (TCO): het beoordelen van partners op het gebied van vloeistofverwerking
Zodra de complexe technische fysica, de vloeistofreologie en de strenge nalevingsmatrices zijn afgerond, verschuift de beslissing uiteindelijk van het technische schema naar de directiekamer. Op dit gebied is de initiële aankoopprijs van de hardware de gevaarlijkste maatstaf waarop een inkoopteam zich kan richten. Topinkopers en fabrieksmanagers maken gebruik van het ‘Total Cost of Ownership (TCO)-ijsbergmodel’ om de financiële levensvatbaarheid op lange termijn en de veerkracht van het systeem te beoordelen.
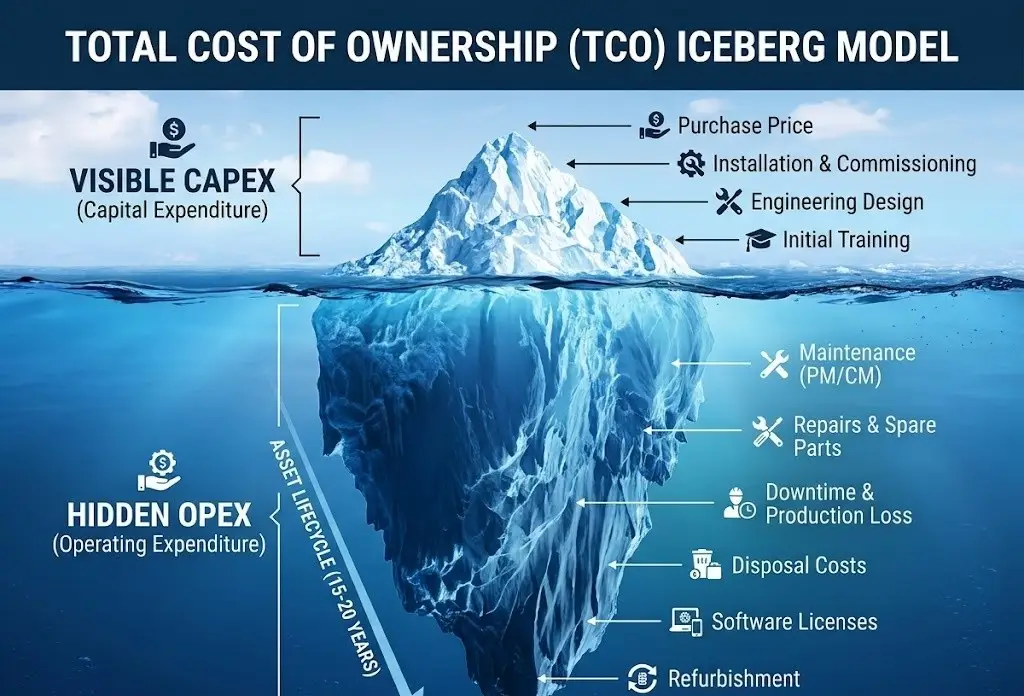
Het goed zichtbare topje van de ijsberg – de kapitaaluitgaven (CapEx) die nodig zijn voor de aanschaf van de geautomatiseerde kleppen, pneumatische aandrijvingen, elektrische aandrijvingen en centrifugaalpompen – maakt zelden het grootste deel uit van de werkelijke levensduurkosten van het systeem. Het enorme, verborgen deel dat onder de financiële oppervlakte schuilgaat, bestaat uit continu energieverbruik, routineonderhoud, de frequente vervanging van versleten interne afdichtingen en, het allerbelangrijkste, de verwoestende financiële gevolgen van ongeplande processtilstand. In chemische verwerkingsprocessen of offshore-omgevingen kan één uur productiestilstand als gevolg van een vastgelopen klepstang maandenlange besparingen tenietdoen die zijn gerealiseerd door budgetgericht inkoopbeleid.
Een geanonimiseerde casestudy bij een gespecialiseerde chemische fabriek waar met sterk corrosieve stoffen wordt gewerkt, illustreert dit principe van ‘engineering-to-finance’ op levendige wijze. De fabriek had regelmatig te maken met defecten aan de elastomeren van standaard 316L roestvrijstalen vlinderkleppen die een licht zure slurry verwerkten. Door een rigoureuze, datagestuurde analysematrix toe te passen, besloot het engineeringteam de gehele lijn te upgraden naar volledig met PFA beklede kleppen, uitgerust met speciaal ontworpen keramische afdichtingen. Aanvankelijk verzette de inkoopafdeling zich hiertegen, omdat de kapitaaluitgaven (CapEx) voor de nieuwe, zeer gespecialiseerde kleppen aanzienlijk hoger waren dan die voor hun standaard commerciële vervangingsmodellen. Deze weloverwogen technische beslissing verlengde de onderhouds- en vervangingscyclus echter van slechts zes maanden tot meer dan drie jaar ononderbroken, lekvrije werking. Door de vervangingsarbeid drastisch te verminderen, de kosten van afgedankte, verontreinigde batches te elimineren en de totale bedrijfstijd van de fabriek te verhogen, zorgde deze initiële meerprijs er uiteindelijk voor dat de Total Cost of Ownership (TCO) van de specifieke pijpleiding met een zeer aanzienlijke marge daalde, waarmee onweerlegbaar werd aangetoond dat superieure techniek zichzelf terugverdient gedurende de levenscyclus van de activa.
Het voordeel van de Vincer-klep: OPEX bij de bron elimineren
Om de TCO te optimaliseren, is een deskundige partner nodig die al vóór de start van de productie actief operationele risico’s uit uw systeem wegwerkt. Opgericht in 2010, Vincer-klep is een nationaal hightechbedrijf dat zich toelegt op het leveren van uitgebreide, intelligente oplossingen voor vloeistofregeling. Met meer dan tien jaar gespecialiseerde ervaring in de sector maakt Vincer gebruik van een rigoureus 8-dimensionaal analysekader (waarbij het medium, de temperatuur, de druk, de aansluitnorm, de regelmethode, het materiaal, de specifieke kenmerken van de sector en de installatieruimte worden geëvalueerd) om de juiste materiaalsamenstelling en aandrijflogica te selecteren voor uw specifieke vereisten. Deze engineeringgerichte aanpak beperkt direct het overgrote deel van de verborgen operationele kosten door ervoor te zorgen dat de hardware vanaf dag één perfect is afgestemd op de vloeistofdynamica.
Bovendien beschikt Vincer over een verticaal geïntegreerde productiefaciliteit van 7.200 vierkante meter, uitgerust met een geavanceerd CNC-bewerkingssysteem. Dankzij deze autonome productiecapaciteit kunnen volledig gecertificeerde (CE, SIL, FDA, ISO 9001) elektrische en pneumatische vloeistofregeloplossingen met opmerkelijke efficiëntie worden geleverd. Standaardproducten voor vloeistofregeling worden doorgaans binnen slechts 7 tot 10 werkdagen geleverd, terwijl complexe oplossingen op maat binnen 15 tot 30 dagen worden ontworpen en verzonden. Door de productie te stroomlijnen en een uitgebreid productportfolio aan te bieden, zorgt Vincer consequent voor een zeer concurrerende optimalisatie van de kapitaaluitgaven (CapEx) en garandeert het tegelijkertijd dat uw kritieke engineeringprojecten strikt volgens schema verlopen. Uiteindelijk stelt een samenwerking met Vincer uw bedrijf in staat om projectkosten te besparen en “meer te doen met minder”.”
Maak geen compromissen meer tussen kwaliteit en budget
Als u een kritiek vloeistofnetwerk ontwerpt en op zoek bent naar klepoplossingen waarbij veiligheid voorop staat en tegelijkertijd de TCO van uw project zo veel mogelijk wordt geoptimaliseerd, staat ons engineeringteam klaar om uw parameters te analyseren.


