
Un plan d'ingénierie pour l'architecture du système, la conformité des matériaux et la fiabilité
Les coûts cachés de la fragmentation des réseaux de distribution de fluides
Les données du secteur révèlent une réalité contre-intuitive dans l’industrie manufacturière moderne : la grande majorité des défaillances catastrophiques des systèmes de fluides industriels — et les millions de dollars de temps d’arrêt imprévus qui en découlent — ne résultent pas d’un défaut de fabrication des pièces individuelles. Elles trouvent plutôt leur origine dans des incohérences fondamentales au niveau de la conception et des spécifications. Lorsque les ingénieurs de procédés se contentent d’assembler des composants isolés au lieu d’élaborer une stratégie cohérente et scientifiquement fondée en matière de dynamique des fluides, les pertes financières restent totalement invisibles jusqu’à ce que la canalisation tombe soudainement en panne.
Pour les directeurs d’usine, les responsables de l’automatisation et les responsables des achats, l’enjeu est binaire. Soit vous concevez un système cardiovasculaire résilient pour votre site, soit vous mettez en place, sans le savoir, un compte à rebours menant à votre prochaine fuite critique et dangereuse. Ce guide complet va au-delà des conseils généraux et vagues pour vous proposer un cadre technique rigoureux : comment maîtriser la rhéologie complexe des fluides, dimensionner les pompes à l'aide de calculs hydrauliques précis, s'y retrouver dans la métallurgie complexe des vannes de régulation, et réduire de manière chirurgicale les dépenses d'exploitation (OPEX) cachées qui ne cessent de faire grimper votre coût total de possession (TCO).
Le changement de paradigme : des composants isolés aux solutions intégrées de gestion des fluides
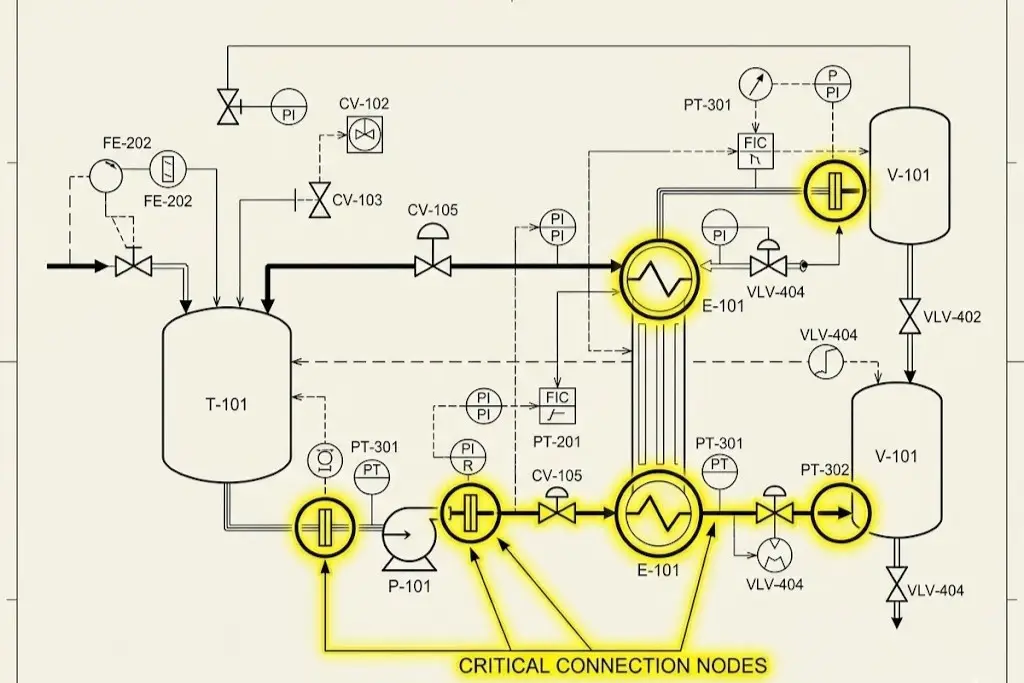
Pendant des décennies, les achats industriels ont été caractérisés par une approche très fragmentée. Les ingénieurs concepteurs se procuraient une pompe centrifuge à haut rendement auprès d'un fournisseur, un système automatisé vannes de gestion des fluides d'un autre, et des réseaux de canalisations d'un troisième, en partant du principe que l'assemblage de composants haut de gamme aboutirait naturellement à un réseau fonctionnel de haut niveau. Cette mentalité archaïque conduit souvent à ce que les ingénieurs chevronnés appellent un “ goulot d'étranglement du système ”. La fiabilité d'une installation de traitement dépend entièrement de son point de jonction le plus faible et le moins bien conçu.
Prenons l’analogie avec le système vasculaire. Vous pouvez avoir un cœur remarquablement puissant (la pompe), mais si vos artères (la « métallurgie » des canalisations) sont fortement calcifiées ou si vos valves cardiaques ne parviennent pas à réguler la pression avec précision, l’ensemble du système biologique est menacé d’un effondrement imminent. Dans un contexte industriel, l’installation d’une pompe à haute capacité associée à une vanne automatisée sous-dimensionnée ou à réaction lente provoquera inévitablement un coup de bélier sévère. Selon l’équation de Joukowsky, les ondes de choc cinétiques soudaines générées par la fermeture rapide d’une vanne peuvent faire grimper la pression interne des canalisations de plusieurs centaines de PSI en quelques millisecondes. Ces transitoires hydrauliques peuvent littéralement arracher les supports des canalisations en acier des murs en béton, briser des joints mécaniques coûteux et rompre des conduites d’instrumentation délicates.
Par conséquent, les solutions de gestion des fluides ne sont pas déterminées par les caractéristiques physiques individuelles indiquées sur la fiche technique d’un produit donné. Elles résultent plutôt de l’interaction harmonieuse et synergique de l’ensemble de l’architecture de contrôle en boucle fermée. L’adoption de ce paradigme intégré fait évoluer l’approche technique : il ne s’agit plus simplement de “ faire circuler des liquides ”, mais d’orchestrer un environnement de transfert de fluides hautement contrôlé, prévisible et sûr.
Décrypter la dynamique des fluides : le guide pour le choix des équipements
Avant même de définir le matériel, de réaliser des plans CAO ou de signer des bons de commande, un ingénieur doit posséder une compréhension approfondie, au niveau moléculaire, des fluides transportés. Le choix des équipements n’est jamais dicté uniquement par le budget d’investissement disponible ; il dépend entièrement des “ caractéristiques ” physiques, chimiques et thermiques des fluides de process. Le non-respect des lois immuables de la dynamique des fluides est la cause première de la dégradation prématurée des équipements.
Gestion des fluides à haute viscosité et sensibles au cisaillement
La viscosité — qui mesure la résistance interne d’un fluide à la déformation progressive sous l’effet d’une contrainte de cisaillement ou d’une contrainte de traction — modifie radicalement la manière dont équipements de traitement des fluides doit être conçu. À mesure que la viscosité dynamique augmente, les frottements internes au sein du fluide montent en flèche. Ce changement fondamental modifie le nombre de Reynolds du système, faisant passer l'écoulement du fluide d'un état turbulent chaotique à un état laminaire hautement prévisible mais incroyablement difficile à mettre en mouvement. Dans les régimes d'écoulement laminaire, les forces centrifuges classiques deviennent très inefficaces, transformant l'énergie fournie en chaleur destructive plutôt qu'en mouvement cinétique.
Par ailleurs, de nombreux milieux industriels complexes présentent des comportements non newtoniens. Fluidification sous cisaillement Les fluides (pseudoplastiques), tels que le ketchup, les polymères fondus ou certaines peintures industrielles, voient leur viscosité diminuer sous l'effet d'une contrainte mécanique. À l'inverse, épaississement sous cisaillement Les fluides (dilatants), tels que les suspensions concentrées de fécule de maïs ou certaines boues chimiques, deviennent presque solides lorsqu'ils sont agités. Si un directeur d’usine installe sans réfléchir une pompe à turbine à grande vitesse pour transférer des émulsions sensibles au cisaillement — telles que des crèmes cosmétiques haut de gamme, des protéines biopharmaceutiques délicates ou des additifs alimentaires complexes —, l’agitation mécanique excessive détruira définitivement la structure moléculaire du lot. Il en résulte une séparation irréversible du produit, une perte de rendement considérable et des cycles de production gâchés.
Maîtriser les milieux agressifs, corrosifs et abrasifs
Lors de la conception manutention des fluides industriels Dans les secteurs du traitement chimique, de la fabrication de semi-conducteurs ou des batteries pour véhicules électriques (VE) modernes, le principal ennemi est la dégradation agressive des matériaux. L’utilisation d’acier inoxydable 316L standard dans un environnement à forte teneur en chlorure ou dans une conduite transportant de l’acide chlorhydrique concentré constitue une erreur d’ingénierie coûteuse ; la corrosion par piqûres microscopiques et la fissuration par corrosion sous contrainte (SCC) compromettront rapidement l’intégrité structurelle de la canalisation, entraînant des fuites dangereuses pour l’environnement. De plus, l’introduction de liquides glacés dans des conduites en pleine température provoque de graves Choc thermique, ce qui nécessite des solutions avancées de compensation des contraintes mécaniques, telles que des joints de dilatation métalliques ondulés intégrés directement au réseau de canalisations.
Pour lutter contre les attaques purement chimiques, les conceptions techniques d’élite exploitent des fluoropolymères avancés. Les vannes entièrement revêtues de PTFE (polytétrafluoroéthylène) ou de PFA offrent une inertie chimique quasi universelle, protégeant ainsi le corps métallique extérieur des milieux corrosifs. Cependant, il est bien établi dans l’industrie que les composants standard revêtus de fluor présentent une résistance à l’usure mécanique extrêmement faible. Si le milieu corrosif contient également des particules solides abrasives — telles que des boues de lithium, du dioxyde de titane ou des résidus miniers —, un revêtement standard en PTFE sera rapidement déchiqueté par les solides projetés à grande vitesse.
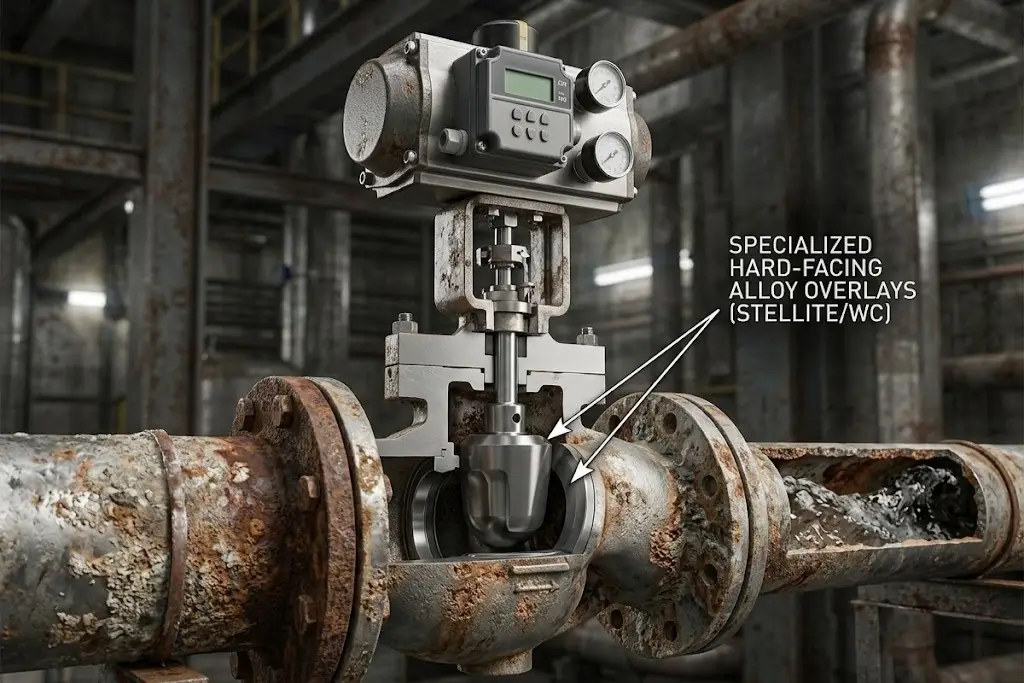
Dans ces environnements présentant une double menace (corrosion élevée et abrasion importante), la solution optimale ne repose plus sur les revêtements polymères souples. Les ingénieurs doivent prescrire des composants structurels en céramique spécialement conçus, ou recourir à des revêtements en alliage de rechargement dur — tels que le soudage au Stellite ou les revêtements en carbure de tungstène — sur les garnitures et les sièges métalliques. Ce choix minutieux des matériaux, bien que plus complexe à définir au départ, prolonge considérablement la durée de vie de l’équipement par rapport aux alternatives génériques, garantissant ainsi une stabilité opérationnelle à long terme.
Le cœur du système : technologies de pompage avancées et logique de dimensionnement
La pompe constitue le principal moteur cinétique de l'ensemble du système. Cependant, le choix d'une pompe relève d'un exercice mathématique complexe qui nécessite une analyse computationnelle approfondie de l'ensemble du réseau de tuyauterie. Pour passer des principes fondamentaux de la physique à une logique d'ingénierie applicable, il faut maîtriser des paramètres hydrauliques complexes afin de garantir une efficacité maximale, des débits optimaux et une longévité accrue des équipements.
Pompes centrifuges et pompes à déplacement positif (PD) : la règle d'or
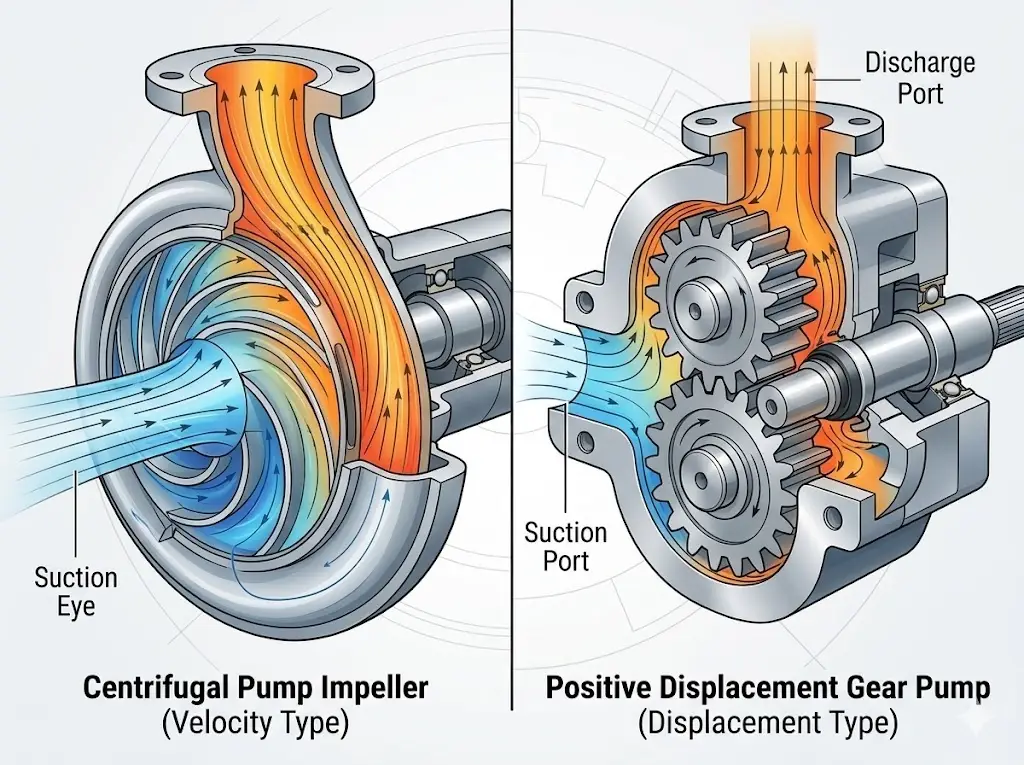
Le choix d’une pompe repose essentiellement sur la distinction entre les architectures centrifuges et à déplacement positif (PD). La règle d’or de l’ingénierie impose un arbre de décision très précis. Si l’application nécessite le transfert de grands volumes de fluides à faible viscosité à des pressions relativement basses et stables, une pompe centrifuge constitue le choix optimal. Les pompes centrifuges s’appuient sur l’énergie cinétique de rotation, transférant la quantité de mouvement au fluide via une roue en rotation. À l’inverse, si le processus exige un débit précis et dosé de matériaux hautement visqueux, sous des pressions variables ou extrêmement élevées, une pompe à déplacement positif (telle qu’une pompe à lobes rotatifs, à engrenages internes ou à cavité progressive) est absolument indispensable.
Choisir des pompes centrifuges surdimensionnées en partant du principe qu’une puissance plus élevée est automatiquement synonyme de meilleures performances est une erreur classique et coûteuse commise par les novices. Cela va à l’encontre du concept essentiel du point de rendement optimal (BEP). Forcer une pompe centrifuge à fonctionner en continu à l’extrême gauche ou à l’extrême droite de sa courbe de performances nominale génère une poussée radiale importante. Cette force hydraulique déséquilibrée déforme l’arbre de la pompe, détruisant les garnitures mécaniques et entraînant une défaillance prématurée des roulements. Les ingénieurs doivent utiliser les lois d’affinité pour calculer avec précision l’impact des variations du diamètre de la roue ou de la vitesse de rotation sur le débit, la hauteur manométrique et la consommation énergétique globale.
Le tueur invisible : tout savoir sur la cavitation et le NPSH
Même des pompes parfaitement dimensionnées et fabriquées peuvent s’endommager en quelques semaines si le circuit hydraulique côté aspiration de l’installation est mal conçu. La cavitation est le fléau silencieux et implacable des réseaux de fluides. Conformément au principe de Bernoulli, la cavitation se produit lorsque la pression absolue du fluide au niveau de l’œil de la roue de la pompe chute en dessous de la pression de vapeur spécifique du fluide à cette température de fonctionnement.
Lorsque cette chute de pression localisée se produit, le liquide entre instantanément en ébullition, formant des bulles de vapeur microscopiques. À mesure que ces bulles progressent vers les zones de pression plus élevée à l’intérieur de la volute de la pompe, elles ne peuvent plus se maintenir à l’état gazeux et implosent violemment. Pour un opérateur circulant dans l'usine, la cavitation active produit exactement le même bruit que celui de graviers ou de billes circulant dans un tuyau en acier. Pour l'équipement lui-même, elle agit comme des explosifs microscopiques, provoquant rapidement des piqûres, une érosion et, à terme, la destruction des roues à aubes en métal massif.
L'équation hydraulique fondamentale
Pour éviter définitivement la cavitation, la conception technique doit respecter strictement les calculs de la hauteur d'aspiration positive nette (NPSH). La règle absolue est la suivante :
NPSHa > NPSHr + 0,5 m (marge de sécurité)
Hauteur manométrique d'aspiration disponible positive (NPSHa), qui dépend de la pression atmosphérique, de la température du fluide et des frottements dans les conduites d'aspiration, doit toujours dépasser largement la Hauteur manométrique d'aspiration nette requise (NPSHr) conformément aux résultats des essais rigoureux menés par le fabricant de la pompe.
Précision et isolation : conception des vannes, des canalisations et des joints d'étanchéité
Si la pompe fournit l’énergie cinétique brute, l’intelligence, la sécurité et la précision ultime de tout système de traitement des fluides résident entièrement dans ses composants périphériques. Les vannes sont les exécutants physiques de votre stratégie de contrôle. Le choix des vannes de régulation nécessite une analyse approfondie des caractéristiques aérodynamiques et hydrodynamiques de l’écoulement. Les ingénieurs doivent déterminer avec minutie si un procédé nécessite la progression linéaire du débit d’une vanne à soupape, l’isolation rapide en un quart de tour d’une vanne à bille montée sur tourillon, ou l’étranglement à pourcentage égal et à haute capacité d’une vanne papillon à triple décalage. Une vanne de régulation mal dimensionnée — par exemple, une vanne fonctionnant constamment à moins de 10% de sa course — souffrira d’un « wire-drawing » important (usure par érosion du siège) et d’un contrôle irrégulier du débit.
De plus, les mécanismes d’étanchéité — notamment le presse-étoupe et les joints de tige — doivent respecter scrupuleusement les dernières normes en matière d’émissions fugitives faibles, telles que les normes API 624 ou API 641. Ces protocoles d’essai rigoureux garantissent que les composés organiques volatils (COV) dangereux et les gaz à effet de serre ne s’échappent pas dans l’atmosphère lors d’opérations mécaniques à cycles élevés, assurant ainsi la sécurité du personnel et la conformité environnementale de l’entreprise.
Le cadre d'analyse en 8 dimensions d'Objective
Une mauvaise utilisation des vannes est la principale cause d'émissions fugitives, de blocage des actionneurs pneumatiques et d'usure prématurée de la tige. Afin d'éliminer mathématiquement ce risque technique, les intégrateurs de systèmes de premier plan ont recours à un cadre d'analyse rigoureux en 8 dimensions avant de finaliser le choix de tout équipement. Cette méthodologie examine de manière croisée :
- Composition du support : les valeurs de pH, la concentration en particules solides et l'état de phase spécifique.
- Température de fonctionnement : Températures de fonctionnement en continu, pics de température et paramètres de choc thermique.
- Pression du système : Pertes de charge dynamiques (ΔP) et pression statique maximale de fermeture.
- Normes de raccordement : À brides (ANSI/DIN/JIS), entièrement soudés ou filetés.
- Méthode de contrôle : Pneumatiques, électriques ou modulants avec positionneurs intelligents.
- Matériau de la carrosserie et des garnitures : Une métallurgie de précision pour la coque et des élastomères spécifiques pour les sièges.
- Certifications spécifiques à un secteur d'activité : Exigences FDA, API, ATEX et SIL.
- Espace nécessaire à l'installation physique : Contraintes d’encombrement et accessibilité pour la maintenance.
Par exemple, lors du traitement de fluides caloporteurs à 170 °C (huile thermique), un novice pourrait choisir un robinet à boisseau sphérique standard équipé de sièges souples en RPTFE. Sous l’effet de cycles thermiques continus, le RPTFE se dégradera rapidement, s’extrudera et provoquera des fuites. L’application de cette matrice en 8 dimensions met instantanément en évidence les risques de choc thermique et d’extrusion, et recommande directement une vanne à soupape à soufflet ou une vanne à bille à siège métallique avec garniture en graphite à charge active. Cette précision chirurgicale dans l’adéquation des composants permet d’éviter la grande majorité des fuites en aval et des interventions d’urgence.
L'ère de l'usine intelligente : intégration de l'IoT et contrôle automatisé des fluides
L’ère de l’Industrie 4.0 a fait évoluer la sécurité et l’efficacité des installations, passant de barrières mécaniques passives (reposant uniquement sur un acier plus épais) à une surveillance active, intelligente et numérique. Les systèmes fluidiques traditionnels agissent comme des gardiens silencieux et passifs ; les opérateurs ne se rendent compte qu’une tige de vanne est grippée que lorsqu’un arrêt d’urgence critique (ESD) se produit et que la vanne ne parvient physiquement pas à se fermer. L’automatisation intelligente d’aujourd’hui intègre la logique de test de course partielle (PST) directement dans le technologie de traitement des fluides.
Les positionneurs électropneumatiques intelligents déplacent automatiquement la tige de la vanne d’un micro-pourcentage (par exemple, 5 degrés) pendant le fonctionnement normal — sans interrompre le débit des fluides de procédé — afin de vérifier en permanence l’intégrité mécanique. Si la poussée ou le couple pneumatique nécessaire pour déplacer la tige présente un pic, indiquant un frottement dû à la cristallisation des fluides ou à une défaillance de la garniture, le système envoie immédiatement des alertes de maintenance prédictive au système SCADA (Supervisory Control and Data Acquisition) ou au DCS (Distributed Control System) central. Cela permet aux techniciens de résoudre le problème de frottement mécanique plusieurs semaines avant qu’il ne débouche sur une défaillance opérationnelle. En intégrant des capteurs de vibrations IoT avancés sur les corps de pompes et des diagnostics intelligents sur les actionneurs de vannes, les installations passent d’une approche réactive de « lutte contre les incendies » à une gestion prédictive des actifs.
S'adapter à des normes rigoureuses en matière de conformité et de sécurité
Dans le domaine hautement réglementé du traitement des fluides, la conformité n’est pas un obstacle bureaucratique à contourner ; il s’agit littéralement d’un rempart technique contre les accidents industriels catastrophiques, les catastrophes environnementales et les responsabilités juridiques dévastatrices. Concevoir un système haute pression sans accorder une attention obsessionnelle aux normes métallurgiques et de sécurité internationales constitue un risque inacceptable. Extrait de ISO 10423 / API 6A Des spécifications régissant les équipements de tête de puits à très haute pression aux exigences sanitaires rigoureuses du secteur de la biotechnologie, le secteur d’activité dans lequel vous évoluez détermine l’ADN structurel fondamental de votre réseau de fluides.
Pétrole, gaz et énergie : faire face aux environnements à haute pression et acides
Les secteurs mondiaux de l'énergie et de la pétrochimie opèrent aux limites physiques absolues de la science moderne des matériaux. Pour ces applications extrêmes, le respect strict de la norme API 6D est incontournable. De plus, tout composant exposé au sulfure d’hydrogène (H₂S) en solution aqueuse doit respecter strictement les normes métallurgiques NACE MR0175 / ISO 15156. Ces normes régissent la dureté maximale de l’acier afin de prévenir la fissuration sous contrainte due aux sulfures (SSC) — un phénomène redoutable au cours duquel l’acier à haute résistance à la traction se fragilise sous l’effet des atomes d’hydrogène et se fracture de manière catastrophique. Par ailleurs, les protocoles d’essais de sécurité incendie API 607 et API 6FA garantissent que, si une installation est victime d’un incendie massif d’hydrocarbures et que les joints primaires en élastomère souple de la vanne fondent, un joint secondaire métal sur métal s’enclenche mécaniquement, emprisonnant les fluides de process inflammables à l’intérieur de la conduite.
Agroalimentaire, boissons et industrie pharmaceutique : garantir une pureté aseptique absolue
Dans les bioprocédés, la fabrication de vaccins et la production alimentaire moderne, un système de manipulation des fluides doit pouvoir être nettoyé de manière irréprochable sans démontage. Le principal défi technique consiste à éliminer complètement les “ zones mortes ” : ces sections de tuyauterie ou cavités de vannes où la vitesse du fluide tombe à zéro, ce qui permet aux milieux de se soustraire à l'écoulement turbulent des produits chimiques de nettoyage CIP et de devenir un terrain propice au développement de colonies microbiennes.
Pour garantir une exploitation légale et sûre, chaque composant en contact avec le produit doit répondre aux critères rigoureux de la norme ASME BPE (Bioprocessing Equipment) et de la réglementation FDA 21 CFR. Une seule vanne à membrane mal conçue, susceptible d’abriter des bactéries en raison d’une capacité de vidange interne non conforme, peut entraîner la contamination de tout un lot d’antibiotiques vitaux ou de lait infantile, ce qui se traduirait par des millions de dollars de produits mis au rebut, la destruction de l’image de marque et de lourdes sanctions réglementaires de la part de la FDA.
Traitement chimique : la science de la résistance à la corrosion et de la protection antidéflagrante
Les usines de production de produits chimiques doivent répondre à un double enjeu constant : résister à une corrosion interne extrêmement agressive causée par les fluides tout en garantissant une sécurité environnementale absolue à l'extérieur. Lors du transport de solvants hautement volatils, l'atmosphère environnante est souvent saturée de vapeurs explosives ou de poussières inflammables.
Par conséquent, tous les modules automatisés de contrôle des fluides ou actionneurs électriques utilisés dans ces zones à risque doivent être certifiés ATEX ou IECEx “ antidéflagrants ”. On croit souvent à tort qu’un boîtier « antidéflagrant » est physiquement indestructible. En réalité, la certification garantit que, si un court-circuit électrique interne enflamme un mélange gazeux inflammable, à l'intérieur Grâce au boîtier de l'actionneur et aux canaux de combustion usinés pour un usage intensif, l'explosion interne sera entièrement confinée. Ces espaces conçus avec précision refroidissent les gaz chauds qui s'échappent jusqu'à une température inférieure à celle d'auto-inflammation de l'atmosphère extérieure, empêchant ainsi une explosion en chaîne dans l'ensemble de l'installation.
Matrice de conformité des secteurs critiques
| Secteur d'activité | Norme critique | Priorité en matière de protection | Impact de l'ingénierie sur les composants |
|---|---|---|---|
| Pétrole et gaz (service « sour ») | NACE MR0175 / ISO 15156 | Fissuration sous contrainte due aux sulfures (SSC) | Limites strictes de dureté métallurgique pour l'acier et les garnitures intérieures. |
| Pétrochimie / Raffinage | API 607 / API 6FA | Confinement des fluides résistant au feu | Impose un appui métal contre métal secondaire en cas de fusion des élastomères souples. |
| Agroalimentaire, boissons et industrie pharmaceutique | ASME BPE / FDA 21 CFR | Pureté aseptique et facilité de nettoyage | Aucun segment mort, finitions internes parfaitement lisses, élastomères conformes aux normes de la FDA. |
| Traitement chimique | ATEX / IECEx | Prévention des explosions et des incendies | Enceintes de protection contre les flammes pour actionneurs automatisés dans les zones à risque. |
Coût total de possession (TCO) : évaluation des partenaires spécialisés dans la gestion des fluides
Une fois que les aspects complexes liés à la physique de l'ingénierie, à la rhéologie des fluides et aux matrices de conformité rigoureuses ont été finalisés, la décision passe finalement du schéma technique à la salle du conseil d'administration. Dans ce domaine, l'indicateur le plus dangereux sur lequel une équipe d'achats peut se concentrer est le prix d'achat initial du matériel. Les directeurs des achats et les directeurs d'usine les plus chevronnés utilisent le « modèle de l'iceberg du coût total de possession » (TCO) pour évaluer la viabilité financière à long terme et la résilience du système.
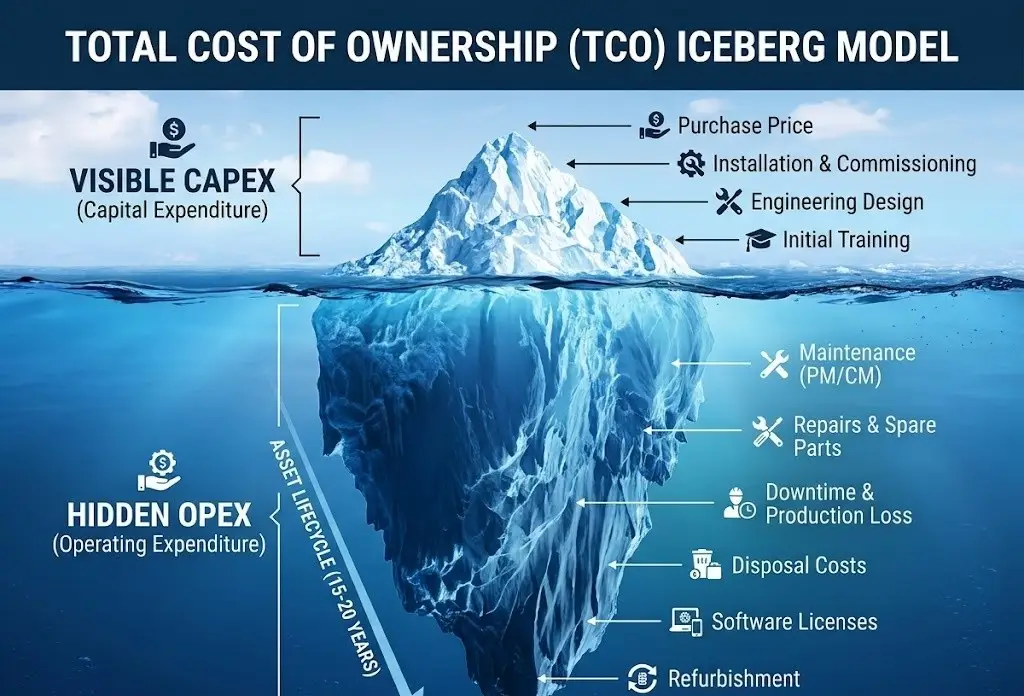
La partie la plus visible de l’iceberg — les dépenses d’investissement (CapEx) nécessaires à l’achat des vannes automatisées, des actionneurs pneumatiques, des actionneurs électriques et des pompes centrifuges — ne représente que rarement la majeure partie du coût réel du système sur toute sa durée de vie. La partie massive et cachée, submergée sous la surface financière, comprend la consommation d’énergie continue, la main-d’œuvre liée à la maintenance de routine, le remplacement fréquent des joints internes usés et, surtout, l’impact financier dévastateur des arrêts de production imprévus. Dans les secteurs de la transformation chimique ou en milieu offshore, une seule heure d’arrêt de production due au grippage d’une tige de vanne peut anéantir des mois d’économies réalisées grâce à des achats axés sur le budget.
Une étude de cas anonymisée menée dans une usine chimique spécialisée exposée à une forte corrosion illustre parfaitement ce principe de l’ingénierie au service de la finance. L’usine était confrontée à de fréquentes défaillances des élastomères sur des vannes papillon standard en acier inoxydable 316L utilisées pour le traitement d’une boue légèrement acide. En appliquant une matrice d’analyse rigoureuse et fondée sur des données, l’équipe d’ingénierie a décidé de moderniser l’ensemble de la ligne en remplaçant les vannes par des modèles entièrement revêtus de PFA et équipés de garnitures en céramique technique. Au départ, le service des achats s’y est opposé, soulignant que les dépenses d’investissement (CapEx) liées à ces nouvelles vannes hautement spécialisées étaient nettement plus élevées que celles de leurs équivalents commerciaux standard. Cependant, cette décision d’ingénierie mûrement réfléchie a permis de prolonger le cycle de remplacement prévu pour la maintenance, passant de six mois à plus de trois ans de fonctionnement continu et sans fuite. En réduisant considérablement la main-d’œuvre nécessaire au remplacement, en éliminant le coût des lots contaminés mis au rebut et en augmentant la disponibilité globale de l’usine, ce surcoût initial a finalement permis de réduire le coût total de possession (TCO) de cette canalisation spécifique d’une marge très significative, prouvant de manière irréfutable qu’une ingénierie de qualité supérieure s’amortit sur le cycle de vie de l’actif.
L'avantage de la vanne Vincer : éliminer les coûts d'exploitation à la source
Pour optimiser le coût total de possession (TCO), il est indispensable de s'adjoindre les services d'un partenaire expert capable d'éliminer activement les risques opérationnels de votre système avant même le début de la production. Fondée en 2010, Valve Vincer est une entreprise nationale de haute technologie spécialisée dans la fourniture de solutions complètes et intelligentes de contrôle des fluides. Forte de plus d’une décennie d’expérience spécialisée dans ce secteur, Vincer s’appuie sur un cadre d’analyse rigoureux en 8 dimensions (évaluant le fluide, la température, la pression, la norme de raccordement, la méthode de contrôle, le matériau, les spécificités du secteur et l’espace d’installation) pour sélectionner la métallurgie et la logique d’actionnement les mieux adaptées à vos besoins spécifiques. Cette approche axée sur l’ingénierie permet de réduire directement la grande majorité des dépenses d’exploitation cachées en garantissant que le matériel est parfaitement adapté à la dynamique des fluides dès le premier jour.
Par ailleurs, Vincer exploite un site de production intégré verticalement de 7 200 mètres carrés, équipé d’un parc de machines-outils à commande numérique (CNC) de pointe. Cette capacité de production autonome permet de fournir, avec une efficacité remarquable, des solutions de contrôle des fluides électriques et pneumatiques entièrement certifiées (CE, SIL, FDA, ISO 9001). Les produits standard de contrôle des fluides sont généralement livrés en seulement 7 à 10 jours ouvrés, tandis que les solutions personnalisées complexes sont conçues et expédiées sous 15 à 30 jours. En rationalisant la production et en proposant une gamme complète de produits, Vincer permet systématiquement une optimisation très compétitive des dépenses d’investissement (CapEx) tout en garantissant que vos projets d’ingénierie critiques respectent strictement les délais. En fin de compte, un partenariat avec Vincer permet à votre site de réduire les coûts de projet et de “ faire plus avec moins ”.”
Ne faites plus de compromis entre qualité et budget
Si vous concevez un réseau de fluides critique et que vous avez besoin de solutions de vannes qui ne font aucun compromis sur la sécurité tout en optimisant de manière significative le coût total de possession (TCO) de votre projet, notre équipe d'ingénieurs est prête à analyser vos paramètres.


