
Ein technischer Leitfaden für Systemarchitektur, Materialkonformität und Zuverlässigkeit
Die versteckten Kosten fragmentierter Flüssigkeitsnetze
Branchendaten offenbaren eine kontraintuitive Realität in der modernen Fertigung: Die überwiegende Mehrheit der katastrophalen Ausfälle industrieller Fluidsysteme – und die daraus resultierenden Millionen Dollar an ungeplanten Ausfallzeiten – sind nicht auf fehlerhafte Fertigung einzelner Teile zurückzuführen. Vielmehr haben sie ihren Ursprung in grundlegenden Unstimmigkeiten bei der Konstruktion und den Spezifikationen. Wenn Prozessingenieure lediglich isolierte Komponenten zusammenbauen, anstatt eine kohärente, wissenschaftlich fundierte Strategie für die Strömungsdynamik zu entwickeln, bleibt der finanzielle Schaden völlig unsichtbar, bis die Rohrleitung unerwartet ausfällt.
Für Werksleiter, Automatisierungsleiter und Einkaufsleiter steht viel auf dem Spiel: Entweder entwickeln Sie ein robustes „Herz-Kreislauf-System“ für Ihre Anlage, oder Sie legen – ohne es zu wissen – den Countdown für Ihr nächstes kritisches, gefährliches Leck fest. Dieser umfassende Leitfaden verzichtet auf allgemeine, oberflächliche Ratschläge und liefert stattdessen ein fundiertes technisches Rahmenwerk: Wie man die komplexe Rheologie von Flüssigkeiten beherrscht, Pumpen mithilfe präziser hydraulischer Berechnungen dimensioniert, sich in der komplizierten Metallurgie von Regelventilen zurechtfindet und die versteckten Betriebskosten (OPEX), die Ihre Gesamtbetriebskosten (TCO) kontinuierlich in die Höhe treiben, gezielt senkt.
Der Paradigmenwechsel: Von isolierten Komponenten zu integrierten Lösungen für die Fluidhandhabung
Jahrzehntelang war die industrielle Beschaffung von einem stark fragmentierten Ansatz geprägt. Konstrukteure bezogen beispielsweise eine hocheffiziente Kreiselpumpe von einem Anbieter, automatisierte Ventile für die Fluidförderung von einem anderen und Leitungsnetze von einem dritten, wobei man davon ausgeht, dass die Zusammenstellung erstklassiger Komponenten automatisch zu einem erstklassig funktionierenden Netzwerk führt. Diese veraltete Denkweise führt häufig zu dem, was erfahrene Ingenieure als “Systemengpass” bezeichnen. Eine Verarbeitungsanlage ist nur so zuverlässig wie ihr schwächster, am schlechtesten ausgelegter Verbindungspunkt.
Betrachten wir die Analogie zum Gefäßsystem. Man kann zwar ein bemerkenswert starkes Herz (die Pumpe) besitzen, doch wenn die Arterien (die Rohrleitungstechnik) stark verkalkt sind oder die Herzklappen den Druck nicht präzise regulieren können, droht dem gesamten biologischen System der Zusammenbruch. Im industriellen Kontext führt der Einsatz einer Hochleistungspumpe in Verbindung mit einem unterdimensionierten oder langsam reagierenden automatisierten Ventil unweigerlich zu schwerwiegenden Wasserschlägen. Gemäß der Joukowsky-Gleichung können die durch das schnelle Schließen des Ventils erzeugten plötzlichen kinetischen Stoßwellen den Druck im Rohrinneren innerhalb von Millisekunden um Hunderte von PSI in die Höhe treiben. Diese hydraulischen Schwankungen können Stahlrohrhalterungen buchstäblich aus Betonwänden reißen, teure Gleitringdichtungen zerbrechen und empfindliche Messleitungen zum Bersten bringen.
Daher sind moderne Lösungen für die Fluidhandhabung werden nicht durch die einzelnen technischen Spezifikationen bestimmt, die auf einem einzelnen Produktdatenblatt aufgeführt sind. Vielmehr ergeben sie sich aus dem nahtlosen, synergetischen Zusammenspiel der gesamten Regelarchitektur mit geschlossenem Regelkreis. Durch die Übernahme dieses integrierten Ansatzes verlagert sich der technische Schwerpunkt vom bloßen “Fördern von Flüssigkeiten” hin zur Schaffung einer hochgradig kontrollierten, vorausschauenden und sicheren Umgebung für den Flüssigkeitstransport.
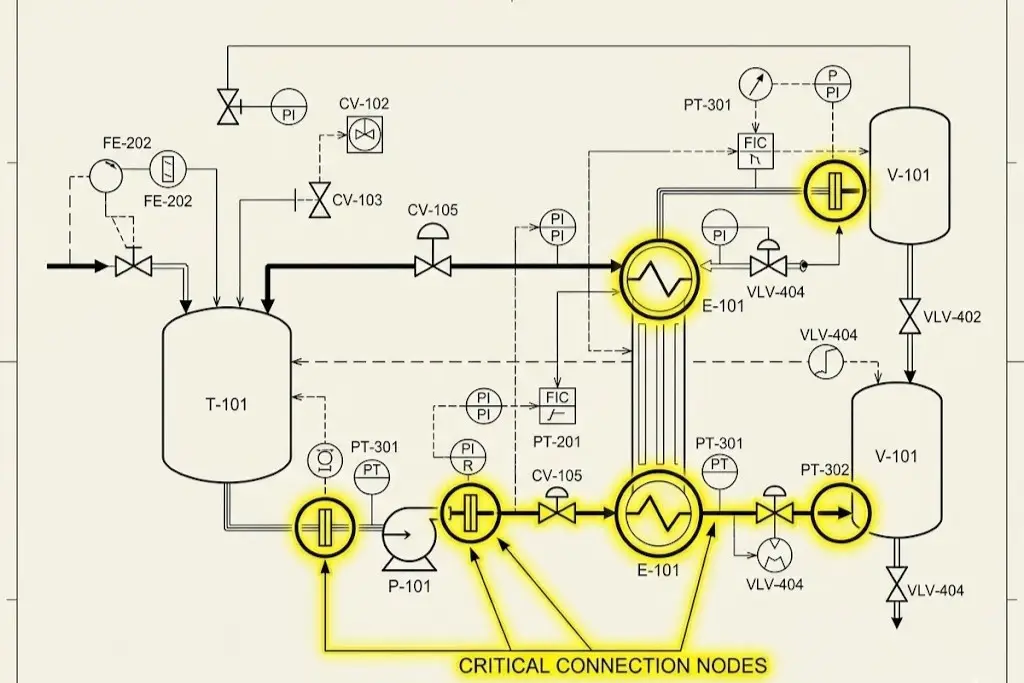
Strömungsdynamik entschlüsseln: Der Leitfaden für die Anlagenauswahl
Bevor Hardware spezifiziert, CAD-Zeichnungen erstellt oder Bestellungen unterzeichnet werden, muss ein Ingenieur über ein detailliertes Verständnis der zu fördernden Medien auf molekularer Ebene verfügen. Die Auswahl der Anlagen wird niemals allein vom verfügbaren Investitionsbudget bestimmt; sie richtet sich ausschließlich nach den physikalischen, chemischen und thermischen Eigenschaften der Prozessflüssigkeiten. Die Nichtbeachtung der unveränderlichen Gesetze der Strömungsdynamik ist die Hauptursache für einen vorzeitigen Verschleiß der Anlagen.
Umgang mit hochviskosen und scherkraftempfindlichen Flüssigkeiten
Die Viskosität – das Maß für den inneren Widerstand einer Flüssigkeit gegen eine allmähliche Verformung durch Scher- oder Zugspannung – verändert drastisch, wie Anlagen zur Flüssigkeitsaufbereitung muss konstruiert werden. Mit steigender dynamischer Viskosität nimmt die innere Reibung innerhalb der Flüssigkeit sprunghaft zu. Diese grundlegende Veränderung beeinflusst die Reynolds-Zahl des Systems und versetzt die Flüssigkeitsströmung aus einem chaotischen, turbulenten Zustand in einen zwar höchst vorhersehbaren, aber unglaublich schwer zu bewegenden laminaren Zustand. In laminaren Strömungsbereichen werden herkömmliche Zentrifugalkräfte äußerst ineffizient, da sie die zugeführte Energie eher in zerstörerische Wärme als in kinetische Bewegung umwandeln.
Darüber hinaus weisen viele komplexe industrielle Medien nicht-newtonsche Eigenschaften auf. Scherverdünnung (pseudoplastische) Flüssigkeiten wie Ketchup, Polymerschmelzen oder bestimmte Industrielacke weisen unter mechanischer Beanspruchung eine Abnahme der Viskosität auf. Umgekehrt, scherverdickend (Dilatante) Flüssigkeiten, wie beispielsweise konzentrierte Maisstärkesuspensionen oder bestimmte chemische Aufschlämmungen, verfestigen sich bei Erregung nahezu vollständig. Wenn ein Werksleiter blindlings eine Hochgeschwindigkeits-Impellerpumpe einsetzt, um scherempfindliche Emulsionen – wie hochwertige Kosmetikcremes, empfindliche biopharmazeutische Proteine oder komplexe Lebensmittelzusatzstoffe – zu fördern, zerstört die übermäßige mechanische Durchmischung dauerhaft die Molekülstruktur der Charge. Dies führt zu einer irreversiblen Produkttrennung, massiven Ertragsverlusten und ruinierten Produktionsläufen.
Aggressive, korrosive und abrasive Medien meistern
Bei der Konstruktion Fördertechnik für Industrieflüssigkeiten In Systemen für die chemische Verarbeitung, die Halbleiterfertigung oder den Bereich moderner Batterien für Elektrofahrzeuge (EV) ist der größte Feind die aggressive Materialzerstörung. Der Einsatz von Standard-Edelstahl 316L in einer Umgebung mit hohem Chloridgehalt oder in einer Leitung für konzentrierte Salzsäure ist ein kostspieliger technischer Fehler; mikroskopische Lochfraßkorrosion und Spannungsrisskorrosion (SCC) beeinträchtigen rasch die strukturelle Integrität der Rohrleitung und führen zu gefährlichen Leckagen in die Umwelt. Zudem führt das Einleiten eiskalter Flüssigkeiten in noch heiße Rohrleitungen zu schweren Thermoschock, was fortschrittliche Lösungen zum Ausgleich mechanischer Belastungen erfordert, wie beispielsweise metallische Wellkompensatoren, die direkt in das Rohrleitungsnetz integriert sind.
Zur Abwehr rein chemischer Angriffe kommen in hochmodernen technischen Konstruktionen fortschrittliche Fluorpolymere zum Einsatz. Vollständig mit PTFE (Polytetrafluorethylen) oder PFA ausgekleidete Ventile bieten nahezu universelle chemische Inertheit und schützen den äußeren Metallkörper vor den korrosiven Medien. Es ist jedoch eine gut dokumentierte industrielle Tatsache, dass standardmäßige fluorausgekleidete Komponenten eine extrem geringe mechanische Verschleißfestigkeit aufweisen. Enthält das korrosive Medium zudem abrasive Feststoffpartikel – wie beispielsweise Lithium-Schlämme, Titandioxid oder Bergbauabfälle –, wird eine standardmäßige PTFE-Auskleidung durch die mit hoher Geschwindigkeit fließenden Feststoffe rasch zerfetzt.
Für diese Umgebungen mit doppelter Belastung (hohe Korrosion plus hoher Abrieb) sind weiche Polymerauskleidungen nicht mehr die optimale Lösung. Ingenieure müssen speziell entwickelte Bauteile aus Strukturkeramik spezifizieren oder auf den metallischen Einfassungen und Sitzen Hartbeschichtungen aus Legierungen – wie beispielsweise Stellit-Schweißungen oder Wolframkarbid-Beschichtungen – verwenden. Diese präzise Materialabstimmung ist zwar anfangs komplexer in der Spezifikation, verlängert jedoch die Lebensdauer der Anlage im Vergleich zu generischen Alternativen um ein Vielfaches und gewährleistet so langfristige Betriebsstabilität.
Das Herzstück des Systems: Fortschrittliche Pumpentechnologien und Dimensionierungslogik
Die Pumpe ist die treibende Kraft des gesamten Betriebs. Die Auslegung einer Pumpe ist jedoch eine komplexe mathematische Aufgabe, die eine gründliche rechnerische Analyse des gesamten Rohrleitungsnetzes erfordert. Der Übergang von den physikalischen Grundlagen zur praxisorientierten technischen Logik erfordert die Berücksichtigung komplexer hydraulischer Parameter, um maximale Effizienz, optimale Durchflussmengen und eine lange Lebensdauer der Anlagen zu gewährleisten.
Zentrifugalpumpen vs. Verdrängerpumpen (PD-Pumpen): Die goldene Regel
Die grundlegende Unterscheidung bei der Pumpenauswahl erfolgt zwischen Zentrifugal- und Verdrängerpumpen (PD). Die „goldene Regel“ der Technik schreibt einen sehr spezifischen Entscheidungsbaum vor. Wenn die Anwendung die Förderung großer Mengen niedrigviskoser Flüssigkeiten bei relativ niedrigen und stabilen Drücken erfordert, ist eine Zentrifugalpumpe die optimale Wahl. Zentrifugalpumpen nutzen rotatorische kinetische Energie und übertragen den Impuls über ein rotierendes Laufrad auf die Flüssigkeit. Umgekehrt ist eine Verdrängerpumpe (wie eine Drehkolben-, Innenzahnrad- oder Exzenterschneckenpumpe) absolut unerlässlich, wenn der Prozess einen präzisen, dosierten Durchfluss hochviskoser Medien bei variablen oder extrem hohen Systemdrücken erfordert.
Die Auswahl überdimensionierter Kreiselpumpen unter der Annahme, dass eine höhere Leistung automatisch eine bessere Leistung bedeutet, ist ein klassischer und kostspieliger Anfängerfehler. Dies verstößt gegen das entscheidende Konzept des Best Efficiency Point (BEP). Wenn eine Kreiselpumpe gezwungen wird, kontinuierlich ganz links oder ganz rechts ihrer Auslegungskurve zu arbeiten, entsteht ein starker Radialschub. Diese unausgeglichene hydraulische Kraft verformt die Pumpenwelle, zerstört Gleitringdichtungen und führt zu einem vorzeitigen Lagerausfall. Ingenieure müssen die Affinitätsgesetze anwenden, um präzise zu berechnen, wie sich Änderungen des Laufraddurchmessers oder der Drehzahl auf Durchfluss, Förderhöhe und den Gesamtenergieverbrauch auswirken.
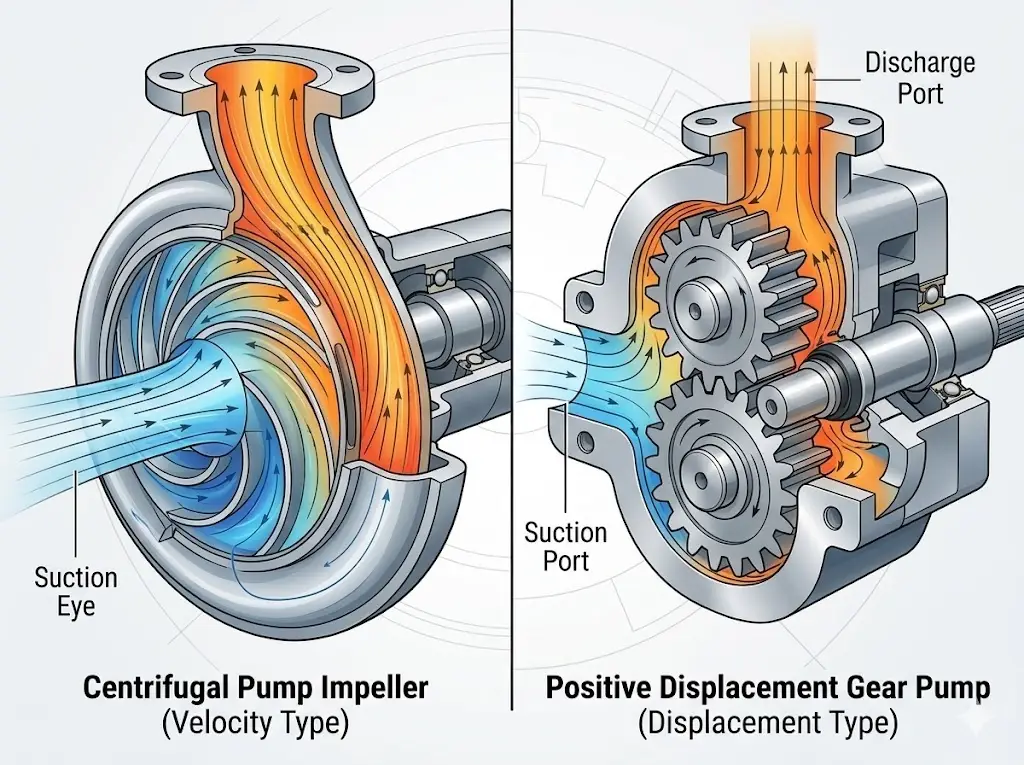
Der heimliche Killer: Kavitation und NPSH entschlüsselt
Selbst perfekt ausgelegte und gefertigte Pumpen können innerhalb weniger Wochen ausfallen, wenn die saugseitige Hydraulik der Anlage schlecht ausgelegt ist. Kavitation ist der stille, unerbittliche Killer von Fluidnetzen. Gemäß dem Bernoulli-Prinzip tritt Kavitation auf, wenn der Absolutdruck des Fluids am Zentrum des Pumpenlaufrads unter den spezifischen Dampfdruck des Fluids bei der jeweiligen Betriebstemperatur fällt.
Wenn dieser lokale Druckabfall auftritt, siedet die Flüssigkeit augenblicklich und bildet mikroskopisch kleine Dampfblasen. Während sich diese Blasen weiter in die Bereiche mit höherem Druck innerhalb des Pumpengehäuses bewegen, können sie ihren gasförmigen Zustand nicht aufrechterhalten und implodieren heftig. Für einen Mitarbeiter, der durch die Produktionshalle geht, klingt aktive Kavitation genau so, als würde man Kies oder Murmeln durch ein Stahlrohr pumpen. Auf die Anlage selbst wirkt sie wie mikroskopisch kleine Sprengstoffe, die feste Metalllaufräder rasch mit Lochfraß überziehen, erodieren und schließlich zerstören.
Die grundlegende Hydraulikgleichung
Um Kavitation endgültig zu verhindern, muss sich die technische Auslegung strikt an die Berechnungen der positiven Nettoansaughöhe (NPSH) halten. Die unumstößliche Regel lautet:
NPSHa > NPSHr + 0,5 m (Sicherheitsmarge)
Verfügbare positive Saughöhe (NPSHa), die durch den Luftdruck, die Flüssigkeitstemperatur und die Reibung in der Saugleitung bestimmt wird, muss stets deutlich über dem Erforderliche positive Nettoansaughöhe (NPSHr) basierend auf den strengen Prüfdaten des Pumpenherstellers.
Präzision und Isolierung: Konstruktion von Ventilen, Rohrleitungen und Dichtungen
Während die Pumpe die rohe kinetische Energie liefert, liegen die Intelligenz, die Sicherheit und die höchste Präzision eines jeden Fluidhandhabungssystems ausschließlich in seinen Peripheriekomponenten. Ventile sind die physikalischen Ausführenden Ihrer Regelungsstrategie. Die Auslegung von Regelventilen erfordert eine eingehende Auseinandersetzung mit aerodynamischen und hydrodynamischen Strömungseigenschaften. Ingenieure müssen sorgfältig abwägen, ob ein Prozess den linearen Durchflussverlauf eines Absperrventils, die schnelle Absperrung durch eine Vierteldrehung eines auf einem Drehzapfen montierten Kugelhahns oder die hochleistungsfähige, gleichprozentige Drosselung einer dreifach versetzten Absperrklappe erfordert. Ein falsch dimensioniertes Regelventil – beispielsweise eines, das ständig unter 10% seines Hubs betrieben wird – leidet unter starkem Drahtzug (erosiver Verschleiß am Sitz) und einer unregelmäßigen Durchflussregelung.
Darüber hinaus müssen die Dichtungsmechanismen – insbesondere die Stopfbuchse und die Spindeldichtungen – die neuesten Normen für geringe diffusen Emissionen, wie beispielsweise API 624 oder API 641, strikt einhalten. Diese strengen Prüfprotokolle stellen sicher, dass gefährliche flüchtige organische Verbindungen (VOC) und Treibhausgase bei mechanischen Betriebsabläufen mit hoher Zykluszahl nicht in die Atmosphäre entweichen, wodurch sowohl die Sicherheit des Personals als auch die Einhaltung der Umweltvorschriften durch das Unternehmen gewährleistet werden.
Das 8-dimensionale Analyse-Framework von Objective
Eine falsche Ventilauslegung ist die Hauptursache für unkontrollierte Emissionen, blockierte pneumatische Antriebe und vorzeitigen Verschleiß der Ventilspindel. Um dieses technische Risiko mathematisch auszuschließen, wenden führende Systemintegratoren vor der endgültigen Auswahl der Ausrüstung ein strenges 8-dimensionales Analyserahmenwerk an. Diese Methodik überprüft folgende Aspekte:
- Zusammensetzung des Mediums: pH-Werte, Konzentration fester Partikel und spezifischer Phasenzustand.
- Betriebstemperatur: Dauerbetriebstemperaturen, Spitzenwerte und Thermoschockparameter.
- Systemdruck: Dynamische Druckverluste (ΔP) und maximaler statischer Absperrdruck.
- Anschlussnormen: Mit Flansch (ANSI/DIN/JIS), vollverschweißt oder mit Gewinde.
- Steuerungsverfahren: Pneumatisch, elektrisch oder modulierend mit intelligenten Stellungsreglern.
- Material der Karosserie und der Verkleidung: Präzisionsmetallurgie für das Gehäuse und spezielle Elastomere für die Dichtungen.
- Branchenspezifische Zertifizierungen: Anforderungen der FDA, API, ATEX und SIL.
- Platzbedarf für die physische Installation: Randbedingungen und Zugänglichkeit für Wartungsarbeiten.
Beispielsweise könnte ein Laie bei der Verarbeitung von Wärmeträgerflüssigkeiten (Thermalöl) mit einer Temperatur von 170 °C ein Standard-Kugelventil mit weichen RPTFE-Sitzen spezifizieren. Bei kontinuierlichen Temperaturwechseln wird das RPTFE schnell zersetzt, extrudiert und undicht. Die Anwendung dieser 8-dimensionalen Matrix macht das Risiko von Thermoschock und Extrusion sofort erkennbar und empfiehlt direkt ein Glockenglobventil oder ein Kugelventil mit Metallsitz und dynamisch belasteter Graphitdichtung. Diese chirurgische Präzision bei der Komponentenauswahl verhindert den Großteil der nachgelagerten Leckagen und Notwartungen.
Das Zeitalter der Smart Factory: IoT-Integration und automatisierte Fluidsteuerung
Das Zeitalter von Industrie 4.0 hat die Anlagensicherheit und -effizienz von passiven mechanischen Begrenzungen (die sich ausschließlich auf dickeren Stahl stützen) hin zu einer aktiven, intelligenten und digitalen Überwachung weiterentwickelt. Ältere Fluidsysteme fungieren als stille, „stumme“ Wächter; Bediener bemerken erst dann, dass eine Ventilspindel festsitzt, wenn es zu einer kritischen Notabschaltung (ESD) kommt und das Ventil physisch nicht mehr schließt. Die heutige intelligente Automatisierung integriert die Logik der Teilhubprüfung (Partial Stroke Testing, PST) direkt in die Flüssigkeitsfördertechnik.
Intelligente elektropneumatische Stellungsregler bewegen die Ventilspindel im Normalbetrieb automatisch um einen Mikroprozentsatz (z. B. 5 Grad) – ohne den Durchfluss der Prozessflüssigkeiten zu unterbrechen –, um die mechanische Integrität kontinuierlich zu überprüfen. Wenn der zur Bewegung der Spindel erforderliche pneumatische Schub oder das Drehmoment sprunghaft ansteigt – was auf Reibung durch kristallisierende Flüssigkeiten oder eine defekte Packung hindeutet –, sendet das System umgehend Warnmeldungen zur vorausschauenden Instandhaltung an das zentrale SCADA-System (Supervisory Control and Data Acquisition) oder DCS (Distributed Control System). Dadurch können Techniker das Problem der mechanischen Reibung bereits Wochen vor dem Eintreten eines Betriebsausfalls beheben. Durch die Integration fortschrittlicher IoT-Vibrationssensoren an Pumpengehäusen und intelligenter Diagnosefunktionen an Ventilantrieben vollziehen Anlagen den Übergang von reaktivem „Feuerwehreinsatz“ zu vorausschauendem Anlagenmanagement.
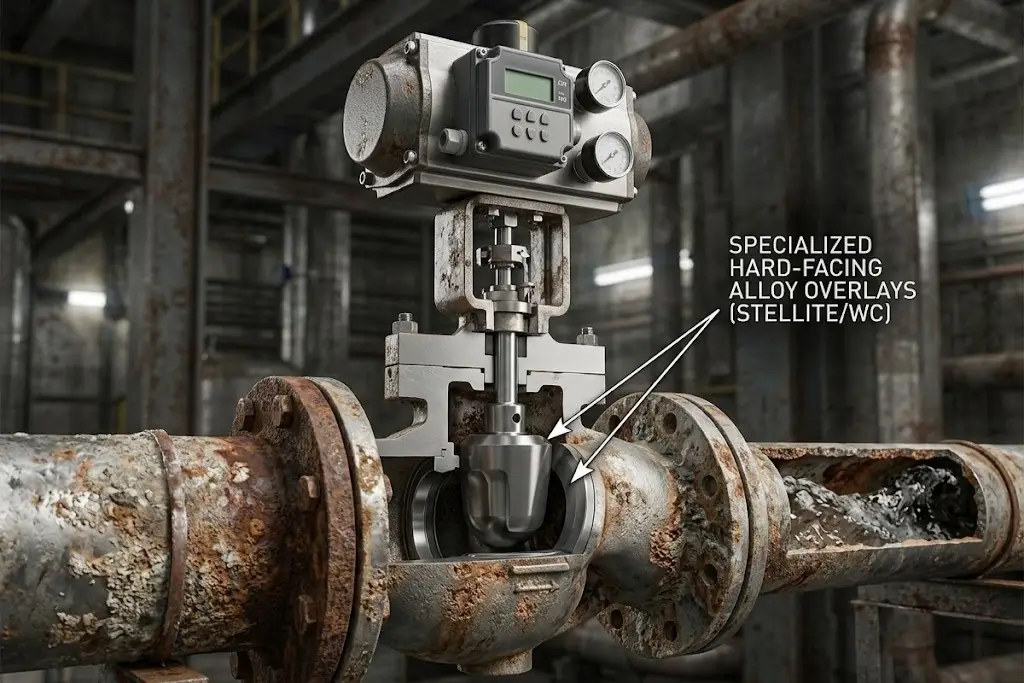
Umgang mit strengen Compliance- und Sicherheitsstandards
Im stark regulierten Bereich der Fluidtechnik ist die Einhaltung von Vorschriften keine bürokratische Hürde, die man umgehen kann; sie ist im wahrsten Sinne des Wortes eine technische Schutzbarriere gegen katastrophale Industrieunfälle, Umweltkatastrophen und verheerende rechtliche Haftungsfolgen. Die Konstruktion eines Hochdrucksystems ohne strikte Beachtung globaler metallurgischer und sicherheitstechnischer Standards stellt ein inakzeptables Risiko dar. Aus ISO 10423 / API 6A Von den technischen Vorgaben für Bohrlochkopfausrüstung im Extremhochdruckbereich bis hin zu den strengen hygienischen Anforderungen der Biotechnologie – die Branche, in der Sie tätig sind, bestimmt die grundlegende strukturelle DNA Ihres Fluidnetzwerks.
Öl, Gas und Energie: Bewältigung von Hochdruck- und sauren Umgebungen
Die weltweite Energie- und Petrochemiebranche arbeitet an den absoluten physikalischen Grenzen der modernen Werkstoffwissenschaft. Für diese anspruchsvollen Anwendungen ist die strikte Einhaltung der Norm API 6D unabdingbar. Darüber hinaus müssen alle Komponenten, die wässrigem Schwefelwasserstoff (H₂S) ausgesetzt sind, die metallurgischen Normen NACE MR0175 / ISO 15156 strikt einhalten. Diese Norm regelt die maximale Härte des Stahls, um Sulfid-Spannungsrisse (SSC) zu verhindern – ein gefährliches Phänomen, bei dem hochfester Stahl durch Wasserstoffatome spröde wird und katastrophal bricht. Zudem gewährleisten die Brandschutz-Prüfprotokolle nach API 607 und API 6FA, dass im Falle eines massiven Kohlenwasserstoffbrands in einer Anlage, bei dem die primären Weichgummi-Ventildichtungen schmelzen, eine sekundäre Metall-auf-Metall-Dichtung mechanisch in Eingriff kommt und die brennbaren Prozessflüssigkeiten im Rohr einschließt.
Lebensmittel, Getränke und Pharmazie: Gewährleistung absoluter aseptischer Reinheit
In der Bioprozesstechnik, der Impfstoffherstellung und der modernen Lebensmittelproduktion muss ein Fluidhandhabungssystem ohne Demontage einwandfrei reinigbar sein. Die zentrale technische Herausforderung besteht in der vollständigen Beseitigung von “Toten Winkeln” – stagnierenden Abschnitten in Rohrleitungen oder Ventilkammern, in denen die Fließgeschwindigkeit auf null sinkt, wodurch Medien der turbulenten Strömung der CIP-Reinigungschemikalien entgehen können und zu einem Nährboden für mikrobielle Kolonien werden.
Um einen gesetzeskonformen und sicheren Betrieb zu gewährleisten, muss jedes medienberührte Bauteil die strengen Kriterien der ASME BPE-Norm (Bioprocessing Equipment) und der FDA-Vorschriften gemäß 21 CFR erfüllen. Schon ein einziges, unsachgemäß spezifiziertes Membranventil, in dem sich aufgrund einer nicht konformen Entleerbarkeit Bakterien ansammeln, kann die Kontamination einer gesamten Charge lebensrettender Antibiotika oder Säuglingsnahrung auslösen – mit der Folge, dass Produkte im Wert von Millionen Dollar vernichtet werden müssen, der Ruf der Marke ruiniert wird und schwere behördliche Sanktionen seitens der FDA drohen.
Chemische Verfahrenstechnik: Die Wissenschaft der Korrosionsbeständigkeit und Explosionsschutz
Chemische Produktionsanlagen erfordern eine konsequente Doppelausrichtung: Sie müssen sowohl der extrem aggressiven Korrosion durch interne Flüssigkeiten standhalten als auch absolute Sicherheit gegenüber der äußeren Umgebung gewährleisten. Beim Transport hochflüchtiger Lösungsmittel sind die umgebenden Bereiche häufig mit explosiven Dämpfen oder brennbarem Staub gesättigt.
Daher müssen alle automatisierten Fluidsteuerungsmodule oder elektrischen Stellantriebe, die in diesen Gefahrenbereichen eingesetzt werden, über eine ATEX- oder IECEx-Zertifizierung für Explosionsschutz verfügen. Es ist ein weit verbreiteter Irrtum, dass ein “explosionsgeschütztes” Gehäuse physikalisch unzerstörbar ist. Tatsächlich garantiert die Zertifizierung, dass, falls ein interner Kurzschluss ein brennbares Gasgemisch entzündet, innen Das Gehäuse des Stellglieds mit seinen hochbelastbaren, maschinell bearbeiteten Flammenkanälen dämmt die interne Explosion vollständig ein. Diese präzise konstruierten Spalte kühlen die entweichenden heißen Gase auf eine Temperatur unterhalb der Selbstentzündungstemperatur der äußeren Atmosphäre ab und verhindern so eine Kettenreaktion, die sich über die gesamte Anlage ausbreiten könnte.
Matrix zur Einhaltung kritischer Branchenvorschriften
| Branche | Kritischer Standard | Schwerpunkt Primärschutz | Auswirkungen der Konstruktion auf Bauteile |
|---|---|---|---|
| Öl und Gas (Sour-Service) | NACE MR0175 / ISO 15156 | Sulfid-Spannungsrissbildung (SSC) | Strenge metallurgische Härtegrenzwerte für Stahl und Innenverkleidungen. |
| Petrochemie / Raffinerie | API 607 / API 6FA | Feuerfeste Flüssigkeitsrückhaltung | Erfordert einen sekundären Metall-auf-Metall-Sitz, falls weiche Elastomere schmelzen. |
| Lebensmittel, Getränke und Pharma | ASME BPE / FDA 21 CFR | Aseptische Reinheit und Reinigungsfähigkeit | Keine Totbereiche, hochglanzpolierte Innenflächen, FDA-konforme Elastomere. |
| Chemische Verarbeitung | ATEX / IECEx | Explosions- und Zündschutz | Flammenschutzgehäuse für automatisierte Stellantriebe in explosionsgefährdeten Bereichen. |
Gesamtbetriebskosten (TCO): Bewertung von Partnern im Bereich Fluidhandling
Sobald die komplexen Aspekte der Ingenieurphysik, der Strömungsrheologie und der strengen Compliance-Matrizen abschließend geklärt sind, wird die Entscheidung letztendlich nicht mehr auf der Ebene der technischen Entwürfe, sondern in der Vorstandsetage getroffen. In diesem Bereich ist der anfängliche Anschaffungspreis der Hardware die gefährlichste Kennzahl, auf die sich ein Beschaffungsteam konzentrieren kann. Hochkarätige Beschaffungsleiter und Werksleiter nutzen das „Total Cost of Ownership (TCO)“-Eisberg-Modell, um die langfristige finanzielle Tragfähigkeit und die Systemresilienz zu bewerten.
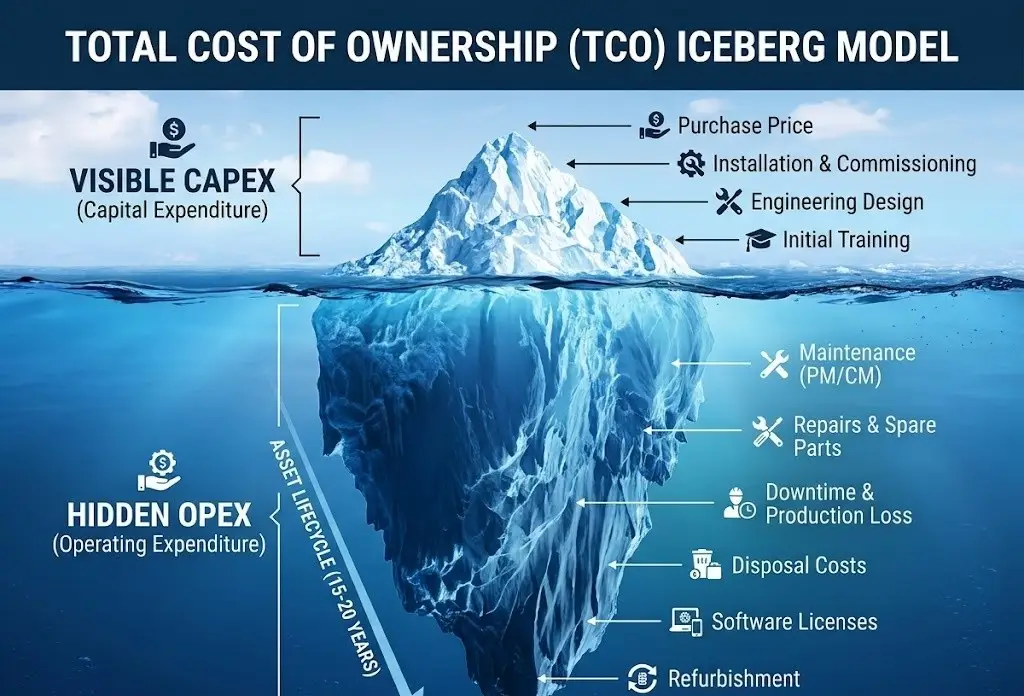
Die gut sichtbare Spitze des Eisbergs – die Investitionsausgaben (CapEx) für den Kauf der automatisierten Ventile, pneumatischen Antriebe, elektrischen Antriebe und Zentrifugalpumpen – macht selten den Großteil der tatsächlichen Lebenszykluskosten des Systems aus. Der massive, verborgene Teil, der unter der finanziellen Oberfläche verborgen liegt, besteht aus dem kontinuierlichen Energieverbrauch, routinemäßigen Wartungsarbeiten, dem häufigen Austausch verschlissener interner Dichtungen und – was am entscheidenden ist – den verheerenden finanziellen Auswirkungen ungeplanter Prozessausfälle. In der chemischen Verarbeitung oder in Offshore-Umgebungen kann eine einzige Stunde Produktionsausfall aufgrund einer festgefressenen Ventilspindel die durch budgetorientierte Beschaffung erzielten Einsparungen von mehreren Monaten zunichte machen.
Eine anonymisierte Fallstudie in einem Spezialchemiewerk mit hoher Korrosionsbelastung veranschaulicht dieses Prinzip „vom Ingenieurwesen zur Finanzwirtschaft“ anschaulich. In der Anlage kam es häufig zu Elastomerausfällen an Standard-Absperrklappen aus Edelstahl 316L, die eine schwach saure Aufschlämmung förderten. Durch die Anwendung einer strengen, datengestützten Analysematrix beschloss das Ingenieurteam, die gesamte Anlage auf vollständig mit PFA ausgekleidete Ventile mit technischen Keramik-Einbauten umzurüsten. Zunächst lehnte die Beschaffungsabteilung dies ab und wies darauf hin, dass die Investitionskosten für die neuen, hochspezialisierten Ventile deutlich höher waren als die für ihre handelsüblichen Standardersatzteile. Diese wohlüberlegte technische Entscheidung verlängerte jedoch den Wartungs- und Austauschzyklus von lediglich sechs Monaten auf über drei Jahre kontinuierlichen, leckagefreien Betrieb. Durch die drastische Reduzierung des Arbeitsaufwands für den Austausch, den Wegfall der Kosten für verschrottete, kontaminierte Chargen und die Erhöhung der Gesamtverfügbarkeit der Anlage senkte dieser anfängliche Mehrpreis letztendlich die Gesamtbetriebskosten (Total Cost of Ownership, TCO) dieser spezifischen Rohrleitung um einen äußerst bedeutenden Betrag und bewies damit unwiderlegbar, dass sich überlegene Technik über den gesamten Lebenszyklus der Anlage hinweg bezahlt macht.
Der Vorteil des Vincer-Ventils: OPEX an der Wurzel beseitigen
Zur Optimierung der Gesamtbetriebskosten (TCO) benötigen Sie einen kompetenten Partner, der bereits vor Produktionsbeginn aktiv daran arbeitet, operative Risiken aus Ihrem System zu eliminieren. Das Unternehmen wurde 2010 gegründet, Vincer-Ventil ist ein nationales Hightech-Unternehmen, das sich der Bereitstellung umfassender intelligenter Lösungen für die Fluidsteuerung verschrieben hat. Mit über einem Jahrzehnt spezialisierter Branchenerfahrung nutzt Vincer ein strenges 8-dimensionales Analyse-Framework (das Medium, Temperatur, Druck, Anschlussstandard, Steuerungsmethode, Material, branchenspezifische Gegebenheiten und Einbauraum bewertet), um die präzise Werkstoffauswahl und Ansteuerungslogik für Ihre spezifischen Anforderungen zu ermitteln. Dieser „Engineering-First“-Ansatz mindert direkt den Großteil der versteckten Betriebskosten, indem sichergestellt wird, dass die Hardware vom ersten Tag an perfekt auf die Strömungsverhältnisse abgestimmt ist.
Darüber hinaus betreibt Vincer eine 7.200 Quadratmeter große, vertikal integrierte Produktionsstätte, die mit einem hochmodernen CNC-Bearbeitungszentrum ausgestattet ist. Diese autonome Produktionskapazität ermöglicht die Lieferung vollständig zertifizierter (CE, SIL, FDA, ISO 9001) elektrischer und pneumatischer Fluidsteuerungslösungen mit bemerkenswerter Effizienz. Standardprodukte für die Fluidtechnik werden in der Regel innerhalb von nur 7 bis 10 Werktagen geliefert, während komplexe kundenspezifische Lösungen innerhalb von 15 bis 30 Tagen entwickelt und versandt werden. Durch die Rationalisierung der Produktion und ein umfassendes Produktportfolio sorgt Vincer stets für eine äußerst wettbewerbsfähige Optimierung der Investitionskosten und garantiert gleichzeitig, dass Ihre kritischen Ingenieurprojekte strikt im Zeitplan bleiben. Letztendlich ermöglicht die Partnerschaft mit Vincer Ihrem Unternehmen, Projektkosten einzusparen und “mit weniger mehr zu erreichen”.”
Machen Sie keine Kompromisse mehr zwischen Qualität und Budget
Wenn Sie ein kritisches Fluidnetzwerk planen und Ventillösungen benötigen, bei denen keine Kompromisse in puncto Sicherheit eingegangen werden und gleichzeitig die Gesamtbetriebskosten (TCO) Ihres Projekts konsequent optimiert werden, steht Ihnen unser Ingenieurteam gerne zur Verfügung, um Ihre Parameter zu analysieren.
Fordern Sie eine maßgeschneiderte Ventillösung und ein Angebot an


