Introduzione
Nel settore dell’automazione industriale, dove la posta in gioco è altissima, che si tratti di gestire un imponente impianto di desalinizzazione multistadio, uno stabilimento di lavorazione alimentare con rigorosi requisiti igienici o una complessa conduttura petrolchimica ad alta pressione, il margine di errore operativo è praticamente nullo. Ogni fluido, gas volatile o sospensione abrasiva che attraversa l’architettura del vostro sistema deve essere controllato con precisione assoluta e immutabile. Nel cuore pulsante di questo sistema di controllo automatizzato si trova un meccanismo che trasforma l’energia grezza e non raffinata in un movimento meccanico esatto e ripetibile. Tra la vasta miriade di tecnologie a disposizione degli ingegneri moderni, il attuatore a pignone e cremagliera per valvole si distingue come una meraviglia ingegneristica senza pari in termini di affidabilità, velocità ed efficienza volumetrica.
Tuttavia, la scelta dell’attuatore corretto per una conduttura altamente specializzata non si limita semplicemente alla corrispondenza dei diametri dei tubi. Gli ingegneri di progetto senior e i responsabili degli acquisti degli impianti si trovano spesso ad affrontare guasti catastrofici del sistema, usura prematura delle guarnizioni e costi di manutenzione che aumentano in modo esponenziale, semplicemente a causa di un dimensionamento iniziale inadeguato, della mancata considerazione del declassamento di pressione o di una comprensione incompleta della meccanica interna dell’attuatore e della compatibilità dei materiali. Questa guida definitiva è stata concepita per analizzare a fondo il DNA tecnico di questi dispositivi, andando oltre le definizioni superficiali per esplorare le variabili critiche — quali il profilo della curva di coppia, i fattori di sicurezza relativi all’attrito dinamico, le cadute di pressione nella rete e i criteri di selezione basati sul ROI — che determinano il successo operativo a lungo termine del vostro impianto.
Che cos'è un attuatore a pignone e cremagliera?
Per chiarire appieno questo elemento fondamentale, dobbiamo analizzarlo fino alla sua funzione fisica più essenziale. In termini meccanici rigorosi, un attuatore a pignone e cremagliera è un dispositivo robusto progettato per convertire in modo fluido ed estremamente efficiente il movimento lineare (movimento in linea retta generato dalla pressione pneumatica o dalla forza elettrica) in movimento rotatorio (movimento di rotazione attorno a un asse fisso), o viceversa, a seconda della specifica applicazione industriale.
Nel settore specializzato dell'automazione dei processi e del controllo dei fluidi, è stato progettato specificatamente per la manutenzione e il controllo “Valvole a ”quarto di giro” (da 0° a 90°). Gli esempi più comuni sono le valvole a sfera industriali, le valvole a farfalla ad alte prestazioni e le valvole a otturatore. Questi tipi di valvole a quarto di giro richiedono solo una rotazione esatta di 90 gradi per passare completamente da uno stato di piena apertura, con portata massima, a uno stato di chiusura totale, a tenuta stagna. Quando un controllore logico programmabile (PLC) o un sistema di controllo distribuito (DCS) invia un comando elettronico, l’attuatore esegue il lavoro fisico gravoso di ruotare lo stelo della valvola contro l’enorme attrito del fluido presente nella tubazione.
L’analogia del volante cinematico
Per visualizzare le forze interne, immaginate il sistema di sterzo di un’automobile tradizionale. Quando si gira il volante (il comando rotatorio), un pignone collegato al piantone dello sterzo ruota contro una guida lineare dotata di denti di precisione (la cremagliera). Questo movimento spinge la cremagliera verso sinistra o verso destra, facendo girare le ruote. Un sistema industriale attuatore a pignone e cremagliera Il sistema funziona esattamente secondo lo stesso principio meccanico di base, ma il flusso di energia è invertito: l’enorme forza lineare (fornita dall’aria compressa) spinge la cremagliera, che a sua volta costringe il pignone centrale a ruotare, facendo così girare lo stelo della valvola con una coppia enorme.
Il meccanismo di base: come gli attuatori a pignone e cremagliera convertono il movimento
Comprendere i meccanismi termodinamici e la cinematica degli ingranaggi all’interno dell’alloggiamento in alluminio è assolutamente fondamentale per diagnosticare potenziali guasti sul campo e garantire la corretta definizione delle specifiche iniziali. Sebbene il concetto meccanico di base rimanga costante, la sequenza di funzionamento dipende interamente dalla fonte di alimentazione utilizzata. È necessario analizzare in che modo il profilo involuto degli ingranaggi mantenga un gioco pari a zero durante il funzionamento ad alta frequenza e come le differenze di pressione svolgano un lavoro meccanico preciso all’interno del cilindro.
Conversione da movimento lineare a rotativo (azionamento pneumatico)
La stragrande maggioranza delle applicazioni nell'automazione dei processi si basa esclusivamente sul attuatore pneumatico a pignone e cremagliera. Questi dispositivi specifici sfruttano l’energia potenziale dell’aria compressa per strumenti per generare enormi quantità di forza di spinta lineare. La vera genialità del design industriale moderno risiede in una configurazione meccanica equilibrata, nota tra gli ingegneri come “Progetto a pistoni contrapposti”.
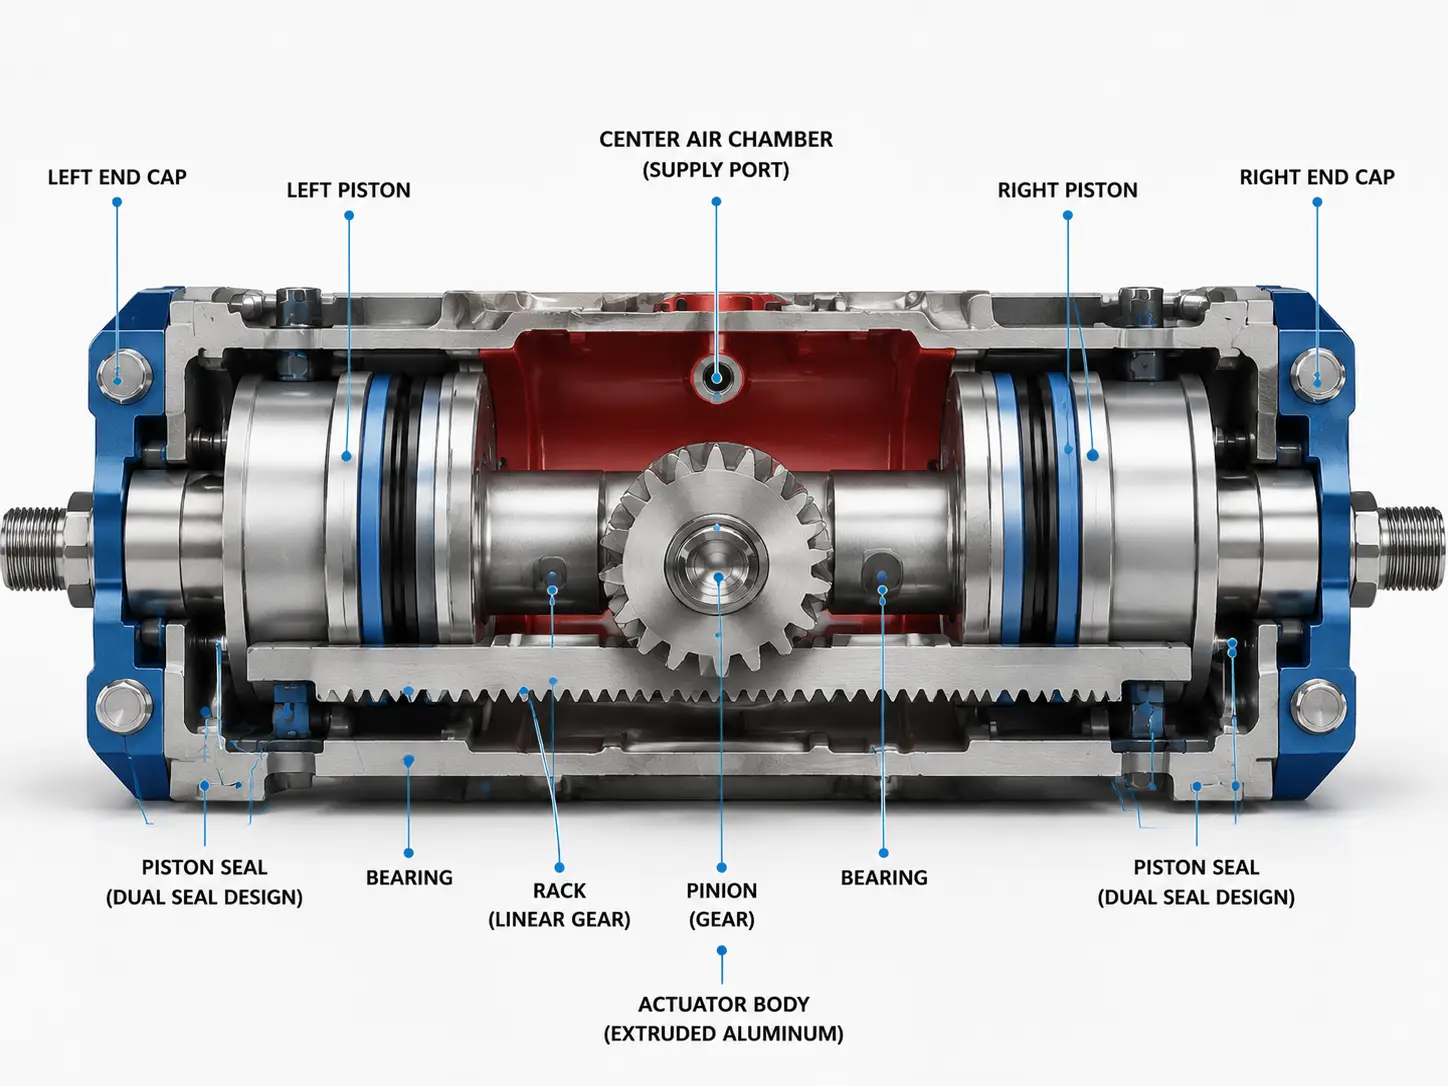
Per comprendere perché questi dispositivi siano così affidabili, occorre analizzare passo dopo passo lo svolgimento fisico del ciclo di azionamento, seguendo il percorso dell’aria dal compressore fino all’uscita meccanica finale:
- Pressurizzazione e iniezione di massa: L'aria compressa, pulita e asciutta, viene convogliata attraverso un attacco filettato standard (solitamente conforme agli standard NAMUR) direttamente nella camera centrale dell'alloggiamento dell'attuatore. Questo processo altamente dinamico si basa sull'iniezione continua di massa e sul bilanciamento del differenziale di pressione. Man mano che il compressore spinge la massa d'aria nella camera confinata, crea una zona ad alta pressione che tende vigorosamente a raggiungere l'equilibrio rispetto alla pressione ambiente e all'attrito meccanico statico dei pistoni.
- Spostamento lineare: Questo forte differenziale di pressione agisce in modo uniforme sulla superficie dei due pistoni contrapposti. In base al principio fondamentale della fisica secondo cui Forza = Pressione × Area, la massa d’aria compressa spinge i due pistoni verso l’esterno, allontanandoli l’uno dall’altro lungo una linea perfettamente diritta e lineare in direzione dei tappi terminali.
- Ingranaggio rotativo (profilo dei denti a involuta): La superficie interna di ciascun pistone è dotata di una cremagliera lineare integrata e lavorata con precisione, nota come “rack”. Queste cremagliere presentano un profilo dei denti involuto di precisione per garantire un innesto perfetto e un gioco estremamente ridotto. Mentre i pistoni si muovono linearmente in direzioni opposte, le cremagliere ruotano simultaneamente il pignone in senso antiorario, aprendo così la valvola.
Il design a pistoni contrapposti è una necessità ingegneristica assoluta per bilanciare i carichi cinetici. Grazie alla presenza di due pistoni che spingono simultaneamente su lati rigorosamente opposti del pignone, le forze di carico laterale si annullano perfettamente dal punto di vista matematico. Ciò crea una coppia in uscita splendidamente simmetrica, altamente stabile e costante, garantendo che lo stelo della valvola non sia sottoposto a forze di flessione laterale distruttive. Immaginate due lottatori di sumo di peso identico in piedi schiena contro schiena, che spingono in direzioni opposte per far ruotare un enorme tornello: la struttura rimane perfettamente in equilibrio sul proprio asse.
Conversione da rotativa a lineare (azionamento motorizzato)
Sebbene il settore del controllo dei fluidi industriali si affidi quasi esclusivamente alla sequenza lineare-rotativa per azionare le valvole a quarto di giro, il principio geometrico del meccanismo è completamente reversibile dal punto di vista meccanico. Per comprenderne la più ampia applicazione nell’automazione industriale, è importante osservare brevemente il suo funzionamento in senso inverso. In questa configurazione, che non si riscontra nell’azionamento di una valvola a farfalla, il flusso di energia viene invertito.
Una fonte di alimentazione rotante — in genere un servomotore elettrico — è collegata direttamente al pignone centrale. Man mano che il motore fa ruotare il pignone, l'ingranaggio si sposta fisicamente lungo una cremagliera lineare fissa, trasformando l’energia rotativa in un posizionamento lineare preciso. Sebbene non si incontri questa configurazione invertita nell’azionamento di una valvola a farfalla per condutture, questo principio costituisce la spina dorsale meccanica delle guide lineari automatizzate, dei bracci di trasferimento robotizzati e dei sistemi di posizionamento a portale presenti nei moderni stabilimenti di produzione, mettendo in evidenza l’incredibile versatilità del concetto meccanico della cremagliera e del pignone.
Attuatori a doppia azione vs. attuatori con ritorno a molla
Una volta stabilite le meccaniche di base relative alla potenza, il successivo bivio critico nel percorso dell’ingegnere specializzato nel controllo dei fluidi riguarda la sicurezza delle tubazioni e la pianificazione delle modalità di guasto catastrofico. Qualora il sistema industriale dovesse subire un’improvvisa perdita di pressione dell’aria compressa o di alimentazione elettrica durante un evento meteorologico estremo, un blackout della rete elettrica o un guasto localizzato al compressore, cosa accadrebbe esattamente alla posizione della valvola? Questa fondamentale questione di sicurezza determina la scelta tra configurazioni a doppio effetto e a ritorno a molla (a semplice effetto) in un attuatore a pignone e cremagliera assemblaggio.
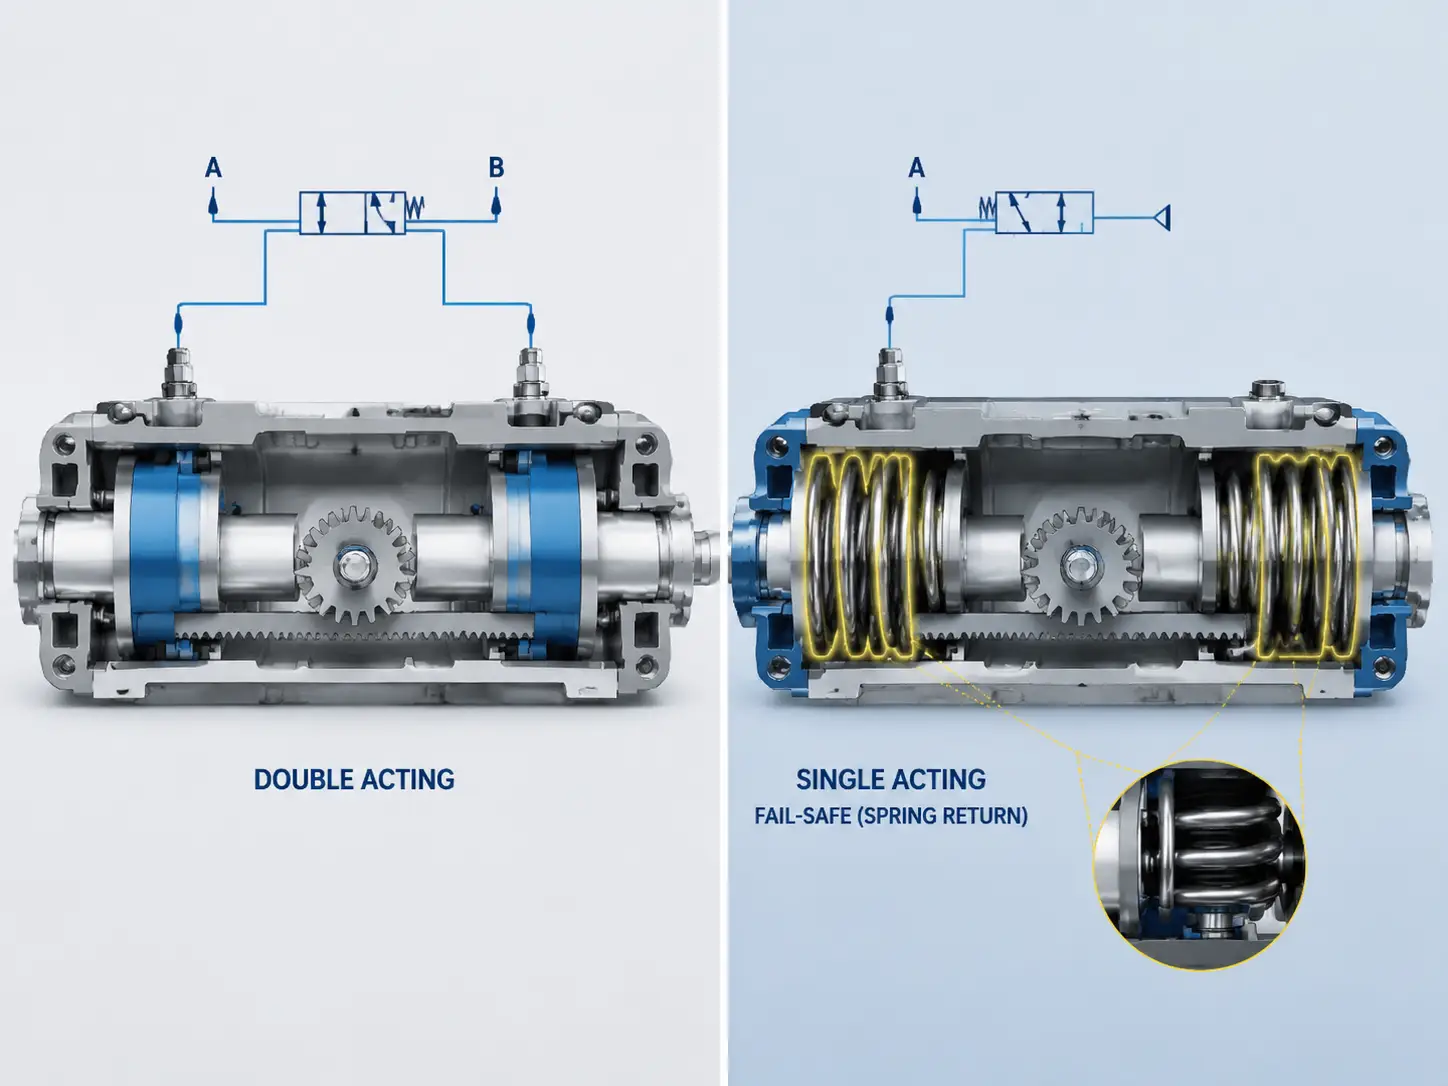
Doppia azione: ottimizzazione della coppia simmetrica
Un attuatore pneumatico a doppio effetto dipende interamente dalla presenza continua di aria compressa per eseguire sia il ciclo di apertura che quello di chiusura della valvola. Per aprire la valvola, un’elettrovalvola esterna convoglia l’aria nella camera centrale per spingere con forza verso l’esterno i pistoni contrapposti. Per chiudere la valvola, l’elettrovalvola scarica la camera centrale e, contemporaneamente, reindirizza l’aria ad alta pressione verso i due tappi terminali esterni, spingendo i pistoni verso l’interno fino alla loro posizione iniziale.
Poiché in nessun punto del ciclo sono presenti molle meccaniche pesanti che contrastano la pressione dell'aria in espansione, un sistema a doppio effetto attuatore a pignone e cremagliera per valvole sfrutta il 100% della forza aerodinamica per il lavoro di rotazione. Ciò consente al dispositivo di erogare una coppia in uscita completamente costante, simmetrica e prevedibile lungo l'intera corsa di rotazione compresa tra 0° e 90°. Inoltre, non essendo necessario alloggiare grandi pacchetti di molle, le unità a doppio effetto risultano notevolmente più compatte e comportano un costo iniziale di investimento inferiore.
Scenario ingegneristico ideale: Questa configurazione a doppio effetto è estremamente conveniente e perfettamente adatta a sistemi di flusso non critici, quali circuiti standard di acqua di raffreddamento, serbatoi di miscelazione a basso rischio o condotte di servizio non pericolose. In queste specifiche applicazioni, un’improvvisa perdita di pressione dell’aria dell’impianto che blocchi la valvola nella sua “ultima posizione” (Fail-in-Place) non provocherà una fuoriuscita catastrofica nell’ambiente né comprometterà la sicurezza dell’impianto.
Nota tecnica importante: Si prega di tenere presente che, per mantenere con successo questo stato di “Fail-in-Place” di fronte all’immensa dinamica Coppia idrodinamica A causa dei fluidi ad alta velocità che scorrono a grande velocità oltre il disco della valvola, un vero sistema "air-fail" deve essere espressamente dotato di un Valvola di blocco dell'aria. Questo accessorio fondamentale sigilla ermeticamente il circuito pneumatico, trattenendo fisicamente la pressione residua all'interno del cilindro per impedire che le forze idrodinamiche causino l'apertura della valvola.
Ritorno elastico: meccanismi di sicurezza per sistemi critici
Al contrario, in ambienti pericolosi, nelle linee di vapore ad alta pressione o nelle condotte di sostanze chimiche tossiche, un attuatore a ritorno a molla è assolutamente obbligatorio secondo le norme internazionali di sicurezza e le direttive SIL (Safety Integrity Level). In questo progetto meccanico altamente complesso, la pressione dell’aria viene utilizzata solo per spingere i pistoni in una direzione (di solito per aprire la valvola). Man mano che i pistoni si spostano verso l’esterno, comprimono contemporaneamente una serie di molle meccaniche per impieghi gravosi e ad alta resistenza alla trazione alloggiate all’interno dei cappucci terminali estesi.
Se l’alimentazione dell’aria dovesse interrompersi inaspettatamente, l’energia meccanica potenziale immagazzinata in queste molle compresse subentra immediatamente, riportando automaticamente i pistoni nella loro posizione di riposo originale senza richiedere alcuna alimentazione esterna. Nei settori petrolchimico, petrolifero e del gas, questo meccanismo è formalmente definito come “Fail-Safe”. A seconda di come l’attuatore è fisicamente montato sullo stelo della valvola, può essere configurato come “Fail-Close” (chiusura istantanea del flusso di un gas altamente infiammabile per isolare una perdita) o «Fail-Open» (apertura istantanea di una valvola di sicurezza per sfiatare in modo sicuro un recipiente di reazione surriscaldato).
Il rischio di colpi d'ariete e lo smorzamento idraulico
Un errore di progettazione molto diffuso e incredibilmente pericoloso consiste nel ritenere che, in caso di interruzione di corrente, un meccanismo di sicurezza con ritorno a molla debba poter “chiudere di scatto” o “sbattere” istantaneamente la valvola per arrestare il flusso il più rapidamente possibile. Nelle condotte di liquidi ad alta pressione, la chiusura istantanea della valvola genera un’enorme onda d’urto cinetica supersonica all’interno della colonna di fluido, nota come ‘effetto ’colpo d’ariete” (o transitorio di fluido). Questo enorme picco di pressione può letteralmente strappare via le flange dei tubi saldati, causare gravi rotture delle guarnizioni e distruggere in modo irreversibile le costose pompe centrifughe a monte.
Per impedire questo catastrofico trasferimento di energia cinetica, i sistemi di attuatori pneumatici di alta qualità devono essere progettati specificatamente per decelerare la forza della molla. Ciò si ottiene installando limitatori di scarico calibrati (che creano un collo di bottiglia per l’aria in uscita, generando un cuscinetto pneumatico) o smorzatori idraulici esterni. Questi accessori fondamentali contrastano attivamente la violenta espansione della molla, rallentando la velocità negli ultimi gradi della corsa. Ciò garantisce una decelerazione sicura e matematicamente controllata della colonna di fluido, anziché un impatto meccanico violento e distruttivo.
Tabella comparativa tecnica: doppio effetto vs. ritorno a molla
| Dimensione ingegneristica | Configurazione a doppio effetto (DA) | Configurazione del ritorno a molla (SR) |
|---|---|---|
| Potenza di funzionamento (apertura/chiusura) | Aria compressa / Aria compressa | Aria compressa / Espansione meccanica a molla |
| Profilo della coppia in uscita | Costante e perfettamente simmetrica per l'intera corsa di rotazione di 90°. | Variabile (la coppia raggiunge il picco alla massima compressione ed è minima al “Spring End”). |
| Funzionalità di sicurezza integrata | Fail-in-Place (richiede una valvola di blocco dell'aria esterna specializzata per mantenere la posizione). | Chiusura automatica in caso di guasto o apertura automatica in caso di guasto immediatamente dopo l'interruzione dell'alimentazione elettrica o dell'alimentazione pneumatica. |
| Dimensioni e peso | Tappi terminali estremamente compatti; peso complessivo dell'unità notevolmente ridotto. | Sono necessari tappi terminali più lunghi per alloggiare i pacchetti di molle per impieghi gravosi; più pesanti. |
| Applicazione industriale ideale | Circuiti standard di raffreddamento ad acqua, serbatoi di miscelazione a basso rischio, condotte di servizio generali. | Condotte petrolchimiche, vapore ad alta pressione, gas tossici, circuiti di sicurezza classificati secondo lo standard SIL. |
Configurazioni pneumatiche e elettriche e ottimizzazione del ROI
Mentre i meccanismi interni determinano la sicurezza, la scelta della fonte di alimentazione primaria determina la sostenibilità finanziaria a lungo termine dell’impianto. Gli ingegneri di progetto si trovano spesso a dover scegliere tra configurazioni pneumatiche ed elettriche. Per fare la scelta giusta è necessario guardare ben oltre l’ordine di acquisto iniziale e condurre un’analisi rigorosa Costo totale di proprietà (TCO) analisi su un arco temporale pluriennale.
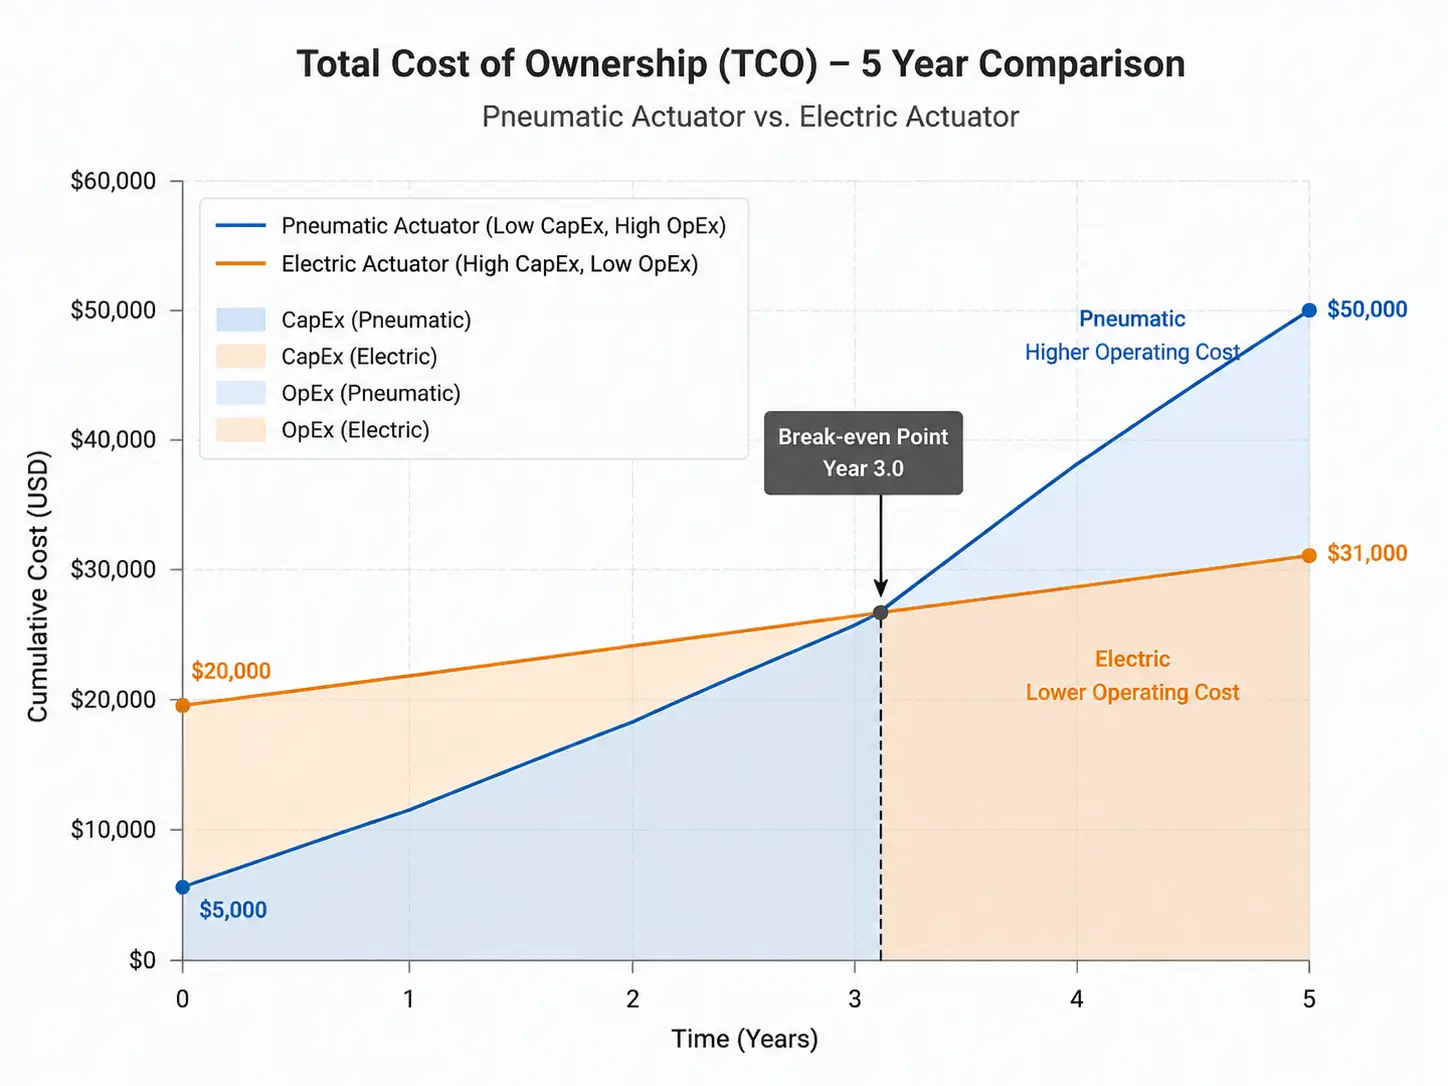
Nel valutare le soluzioni di automazione per un nuovo impianto, i team addetti agli acquisti spesso esitano di fronte all’investimento iniziale (CapEx) estremamente elevato degli attuatori elettrici, che possono facilmente costare da 3 a 5 volte di più rispetto a quelli pneumatici attuatore a pignone e cremagliera controparti. Di conseguenza, i sistemi pneumatici dominano il mercato. Tuttavia, il funzionamento dei sistemi pneumatici non è affatto “gratuito”. Essi richiedono compressori d’aria industriali, che sono macchine termodinamiche intrinsecamente inefficienti. In un tipico impianto di produzione, fino a 30% dell’energia elettrica consumata dal compressore viene immediatamente dispersa sotto forma di calore, mentre un’altra quantità compresa tra 10% e 20% viene regolarmente dispersa attraverso microscopiche perdite in una rete di tubazioni ormai obsoleta.
Se uno stabilimento non dispone già di un'infrastruttura di aria compressa solida e ad alta capacità, oppure se la valvola di controllo si trova a chilometri di distanza dalla sala compressori principale, i costi energetici ricorrenti necessari solo per mantenere la pressione dell'aria nelle condutture aumenteranno in modo esponenziale. Gli audit energetici del settore evidenziano costantemente un chiaro punto di svolta dal punto di vista finanziario:
• Un attuatore pneumatico standard potrebbe costare solo $300 all'acquisto, ma consumare $500 all'anno in aria compressa e energia elettrica (a causa delle perdite di rete pari a 20% e dell'inefficienza intrinseca del compressore), per un totale di $2.800 in 5 anni.
• Un attuatore elettrico equivalente potrebbe costare $1.500 inizialmente, ma consumare solo $50 all’anno di energia elettrica altamente intermittente e su richiesta, per un totale di $1.750 in 5 anni.
Risultato finanziario: in genere, il punto di pareggio tra CapEx e OpEx si raggiunge intorno al 36° mese, dopodiché la configurazione elettrica garantisce un risparmio netto.
Al contrario, se lo stabilimento dispone già di una rete di aria compressa di grandi dimensioni, altamente efficiente e perfettamente mantenuta (come nel caso di una raffineria chimica centralizzata su larga scala), la attuatore pneumatico a pignone e cremagliera rimane il campione indiscusso in termini di ROI grazie ai suoi requisiti di manutenzione incredibilmente ridotti, alle velocità di azionamento estremamente elevate e ai costi di sostituzione dei componenti contenuti.
Interpretazione della curva di coppia e dimensionamento
L'errore più comune e finanziariamente devastante commesso dai team di approvvigionamento inesperti è quello di scegliere attuatori a pignone e cremagliera basandosi esclusivamente sulla corrispondenza tra la “coppia massima in uscita” indicata nel catalogo e il requisito nominale della valvola. L’ingegneria professionale del controllo dei fluidi, guidata da istituzioni rigorose come l’ISA (International Society of Automation), richiede un’analisi matematica molto più approfondita della curva dinamica della coppia e delle variabili operative reali.
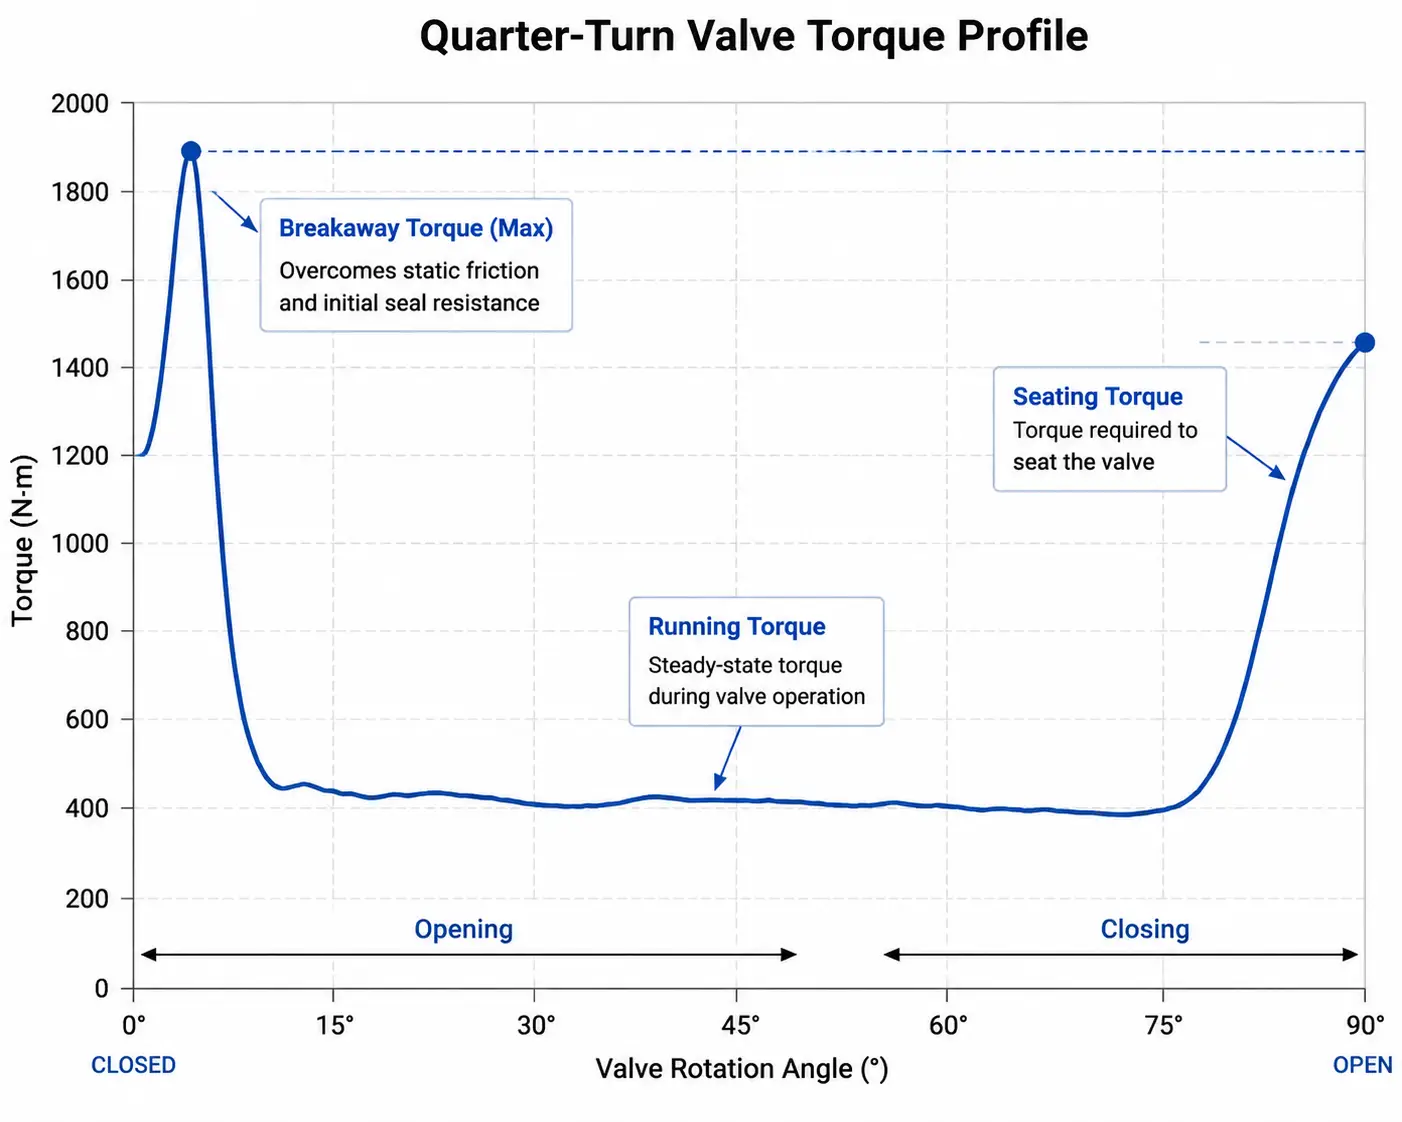
Comprendere la coppia di distacco, la coppia dinamica e la coppia finale
Quando si aziona una valvola industriale sotto la pressione della conduttura in funzione, la forza fisica richiesta non segue mai un andamento lineare e costante. Si pensi alla fisica cinetica necessaria per spingere e aprire una pesante porta di ferro, leggermente arrugginita, di una camera blindata. La spinta cinetica iniziale, enorme, necessaria per superare l’attrito statico delle guarnizioni e sollevare la sfera o il disco è immensa: questo fenomeno è universalmente noto come Coppia di distacco. Una volta che la valvola è in movimento, le forze idrodinamiche del fluido in movimento spesso ne facilitano il movimento, richiedendo una forza meccanica notevolmente inferiore (Coppia di funzionamento). Infine, per chiudere ermeticamente la valvola, comprimere le sedi in elastomero contro la pressione della tubazione e ottenere una tenuta a prova di bolle, è necessaria un’ulteriore impennata di forza finale (Coppia di serraggio/di fissaggio).
Nel caso di un attuatore pneumatico a ritorno a molla, occorre tenere conto anche della legge di elasticità di Hooke. Man mano che le molle per impieghi gravosi si estendono fisicamente per chiudere la valvola, la loro forza di spinta meccanica diminuisce in modo lineare. Pertanto, il punto di assoluta debolezza dell’intero ciclo meccanico dell’attuatore è la “coppia finale delle molle” (la forza di spinta finale che le molle possono generare nel momento esatto in cui la valvola raggiunge 0°). Se questo specifico valore meccanico scende al di sotto della coppia di tenuta richiesta dalla valvola, quest’ultima semplicemente non si chiuderà ermeticamente, causando una perdita interna del fluido altamente pericolosa lungo la tubazione chiusa.
Calcolo del fattore di sicurezza fondamentale
I valori di coppia di riferimento pubblicati dai produttori di valvole vengono misurati in condizioni di laboratorio sterili, utilizzando acqua pulita a temperatura ambiente. La realtà industriale è invece assolutamente spietata. Pertanto, l’applicazione di un fattore di sicurezza calcolato rappresenta un requisito ingegneristico imprescindibile per impedire il blocco dell’attuatore durante le operazioni critiche.
Linee guida avanzate per il dimensionamento e riduzione della pressione di rete:
- Fattori di sicurezza specifici per i diversi mezzi di comunicazione: Per fluidi puliti e naturalmente lubrificanti (ad es. acqua filtrata, oli idraulici leggeri), gli ingegneri devono applicare un fattore di sicurezza compreso tra 20% e 30% alla coppia di riferimento. Per gas secchi e non lubrificanti o vapore ad alta temperatura, aggiungere da 30% a 40%. Per fanghi altamente abrasivi o polveri secche, è obbligatorio un fattore di sicurezza pari a 50% o superiore, poiché l’accumulo di particolato aumenterà notevolmente l’attrito sull’interno della valvola nel corso del suo ciclo di vita.
- La trappola del fattore di derating dovuto alla caduta di pressione: Non dimensionare mai un attuatore in base alla pressione dell’aria ottimale generata all’interno della sala compressori principale. Se un impianto specifica un’alimentazione d’aria nominale di 5 bar (72 psi), la pressione aerodinamica effettiva all’estremità di una rete di tubazioni lunga e complessa, durante i picchi di utilizzo dell’impianto, potrebbe ridursi drasticamente a 4 bar (58 psi). Poiché la coppia erogata da un attuatore pneumatico è direttamente e linearmente proporzionale alla pressione dell’aria in ingresso, una caduta di pressione da 5 bar a 4 bar comporta una perdita istantanea di coppia erogata. Regola empirica professionale: calcolare sempre le dimensioni dell’attuatore in base alla pressione minima garantita nel caso peggiore nel punto specifico della conduttura in cui si trova la valvola, mai in base al massimo teorico.
Modalità di guasto, deterioramento delle guarnizioni e manutenzione
Anche i dispositivi meccanici dalla struttura più robusta finiranno prima o poi per subire le dure conseguenze dell’usura industriale. Per ottenere una comprensione MECE (mutualmente esclusiva e collettivamente esaustiva) delle modalità di guasto degli attuatori, gli ingegneri devono separare rigorosamente i meccanismi interni dall’ambiente esterno. Il meccanismo interno di un attuatore tratta esclusivamente aria compressa, mentre la valvola collegata gestisce il fluido effettivo presente nella tubazione. Pertanto, i guasti degli attuatori sono determinati da tre modalità fisiche distinte.
In primo luogo, a livello interno, il “killer silenzioso” più diffuso nell’automazione pneumatica è il degrado dinamico delle guarnizioni. Se l’aria compressa dell’impianto è non lubrificata, eccessivamente calda o contaminata, gli O-ring standard in NBR (nitrile) del pistone si induriranno rapidamente, si creperanno e causeranno il “blow-by” (fuoriuscita di aria oltre il pistone, con conseguente grave perdita di coppia). In secondo luogo, a livello esterno, condizioni atmosferiche estreme — quali la forte nebbia salina sulle piattaforme petrolifere offshore o i lavaggi con soluzioni caustiche negli stabilimenti alimentari — attaccheranno chimicamente l’alloggiamento in alluminio, causando gravi corrosioni puntiformi e deterioramento strutturale. Infine, da un punto di vista puramente cinematico, l’azionamento ad alta frequenza (milioni di cicli di apertura/chiusura) porterà alla fine a un’usura da fatica microscopica sul superficie di ingranamento dei denti dell'ingranaggio tra la cremagliera e il pignone, aumentando il gioco e riducendo notevolmente la precisione di posizionamento.
Riduzione del rischio attraverso un approccio ingegneristico completo in 8 dimensioni
Per eliminare alla radice queste modalità di guasto multifattoriali, i fornitori professionali di automazione industriale abbandonano l’approccio di base “universale” basato sui cataloghi. Ad esempio, Valvola di vittoria, un’azienda high-tech riconosciuta con oltre un decennio di esperienza specializzata nel controllo dei fluidi, si avvale di una tecnologia all’avanguardia nel settore Metodologia di analisi a 8 dimensioni per ogni singolo requisito di progetto. Prima di avviare qualsiasi processo di produzione, il loro team di ingegneri dedicato valuta rigorosamente il fluido, la temperatura, la pressione, lo standard di collegamento, il metodo di controllo, i requisiti dei materiali, le caratteristiche del settore e lo spazio esatto destinato all'installazione.
Attingendo da un ampio assortimento altamente personalizzabile di oltre 50 combinazioni specifiche di materiali, l’attuatore viene adattato perfettamente sia al proprio ciclo di lavoro interno sia all’ambiente esterno. Ad esempio:
- Resilienza dinamica interna: Per contrastare il calore generato dall'attrito ad alta frequenza e garantire prestazioni di movimento alternativo a lungo termine senza perdite di gas, Vincer sostituisce le guarnizioni interne del pistone con componenti importati di alta qualità L'FKM garantisce una durata nettamente superiore rispetto alle guarnizioni standard in ambienti pneumatici gravosi e ad alta temperatura.
- Armatura ambientale esterna: In presenza di atmosfere esterne altamente corrosive, come nel caso delle piattaforme marine offshore esposte a spruzzi salini costanti, l’alluminio estruso standard non è sufficiente. Vincer ovvia a questo problema offrendo rivestimenti epossidici anticorrosivi specializzati oppure sostituendo completamente l’alloggiamento con Acciaio inossidabile SS316L. Ciò garantisce che l'integrità strutturale dell'attuatore rimanga inalterata anche nelle condizioni ambientali più estreme.
Standard di settore e configurazioni delle interfacce
Infine, un attuatore dalle dimensioni perfette e progettato in modo eccellente è del tutto inutile se non è in grado di collegarsi fisicamente alla valvola o di comunicare con la rete di controllo digitale. Il settore dell'automazione industriale ha standardizzato rigorosamente questi collegamenti meccanici e pneumatici per garantire la compatibilità modulare tra le diverse marche di apparecchiature a livello globale. Quando si specificano i propri attuatore a pignone e cremagliera, garantire la piena conformità a queste interfacce principali:
- ISO 5211 (Fondamenti meccanici): Si tratta dello standard globale universale che specifica le dimensioni esatte del cerchio di foratura della flangia di montaggio inferiore e la forma geometrica dell'albero di trasmissione (solitamente a stella o quadrata). Ciò garantisce che l'attuatore si accoppi perfettamente alla parte superiore dello stelo della valvola senza oscillazioni né introduzione di isteresi meccanica.
- NPT o BSP (The Air Supply): A seconda della regione geografica (in Nord America si utilizzano prevalentemente filettature NPT, mentre in Europa e in Asia si ricorre di norma alle filettature BSP), assicurarsi che lo standard di filettatura delle porte pneumatiche sia corretto permette di evitare fastidiose perdite d’aria e danni alle filettature durante la messa in servizio in cantiere.
- NAMUR (L'ecosistema dell'automazione): Lo standard NAMUR uniforma gli schemi di montaggio di tutti gli accessori esterni per l’automazione, trasformando di fatto un cilindro meccanico “semplice” in un nodo automatizzato “intelligente” e completamente integrato.
Per realizzare un sistema di controllo a ciclo chiuso completo, un attuatore si avvale di due accessori NAMUR fondamentali:- L'elettrovalvola (il "cervello"): Fissata direttamente all'interfaccia laterale standardizzata NAMUR, l'elettrovalvola riceve il comando elettrico a bassa tensione (ad es. 24 V CC) dal PLC e reindirizza fisicamente l'aria compressa ad alta pressione nella camera dell'attuatore corretta per aprire o chiudere la valvola.
- La scatola dei finecorsa (gli "occhi"): Fissato saldamente all'albero del pignone NAMUR superiore, questo dispositivo elettromeccanico rileva fisicamente la rotazione effettiva dell'attuatore. Invia un segnale elettronico continuo al DCS/alla sala di controllo, fornendo una conferma assoluta e reale del fatto che la valvola abbia raggiunto con successo la posizione prevista di piena apertura o piena chiusura.
Garantisci il futuro della tua conduttura con una precisione senza compromessi
Garantite l'affidabilità a lungo termine dei vostri sistemi di controllo dei fluidi collaborando con un produttore che attribuisce la massima importanza all'estrema precisione ingegneristica e alla progettazione di soluzioni intelligenti.
Operando nel rispetto delle rigorose certificazioni ISO 9001, CE, RoHS, SIL e FDA, Vincer Valve garantisce che ogni componente soddisfi rigorosi standard internazionali. Grazie a una catena di fornitura agile, in grado di consegnare configurazioni standard in soli Da 7 a 10 giorni lavorativi—e fornendo proposte tecniche complete entro 24-48 ore—Vincer è in una posizione privilegiata per accelerare l'implementazione del vostro progetto senza compromettere la qualità ingegneristica.
Consulta oggi stesso un ingegnere Vincer