
Dans le domaine des canalisations industrielles à enjeux élevés, le choix du diamètre intérieur précis constitue une décision cruciale tant sur le plan financier qu'opérationnel. Que vous donniez la priorité à une efficacité de débit maximale ou à la maîtrise des dépenses d'investissement, la compréhension des différences subtiles entre les configurations à passage intégral et à passage réduit aura un impact considérable sur les performances de votre système, sa consommation d'énergie et la fréquence de ses opérations de maintenance.
Robinets à bille à passage intégral et à passage standard : au-delà des définitions superficielles
Au cœur même de ce débat technique, la distinction réside dans le diamètre géométrique interne de la vanne par rapport au diamètre interne de la canalisation raccordée. Lors de l'évaluation d'une port complet vs port standard De par sa configuration, une vanne à bille à passage intégral (souvent appelée « à passage libre ») présente une ouverture cylindrique interne qui correspond parfaitement au diamètre interne du tuyau. Cet alignement continu crée un trajet d'écoulement rectiligne et pratiquement sans obstruction qui se comporte exactement comme un tronçon de tuyau droit lorsque la vanne est entièrement ouverte, ce qui permet de maintenir un écoulement laminaire et d'éviter les goulots d'étranglement structurels.
À l’inverse, une vanne à passage standard — souvent appelée « vanne à passage réduit » dans le secteur — présente une ouverture de bille de taille limitée. Le corps de la vanne et la bille elle-même sont plus petits, ce qui modifie fondamentalement la dynamique des fluides à l’intérieur du réseau de tuyauterie. Comprendre cette divergence structurelle constitue la première étape pour éviter des erreurs d’application catastrophiques dans les systèmes complexes de transport de fluides, où un dimensionnement inapproprié peut entraîner des effets dévastateurs en aval.
| Caractéristiques techniques | Vanne à bille à passage intégral | Port standard (réduit) |
|---|---|---|
| Géométrie du diamètre de l'alésage | Identique au diamètre intérieur du tuyau de raccordement | En général, un calibre nominal inférieur à celui du diamètre intérieur du tuyau |
| Coefficient de débit (Cv) | Capacité maximale (résistance au frottement minimale) | Capacité considérablement réduite (résistance plus élevée) |
| Perte de charge (ΔP) | Négligeable / Presque nul | Chute de pression mesurable due à l'effet Venturi |
| Encombrement du corps de vanne | Boîtier plus grand, poids total plus élevé | Géométrie compacte, très peu encombrante |
| Coût d'investissement initial | Hausse des coûts des matières premières et de fabrication | Prix d'achat plus avantageux |
Pour saisir toutes les nuances de cette comparaison, les ingénieurs doivent voir bien au-delà du simple bon de commande initial. S’il est vrai qu’un alésage standard est intrinsèquement plus économique en raison de sa moindre dépendance vis-à-vis des matières premières telles que l’acier inoxydable ou l’acier au carbone, il entraîne inévitablement des restrictions de débit. Le défi technique majeur consiste à déterminer si les économies réalisées lors de l’achat initial justifient la perte d’énergie potentielle à long terme causée par l’augmentation de la charge de travail de la pompe, les contraintes de cisaillement du fluide et la dégradation mécanique associée tout au long du cycle de vie de l’équipement.
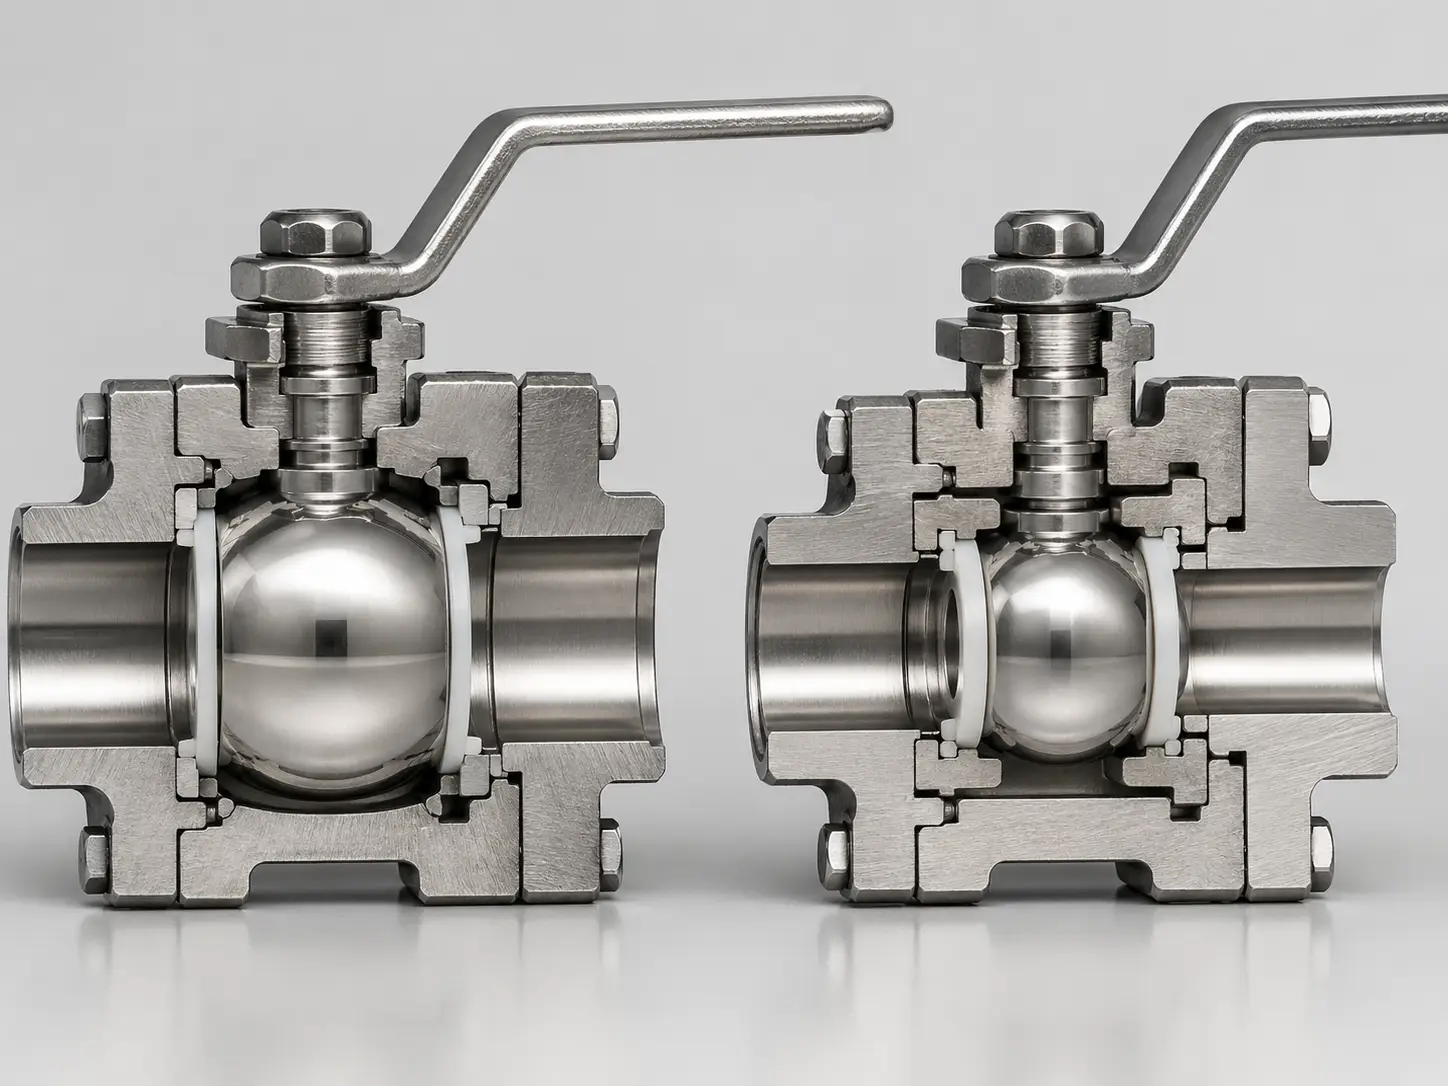
La physique des écoulements : explication des valeurs Cv et des pertes de charge
En dynamique des fluides, l'efficacité d'une canalisation est systématiquement quantifiée par le coefficient de débit, communément appelé « valeur Cv ». Cet indicateur définit le volume d'eau (en gallons américains par minute) à 60 °F qui s'écoulera sans entrave à travers une vanne spécifique tout en générant une perte de charge exacte de 1 psi. Lors d'une comparaison rigoureuse des performances entre différents types de vannes, la valeur Cv fait office de référence absolue en matière d'efficacité de débit et de viabilité opérationnelle.
Regard sur l'ingénierie :
La relation fonctionnelle entre le débit volumétrique (Q), le coefficient de débit (Cv) et la perte de charge (ΔP) au niveau de la vanne est mathématiquement décrite par la formule de la dynamique des fluides suivante :
Q = Cv * √(ΔP / SG) (où SG désigne la densité du fluide).
Étant donné qu'un orifice rétréci réduit physiquement la section transversale d'écoulement, la perte de charge (ΔP) augmente inévitablement si le système tente de maintenir un débit constant (Q).
Démystifier le coefficient de débit (Cv) dans les réseaux de tuyauterie réels
Pour passer des formules théoriques à la pratique de l'ingénierie, examinons quelques données standard du secteur. Un modèle typique de 2 pouces vanne à bille à passage intégral présente généralement une valeur Cv très élevée, comprise entre 350 et 450, ce qui signifie qu'elle n'oppose pratiquement aucune résistance à l'écoulement du fluide. À l'inverse, si l'on prend en compte un tuyau de même diamètre nominal de 2 pouces, mais avec une conception d'orifice standard, la valeur Cv chute considérablement pour se situer dans une fourchette comprise entre 120 et 150.
Cela représente une réduction spectaculaire de la capacité de débit de près de 60 à 701 TP3T. Dans un environnement industriel à forte sollicitation, ce goulot d’étranglement important oblige les pompes centrifuges du système à fournir un effort exponentiellement plus important pour faire passer le volume de fluide requis à travers le passage rétréci. Cela augmente le nombre de Reynolds, fait passer le fluide d’un état laminaire à un état turbulent, entraîne une consommation d’électricité nettement plus élevée et accélère considérablement la dégradation mécanique des roues et des joints des pompes.
L'effet Venturi et vos coûts énergétiques cachés
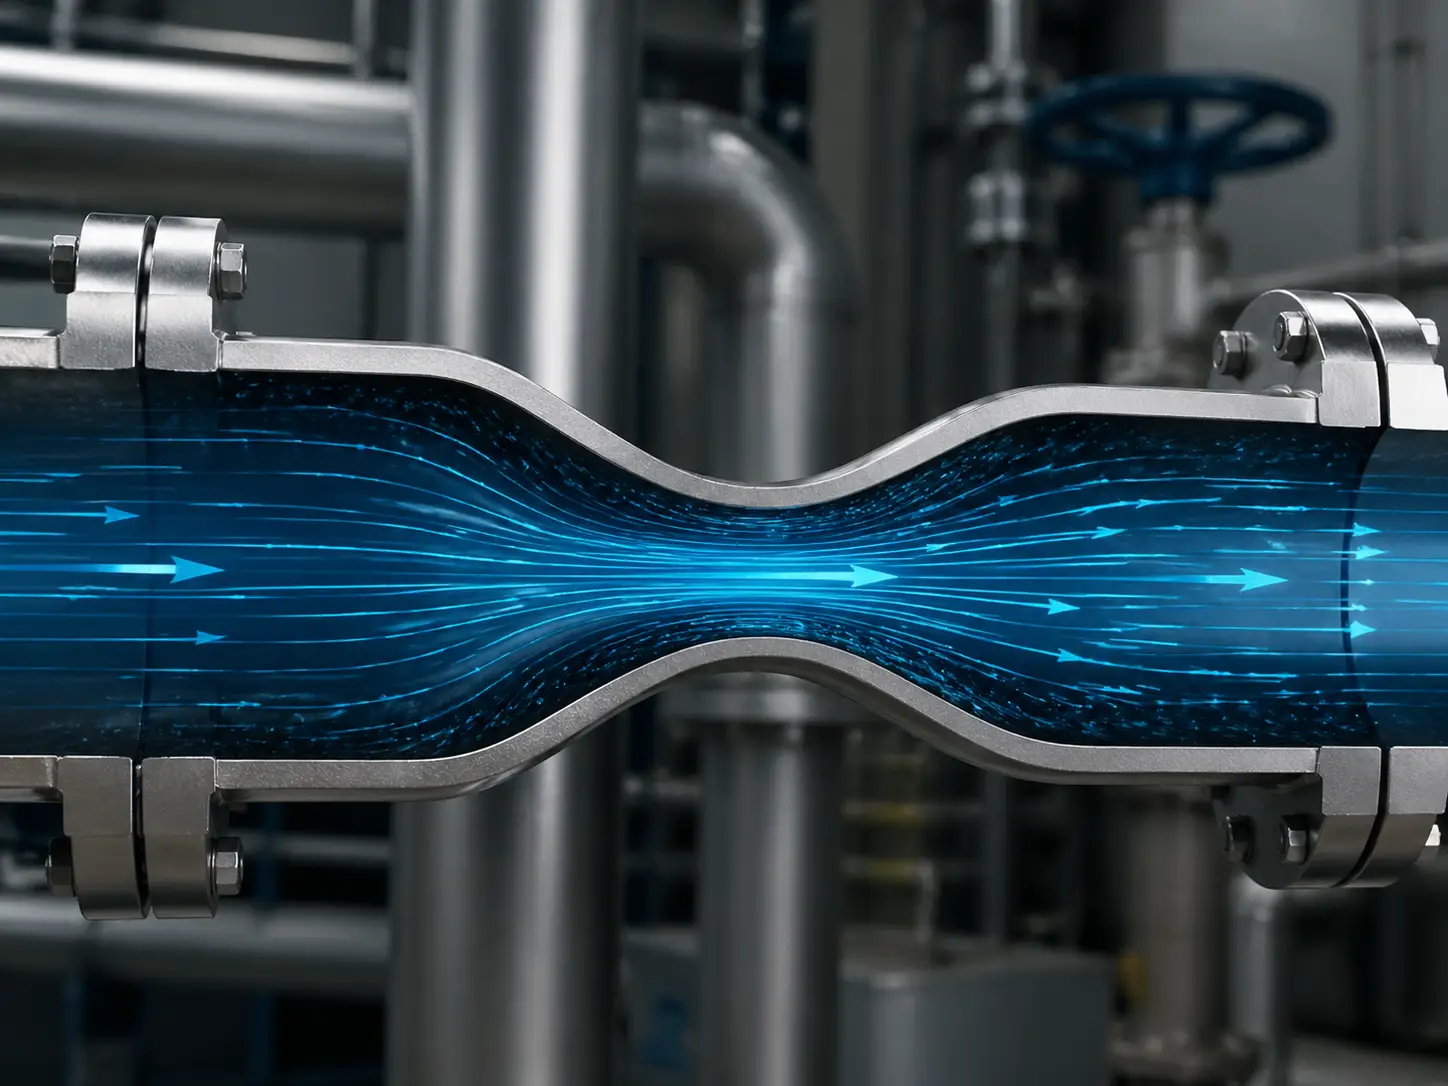
Lorsqu'un fluide à grande vitesse pénètre dans l'alésage interne plus étroit d'un raccord standard, il subit une accélération forcée — un phénomène que les ingénieurs spécialisés dans les fluides appellent « effet Venturi ». Cette accélération soudaine entraîne simultanément une chute localisée de la pression du fluide. Si le réseau de tuyauterie fonctionne à un niveau proche du seuil de pression de vapeur du liquide transporté, cette chute de pression peut provoquer une cavitation.
Lors de la cavitation, des bulles de vapeur microscopiques se forment rapidement, puis s’effondrent violemment contre les surfaces métalliques à mesure que la pression se rétablit en aval. Au fil des cycles de fonctionnement continus, ces implosions génèrent d’énormes ondes de choc qui érodent les composants métalliques internes de la vanne, détruisent les matériaux tendres des sièges (tels que le PTFE ou le PEEK) et entraînent des fuites internes prématurées. Les coûts énergétiques liés à la compensation de cette chute de pression, combinés aux coûts d’entretien liés aux dommages causés par la cavitation, dépassent largement les économies initiales réalisées en achetant une vanne de plus petite taille.
Contraintes critiques liées aux applications : quand il est indispensable d'utiliser un port complet
Si les équipes d'approvisionnement soucieuses du budget ont souvent tendance à privilégier les modèles à passage réduit en raison de leur prix d'achat attractif, certains procédés industriels évoluent dans des environnements où les contraintes physiques ne laissent absolument aucune marge de manœuvre. Dans ces conditions d'exploitation extrêmes, l'utilisation de tout autre type de vanne qu'une vanne à passage intégral est la garantie d'une défaillance systémique, de fuites dangereuses et de temps d'arrêt inacceptables.
Fluides visqueux, boues et milieux abrasifs
Dans des secteurs exigeants tels que le traitement des eaux usées municipales, la fabrication de pâte à papier et de papier, ou encore les opérations minières en conditions extrêmes, les fluides transportés contiennent souvent des concentrations élevées de particules solides en suspension ou présentent une viscosité dynamique extrême. Dans ces contextes difficiles, le choix d’un Robinet à bille à passage intégral ou à passage standard La configuration est une nécessité absolue.
La contrainte géométrique inhérente à une vanne à passage réduit crée activement des zones de stagnation au sein de la cavité du corps de vanne, où les fluides visqueux peuvent s’accumuler, se solidifier et, à terme, bloquer le fonctionnement mécanique de la bille. De plus, les pics de vitesse localisés provoqués par l’alésage plus étroit forcent les particules solides (telles que le sable, les boues minérales ou le tartre) à agir comme un jet abrasif à grande vitesse. Cette contrainte de cisaillement du fluide érode rapidement les sièges, ce qui garantit une durée de vie considérablement réduite. Les vannes à passage intégral maintiennent un profil de vitesse constant, permettant ainsi aux fluides abrasifs de s'écouler sans attaquer de manière agressive les surfaces d'étanchéité.
Le raclage des canalisations : une exigence incontournable du secteur
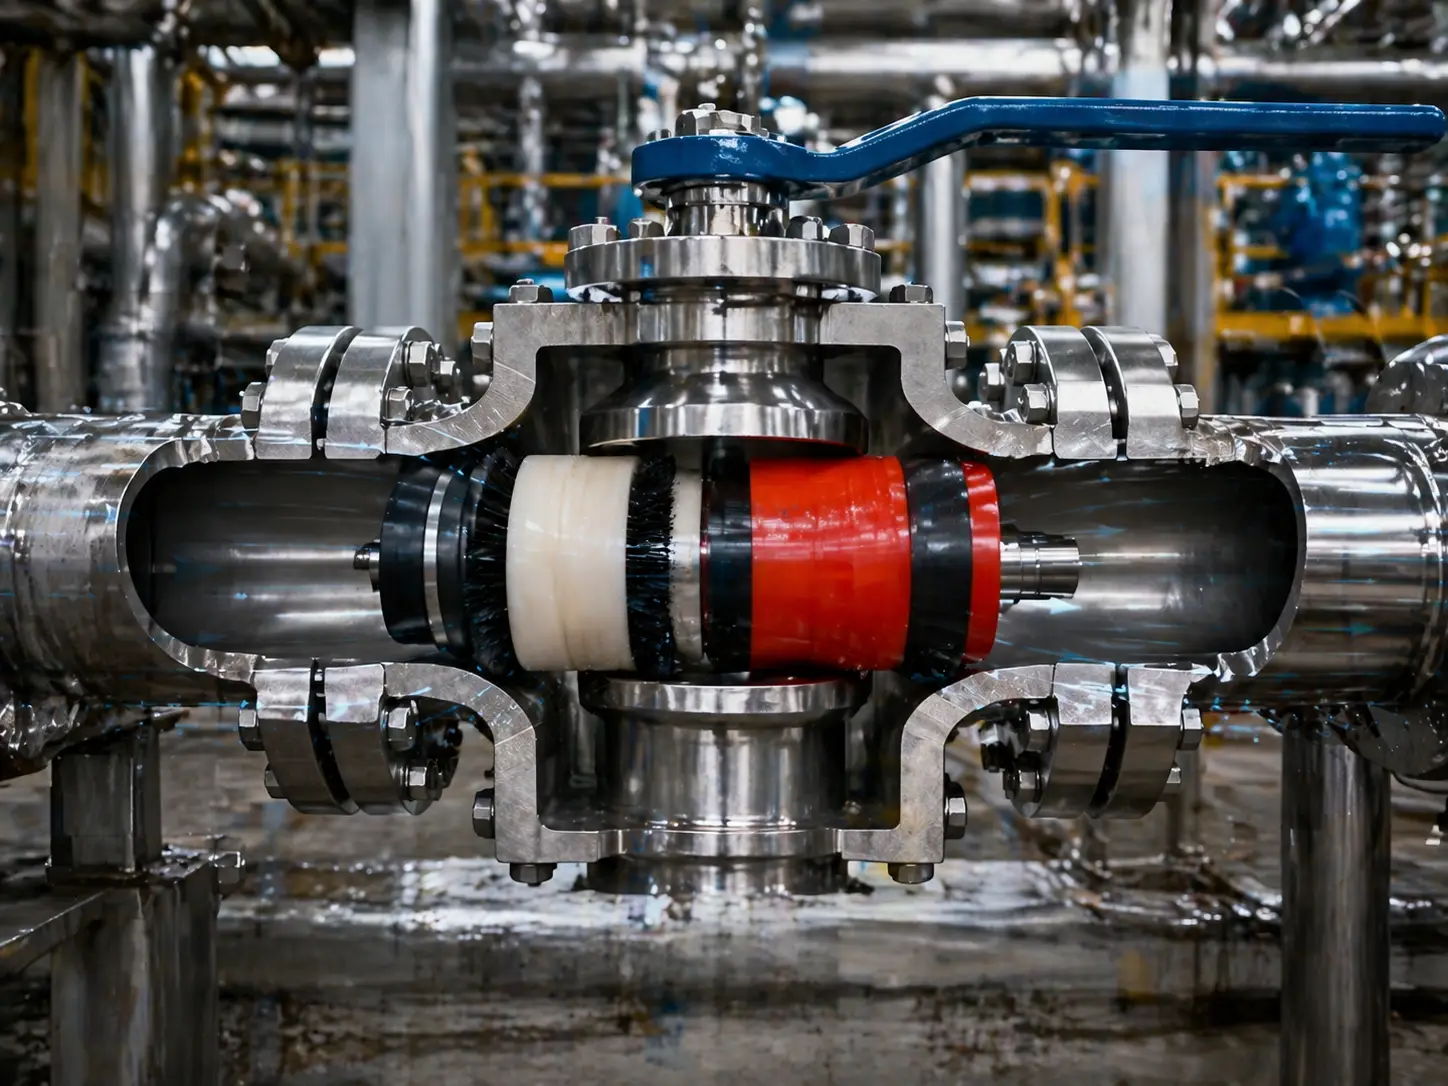
Dans les réseaux de transport en amont et intermédiaires de pétrole, de gaz naturel et de produits chimiques complexes, les conduites nécessitent un nettoyage mécanique régulier, une séparation des fluides et une inspection interne par le biais d’un procédé appelé “ raclage ”. Un racleur est un dispositif cylindrique solide hautement spécialisé, conçu pour épouser avec précision le diamètre interne de la conduite.
Dans ce contexte, le débat concernant les dimensions de l’alésage est immédiatement tranché par de simples principes de physique. Une vanne à orifice standard agit comme une barrière physique impénétrable ; le racleur heurtera violemment l’ouverture rétrécie de la vanne et s’y coincera instantanément. La récupération d’un racleur coincé nécessite un arrêt complet et d’urgence de la canalisation, une dépressurisation et, parfois, une découpe de la canalisation elle-même, ce qui entraîne des centaines de milliers de dollars de temps d’arrêt imprévu. Par conséquent, si une conduite doit être accessible au raclage, une conception à passage total est le seul choix mathématiquement possible.
Déploiements stratégiques : quand un port standard s'avère être le meilleur choix
Il est important de reconnaître qu’il existe des raisons tout à fait valables et mathématiquement fondées de choisir une conception de raccord standard. Dans le domaine de la fabrication d’équipements d’origine (OEM) spécialisés, des systèmes montés sur châssis ou des modules de mélange chimique très compacts où l’espace est une ressource extrêmement précieuse, l’encombrement réduit et le poids nettement inférieur de la conception de raccord standard offrent d’énormes avantages sur le plan de l’architecture.
Comme il nécessite moins de pièces moulées en acier inoxydable ou en acier au carbone, il reste le choix le plus économique et le plus adapté sur le plan technique pour le transport de fluides propres et à faible viscosité, tels que l’air d’instrumentation, l’eau potable ou la vapeur à basse pression, lorsque les faibles pertes de charge n’ont pas d’incidence structurelle. Dans ces conduites de service non critiques, la turbulence générée par la réduction du diamètre intérieur ne menace pas l’intégrité du système, ce qui fait de l’orifice standard un investissement très rentable.
Le piège du coût total de possession (TCO) : prix d'achat initial vs coûts d'automatisation et d'actionnement
Dans le domaine des achats B2B complexes, le coût total de possession (TCO) prime sur le montant initial de la facture. Alors que de nombreuses discussions techniques commencent par comparer exclusivement les coûts des matières premières du corps de vanne, elles négligent de manière fatale le composant le plus coûteux et le plus critique du contrôle moderne des fluides : l’actionneur automatisé.
La dynamique du couple des vannes et le coût caché des actionneurs
La donne financière change radicalement avec l’introduction de l’automatisation. La bille, plus grande et plus lourde, à l’intérieur d’une vanne à passage intégral présente naturellement une surface de contact considérablement plus étendue, qui reste en contact constant et sous pression avec les sièges de la vanne. Ce frottement accru se traduit directement par un “ couple de démarrage ” considérablement plus élevé — c’est-à-dire la force de rotation brute nécessaire pour entrouvrir la vanne à partir d’une position complètement fermée, contre la pression de la conduite.
Méthodologie d'ingénierie : optimisation de la matrice vanne-actionneur
C'est précisément cette différence de couple entre les différents diamètres intérieurs qui fait souvent déraper les budgets d'achat. Le passage à une vanne à passage intégral pour des gains de débit marginaux oblige souvent les ingénieurs à surdimensionner de manière exponentielle l'actionneur pneumatique ou électrique requis afin de compenser l'augmentation du couple de démarrage. L'utilisation d'un actionneur massif à crémaillère et pignon ou à fourche écossaise pour une simple ligne de production est un excellent exemple d'allocation inefficace des investissements.
Pour éviter ce “ piège du coût total de possession ”, les intégrateurs professionnels d'automatisation tels que VINCER VALVE utiliser une technologie exclusive Méthode d'analyse en 8 dimensions. Plutôt que de se contenter d’installer aveuglément des actionneurs surdimensionnés, cette méthodologie d’ingénierie analyse de manière exhaustive la densité, les différences de pression de service, les coefficients de frottement des matériaux des sièges, la pression d’alimentation en air disponible et les coefficients de sécurité. Cette approche garantit un dimensionnement adéquat de l’actionneur, ce qui évite un “ surdimensionnement ” coûteux et assure la rentabilité sans compromettre la fiabilité du système.
Normes industrielles : précisions concernant les normes ASME B16.34 et API 6D
Afin d'éliminer toute ambiguïté dans le domaine des achats à l'échelle mondiale, les normes techniques internationales définissent de manière stricte les seuils géométriques de ces composants. Qu'une installation se procure des composants destinés à une conduite de service standard ou à un collecteur d'hydrocarbures critique à haute pression, le respect de normes telles que ASME B16.34 (Vannes — à bride, filetées et à souder) et API 6D (Spécifications relatives aux vannes pour conduites et canalisations) : ces spécifications ne sont pas négociables.
Plus précisément, la norme ASME B16.34 impose strictement le diamètre intérieur minimal admissible. Selon ces directives rigoureuses, une vanne à passage réduit se définit par un diamètre intérieur inférieur d’exactement un calibre nominal à celui du raccordement de la canalisation (par exemple, une vanne de 3 pouces avec un diamètre intérieur de 2 pouces). De plus, la norme API 6D exige que les vannes à ouverture totale présentent un alésage dégagé afin de permettre le passage de racleurs intelligents destinés à l’inspection des canalisations. Le recours à ces définitions rigoureuses garantit que les ingénieurs spécialisés dans les fluides peuvent calculer avec précision les pertes de charge et les vitesses d’écoulement en se basant sur des caractéristiques de fabrication juridiquement contraignantes, plutôt que de s’appuyer sur une terminologie marketing incohérente.
Arbre de décision technique en 4 étapes pour le choix d'une vanne
Il n'est pas nécessaire que la complexité des coefficients de débit, des couples nominaux, des normes et des coûts initiaux vienne entraver le calendrier de votre projet. Utilisez cet arbre de décision pragmatique et fondé sur des données pour déterminer la configuration optimale de votre réseau de tuyauterie spécifique :
- Étape 1 : Analyser le profil de Medium. Le fluide contient-il des particules solides abrasives en suspension, présente-t-il une viscosité élevée ou se présente-t-il sous forme de boues épaisses ? Si oui, optez impérativement pour un passage à section pleine afin d'éviter tout blocage mécanique et toute érosion des sièges. S'il s'agit d'un liquide ou d'un gaz propre, passez à l'étape 2.
- Étape 2 : Vérifier les exigences en matière de raclage et de nettoyage. Le pipeline nécessitera-t-il un jour un raclage mécanique à des fins de nettoyage, de séparation des lots ou d'inspections par racleur intelligent conformes à la norme API 6D ? Si oui, la configuration « Full Port » (100%) est physiquement requise. Si non, passez à l'étape 3.
- Étape 3 : Évaluer les paramètres de puissance de pompage et de vitesse. Calculez les paramètres de référence du système. Si la vitesse continue du fluide dépasse 10 à 15 pieds par seconde (ft/s), ou si la pompe centrifuge associée fonctionne en continu 24 heures sur 24, 7 jours sur 7, les pertes d’énergie électrique cumulées causées par la perte de charge d’une vanne à passage intégral standard viendront rapidement annuler toute économie initiale en termes d’investissement. Dans ces scénarios de fonctionnement intensif, le choix d’une vanne à passage intégral s’impose comme la solution la plus judicieuse d’un point de vue mathématique.
- Étape 4 : Évaluation du budget et de l'empreinte au sol liés à l'automatisation. Si vous avez franchi les trois premières étapes, vous pouvez utiliser en toute sécurité une vanne à orifices standard. Profitez des avantages d'un encombrement réduit, d'une charge moindre sur la tuyauterie et de la possibilité de choisir un actionneur automatisé plus petit et plus économique grâce à des exigences de couple réduites.
Passage aux systèmes de commande automatisés
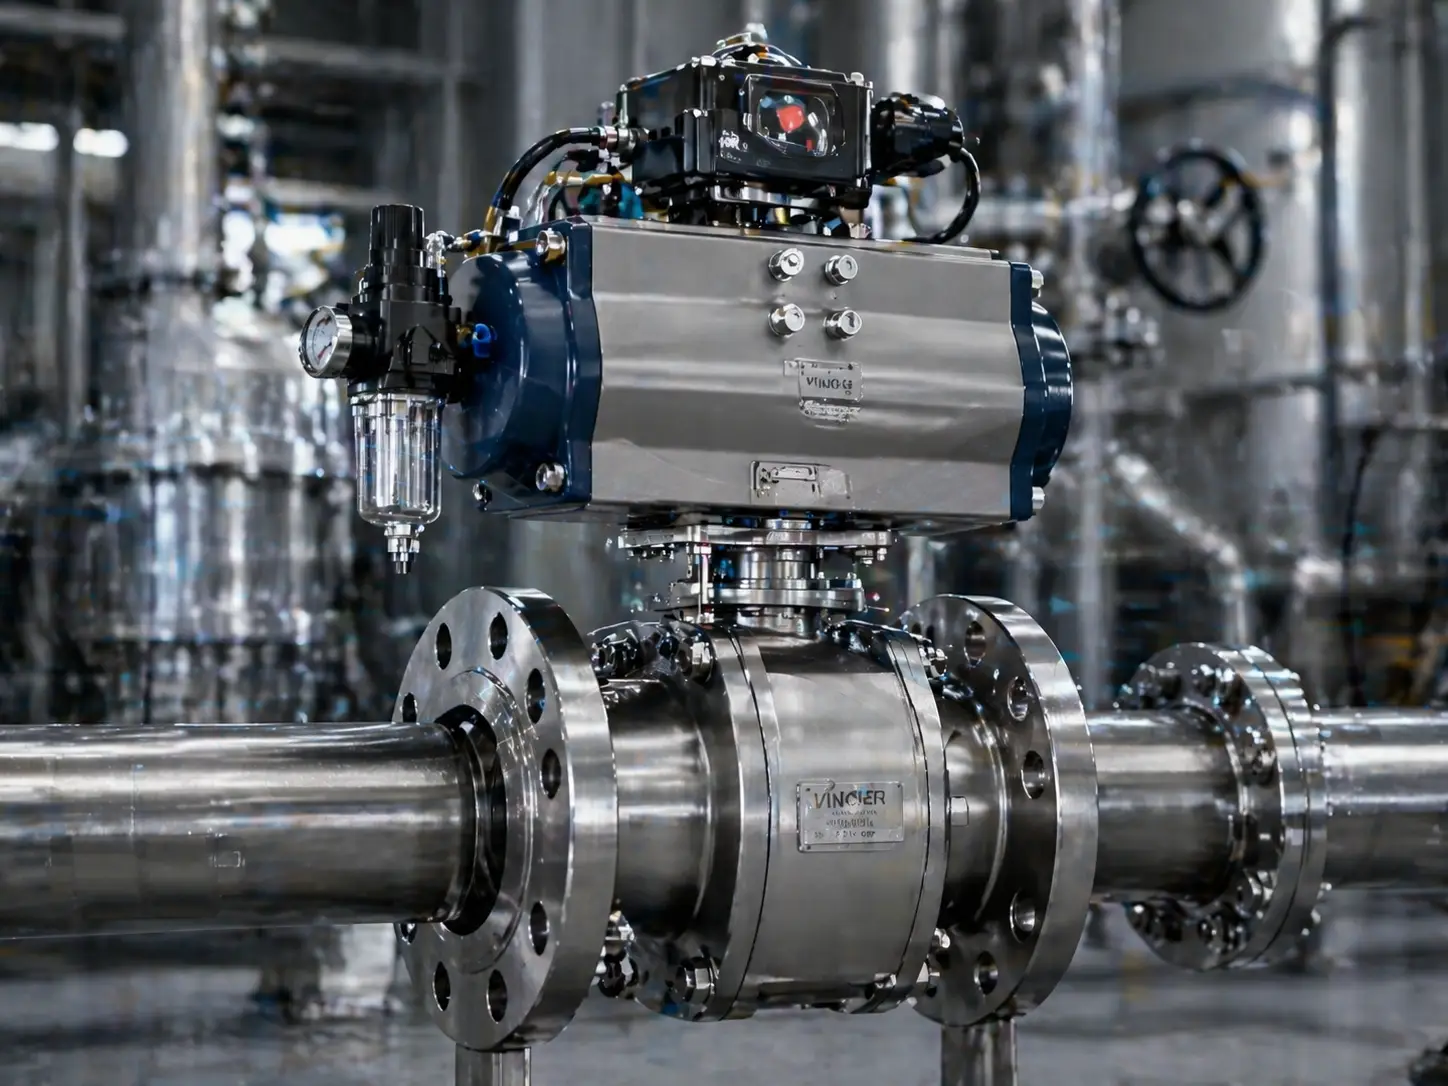
Déterminer avec précision le diamètre intérieur approprié à l'aide de l'arbre de décision constitue une étape importante. Un autre aspect essentiel à prendre en compte concerne le mode de fonctionnement de la vanne au sein de votre installation. Si les vannes manuelles sont très fiables pour les applications de base, elles présentent toutefois des limites pratiques dans les systèmes complexes, tels que le dessalement, le traitement chimique ou les grandes chaînes de production. Dans ces environnements, le fonctionnement manuel peut s'avérer insuffisant pour garantir les temps de réponse rapides requis en cas de variations de pression, et il ne permet pas l'intégration à des systèmes centralisés de type PLC ou SCADA pour la surveillance en temps réel et le contrôle à distance.
Mise à niveau vers vannes actionnées (électrique ou pneumatique) répond à ces besoins opérationnels spécifiques. La commande automatisée garantit une application constante du couple, facilite les réglages à distance immédiats et réduit la main-d'œuvre nécessaire aux opérations courantes de la ligne de production.
Si les paramètres de votre projet laissent entrevoir une transition vers un contrôle automatisé des fluides, VINCER VALVE est en mesure de répondre à vos besoins. Forts de plus de 10 ans d'expérience dans le secteur des vannes automatisées, nous nous attachons à proposer des solutions sur mesure plutôt que de nous contenter de fournir du matériel.
- Adaptation du couple : Nous utilisons une méthode d'analyse en 8 dimensions pour adapter l'actionneur à votre pression de service et à votre fluide spécifiques, garantissant ainsi un fonctionnement efficace du système sans surdimensionnement.
- Délais de livraison standard : Nos ensembles de vannes automatisées classiques sont généralement étalonnés et expédiés dans un délai de 7 à 10 jours ouvrés.
- Offres groupées : Nous fournissons des ensembles automatisés complets et pré-testés, comprenant les positionneurs, les fins de course et les électrovannes nécessaires, pour une installation simple.
Si vous étudiez différentes options de vannes automatisées pour votre réseau de canalisations, notre équipe d'ingénieurs se tient à votre disposition pour vous aider.


