
Litiumakkujen valmistusalan tilannekuva
Kun astuu sisään moderniin gigatehtaaseen, sen mittasuhteet iskevät silmiin välittömästi: valmis akkukenno rullaa tuotantolinjalta joka sekunti, ja lähes 90% tuotantoprosessista on automatisoitu lietteen sekoittamisesta lopulliseen laatutestaukseen. Maailmanlaajuinen litiumioniakkujen tuotantoketju on kasvamassa noin 30% vuosittain vuoteen 2030 asti, jolloin markkinat ylittävät $400 miljardia, kun sähköajoneuvot, sähköverkon varastointi ja kulutuselektroniikka luovat ennennäkemättömän kysynnän.
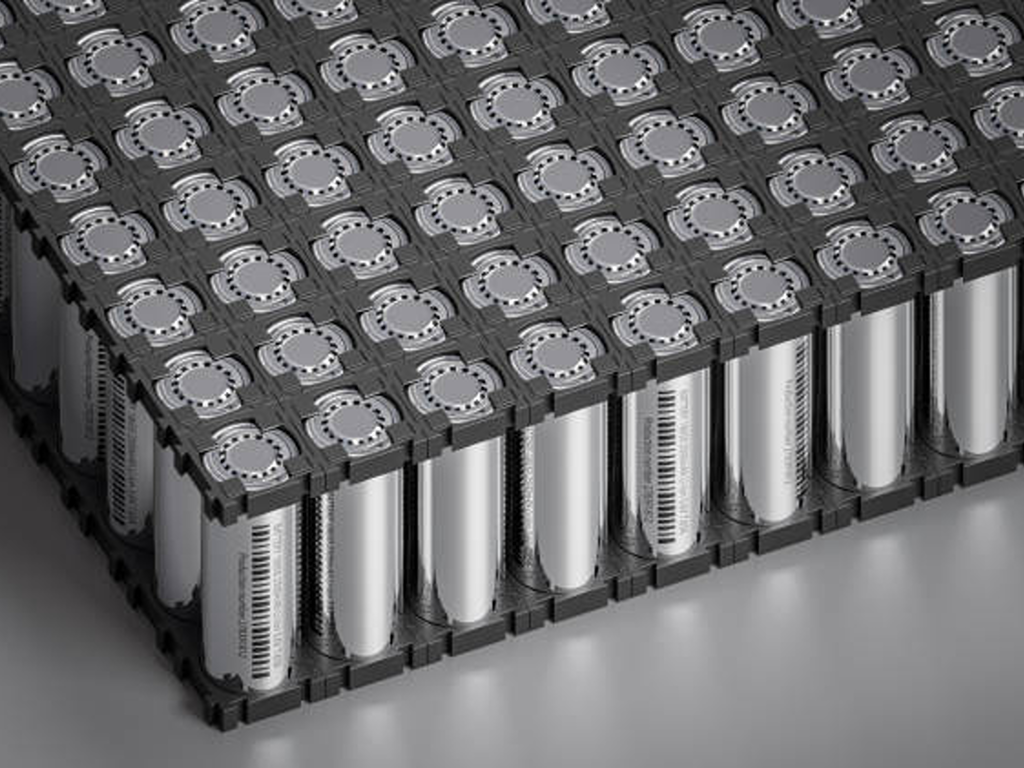
Näiden lukujen takana on valmistusprosessi, joka ei niinkään ole “kokoonpanoa” vaan pikemminkin tarkkuutta vaativaa kemian tekniikkaa. Litiumioniakun valmistaminen tarkoittaa materiaalien koostumusten hallintaa mikronitasolla, kastepisteen pitämistä alle ≤ -50 °C:ssa kriittisillä alueilla sekä tuhansien nesteensiirtopisteiden hallintaa — ja kaiken tämän samalla, kun tuotantonopeus mitataan soluina sekunnissa.
Koko tuotantoketju jakautuu neljään vaiheeseen: elektrodien valmistus, solukokoonpano, solujen viimeistely (muodostuminen ja kypsyminen), sekä usein huomiotta jäävä infrastruktuurikerros, joka koostuu nesteenkäsittely- ja teollisuusventtiilit joka on yhteinen kaikille näille vaiheille. Elektrodien valmistus muodostaa noin 40% kokonaisvalmistuskustannuksista, kennon kokoonpano noin 20% ja muodostus – joka on aikaa vievin yksittäinen vaihe – vie noin 32% (Fraunhofer FFB, 2025). Pelkästään laitteiston valinta voi vaikuttaa solujen kustannuksiin 15–30%, mikä tarkoittaa, että prosessin oikea suunnittelu ei ole pelkästään tekninen kysymys. Se on myös kaupallinen kysymys.
Tässä oppaassa käydään läpi jokainen vaihe ja käsitellään laitteistoa, tarkkuusparametreja sekä nesteenkäsittelykomponentteja, jotka erottavat erinomaisia akkuja valmistavan tuotantolinjan sellaisesta, joka valmistaa vain tyydyttäviä akkuja.
Elektrodien valmistus — akkujen suorituskyvyn ratkaiseva tekijä
Jokainen akkusuunnittelija oppii jo varhain yhden totuuden: viallista elektrodia ei voi korjata myöhemmässä vaiheessa. Tässä vaiheessa luotu sähkökemiallinen perusta – aktiivimateriaalien suhteet, pinnoitteen tasaisuus, tiivistymistiheys – määrää kennon energiatiheyden, käyttöiän ja turvallisuuden koko sen käyttöiän ajan. Elektrodi on akun sydän. Kaikki sen jälkeinen on pakkaamista ja testaus.
Lietteen sekoitus — kaava, joka saa kaiken liikkeelle
Ennen kuin yhtään mikronia elektrodia päällystetään, raaka-aineista on muodostettava homogeeninen liete. Katodipuolella yhdistetään tyypillisesti NMC- (nikkeli-mangaani-koboltti) tai LFP- (litiumrautafosfaatti) aktiivimateriaalia johtavan hiilimustan, PVDF-sideaineen ja NMP- (N-metyyli-2-pyrrolidoni) liuottimen kanssa. Anodipuolella käytetään grafiittia tai pii-grafiittikomposiittia CMC/SBR-sideaineiden kanssa vesipohjaisessa järjestelmässä.
Oikean seoksen saavuttaminen edellyttää kahden kriittisen parametrin hallintaa: kiintoainepitoisuus (tyypillisesti 50–70%) ja viskositeetti (2 000–10 000 cP katodille, 1 000–5 000 cP anodille). Perinteisessä eräsekoituksessa käytetään planeettasekoittimia – ajattele teollisuusmittakaavan pöytämikseriä –, joissa jokainen erä käsitellään erikseen. Uudempi menetelmä, jatkuva kaksiruuviekstruusio, syöttää materiaalit samansuuntaisesti pyörivän ruuvijärjestelmän läpi, joka sekoittaa ja kuljettaa materiaalia samanaikaisesti. Ero on huomattava: jatkuva ekstruusio vähentää energiankulutusta jopa 95% verrattuna eräprosesseihin (Eirich MixSolverin tiedot) ja tuottaa samalla 3–5 kertaa suuremman tuotannon sekä paremman erien välisen yhdenmukaisuuden.
Tuotantosuunnittelijoille valinta erä- ja jatkuvatoimisen sekoituksen välillä riippuu tuotevalikoimasta. Valmistetaanko yhtä ainoaa koostumusta suurina määrinä? Tällöin jatkuva ekstruusio on lähes aina parempi vaihtoehto. Vaihdetaanko koostumuksia usein – yhtenä päivänä NMC:tä, seuraavana LFP:tä? Eräsekoitus mahdollistaa nopeamman tuotannonvaihdon, vaikka tehokkuus kärsiikin hieman.
Pinnoitus ja kuivaus — Tarkkuuspinnoitusvaihe
Kun liete on valmis, se levitetään metallifoliosta valmistetuille virrankerääjille – alumiinille katodissa, kuparille anodissa – käyttäen rako-suulakepäällystystä, joka on alan standardi suurituotannossa. Liete virtaa tarkasti koneistetun suulakkeen läpi, joka on sijoitettu mikrometrin tarkkuudella liikkuvan folion lähelle, jolloin se muodostaa täsmälleen oikean paksuuden omaavan märän kalvon.
Tarkkuusvaatimukset eivät jätä tilaa virheille. Kiinan teollisuus- ja tietotekniikkaministeriö (MIIT) vaatii säännellyiltä akkuvalmistajilta pinnoitteen paksuuden hallintaa ±2 μm:n tarkkuudella ja pinta-alatiheyden poikkeaman pysymistä alle ±1%:n. Tuotantolinjalla, jonka nopeus on 30–80 metriä minuutissa, tämän toleranssin ylläpitäminen edellyttää suljetun piirin takaisinkytkentää, joka säätää suulakkeen asentoa ja pumpun nopeutta reaaliajassa.
Kuivaus alkaa välittömästi, ja energiamittari alkaa nousta nopeasti. Pinnoitettu folio kulkee monivyöhykkeisen konvektiouunin – tai yhä useammin laseravusteisen hybridijärjestelmän – läpi liuottimen haihduttamiseksi. Kuivaus ja kuivaushuoneen olosuhteet kuluttavat yhteensä yli 75% valmistuksen kokonaisenergiasta (IDEEL-projekti, Fraunhofer ILT, 2024). Liuottimen talteenotto on välttämätöntä sekä taloudellisista että ympäristösyistä: Dürr Groupin kaltaisten toimittajien suljetun kierron NMP-talteenottojärjestelmät talteenottavat yli 90% liuotinta.
Yksi merkittävä kehittyvä vaihtoehto on kuivaelektrodiprosessointi. Fraunhofer IWS:n DRYtraec-tekniikka – joka voitti Joseph von Fraunhofer -palkinnon vuonna 2025 – syöttää kuivaa jauheeseosta kalenterirakojen läpi, jossa leikkausvoimat fibrilloivat sideainetta ja lukitsevat hiukkaset mekaanisesti toisiinsa muodostaen yhtenäisen elektrodikalvon. Ei liuottimia, ei kuivausuuneja, ei NMP:n talteenottoa. Prosessi vähentää energiankulutusta noin 25% ja investointikustannuksia noin 30%, ja sen lisenssi on jo myönnetty suurelle eurooppalaiselle autovalmistajalle massatuotantoa varten.
Kalandrointi ja leikkaaminen — elektrodin tiivistäminen ja muotoilu
Kuivumisen jälkeen päällystetty kalvo kulkee telapuristimen – kalanderin – läpi, joka puristaa elektrodin tavoiteltuun huokoisuuteen, joka NMC-katodien kohdalla on tyypillisesti 30–40%. Tähän vaiheeseen liittyy todellinen kompromissi: suurempi tiivistyminen lisää energiatiheyttä (enemmän aktiivista materiaalia tilavuusyksikköä kohti), mutta liiallinen puristaminen tuhoaa huokosrakenteen, jonka läpi litiumionit kulkevat, mikä nopeuttaa kapasiteetin heikkenemistä.
Kalenteri määrittää elektrodin lopullisen paksuuden ja tiheysprofiilin. Sen jälkeen leikkauskoneet – joko laser- tai mekaanisella leikkauksella – leikkaavat elektrodin tarkkoihin mittoihin. Yksi parametri on paljon tärkeämpi kuin miltä kuulostaa: purseiden hallinta. Yli 1 μm:n kokoiset reunapurseet voivat tunkeutua erottimeen kokoonpanon tai syklin aikana ja aiheuttaa sisäisen oikosulun. MIIT:n vuoden 2024 teollisuusohjeissa vaaditaan nimenomaisesti, että purseet on pidettävä tämän raja-arvon alapuolella ja että elektrodien kohdistustarkkuuden on oltava 0,1 mm:n sisällä.
Kun elektrodit on valmistettu, leikattu ja tarkastettu, ne siirretään kokoonpanoon – jossa muotoilukysymys nousee keskiöön.
Solujen kokoonpano — pinoaminen, käämitys ja automaation välttämättömyys
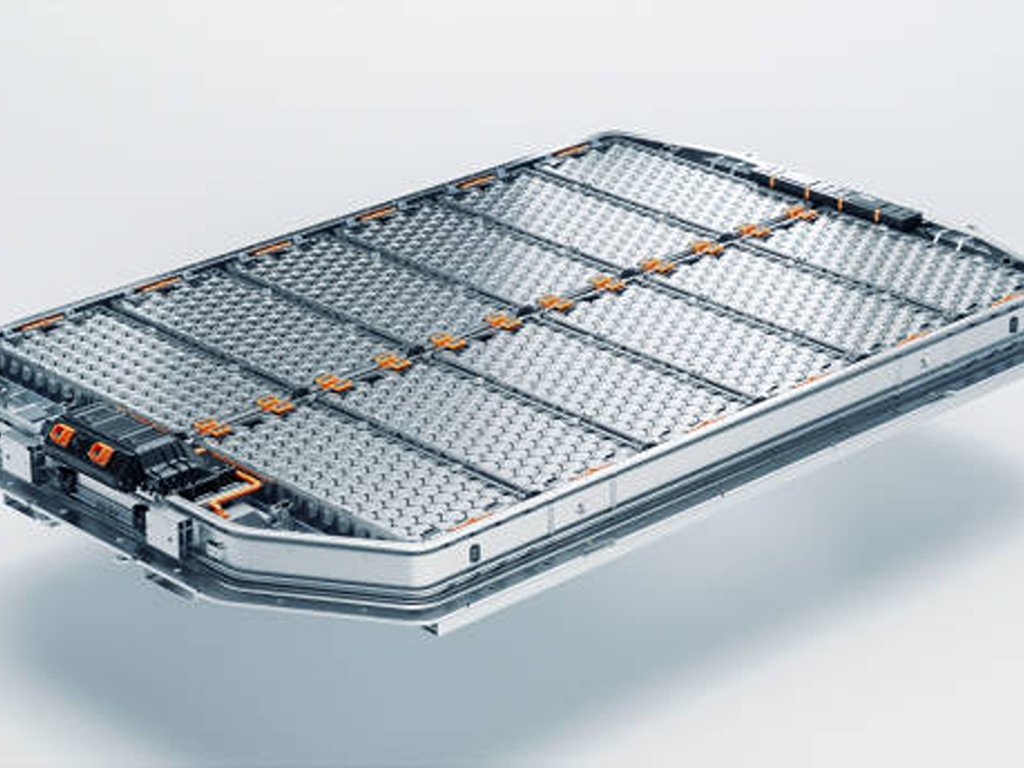
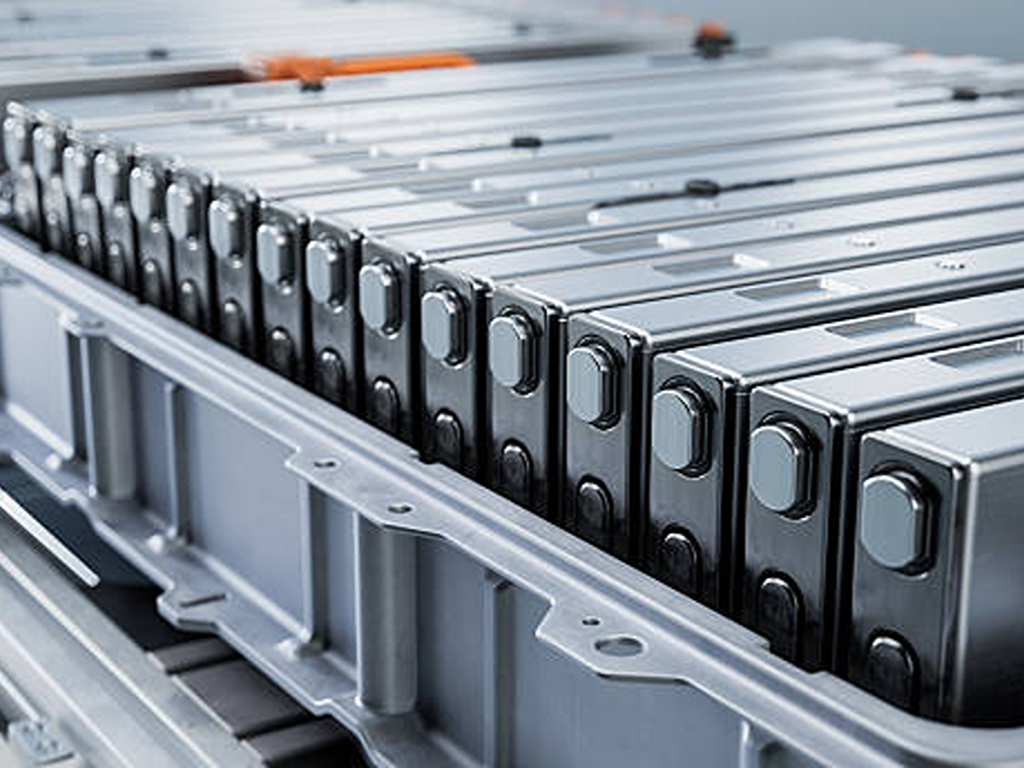
Elektrodit ovat komponentteja. Kenno on tuote. Kokoonpanovaiheessa litteistä elektrodilevyistä ja eristyskalvorullista valmistetaan kolme pääasiallista muotoa – sylinterimäinen, prismamainen ja pussimainen – kahden kilpailevan teknisen lähestymistavan avulla, joilla kummallakin on innokkaita kannattajia alalla.
Pinoaminen vs. kelaaminen — Oikean kokoonpanomenetelmän valinta
Käämitys on vanhempi ja nopeampi tekniikka: anodi, erotin ja katodi kerrostetaan ja kääritään “kääryleeksi”, aivan kuin rullattaisiin kääröä. Se on vakiomenetelmä sylinterimäisissä kennoissa (18650, 21700, 4680) ja joissakin prismamaisissa malleissa, ja prosessinopeus voi olla jopa 3 000 mm/s. Menetelmään liittyy vakiintunut prosessinohjaus ja korkea tuotantoaste.
Pinoamisessa — erityisesti Z-tyyppisessä pinoamisessa — yksittäiset elektrodilevyt ja erottelukerrokset asetetaan päällekkäin, aivan kuin korttipinoa rakennettaisiin. Se on hitaampaa (0,1–0,4 sekuntia levyä kohti), mutta sillä saavutetaan mitattavasti parempi tilankäyttö: pinottuun prismamaiseen tai pussikennokkoon mahtuu 5–10% enemmän aktiivista materiaalia samaan tilavuuteen verrattuna käärittyyn rakenteeseen, ja sen sisäinen vastus on pienempi sekä lämmönjakautuminen parempi. Tämän vuoksi BYD:n Blade Battery — prismamainen LFP-kenno, joka nykyään antaa virtaa miljoonille sähköautoille — käyttää pinoamisprosessia.
Ala on siirtymässä kerrostusmenetelmään korkean energiatiheyden sovelluksissa, erityisesti sähköautoissa. Käämittäminen ei kuitenkaan ole katoamassa mihinkään. Sylinterimäisissä kennoissa se on edelleen ainoa käytännöllinen kokoonpanomenetelmä, ja sen tarjoama nopeusetu on todellinen. Valinta riippuu täysin tavoitellusta kennomuodosta ja suorituskykyvaatimuksista.
| Ulottuvuus | Kääre | Pinoaminen |
|---|---|---|
| Nopeus | Jopa 3 000 mm/s | 0,1–0,4 s/arkki |
| Paras valinta | Sylinterimäiset solut | Prismaattiset, pussimaiset kennot |
| Tilan hyödyntäminen | Lähtötilanne | +5–10% |
| Sisäinen vastus | Korkeampi | Alempi |
| Suuntaustarkkuus | ±0.5 mm | ±0.2 mm |
| Prosessin kypsyysaste | Erittäin korkea | Paranee nopeasti |
Elektrolyytin täyttö ja pakkaus — Suorituskykyä varmistava sulkeminen
Kun elektrodi-erotin-kokoonpano on asetettu koteloonsa — alumiini- tai teräskotelo sylinterimäisten tai prismamaisten kennojen osalta, alumiinilaminoitu kalvo pussimallisten kennojen osalta — kenno siirretään elektrolyytin täyttöasemalle. Tämä vaihe vaatii erittäin tarkkaa ympäristöolosuhteiden hallintaa.
Elektrolyytti — tyypillisesti LiPF6, joka on liuotettu karbonaattiliuottimien seokseen, johon on lisätty toiminnallisia lisäaineita — on väliaine, joka kuljettaa litiumioneja elektrodien välillä. Se on myös erittäin herkkä kosteudelle: pienetkin vesimäärät reagoivat LiPF6:n kanssa muodostaen fluorivetyhappoa (HF), joka syövyttää katodia ja tuottaa kaasua. Siksi elektrolyytin täyttö tapahtuu ympäristössä, jonka kastepiste on ≤ -30 °C – kuivemmassa kuin Atacaman aavikolla – ja jossa tarkkuusannosteliventtiilit saavuttavat täyttötarkkuuden ±0,51 TP3T:n sisällä.
Täyttämisen jälkeen kenno suljetaan – metallitölkkien osalta laserhitsaamalla (hitsausleveys 0,3–0,8 mm, tunkeutumissyvyys ≥ 1,5 mm) ja pussikennojen osalta lämpösulkemalla – ja sen tiiviys testataan, yleensä heliumilla, niin että vuotoväli on alle 1 × 10⁻⁶ Pa·m³/s. Mikäli vuotoja havaitaan, kennon sähkökemiallinen eheys vaarantuu jo ennen kuin sitä on edes ladattu.
- Tarkoitettu sylinterimäisille akuille (18650, 21700, 4680)
- Nopeus on etusijalla (3 000 mm/s läpimenonopeus)
- Prosessin kypsyys ja korkea tuotto ovat tärkeimpiä tekijöitä
- Prisma- tai pussikennomuodot
- Energiatiheys on ratkaiseva tekijä (+5–10%-alue)
- Pienempi sisäinen vastus takaa paremman lämmönsiirron
Solujen viimeistely — muodostuminen, kypsyminen ja laadunvalvontavaiheet
Jos jokin vaihe koettelee valmistajan kärsivällisyyttä, se on akkujen muodostusvaihe. Tässä vaiheessa koottu kenno saa ensimmäisen varauksensa, ja se on koko prosessin aikaa vievin ja kallein yksittäinen vaihe — sen osuus valmistuskustannuksista on noin 32%, ja se kestää alusta loppuun 1,5–3 viikkoa.
Miksi se kestää niin kauan? Ensimmäisen latauksen aikana elektrolyytti hajoaa hallitusti anodin pinnalla muodostaen passivointikerroksen, jota kutsutaan kiinteän elektrolyytin rajapinnaksi (SEI). Juuri tässä nanometrin paksuisessa kalvossa sähkökemia osoittaa hienostuneisuutensa: se päästää litiumionit läpi, mutta estää elektrolyytin hajoamisen jatkumisen. Kun muodostumisolosuhteet – virranvoimakkuus, lämpötila ja jänniteprofiili – ovat oikeat, tuloksena on tasainen ja vakaa SEI-kerros, joka kestää yli 2 000 lataus- ja purkausjaksoa. Jos olosuhteet ovat väärät, 5–10% kennon käytettävissä olevasta litiumista menetetään paksun ja epätasaisen SEI-kerroksen vuoksi, joka kasvaa jokaisen jakson myötä.
Muodostumisen jälkeen kennot siirretään vanhentamisvaiheeseen — tyypillisesti 7–14 päiväksi korotettuun lämpötilaan (noin 45 °C) tai huoneenlämpötilaan — jossa seurataan niiden itsetyhjenemiskäyttäytymistä. Kennot, joiden jännite laskee yli noin 0,5 mV päivässä, merkitään mikroshorttien tai epäpuhtauksien vuoksi ja hävitetään. Lopuksi tuotantolinjan lopputestauksessa kennot lajitellaan laatuluokkiin kapasiteetin, sisäisen vastuksen ja itsetyhjenemisnopeuden perusteella. Sähköautosovelluksiin kelpaavat vain A-luokan kennot – joiden kapasiteetin poikkeama on alle 1% ja sisäisen vastuksen vaihtelu alle 1 mΩ.
Teollisuusventtiilit ja nesteenkäsittely — akkutuotannon huomiotta jäänyt kriittinen polku
Tässä on luku, joka yllättää useimmat tuotantosuunnittelijat: yksittäisessä gigatehtaassa käytetään useita tuhansia säätöventtiileitä nesteenkäsittelyprosesseissa, aina lietteen valmistuksesta ja pinnoituslinjan liuottimien syöttämisestä elektrolyytin täyttöön ja jäähdytysveden jakeluun (Rockwell Automation, GF Piping Systems). Jokainen näistä venttiileistä on potentiaalinen vikakohta. Oikeat tekniset vaatimukset, materiaalivalinta ja käyttömenetelmä voivat ratkaista, onko lopputuloksena tasalaatuinen tuote vai saastunut soluerä, joka päätyy romukoriin.
Venttiilityypit valmistusvaiheittain — vaiheittainen opas
Lietesekoitusasemalla palloventtiilit ja läppäventtiilit säätelevät aktiivisten aineiden, johtavien lisäaineiden, sideaineiden ja liuottimien tarkkaa annostelua sekoitusastiaan. Vakiomallina on ruostumattomasta teräksestä (304 tai 316L) valmistettu rakenne. Tärkein vaatimus: mahdollisimman vähän kuolleita osia sisältävä rakenne, jotta vältetään aineiden kertyminen, joka voisi häiritä seuraavan erän koostumusta.
Pinnoitus- ja kuivausosastossa tyhjiöputkistoissa olevat läppäventtiilit ja palloventtiilit poistavat kostean ilman kuivauskammiosta, kun taas suhteelliset säätöventtiilit säätelevät lämmitetyn ilman virtausta tarkkojen lämpötilaprofiilien saavuttamiseksi. Tässä vaiheessa haasteena on lämpösykli: venttiilien on säilytettävä tiiviytensä laajalla lämpötila-alueella, vaikka ne altistuvat liuottimia sisältäville ilmavirroille, jotka heikentävät tavallisten elastomeeritiivisteiden kestävyyttä.
Elektrolyytin täyttö vaatii koko laitoksessa korkeimman puhtausasteen noudattamista nesteiden käsittelyssä. Erittäin puhtaat kalvoventtiilit ja puristusventtiilit — joiden kosketuspinnat on valmistettu PTFE:stä tai PVDF:stä — annostelevat elektrolyyttiä ±0,5%:n täyttötarkkuudella käsinekaappiympäristössä, joka on kuivempi kuin mikään luonnollinen aavikko. Metallionien aiheuttama saastuminen tässä vaiheessa, jopa miljoonasosatasolla, laukaisee sähkökemiallisia sivureaktioita, jotka heikentävät kennon suorituskykyä.
Muodostus- ja vanhennusalueella tarvitaan tyhjiöohjausjärjestelmiä elektrolyyttihöyryjen ja poistokaasujen talteenottoon ja kierrätykseen, kun taas tehtaan eri osissa sijaitsevissa pölynkeräysjärjestelmissä käytetään pulssiventtiilejä elektrodeista syntyvän leikkuujätteen poistamiseen suodatusyksiköistä säännöllisin väliajoin.
Yhteenvetona voidaan todeta, että akkujen tuotantolinjaa ei voi suunnitella ilman, että samalla suunnitellaan sen nesteenkäsittelyinfrastruktuuria. Silti useimmissa hankintaluetteloissa venttiilien tekniset tiedot jätetään kokonaan huomiotta – kunnes ensimmäinen saastumistapaus pakottaa ottamaan asian esille.
Akkulaatuisten venttiilien materiaaliyhteensopivuus ja puhdastilavaatimukset
Tuotantosuunnittelijan kallein virhe nesteenkäsittelyssä ei ole väärän kokoisen venttiilin tilaaminen. Se on väärästä materiaalista valmistettujen venttiilien tilaaminen.
Tavallisissa teollisuusventtiileissä on usein messinki-, pronssi- tai sinkittyjä teräsosia. Akkujen tuotantoympäristössä nämä ovat kontaminaation aikapommeja. Kupari, sinkki ja nikkeli toimivat sähkökemiallisina myrkkyinä, kun niiden pitoisuudet ylittävät jäljitason – jo muutama miljoonasosa liuennutta kuparia elektrolyytissä voi aiheuttaa dendriittien muodostumisen, jotka lävistävät erottimen ja aiheuttavat sisäisiä oikosulkuja. Tämän vuoksi akkukäyttöön tarkoitettujen nesteenkäsittelylaitteiden vaatimukset edellyttävät kuparittomia ja sinkittömiä rakenteita, joissa kaikki nesteen kanssa kosketuksissa olevat pinnat on valmistettu 316L-ruostumattomasta teräksestä tai fluoripolymeeripinnoitettuina (PTFE, PFA, PVDF).
Tiivistemateriaalit ovat yhtä tärkeitä. Katodisuspensiossa käytetty NMP-liuotin ja LiPF6-elektrolyytti ovat kemiallisesti aggressiivisia. NMP turpoaa ja hajottaa tavallisia NBR (nitriili)-tiivisteitä. LiPF6 tuottaa hiukan kosteuden läsnä ollessa HF:ää, joka syövyttää EPDM:ää. Todistetusti toimivat vaihtoehdot: FKM (Viton), joka tarjoaa kohtuullisen kemiallisen kestävyyden jopa 200 °C:n lämpötilaan asti, ja FFKM (perfluoroelastomeeri), joka on täysin kemiallisesti yhteensopiva koko lämpötila-alueella – mutta huomattavasti kalliimpi.
Toimilaitepuolella kuivissa tiloissa (kastepiste ≤ -50 °C) ja puhdastiloissa (ISO-luokka 5–7) toimivien pneumaattisten ja sähköisten toimilaitteiden on oltava hiukkaspäästöjä aiheuttamattomia: niiden on oltava tiiviirakenteisia, niissä ei saa olla paljaana olevia voiteluaineita eikä irtoavia osia.
Laitetoimittajia arvioiville hankintatiimeille käytännön neuvo on selkeä. Etsikää valmistajia, jotka tarjoavat kattavan valikoiman erilaisia automaattiventtiileitä – palloventtiileitä, läppäventtiileitä, luistiventtiileitä, palloventtiileitä ja säätöventtiileitä – useista eri materiaalilaaduista, mukaan lukien 316L-ruostumaton teräs ja PTFE/PFA-vuoratut vaihtoehdot, ja joilla on kansainväliset sertifikaatit (ISO 9001, CE, SIL). Toimittajat kuten Vincer, jonka automaattiset venttiiliratkaisut Sähkö- ja pneumaattiset toimilaitteet kattavat koko tuotevalikoiman, ja niihin on mahdollista toteuttaa monimateriaalinen räätälöinti. Tämä osoittaa, miten yhden toimittajan ratkaisu voi yksinkertaistaa hankintoja monivaiheisilla tuotantolinjoilla. Kun yksittäinen kontaminaatiotapaus voi johtaa koko kennoerän hävittämiseen, venttiilitoimittajan asianmukaisen kelpuuttamisen kustannukset ovat mitättömiä verrattuna siihen, mitä seurauksia kelpuuttamatta jättämisestä aiheutuu.
Tärkeimmät valmistusstandardit ja vaatimustenmukaisuuden tarkistuslista
Jokaisen rajan ylittävän akun on läpäistävä viranomaisten asettamat vaatimukset. Tuotantosuunnittelijoiden ja hankintatiimien kannalta on tärkeää tietää, mitkä standardit ovat voimassa – ja missä järjestyksessä sertifiointia tulisi hakea –, jotta vältytään kalliilta uusintatöiltä ja markkinoille pääsyn viivästymiseltä.
| Vakio | Soveltamisala | Keskeinen vaatimus |
|---|---|---|
| UN 38.3 | Kansainvälinen kuljetus | 8 testiä (T1–T8): korkeus, lämpötila, tärinä, isku, oikosulku, törmäys, ylikuormitus, pakotettu purkautuminen |
| IEC 62133-2 | Tuotteiden turvallisuus maailmanlaajuisesti (kannettavat laitteet) | Ladattavien kennojen ja akkupakkausten sähkö-, mekaaninen ja ympäristöturvallisuus |
| UL 1642 | Yhdysvallat — solutasolla | Sähköiset vauriot, mekaaninen rasitus, ympäristövaikutukset |
| Kotitalous- ja vastaavassa käytössä olevien sähkölaitteiden turvallisuutta koskevat yleiset vaatimukset – Osa 2: Kotitalous- ja vastaavassa käytössä olevien sähkölaitteiden turvallisuus | Kiina — Sähköautojen akkuja | Lämpökarkailu: ei tulipaloa, ei räjähdystä 120 minuutin ajan (pakollinen heinäkuusta 2026 alkaen) |
| Koneiden turvallisuutta koskevat yleiset vaatimukset – Koneiden turvallisuus – Osa 20: Mekaaninen turvallisuus | Kiina — kannettavat elektroniikkalaitteet | CCC:n pakollinen sertifiointi, voimaan elokuussa 2024 |
| ISO 9001:2015 | Maailmanlaajuisesti — laadunhallinta | Useimpien hankintasopimusten laadunhallintajärjestelmän perusvaatimukset |
Suositeltu sertifiointijärjestys: ensin UN 38.3 – se on kansainvälisen kuljetuksen ehdoton edellytys. Hanki sen jälkeen IEC 62133-2- tai UL 1642 -sertifikaatti (kennotason turvallisuus) päämarkkinasi mukaan, minkä jälkeen hankitaan mahdolliset markkinakohtaiset pakolliset sertifikaatit (CCC Kiinassa, GB 38031 kiinalaisissa sähköajoneuvosovelluksissa). IECEE CB-järjestelmän jäsenlaboratorion käyttö mahdollistaa sen, että yhdellä testausaineistolla voidaan tukea sertifiointia useissa maissa, mikä vähentää huomattavasti päällekkäisyyksiä ja kustannuksia.
Tuotantolaitosten vaatimustenmukaisuuden osalta Kiinan MIIT:n teollisuuden standardointiohjeissa — jotka on tarkistettu vuonna 2024 — on asetettu tuotannon laadulle määrällisiä vertailuarvoja: elektrodien pinnoitteen paksuuden hallinta ±2 μm:n tarkkuudella, purseiden hallinta ≤ 1 μm, elektrolyytin täyttöasteen kastepiste ≤ -30 °C sekä pakollinen koko elinkaaren kattava jäljitettävyyskoodaus. Kaikkien Kiinan markkinoille toimittavien tehtaiden on täytettävä nämä vaatimukset riippumatta siitä, missä laitteet on valmistettu.
Litiumakun tuotantolinjan rakentaminen on pohjimmiltaan tarkkuutta vaativaa kemian tekniikkaa, joka on naamioitu erillisten tuotteiden valmistukseksi. Ne yritykset, jotka onnistuvat tässä – ne, jotka suhtautuvat lietteen viskositeettiin, kastepisteen hallintaan ja venttiilimateriaalien yhteensopivuuteen yhtä vakavasti kuin kennojen muotoon ja tuotantonopeuteen – ovat niitä, joiden kennot päätyvät antamaan virtaa sähköautoille ja verkkovarastointijärjestelmille, jotka määrittelevät energiasiirtymän. Ne, jotka eivät opi kantapään kautta, että akkutuotannossa laatua ei voi tarkastaa vasta tuotantolinjan lopussa. Laatu on sisällytettävä prosessiin jokaisessa vaiheessa.
Lähteet
- Fraunhofer FFB. “Akkukennojen tuotanto.” Fraunhoferin akkukennojen tuotantoa tutkiva tutkimuslaitos. https://www.batterien.fraunhofer.de/en/competences/cell.html
- Fraunhofer ILT. “IDEEL-projekti.” 2024. https://www.ilt.fraunhofer.de/
- Fraunhofer IWS. “DRYtraec — kuivamenetelmä elektrodien pinnoittamiseen.” Joseph von Fraunhofer -palkinto 2025. https://www.iws.fraunhofer.de/
- Dragonfly Energy. “Akkukennojen valmistuksen maailmaan.” https://dragonflyenergy.com/battery-cell-manufacturing/
- IEEE. “Litiumioniakkujen valmistusprosessi ja muodot.” 2024. https://ieeexplore.ieee.org/document/11197089
- Rockwell Automation. “PlantPAx-hajautettu ohjausjärjestelmä.” https://literature.rockwellautomation.com/
- GF Piping Systems. “Akkutuotannon prosessiautomaatio.” https://www.gfps.com/
- Festo. “Monipuoliset automaatiokomponentit akkujen valmistukseen.” https://festoblog.com/
- Emerson. “Litiumioniakkujen komponenttien valmistus.” https://s1-live.emerson.cn/
- Kiinan MIIT. “Litiumioniakkujen teollisuuden standardointivaatimukset (vuoden 2024 tarkistus).” http://kfq.jcs.gov.cn/
- The Battery Magazine. “Kuinka standardi GB 38031-2025 määrittelee akkujen turvallisuuden uudelleen.” https://www.thebatterymagazine.com/
- Element Materials Technology. “Litiumioniakkujen sertifiointiohje.” https://www.element.com/
- Vincer Valve. Etusivu. https://www.vincervalve.com/
- Vincer Valve. Yhteystiedot. https://www.vincervalve.com/contact-for-a-quote/


