
Raaka-ainejauheiden muuntaminen sähköauton kalleimmaksi komponentiksi on tarkkuustekniikan saavutus, jota harvat alan ulkopuolella täysin ymmärtävät. Nykyaikainen litiumioniakku-kenno käy läpi yli 50 erillistä prosessivaihetta ennen kuin se on valmis asennettavaksi ajoneuvoon, ja jokainen niistä on potentiaalinen vikakohta, joka voi vaarantaa turvallisuuden, suorituskyvyn tai tuotannon. Näin se toimii vaihe vaiheelta.
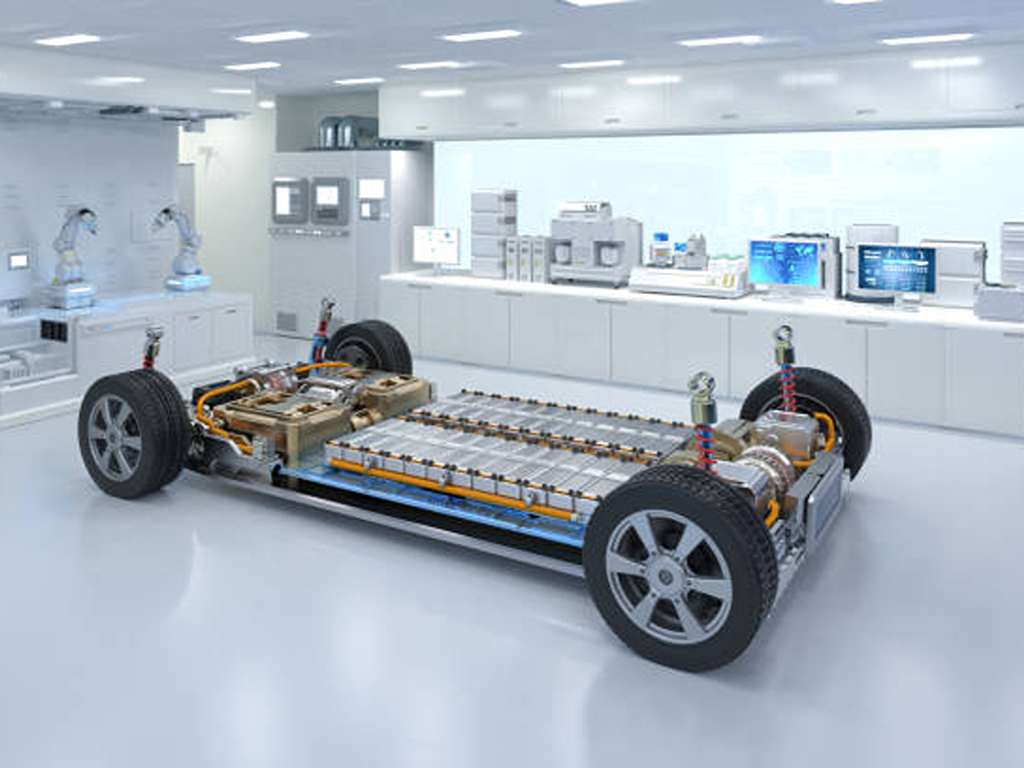
Sähköauton akussa käytettävät raaka-aineet
Ennen kuin koneet voidaan käynnistää, reseptin on oltava oikea. Sähköauton akkukenno koostuu neljästä päämateriaaliryhmästä, joilla jokaisella on oma sähkökemiallinen tehtävänsä.
Se katodi positiivinen elektrodi on se, johon litiumionit kertyvät purkautumisen aikana. Kaksi kemiallista koostumusta ovat vallitsevia: NMC (LiNixMnyCozO2), jota arvostetaan sen energiatiheyden vuoksi, sekä LFP (LiFePO4), jota arvostetaan sen kustannustehokkuuden ja lämpöstabiilisuuden vuoksi. Kyseinen anodi Negatiivinen elektrodi on lähes poikkeuksetta grafiittia, ja luonnon grafiitti on edullisempaa, kun taas synteettinen grafiitti tarjoaa paremman ensimmäisen syklin coulomb-hyötysuhteen (~95% vs. ~90%).
Niiden välissä sijaitsee erotin, vain 10–25 mikronia paksu mikrohuokoinen polypropeeni- tai polyeteenikalvo. Sen huokoisuus (40–50%) päästää litiumionit kulkemaan vapaasti pitäen samalla elektrodit sähköisesti erillään toisistaan, ja sen lämpösammutuslämpötila (~130 °C) toimii sisäänrakennettuna turvasulakkeena. Neljäs komponentti, elektrolyytti, on 1 M:n liuosta litiumheksafluorifosfaattia (LiPF6) liuotettuna orgaanisten karbonaattien seokseen (EC/DMC/EMC), joka toimii kulkureittinä katodin ja anodin välillä liikkuville ioneille.
Ajattele sitä kuin kakkujen reseptiä: katodi = jauhot (pääosa), anodi = sokeri (pariksi), elektrolyytti = vesi (väliaine) ja erotin = leivontapaperi (este). Resepti määrää jokaisen seuraavan vaiheen.
Elektrodien valmistus jauheesta tarkkuuskalvoksi
Elektrodien valmistus muodostaa noin 40% tuotantolinjan investointikustannuksista, ja siihen on hyvä syy. Juuri tässä vaiheessa mikronikokoiset jauheet muunnetaan tarkkuuskalvoiksi, joiden tasalaatuisuus määrää kaiken jälkikäsittelyvaiheissa. Elektrodien valmistuksen ydin on harhaanjohtavan yksinkertainen: se on akkutuotannon vaihe, joka muistuttaa eniten “tulostamista”, ja se on ensimmäinen merkittävä tuotantotehokkuuden ratkaiseva tekijä.
Lietteen sekoitus – elektrodien laadun perusta
Sekoittaminen on se vaihe, jossa akun laatu joko alkaa tai päättyy. Aktiivisen materiaalin jauheet, johtavat hiililisäaineet ja polymeerisideaineet sekoitetaan liuottimeen tarkasti määritellyissä suhteissa, jolloin muodostuu homogeeninen liete. Katodikoostumusten tavoiteviskositeetti on tyypillisesti 2 000–10 000 senttipoisea, ja kiintoainepitoisuus on 60–75%.
Kyseessä ei ole pelkkä sekoittaminen. Korkean nikkelipitoisuuden katodeissa (Ni ≥ 0,8) kosteusherkkyys edellyttää sekoitustiloja, joiden kastepiste on -40 °C tai sitä alempi – yksikin pisara ilman kosteutta voi syövyttää alumiinista valmistettua virrankerääjää jo ennen pinnoituksen aloittamista. Perinteiset planeettasekoittimet käsittelevät erät 2–6 tunnin kuluessa, kun taas kaksiruuviset jatkuvatoimiset suulakepuristusjärjestelmät lyhentävät viipymäajan 30–120 sekuntiin, mikä parantaa toistettavuutta ja vähentää seisokkiaikaa (Volta-säätiö, 2024).
Nesteiden käsittelyn laajuus on huikea: yhdessä ainoassa gigatehtaassa on käytössä yli 5 000 automatisoitua säätöventtiiliä lietteen tuotantoinfrastruktuurissa, ja kukin niistä huolehtii ainesosien tarkasta annostelusta sekoitusastioihin (Liikkuvuustekniikan teknikko, 2024).
Pinnoitus ja kalandrointi: mikronitason tasaisuuden saavuttaminen
Sekoittamisen jälkeen liete levitetään metallifoliosta valmistetuille virrankerääjille – alumiinille katodiksi ja kuparille anodiksi – rakolevityksellä. Tämä on akkujen valmistuksen energiankulutukseltaan suurin yksittäinen vaihe, joka kuluttaa noin 48% tuotannon kokonaisenergiasta.
Tyypillisellä suurnopeuslinjalla vain 6 mikronia paksu ja 4 000 metriä pitkä kuparifolio kulkee päällystyskoneen läpi 80 metrin minuuttivauhdilla. Vasta päällystetty folio kulkee sen jälkeen jopa 70 metriä pitkän kelluntakuivaimen läpi, jossa lämpötila nousee ympäristön lämpötilasta 150 °C:een, jolloin liuotin haihtuu. Nopeudella on kuitenkin hintansa: 150 °C:ssa kuivatuissa pinnoitteissa sideaineen pitoisuus pintakerroksessa on kolme kertaa suurempi kuin substraatissa – tämä migraatioilmiö voi heikentää tarttuvuutta ja sähkökemiallista suorituskykyä (Volta-säätiö, 2024).
Kuivumisen jälkeen päällystetty folio siirtyy kalanterointipuristimeen, joka koostuu pääasiassa lämminrullapari, joka puristaa elektrodin tavoitellulle tiheydelle ja huokoisuudelle (tyypillisesti 25–35% katodeille, 30–40% anodeille). Suurempi paine lisää tilavuusenergiatiheyttä, mutta samalla kasvattaa mutkaisuutta, mikä haittaa litiumionien kulkua. Pinnoitteen paksuuden poikkeama, joka ylittää ±2%, hylätään tyypillisesti – tämä toleranssi on tiukempi kuin useimmissa tarkkuuskoneistustoimenpiteissä.
| Parametrit | Katodi | Anodi |
|---|---|---|
| Foliomateriaali | Alumiini (10–20 μm) | Kupari (6–10 μm) |
| Tavoitehuokoisuus | 25-35% | 30-40% |
| Sekoitusviskositeetti | 2 000 – 10 000 cP | 1 000 – 5 000 cP |
| Kuivauslämpötila | RT – 150 °C | RT – 150 °C |
Leikkaaminen ja elektrodien valmistus: leikkaaminen kennoihin sopivaan kokoon
Jumborullat on nyt leikattava kennojen mittojen mukaisiksi. Leikkauskoneet leikkaavat leveät päällystetyt kalvot kapeiksi nauhoiksi, ja tässä vaiheessa syntyvät purseet tai vääntymät voivat aiheuttaa sisäisiä oikosulkuja, jotka ovat yksi valmiiden kennojen lämpökarkailun tärkeimmistä perussyistä. Alan standardin mukaan purseen korkeuden on oltava alle 50% päällysteen paksuudesta.
Leikkaamisen jälkeen elektrodien valmistuskoneet suorittavat liitoskappaleiden leikkauksen, hitsauksen (ultraäänellä kupari- ja alumiiniliitoskappaleiden ja kerääjän välisissä liitoksissa, laserilla yläkannen tiivistämisessä) sekä suojateippaamisen. Optiset tarkastusjärjestelmät skannaavat jokaisen elektrodin reunan mikronitarkkuudella ennen kuin levyt siirtyvät kokoonpanoon.
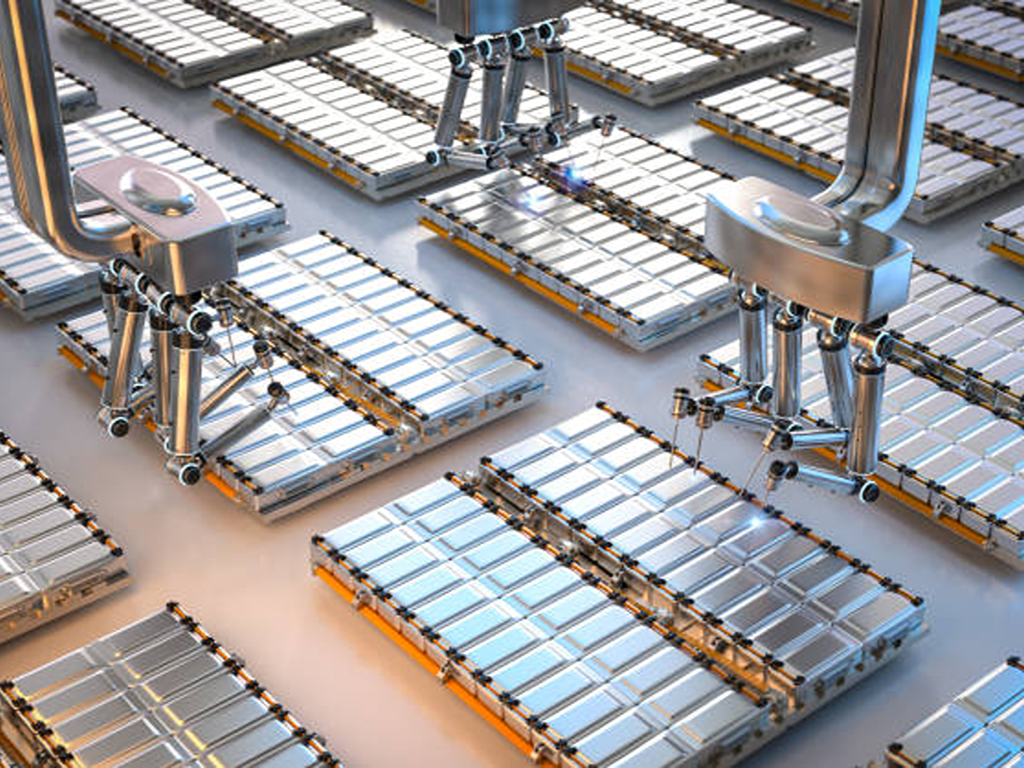
Solujen kokoonpano – akun ytimen rakentaminen
Kun elektrodit ovat valmiina, valmistusprosessi saavuttaa fyysisen ytimensä: anodi-erotin-katodi-pinon kokoamisen toimivaksi kennoiksi. Tämä on myös rakenteellinen haarautumiskohta, jossa päätetään kennon lopullinen muoto (sylinterimäinen, prismamainen tai pussimainen).
Ensimmäinen suunnittelupäätös koskee pinoamisen ja käämityksen välistä valintaa. Sylinterimäisissä kennoissa käytetään lähes yksinomaan käämitystä (nopeaa ja taloudellista), pussikennoissa suositaan Z-pinoamista (suurempi tarkkuus, vähemmän sisäisiä tyhjiä tiloja, parempi energiatiheys), ja prismamaisissa kennoissa voidaan käyttää kumpaakin menetelmää. Nykyaikaiset nopeat pinoamiskoneet saavuttavat alle 0,1 sekunnin sykliajat kappaletta kohti ja yli 99,51 TP3T:n tuotantotehokkuuden – tällainen tuotantokapasiteetti on tehnyt pinoamisesta kaupallisesti kannattavaa jopa gigatehtaan mittakaavassa.
Kaikki tämä tapahtuu kuivissa tiloissa, joissa kastepiste pidetään -55 °C:ssa ja suhteellinen kosteus on noin 0,081 TP3T ISO-luokan 7 puhdastilan olosuhteissa. Tässä vaiheessa kosteus reagoisi elektrolyytin esiaineiden kanssa ja muodostaisi fluorivetyhappoa, joka syövyttää elektrodeja sisältäpäin.
Elektrolyytin täyttö ja sulkeminen: tarkkuusvaihe märkäprosessissa
Jos elektrodien valmistus on painatusta, elektrolyytin täyttö on kirurgista toimenpidettä. Koottu mutta kuiva kenno asetetaan tyhjiöön (absoluuttinen paine alle 10 millibaria), ja siihen ruiskutetaan tarkasti annosteltu määrä elektrolyyttiä. Täyttötilavuuden on oltava tarkkuudella ±1%: liian pieni määrä aiheuttaa kuivia kohtia, jotka luovat paikallista vastusta ja litiumin kerrostumista; liian suuri määrä puolestaan saa kennon turpoamaan tai vuotamaan.
Elektrolyytin on oltava erittäin puhdasta: LiPF6 pitoisuus 1 M, vesipitoisuus alle 10 miljoonasosaa. Täyttö- ja tyhjiöpulssit ohjataan nopeatoimisilla kulmaventtiileillä, joiden nimelliskäyttöikä on miljoonia syklejä, ja kaikki nesteen kanssa kosketuksissa olevat osat on valmistettava PVDF:stä tai PTFE:stä, jotta metallionien liukeneminen elektrolyyttiin estyy (Liikkuvuustekniikan teknikko, 2024). Täyttämisen jälkeen solu suljetaan tyhjiötiivisteellä, ja kokoonpanovaihe on valmis.
Muodostuminen, kypsytys ja viimeistely – solun herättäminen eloon
Vasta koottu kenno on kemiallisesti inertti, sillä se ei ole koskaan varastoinut varausta. Koulutus on sen ensimmäinen sähkökemiallinen reaktio. Ensimmäisen latausjakson aikana osa elektrolyyttiliuottimesta (tyypillisesti etyleenikarbonaatti) hajoaa pelkistymisreaktiossa anodin pinnalla muodostaen vain 5–20 nanometriä paksun kiinteän elektrolyyttivälikerroksen (SEI). Tämä kerros johtaa litiumioneja mutta eristää sähkövirtaa, jolloin se passivoi anodin ja estää elektrolyytin hajoamisen jokaisella seuraavalla latausjaksolla.
Tämän suojakerroksen hinta on peruuttamaton kapasiteetin menetys. Grafiittianodit menettävät tyypillisesti 5–10% alkuperäisestä kapasiteetistaan SEI-kerroksen muodostumisen vuoksi, mikä näkyy ensimmäisen syklin coulomb-hyötysuhteena 90–95%. Kaikki, mitä kenno koskaan tuottaa, alkaa tästä alhaisemmasta lähtötasosta.
Muodostumisen jälkeen solut siirtyvät ikääntyminen 1–3 viikon odotusaika säädellyissä lämpötiloissa (25–45 °C), jonka aikana elektrolyytti pääsee tunkeutumaan täysin elektrodin huokosiin ja kennon jännite vakiintuu. Tänä aikana muodostuu muodostuskaasuja (pääasiassa eteeniä, vetyä ja CO2) johdetaan ulos kaasunpoisto vaihe, jonka jälkeen kenno suljetaan pysyvästi. Muodostushyllyt ja kaasunpoistoasemat toimivat tarkasti säädellyssä lämpötilassa (±1 °C), sillä SEI:n laatu ja siten akun käyttöikä ovat lämpötilaherkkiä jopa yhden asteen tarkkuudella.
Tarkka nesteenhallinta – akkutuotannon näkymätön selkäranka
Kävele minkä tahansa gigatehtaan läpi, niin huomaat tuhansia putkia, venttiilejä ja toimilaitteita, jotka kietoutuvat jokaisen tuotantovaiheen läpi. Pelkästään yhdellä lietteen tuotantolinjalla käytetään yli 5 000 säätöventtiiliä, minkä vuoksi nesteenohjauskomponentit ovat tehtaassa määrällisesti yleisimpiä tarkkuuslaitteita, mutta niistä puhutaan kuitenkin vähiten valmistusteollisuuden kirjallisuudessa (Liikkuvuustekniikan teknikko, 2024).
Venttiilit lietteen sekoituksessa ja elektrodien käsittelyssä
Lietteen sekoitusasemalla venttiilien tiheys on suurimmillaan. Jokainen jauhe, liuotin ja lisäaine syötetään sekoitusastiaan erillisen virtausreitin kautta, jota ohjataan automaattiventtiileillä. V-port-palloventtiilit huolehtivat tarkasta mittauksesta ja annostelusta, ja niiden ominaispiirteinen virtausprofiili (FL ≥ 0,9) tarjoaa palloventtiilin kaltaista tarkkuutta kompaktissa paketissa. Läppäventtiilit hoitavat nestemäisten aineiden ja lietteen siirron vähintään 2 tuuman putkissa, joissa niiden kustannustehokkuus suurissa mittakaavoissa tekee niistä ensisijaisen valinnan.
Venttiilin materiaali on kuitenkin yhtä tärkeä tekijä kuin venttiilin tyyppi, etenkin katodien esiasteiden tuotannossa. Katodimateriaalien märkäprosessissa käytetään erittäin syövyttäviä nesteitä: rikkihappoa, kaustista soodaa, ammoniakkia sekä nikkelin, koboltin ja mangaanin sulfaatteja. Venttiili- tai putkimateriaaleista liukeneva rautaoksidi, sinkki, asbesti tai PVC saastuttaa katodien esiasteiden seoksen peruuttamattomasti. Tästä syystä termoplastisista venttiileistä on tullut standardi: PPGF (polypropeenilasikuitu) tarjoaa 30 kertaa paremman kulutuskestävyyden kuin PTFE-vuorattu metalli, kun taas PVDF (polyvinyylideenfluoridi) tarjoaa 100 kertaa paremman kulutuskestävyyden kuin PTFE sekä erinomaisen kemiallisen inerttiyden (SAFI / ValveUser, 2024).
Venttiilit elektrolyyttien käsittelyssä ja lämmönhallinnassa
Jatkokäsittelyvaiheessa elektrolyytin täyttö vaatii täysin erilaisen venttiiliprofiilin. Tässä vaiheessa käytetään pääasiassa kulmapaikkaventtiilejä, joiden nopea avautumis- ja sulkeutumiskäyttäytyminen sekä kompakti, integroitu käyttömekanismi tekevät niistä ihanteellisia täyttöasemien nopeisiin tyhjennys- ja täyttöpulssisykleihin, ja niiden nimellinen käyttöikä (miljoonia syklejä) vastaa suurikapasiteettisen tuotantolinjan taukoamatonta vauhtia.
Muodostumis- ja vanhentamisvaihe tuo mukanaan vielä yhden nesteenhallintaan liittyvän haasteen: lämpötilan säätelyn. Jotta ±1 °C:n vakaus voidaan säilyttää sadoissa muodostumiskanavissa, on säädettävä säätöventtiilejä vaippajäähdytyskierroissa; palloventtiileillä, joissa on asennonanturin takaisinkytkentä, saadaan aikaan se hienosäätöinen virtauksen säätö, josta SEI-muodostumisen laatu riippuu.
Venttiilin valinta kussakin vaiheessa ei ole helppoa. Seuraavassa taulukossa on yhteenveto tyypillisistä vastaavuuksista:
| Valmistusvaihe | Neste / Väliaine | Suositeltu venttiilityyppi | Keskeinen vaatimus |
|---|---|---|---|
| Lietteen sekoitus (jauheen ja nesteen annostelu) | Aktiiviset aineet + liuottimet | V-portti-palloventtiili | Tarkka annostelu (FL ≥ 0,9) |
| Lietteen sekoitus (irtotavaran siirto ≥ 2″) | Lietteet + prosessinesteet | Läppäventtiili | Kustannustehokas laajassa mittakaavassa |
| Elektrolyytin täyttö | LiPF6 elektrolyytti | Kulmaventtiili | Pitkä käyttöikä + kemiallinen inerttiys |
| Katodin märkäprosessi | H2SO4 / natriumhydroksidi / ammoniakki3 / metallisulfaatit | Termoplastinen pallo-/puristusventtiili (PPGF/PVDF) | Metallipitoisuudet nolla |
| Lämpöhallinta (muodostuminen/vanheneminen) | Jäähdytysvesi/glykoli | Globe-säätöventtiili | ±1 °C:n säätö |
Laadunvarmistustestaus jokaisessa vaiheessa
Akunvalmistuksen laatu ei ole viimeinen tarkastuspiste, vaan se on integroitu jokaiseen vaiheeseen, sillä viat kertyvät tuotantoketjun myöhemmissä vaiheissa. Leikkausvaiheessa huomaamatta jäänyt elektrodin pinnoitusvirhe aiheuttaa oikosulkuriskin koottuun kennoon. Heikko liitinhitsaus muuttuu kuumakohdaksi kuormituksen alla. Huonosti muodostunut SEI-kerros johtaa kapasiteetin varhaiseen heikkenemiseen.
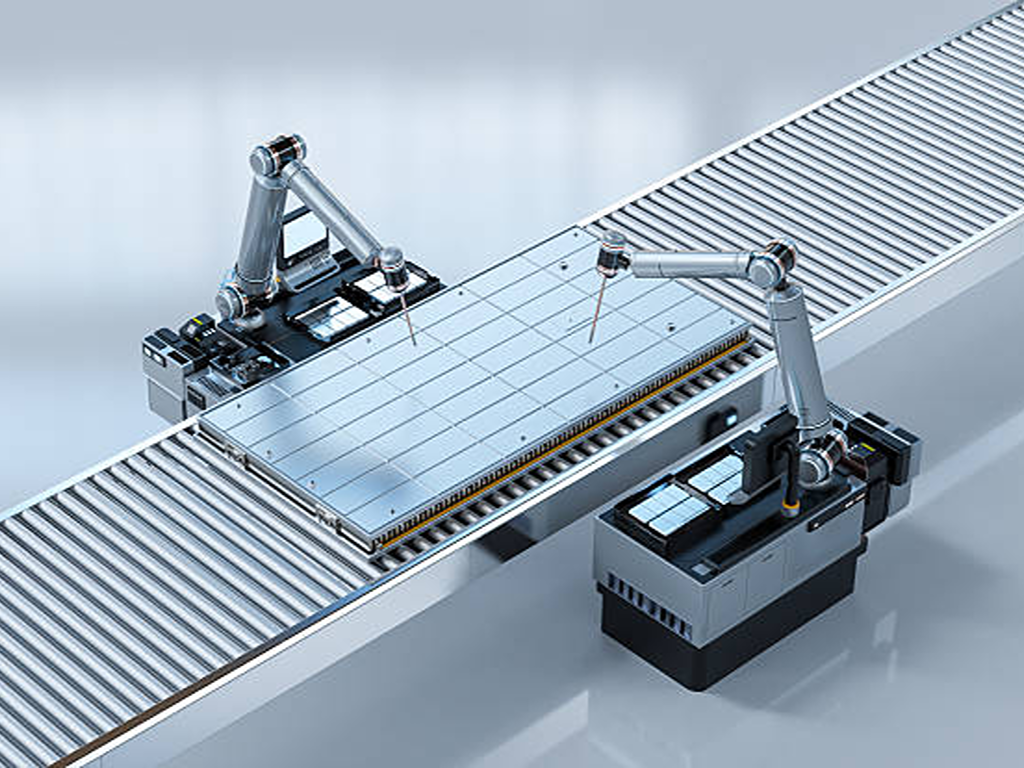
Optiset tarkastusjärjestelmät skannaavat elektrodien reunoja mikronitarkkuudella. Ultraäänisillä hitsausliitoksen irrotuslujuustesteillä varmistetaan liitoskappaleen ja keräimen välisen liitoksen kestävyys. Heliumvuototutkimus, jonka herkkyys on 10-5 mbar·L/s varmistaa hermeettisen tiiviyden elektrolyytin täytön jälkeen. Sähkökemiallinen impedanssispektroskopia (EIS) havaitsee sisäisiä vikoja, joita silmämääräisessä tarkastuksessa ei voida havaita. Kun kenno saavuttaa tuotantolinjan lopputestauksen vaiheen, se on läpäissyt jo yli 30 erillistä parametritarkastusta: muun muassa kapasiteetti, jännite, sisäinen vastus, itsetyhjenemisnopeus, eristysvastus, paksuus ja paino.
Täydellinen jäljitettävyys sitoo kaiken yhteen. Jokaisessa solussa on RFID- tai viivakooditiedot, jotka yhdistävät sen tiettyyn massa-erään, päällystyslinjaan, kelausasemaan, täyttösuuttimeen ja muodostustelineeseen, joissa se on valmistettu – tämä digitaalinen ketju mahdollistaa syyn selvittämisen, kun jokin menee pieleen, ja se on ehdoton vaatimus jokaiselle nykyaikaiselle gigatehtaalle.
Akkuvalmistajille, jotka määrittelevät nesteenohjauskomponentteja tuotantolinjoilleen, yhteistyö toimittajan kanssa, joka tarjoaa oman tutkimus- ja kehitystoiminnan, suunnittelun, testauksen ja kokoonpanon saman katon alla, voi yksinkertaistaa venttiilien valintaprosessia. VINCER tarjoaa palloventtiilejä tarkkaan annosteluun, palloventtiilejä lämpötilan säätelyyn sekä monimateriaalivaihtoehtoja, mukaan lukien ruostumattomasta teräksestä, duplex-teräksestä ja PTFE/PVDF-istukalla varustetut mallit, sekä räätälöityä valintatukea, joka vastaa kunkin valmistusvaiheen kemiallisia ja tarkkuusvaatimuksia. Tutustu VINCERin palloventtiilisarjaan tai keskustella erityistarpeistasi.
Lähteet
- Volta Foundation. “Akkujen valmistuksen perusteet CATL:n kennojen tuotantolinjalla (osa 1).” 2024. volta.foundation
- Mobility Engineering Tech. “Säätöventtiilit: sähköautojen akkujen valmistuksen ja kierrätyksen keskeiset komponentit.” 2024. mobilityengineeringtech.com
- SAFI / ValveUser. “Oikeiden venttiilien valinta sähköajoneuvojen akkujen tuotannon märkäosassa.” 2024. valveuser.com
- VINCER-venttiili. Palloventtiilisarja. vincervalve.com
- VINCER-venttiili. Palloventtiilit. vincervalve.com
- VINCER-venttiili. Ota yhteyttä ja pyydä tarjous. vincervalve.com
- VINCER Valve. Etusivu. vincervalve.com


