
Comprender el panorama de la fabricación de baterías de litio
Al entrar en una gigafábrica moderna, la magnitud de la operación te impacta de inmediato: cada segundo sale una célula terminada de la línea de producción, con casi 90% del proceso automatizado, desde la mezcla de la pasta hasta las pruebas finales de calidad. La cadena global de baterías de iones de litio va camino de crecer aproximadamente un 30% cada año hasta 2030, lo que impulsará el mercado más allá de $400 mil millones, a medida que los vehículos eléctricos, el almacenamiento en red y la electrónica de consumo generen una demanda sin precedentes.
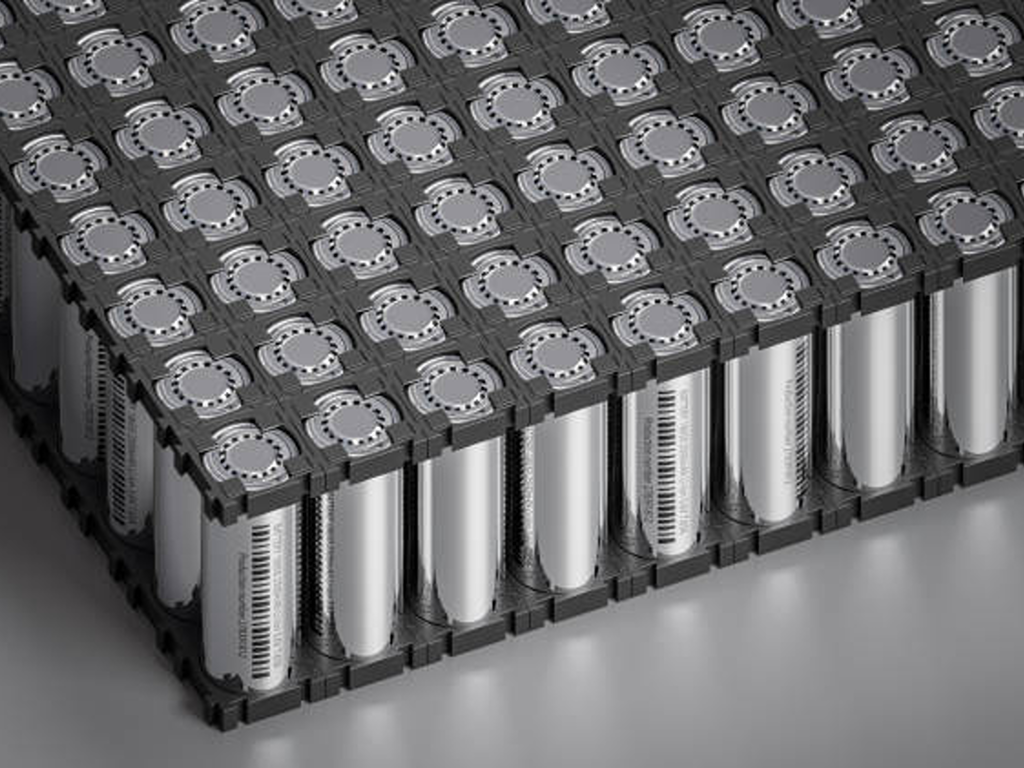
Detrás de estas cifras se esconde un proceso de fabricación que tiene menos que ver con el “montaje” y más con la ingeniería química de precisión. Fabricar una batería de iones de litio implica controlar la composición de los materiales a nivel de micras, mantener los puntos de rocío por debajo de ≤ -50 °C en las zonas críticas y gestionar miles de puntos de transferencia de fluidos, todo ello mientras se alcanzan ritmos de producción que se miden en celdas por segundo.
La cadena de fabricación completa se divide en cuatro fases: fabricación de electrodos, montaje de células, acabado celular (formación y envejecimiento), y la capa de infraestructura, a menudo pasada por alto, de manipulación de fluidos y válvulas industriales que es común a todos ellos. La fabricación de electrodos representa aproximadamente el 40% del coste total de fabricación, el montaje de las celdas, alrededor del 20%, y la formación —el paso individual que más tiempo requiere— consume alrededor del 32% (Fraunhofer FFB, 2025). La mera selección de los equipos puede hacer variar los costes por célula entre un 15 y un 30%, lo que significa que acertar con el proceso no es solo una cuestión de ingeniería, sino también una cuestión comercial.
Esta guía repasa cada una de las etapas y aborda el equipamiento, los parámetros de precisión y los componentes de manejo de fluidos que marcan la diferencia entre una línea de producción que fabrica baterías excelentes y otra que se limita a fabricar baterías simplemente aceptables.
Fabricación de electrodos: donde se determina el rendimiento de las baterías
Todo ingeniero especializado en baterías aprende pronto una verdad: no se puede subsanar un electrodo defectuoso en fases posteriores. Las bases electroquímicas que se establecen en esta etapa —proporciones de material activo, uniformidad del recubrimiento, densidad de compactación— determinan la densidad energética, la vida útil y la seguridad durante toda la vida útil de la célula. El electrodo es el corazón de la batería. Todo lo que viene después es el ensamblaje y la validación.
Mezcla de lodos: la fórmula que lo pone todo en marcha
Antes de recubrir ni siquiera una micra del electrodo, las materias primas deben convertirse en una pasta homogénea. En el lado del cátodo, se suele combinar material activo de NMC (níquel-manganeso-cobalto) o LFP (fosfato de litio y hierro) con negro de humo conductor, aglutinante de PVDF y disolvente de NMP (N-metil-2-pirrolidona). En el lado del ánodo se utiliza grafito o un compuesto de silicio y grafito con aglutinantes de CMC/SBR en un sistema a base de agua.
Conseguir la mezcla adecuada implica controlar dos parámetros fundamentales: el contenido en sólidos (normalmente entre el 50 y el 70%) y la viscosidad (entre 2.000 y 10.000 cP para el cátodo, y entre 1.000 y 5.000 cP para el ánodo). La mezcla por lotes tradicional se basa en mezcladoras planetarias —parecidas a las batidoras de pie a escala industrial—, en las que cada lote se procesa de forma independiente. El enfoque más reciente, la extrusión continua de doble husillo, introduce los materiales a través de un sistema de husillos co-rotatorios que mezclan y transportan simultáneamente. La diferencia es notable: la extrusión continua reduce el consumo de energía hasta en un 95% en comparación con los procesos por lotes (datos de Eirich MixSolver), al tiempo que ofrece un rendimiento entre 3 y 5 veces superior con una mayor uniformidad entre lotes.
Para los planificadores de producción, la elección entre la mezcla por lotes y la mezcla continua depende de la gama de productos. ¿Se produce una única fórmula en grandes volúmenes? La extrusión continua suele ser la mejor opción. ¿Se cambian con frecuencia las composiciones químicas —NMC un día, LFP al siguiente? La mezcla por lotes permite cambios más rápidos, a pesar de la pérdida de eficiencia que conlleva.
Recubrimiento y secado: la fase de deposición de precisión
Una vez preparada la pasta, se aplica a los colectores de corriente de lámina metálica —aluminio para el cátodo y cobre para el ánodo— mediante el recubrimiento con boquilla ranurada, el método estándar del sector para la producción a gran escala. La pasta fluye a través de un cabezal de boquilla mecanizado con precisión, situado a unas pocas micras de la lámina en movimiento, depositando una película húmeda de espesor exacto.
Los requisitos de precisión no dejan margen para el error. El Ministerio de Industria y Tecnología de la Información de China (MIIT) exige a los fabricantes de baterías regulados que mantengan el control del espesor del recubrimiento dentro de un margen de ±2 μm y una desviación de la densidad superficial inferior a ±1%. En una línea de producción que funciona a una velocidad de entre 30 y 80 metros por minuto, mantener esa tolerancia exige un sistema de retroalimentación de bucle cerrado que ajuste la posición de la matriz y la velocidad de la bomba en tiempo real.
A continuación se procede al secado, y el contador de energía empieza a subir rápidamente. La lámina recubierta pasa por un horno de convección multizona —o, cada vez más, por un sistema híbrido asistido por láser— para evaporar el disolvente. Entre el secado y el entorno de la sala de secado se consume más de 75% de la energía total de fabricación (Proyecto IDEEL, Fraunhofer ILT, 2024). La recuperación del disolvente es obligatoria tanto por motivos económicos como medioambientales: los sistemas de recuperación de NMP de circuito cerrado de proveedores como el Grupo Dürr recuperan más de 90% de este disolvente.
Una alternativa emergente de gran importancia es el procesamiento con electrodos secos. La tecnología DRYtraec del Fraunhofer IWS —que ganó el Premio Joseph von Fraunhofer en 2025— introduce una mezcla de polvo seco a través de la ranura de una calandra, donde las fuerzas de cizallamiento fibrilan el aglutinante, entrelazando mecánicamente las partículas para formar una película de electrodo continua. Sin disolventes, sin hornos de secado, sin recuperación de NMP. El proceso reduce el consumo de energía en aproximadamente un 25% y los costes de capital en unos 30%, y ya se ha concedido la licencia a un importante fabricante de automóviles europeo para su producción en serie.
Calandrado y corte longitudinal: compactación y conformación del electrodo
Tras el secado, la lámina recubierta pasa por una prensa de rodillos —la calandra— que comprime el electrodo hasta alcanzar la porosidad deseada, que suele ser de 30–40% para los cátodos de NMC. Este paso implica un auténtico dilema: una mayor compactación aumenta la densidad energética (más material activo por unidad de volumen), pero una compresión excesiva aplasta la estructura porosa por la que circulan los iones de litio, lo que acelera la pérdida de capacidad.
La calandra determina el espesor final y el perfil de densidad del electrodo. A continuación, las máquinas de corte —ya sea por láser o mecánicamente— recortan el electrodo a unas dimensiones precisas. Hay un parámetro que es mucho más importante de lo que parece: el control de las rebabas. Las rebabas en los bordes de más de 1 μm pueden penetrar en el separador durante el montaje o el ciclo de funcionamiento, provocando un cortocircuito interno. Las directrices del sector del MIIT para 2024 exigen explícitamente que el control de las rebabas se mantenga en este umbral o por debajo de él, con una precisión de alineación de los electrodos de 0,1 mm.
Una vez fabricados, cortados e inspeccionados los electrodos, pasan a la fase de montaje, donde la cuestión del diseño cobra protagonismo.
Montaje de pilas: apilado, bobinado y la necesidad de la automatización
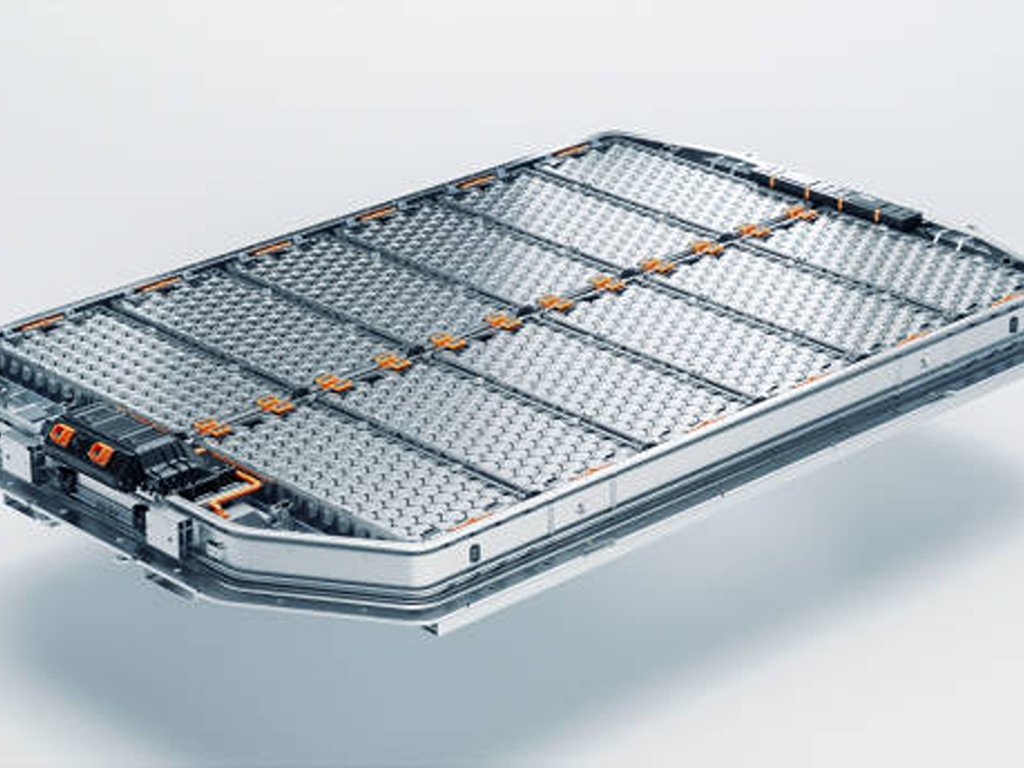
Los electrodos son componentes. Una pila es un producto. La fase de montaje transforma las láminas planas de electrodos y los rollos de película separadora en los tres formatos principales —cilíndrico, prismático y tipo bolsa— mediante dos enfoques técnicos rivales, cada uno de ellos con fervientes defensores en el sector.
Apilado frente a bobinado: cómo elegir el método de montaje adecuado
El bobinado es la tecnología más antigua y rápida: el ánodo, el separador y el cátodo se colocan en capas y se enrollan formando un “rollo”, de forma muy similar a como se enrolla un pergamino. Es el estándar para las celdas cilíndricas (18650, 21700, 4680) y algunos diseños prismáticos, y funciona a velocidades de hasta 3.000 mm/s con un control de procesos consolidado y un alto rendimiento.
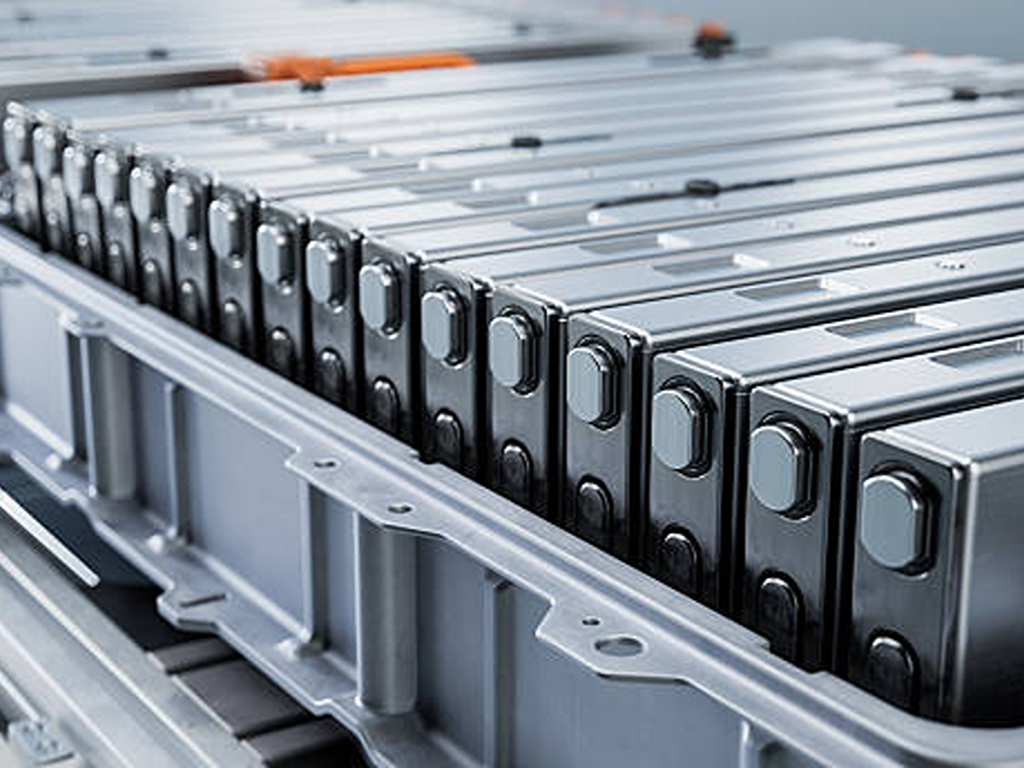
El apilamiento —concretamente, el apilamiento de tipo Z— consiste en colocar láminas de electrodos y capas separadoras una encima de otra, como si se construyera un mazo de cartas. Es más lento (entre 0,1 y 0,4 segundos por lámina), pero permite un aprovechamiento del espacio notablemente mejor: una célula prismática o de bolsa apilada contiene entre un 5 y un 10% más de material activo en el mismo volumen que un diseño enrollado, con menor resistencia interna y mejor distribución térmica. Por eso la «Blade Battery» de BYD —una célula prismática de LFP que actualmente alimenta a millones de vehículos eléctricos— utiliza un proceso de apilamiento.
El sector se está decantando por el apilamiento para aplicaciones de alta densidad energética, especialmente en los vehículos eléctricos. Sin embargo, el bobinado no va a desaparecer. En el caso de las celdas cilíndricas, sigue siendo el único método de montaje práctico, y la ventaja en cuanto a velocidad es real. La elección depende totalmente del formato de celda deseado y de los requisitos de rendimiento.
| Dimensión | Bobinado | Apilamiento |
|---|---|---|
| Velocidad | Hasta 3.000 mm/s | 0,1–0,4 s por hoja |
| Ideal para | Células cilíndricas | Células prismáticas, tipo bolsa |
| Aprovechamiento del espacio | Situación inicial | +5–10% |
| Resistencia interna | Más alto | Inferior |
| Precisión de alineación | ±0,5 mm | ±0,2 mm |
| Madurez de los procesos | Muy alto | Mejorando rápidamente |
Llenado y envasado de electrolitos: el sellado como garantía de rendimiento
Una vez que el conjunto de electrodo y separador se encuentra dentro de su carcasa —una lata de aluminio o acero en el caso de las pilas cilíndricas o prismáticas, y una lámina de aluminio laminada en el caso de las pilas tipo bolsa—, la pila pasa a la estación de llenado de electrolito. Este paso exige un control ambiental extraordinario.
El electrolito —normalmente LiPF₆ disuelto en una mezcla de disolventes carbonatos con aditivos funcionales— es el medio que transporta los iones de litio entre los electrodos. Además, es extremadamente sensible a la humedad: incluso trazas de agua reaccionan con el LiPF₆ para formar ácido fluorhídrico (HF), que corroe el cátodo y genera gas. Por eso, el llenado del electrolito se realiza en un entorno con un punto de rocío igual o inferior a ≤ -30 °C —más seco que el desierto de Atacama— con válvulas dosificadoras de precisión que alcanzan una exactitud de llenado de ±0,51 TP3T.
Tras el llenado, la célula se sella —mediante soldadura láser en el caso de las latas metálicas (anchura de la soldadura: 0,3-0,8 mm; penetración: ≥ 1,5 mm) o mediante termosellado en el caso de las células tipo sobre— y se somete a una prueba de estanqueidad, normalmente con helio, hasta alcanzar una tasa de fuga inferior a 1 × 10⁻⁶ Pa·m³/s. Cualquier fallo en este proceso compromete la integridad electroquímica de la célula antes incluso de que se le aplique una carga.
- Diseñado para pilas cilíndricas (18650, 21700, 4680)
- La velocidad es la prioridad (rendimiento de 3.000 mm/s)
- Lo más importante es la madurez de los procesos y un alto rendimiento
- Formatos de célula prismática o tipo bolsa
- La densidad energética es el factor diferenciador (espacio +5–10%)
- Menor resistencia interna para un mejor rendimiento térmico
Acabado celular: formación, maduración y controles de calidad
Si hay alguna fase que pone a prueba la paciencia de un fabricante, esa es la formación. Es aquí donde la célula ensamblada recibe su primera carga, y es la etapa más larga y costosa de todo el proceso: supone aproximadamente 32% del coste de fabricación y dura entre 1,5 y 3 semanas de principio a fin.
¿Por qué tarda tanto? Durante esa primera carga, el electrolito se descompone de forma controlada en la superficie del ánodo, formando una capa de pasivación denominada interfase sólido-electrolito (SEI). Esta película de un espesor nanométrico es donde la electroquímica alcanza su máxima elegancia: permite el paso de los iones de litio al tiempo que bloquea una mayor descomposición del electrolito. Si se ajustan correctamente las condiciones de formación —intensidad de corriente, temperatura y perfil de tensión—, se obtiene una SEI uniforme y estable capaz de soportar más de 2.000 ciclos de carga y descarga. Si se ajustan mal, se pierde entre el 5 y el 10% del litio disponible de la célula debido a una SEI gruesa y desigual que sigue creciendo con cada ciclo.
Tras su fabricación, las celdas pasan a una fase de envejecimiento —que suele durar entre 7 y 14 días a temperatura elevada (alrededor de 45 °C) o a temperatura ambiente— durante la cual se supervisa su comportamiento de autodescarga. Las celdas cuyo voltaje desciende más de aproximadamente 0,5 mV al día se marcan como sospechosas de microcortocircuitos o contaminación y se desechan. Por último, las pruebas de control final clasifican las celdas en grados de calidad según su capacidad, resistencia interna y tasa de autodescarga. Para aplicaciones en vehículos eléctricos, solo las celdas de grado A —con una desviación de capacidad inferior a 1% y una dispersión de la resistencia interna inferior a 1 mΩ— superan los criterios de selección.
Válvulas industriales y manejo de fluidos: la ruta crítica que se suele pasar por alto en la producción de baterías
He aquí una cifra que sorprende a la mayoría de los planificadores de producción: una sola gigafábrica utiliza varios miles de válvulas de control en sus procesos de manejo de fluidos, desde la preparación de lechadas y el suministro de disolventes a la línea de recubrimiento hasta el llenado de electrolitos y la distribución de agua de refrigeración (Rockwell Automation, GF Piping Systems). Cada una de esas válvulas es un posible punto de fallo. Una especificación adecuada, la elección correcta del material y el método de accionamiento adecuados pueden marcar la diferencia entre una calidad constante del producto y un lote de células contaminadas destinadas a la papelera.
Tipos de válvulas según la fase de fabricación: una guía paso a paso
En la estación de mezcla de lechadas, las válvulas de bola y las válvulas de mariposa controlan la dosificación precisa de los materiales activos, los aditivos conductores, los aglutinantes y los disolventes que se introducen en el recipiente de mezcla. La construcción en acero inoxidable (304 o 316L) es la norma. El requisito clave: un diseño con el mínimo de zonas muertas para evitar la acumulación de material que pudiera alterar la formulación del siguiente lote.
En la sección de recubrimiento y secado, las válvulas de mariposa y las válvulas de bola de las líneas de vacío extraen el aire húmedo de la cámara de secado, mientras que las válvulas de control proporcional regulan el flujo de aire caliente para conseguir perfiles de temperatura precisos. El reto en esta fase es el ciclo térmico: las válvulas deben mantener la integridad de sus juntas en un amplio rango de temperaturas, al tiempo que están expuestas a corrientes de aire cargadas de disolventes que degradan las juntas elastoméricas estándar.
El llenado de electrolitos exige una manipulación de fluidos de la máxima pureza en toda la planta. Las válvulas de diafragma y las válvulas de pinza de alta pureza —con superficies en contacto con el fluido de PTFE o PVDF— dosifican el electrolito con una precisión de llenado de ±0,51 TP3T en un entorno de caja de guantes más seco que cualquier desierto natural. La contaminación por iones metálicos en este proceso, incluso a niveles de partes por millón, desencadena reacciones electroquímicas secundarias que degradan el rendimiento de las celdas.
La zona de formación y envejecimiento necesita sistemas de control de vacío para capturar y recuperar los vapores de electrolito y los gases residuales, mientras que los sistemas de captación de polvo de toda la planta utilizan válvulas de pulso para eliminar periódicamente los residuos del corte de electrodos de las unidades de filtración.
En resumen: no se puede planificar una línea de producción de baterías sin planificar su infraestructura de gestión de fluidos. Y, sin embargo, la mayoría de las listas de verificación de compras pasan por alto por completo las especificaciones de las válvulas, hasta que se produce el primer incidente de contaminación y la cuestión se vuelve ineludible.
Compatibilidad de materiales y requisitos de sala limpia para válvulas destinadas a baterías
El error más costoso que puede cometer un planificador de producción en materia de manejo de fluidos no es pedir válvulas del tamaño incorrecto, sino pedir válvulas fabricadas con materiales inadecuados.
Las válvulas industriales estándar suelen contener componentes de latón, bronce o acero zincado. En un entorno de producción de baterías, estos componentes son auténticas bombas de relojería en cuanto a contaminación. El cobre, el zinc y el níquel, en concentraciones superiores a los niveles traza, actúan como venenos electroquímicos: unas pocas partes por millón de cobre disuelto en el electrolito pueden provocar la nucleación de dendritas que perforan el separador y causan cortocircuitos internos. Por este motivo, las especificaciones para el manejo de fluidos en el sector de las baterías exigen una construcción libre de cobre y zinc, con todas las superficies en contacto con el fluido fabricadas en acero inoxidable 316L o revestidas de fluoropolímeros (PTFE, PFA, PVDF).
Los materiales de las juntas son igualmente críticos. El disolvente NMP utilizado en la pasta del cátodo y el electrolito LiPF₆ son químicamente agresivos. El NMP hincha y degrada las juntas estándar de NBR (nitrilo). El LiPF₆, en presencia de trazas de humedad, produce HF, que ataca al EPDM. Las alternativas contrastadas son: el FKM (Viton), que ofrece una resistencia química moderada hasta los 200 °C, y el FFKM (perfluoroelastómero), que garantiza una compatibilidad química total en todo el rango de temperaturas —aunque a un coste significativamente superior—.
En lo que respecta al sistema de accionamiento, los actuadores neumáticos y eléctricos que funcionen en salas secas (punto de rocío ≤ -50 °C) y salas blancas (clase ISO 5-7) deben estar libres de emisión de partículas: deben presentar diseños sellados, sin lubricantes expuestos ni componentes que desprendan partículas.
Para los equipos de compras que evalúan a los proveedores de equipos, la conclusión práctica es clara. Hay que buscar fabricantes que ofrezcan una gama completa de tipos de válvulas automatizadas —de bola, de mariposa, de compuerta, de paso y de control— en múltiples calidades de material, incluyendo el acero inoxidable 316L y opciones revestidas de PTFE/PFA, respaldadas por certificaciones internacionales (ISO 9001, CE, SIL). Proveedores como Vincer, cuyo soluciones de válvulas automatizadas La gama completa de productos de accionamiento eléctrico y neumático, con personalización multimaterial, demuestra el tipo de capacidad de proveedor único que simplifica la adquisición de componentes para líneas de producción de varias etapas. Cuando un solo caso de contaminación puede echar a perder todo un lote de celdas, el coste de evaluar adecuadamente a tu proveedor de válvulas es insignificante en comparación con el coste de no hacerlo.
Normas clave de fabricación y lista de verificación del cumplimiento
Todas las baterías que cruzan una frontera deben superar una serie de requisitos normativos. Para los responsables de la planificación de la producción y los equipos de compras, saber qué normas se aplican —y en qué orden deben tramitarse las certificaciones— evita costosas repeticiones del trabajo y retrasos en la entrada en el mercado.
| Estándar | Ámbito de aplicación | Requisito clave |
|---|---|---|
| UN 38.3 | Transporte internacional | 8 pruebas (T1–T8): altitud, calor, vibración, golpes, cortocircuito, impacto, sobrecarga y descarga forzada |
| IEC 62133-2 | Seguridad global de los productos (portátiles) | Seguridad eléctrica, mecánica y medioambiental de las pilas y baterías recargables |
| UL 1642 | Estados Unidos — a nivel celular | Uso indebido de la instalación eléctrica, esfuerzo mecánico, exposición a factores ambientales |
| Requisitos generales para la seguridad de los aparatos eléctricos de uso doméstico y similar. Parte 3: Requisitos especiales para los aparatos eléctricos de uso doméstico | China — Baterías de tracción para vehículos eléctricos | Fuga térmica: sin incendios ni explosiones durante 120 minutos (obligatorio a partir de julio de 2026) |
| Requisitos generales para la seguridad de las máquinas – Seguridad de las máquinas – Parte 20: Seguridad mecánica | China — dispositivos electrónicos portátiles | Certificación obligatoria CCC, con efecto a partir de agosto de 2024 |
| ISO 9001:2015 | A nivel mundial — gestión de la calidad | Requisitos básicos del sistema de calidad para la mayoría de los contratos de contratación pública |
La secuencia de certificación recomendada: primero la UN 38.3, ya que es el requisito imprescindible para el transporte internacional. A continuación, se debe obtener la certificación IEC 62133-2 o UL 1642 (seguridad a nivel de célula), en función de su mercado principal, seguida de cualquier certificación obligatoria específica del mercado (CCC para China, GB 38031 para aplicaciones de vehículos eléctricos en China). Recurrir a un laboratorio miembro del Esquema CB de la IECEE permite que un único conjunto de datos de ensayo sirva para la certificación en varios países, lo que reduce considerablemente la duplicación de esfuerzos y los costes.
En lo que respecta al cumplimiento normativo de las instalaciones de fabricación, las directrices de normalización industrial del MIIT de China —revisadas en 2024— establecen parámetros cuantitativos de calidad de la producción: control del espesor del recubrimiento de los electrodos dentro de un margen de ±2 μm, control de las rebabas ≤ 1 μm, punto de rocío del llenado de electrolito ≤ -30 °C y codificación obligatoria para la trazabilidad a lo largo de todo el ciclo de vida. Cualquier planta que suministre al mercado chino debe cumplir estos umbrales, independientemente del lugar de fabricación de los equipos.
La construcción de una línea de producción de baterías de litio es, en esencia, un ejercicio de ingeniería química de precisión disfrazado de operación de fabricación discreta. Las empresas que lo hacen bien —aquellas que tratan la viscosidad de la suspensión, el control del punto de rocío y la compatibilidad de los materiales de las válvulas con la misma seriedad que el formato de las celdas y la velocidad de producción— son las que acaban alimentando con sus celdas los vehículos eléctricos y los sistemas de almacenamiento en red que definen la transición energética. Las que no lo hacen aprenden por las malas que, en la fabricación de baterías, no se puede controlar la calidad al final de la línea de producción. Hay que incorporarla en cada paso del proceso.
Referencias
- Fraunhofer FFB. “Producción de celdas”. Instituto de Investigación Fraunhofer para la Producción de Celdas de Batería. https://www.batterien.fraunhofer.de/en/competences/cell.html
- Fraunhofer ILT. “Proyecto IDEEL”. 2024. https://www.ilt.fraunhofer.de/
- Fraunhofer IWS. “DRYtraec: proceso de recubrimiento con electrodo en seco”. Premio Joseph von Fraunhofer 2025. https://www.iws.fraunhofer.de/
- Dragonfly Energy. “Una mirada al mundo de la fabricación de celdas de batería”.” https://dragonflyenergy.com/battery-cell-manufacturing/
- IEEE. “Proceso de fabricación y formatos de las celdas de iones de litio”. 2024. https://ieeexplore.ieee.org/document/11197089
- Rockwell Automation. “Sistema de control distribuido PlantPAx”.” https://literature.rockwellautomation.com/
- GF Piping Systems. “Automatización de procesos para la fabricación de baterías”.” https://www.gfps.com/
- Festo. “Componentes de automatización versátiles para la fabricación de baterías”.” https://festoblog.com/
- Emerson. “Fabricación de componentes para baterías de iones de litio”.” https://s1-live.emerson.cn/
- Ministerio de Industria y Tecnología de la Información de China (MIIT). “Condiciones de normalización del sector de las baterías de iones de litio (revisión de 2024)”.” http://kfq.jcs.gov.cn/
- Revista The Battery. “Cómo la norma GB 38031-2025 está redefiniendo la seguridad de las baterías”.” https://www.thebatterymagazine.com/
- Element Materials Technology. “Guía de certificación de baterías de iones de litio”.” https://www.element.com/
- Vincer Valve. Página de inicio. https://www.vincervalve.com/
- Vincer Valve. Contacto. https://www.vincervalve.com/contact-for-a-quote/


