
了解锂电池制造行业现状
走进一座现代化的超级工厂,其规模会立刻令人震撼:每秒就有一个成品电芯从生产线上下线,从浆料混合到最终质量检测,近90%的生产流程实现了自动化。随着电动汽车、电网储能和消费电子产品推动需求达到前所未有的水平,全球锂离子电池产业链预计将在2030年前以每年约30%的速度增长,推动市场规模突破$400亿。.
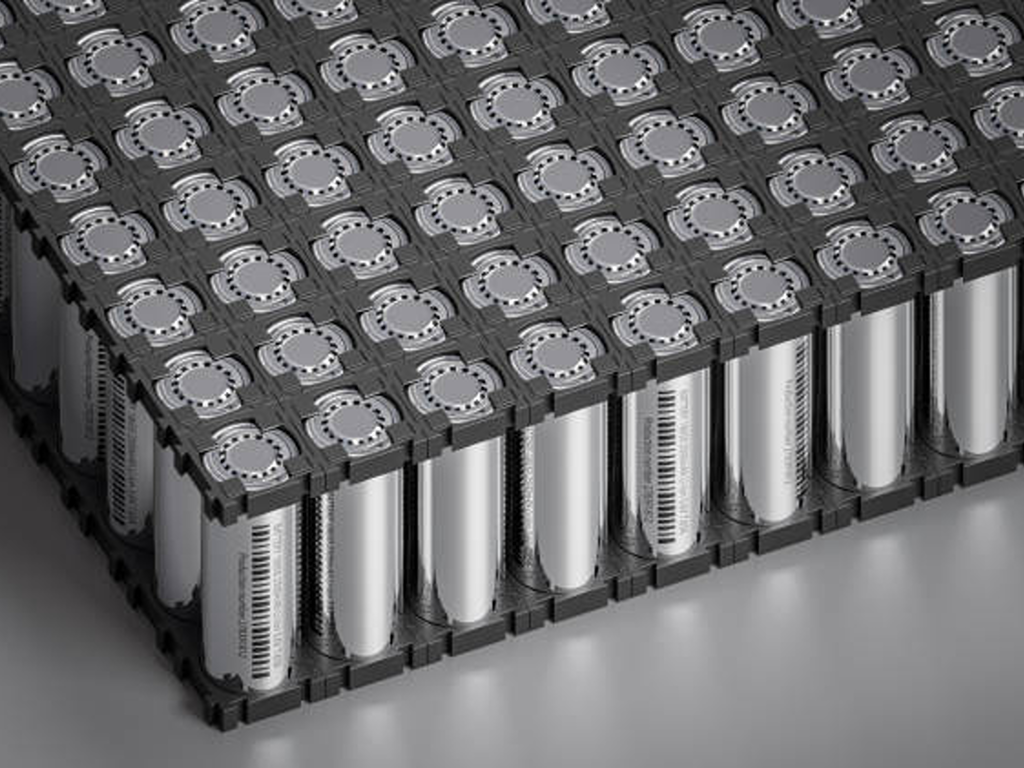
这些数据背后,是一套与其说是“组装”,不如说是精密化学工程的制造工艺。制造锂离子电池意味着要在微米级精度上控制材料成分,确保关键区域的露点低于或等于-50°C,并管理数千个流体传输点——同时还要达到以每秒电池数量为单位的产量。.
整个制造链可分为四个阶段: 电极制造, 电池组装, 电池后处理(形成与老化), ,以及常被忽视的 流体处理与工业阀门 贯穿其中的一个共同点是:电极制造约占总制造成本的40%,电池组装约占20%,而形成过程——这一最耗时的单一步骤——约占32%(弗劳恩霍夫FFB研究所, (2025年)。仅设备选型一项就可能使电池成本波动15–30%,这意味着工艺的优化不仅是工程层面的问题,更是商业层面的问题。.
本指南将逐一介绍各个阶段,涵盖设备、精度参数以及流体处理组件,这些因素决定了哪条生产线能生产出卓越的电池,而哪条生产线只能生产出勉强合格的电池。.
电极制造——决定电池性能的关键
每位电池工程师都很早就明白一个道理:电极一旦有问题,后续工序无法弥补。这一阶段奠定的电化学基础——活性物质配比、涂层均匀度、压实密度——将决定电池整个使用寿命期间的能量密度、循环寿命和安全性。电极是电池的核心。后续的所有工序都只是封装和验证。.
浆料混合——驱动一切的秘诀
在涂覆哪怕仅1微米的电极之前,原材料必须先制成均匀的浆料。阴极侧通常将 NMC(镍锰钴)或 LFP(磷酸铁锂)活性物质与导电炭黑、PVDF 粘合剂和 NMP(N-甲基-2-吡咯烷酮)溶剂混合。阳极侧则采用石墨或硅-石墨复合材料,并使用 CMC/SBR 粘合剂,采用水基体系。.
要调配出合适的混合物,关键在于控制两个关键参数:固含量(通常为50–70%)和粘度(阴极材料为2,000–10,000 cP,阳极材料为1,000–5,000 cP)。传统的批次混合依赖于行星式混合机——可以理解为工业规模的立式搅拌机——每批混合均独立进行。较新的方法——连续双螺杆挤出——将原料送入同向旋转的螺杆系统中,该系统可同时进行混合和输送。两者之间的差异非常显著:与批次工艺相比,连续挤出可将能耗降低多达95%(Eirich MixSolver数据),同时产量提高3–5倍,且批次间的一致性更好。.
对于生产计划人员而言,选择批次混合还是连续混合,关键在于产品组合。如果要大批量生产单一配方?连续挤出几乎总是更胜一筹。如果需要频繁更换配方——今天生产NMC,明天生产LFP?尽管会牺牲一些效率,但批次混合的换线速度更快。.
涂层与干燥——精密沉积阶段
浆料制备完成后,便通过狭缝模头涂布工艺将其涂覆在金属箔集流体上——阴极使用铝箔,阳极使用铜箔——这是大规模生产的行业标准工艺。浆料流经一个精密加工的模头,该模头与移动的箔材之间的距离仅为微米级,从而形成厚度精确的湿膜。.
精度要求不容丝毫差错。中国工业和信息化部(MIIT)规定,受监管的电池制造商必须将涂层厚度控制在±2 μm范围内,面积密度偏差控制在±1%以内。在生产线的运行速度为每分钟30至80米的情况下,要保持这一公差,必须采用闭环反馈系统,实时调整模具位置和泵速。.
随后立即进入干燥工序,能耗计的读数开始迅速攀升。涂覆后的箔材通过多区对流烘箱——或者越来越多地采用混合型激光辅助系统——以蒸发溶剂。干燥工序与干燥室环境合计消耗了超过 75% 的总制造能耗(IDEEL 项目,弗劳恩霍夫 ILT 研究所, (2024年)。无论是从经济角度还是环境角度来看,溶剂回收都是必不可少的:Dürr集团等供应商提供的闭环NMP回收系统可回收超过90%的溶剂。.
一种重要的新兴替代工艺是干法电极制备。弗劳恩霍夫IWS研究所的DRYtraec技术——该技术于2025年荣获约瑟夫·冯·弗劳恩霍夫奖——将干粉混合物送入压延机间隙,利用剪切力使粘合剂纤维化,从而使颗粒通过机械咬合形成连续的电极薄膜。无需溶剂、无需干燥炉、无需NMP回收。该工艺将能耗降低约25%,资本成本降低约30%,目前已授权给一家欧洲大型汽车制造商用于量产。.
压延和分切——电极的压实与成型
干燥后,涂覆好的箔材会经过辊压机(即压光机),该设备将电极压实至目标孔隙率,对于NMC正极材料而言,通常为30–40%。这一步骤涉及真正的权衡:更高的压实度可提高能量密度(单位体积内活性物质更多),但过度压实会破坏锂离子穿行的孔隙结构,从而加速容量衰减。.
压延机决定了电极的最终厚度和密度分布。随后,分切机——采用激光或机械切割——将电极修整至精确尺寸。有一个参数的重要性远超表面印象:毛刺控制。大于1 μm的边缘毛刺在组装或充放电循环过程中可能会刺穿隔膜,从而导致内部短路。中国工信部(MIIT)2024年行业指南明确要求毛刺控制需控制在此阈值及以下,且电极对准精度需控制在0.1 mm以内。.
电极经过制造、切割和检测后,便进入组装环节——此时,外形设计问题成为关注焦点。.
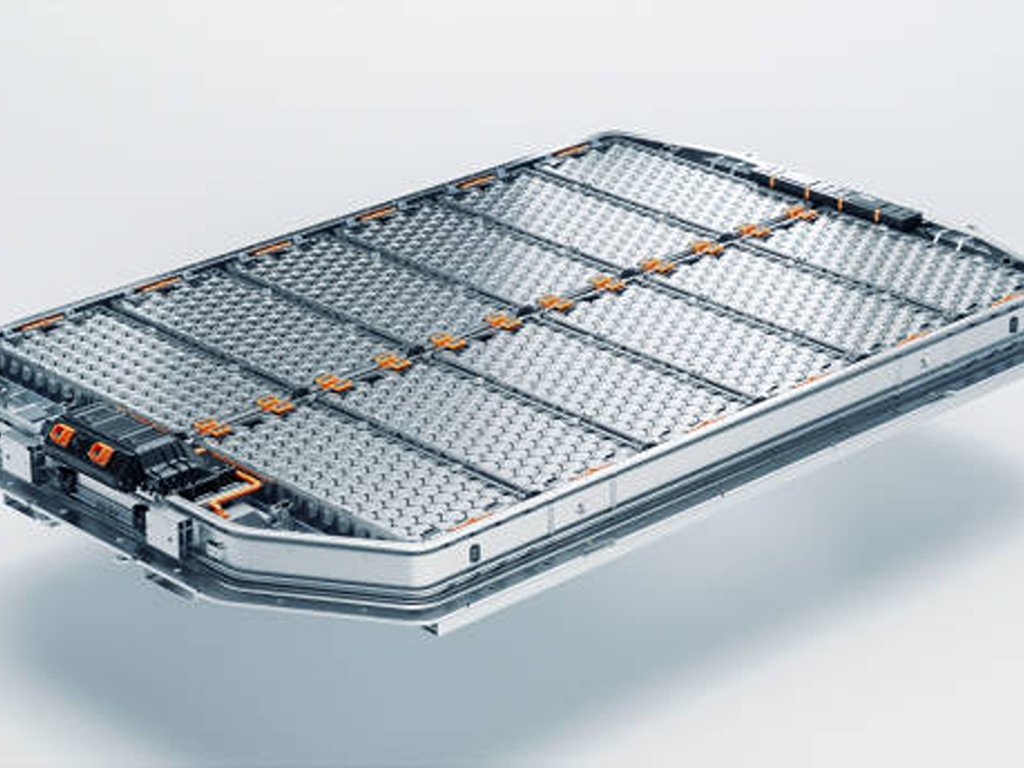
电池组装——堆叠、卷绕与自动化势在必行
电极是零部件,电池则是产品。在组装阶段,通过两种相互竞争的技术方案——每种方案都有行业内热情的支持者——将扁平的电极片和卷状隔膜转化为三种主流形态:圆柱形、棱柱形和软包形。.
堆叠与绕线——选择合适的装配路径
卷绕工艺是一种历史更悠久、速度更快的技术:将阳极、隔膜和阴极分层叠合,卷绕成“果冻卷”,类似于卷轴的卷制方式。这是圆柱形电池(18650、21700、4680)以及部分棱柱形电池的设计标准,生产速度可达3,000毫米/秒,且工艺控制成熟、良率较高。.
堆叠——特别是Z型堆叠——是将单个电极片和隔膜层一层层叠加起来,就像堆叠一副扑克牌一样。虽然速度较慢(每片0.1–0.4秒),但空间利用率显著提高:与卷绕式设计相比,堆叠式的棱柱形或软包电池在相同体积内可容纳5–10%更多的活性物质,且内阻更低,热分布更均匀。这就是为什么比亚迪的“刀片电池”——一种目前为数百万辆电动汽车提供动力的棱柱形磷酸铁锂电池——采用堆叠工艺。.
该行业正逐渐向适用于高能量密度应用(尤其是电动汽车领域)的叠片式结构转变。但绕线工艺仍将长期存在。对于圆柱形电芯而言,绕线仍是唯一可行的组装方法,且其速度优势是切实存在的。您的选择完全取决于目标电芯的形态和性能要求。.
| 尺寸 | 绕组 | 堆叠 |
|---|---|---|
| 速度 | 最高3,000毫米/秒 | 0.1–0.4 秒/张 |
| 最适合 | 圆柱形电池 | 棱柱形、袋式电池 |
| 空间利用率 | 基线 | +5–10% |
| 内部阻力 | 更高 | 较低 |
| 对齐精度 | ±0.5 毫米 | ±0.2 毫米 |
| 流程成熟度 | 非常高 | 正在迅速改善 |
电解液灌装与包装——将卓越性能封存其中
一旦电极-隔膜组件安装到外壳内——圆柱形/棱柱形电池采用铝制或钢制罐体,软包电池采用铝箔复合薄膜——该电池便进入电解液灌注工位。这一步骤对环境控制的要求极为严格。.
电解液——通常是溶解在碳酸盐溶剂混合物中并添加了功能性添加剂的LiPF6——是使锂离子在电极之间往返传输的介质。它对水分也极其敏感:微量水分会与LiPF6反应生成氢氟酸(HF),从而腐蚀正极并产生气体。正因如此,电解液灌注必须在露点≤-30°C的环境中进行——该环境的干燥程度甚至超过阿塔卡马沙漠——并借助精密计量阀将灌注精度控制在±0.5%范围内。.
填充完成后,电池将进行密封处理——金属罐采用激光焊接(焊缝宽度 0.3–0.8 毫米,熔透深度 ≥ 1.5 毫米),软包电池则采用热封工艺——随后通常使用氦气进行泄漏测试,确保泄漏率低于 1 × 10⁻⁶ Pa·m³/s。一旦发生泄漏,电池在尚未充电之前,其电化学完整性便已受到损害。.
- 适用于圆柱形电池(18650、21700、4680)
- 速度是首要考虑因素(3,000 毫米/秒的吞吐量)
- 工艺成熟度和高良率最为关键
- 棱柱形或袋式电池外形
- 能量密度是关键差异点(+5–10% 空间)
- 更低的内部电阻,带来更佳的散热性能
细胞培养收尾工作——制备、培养和质量控制
如果说有哪一步会考验制造商的耐心,那便是形成工序。这是组装好的电池单元首次充电的环节,也是整个生产过程中耗时最长、成本最高的单一工序——制造成本约为32%,从开始到结束需要1.5到3周的时间。.
为什么需要这么长时间?在首次充电过程中,电解液会在阳极表面以受控的方式分解,形成一层称为固电解质界面层(SEI)的钝化层。这层厚度仅为纳米级的薄膜正是电化学反应展现其精妙之处:它允许锂离子通过,同时阻止电解液进一步分解。只要形成条件恰当——电流密度、温度、电压曲线——就能形成均匀、稳定的SEI,支持超过2,000次充放电循环。如果条件不当,电池中5–10%的可用锂就会因一层厚而均匀的SEI而损失,且这层SEI会随着每次循环不断增厚。.
形成后,电芯进入老化阶段——通常在高温(约45°C)或室温下持续7至14天——在此期间会监测其自放电行为。电压每天下降超过约0.5 mV的电芯会被标记为存在微短路或污染,并予以报废。最后,通过生产线末端检测,根据容量、内阻和自放电率将电芯分级。对于电动汽车应用,只有A级电芯——容量偏差小于1%且内阻分布小于1 mΩ——才能通过筛选。.
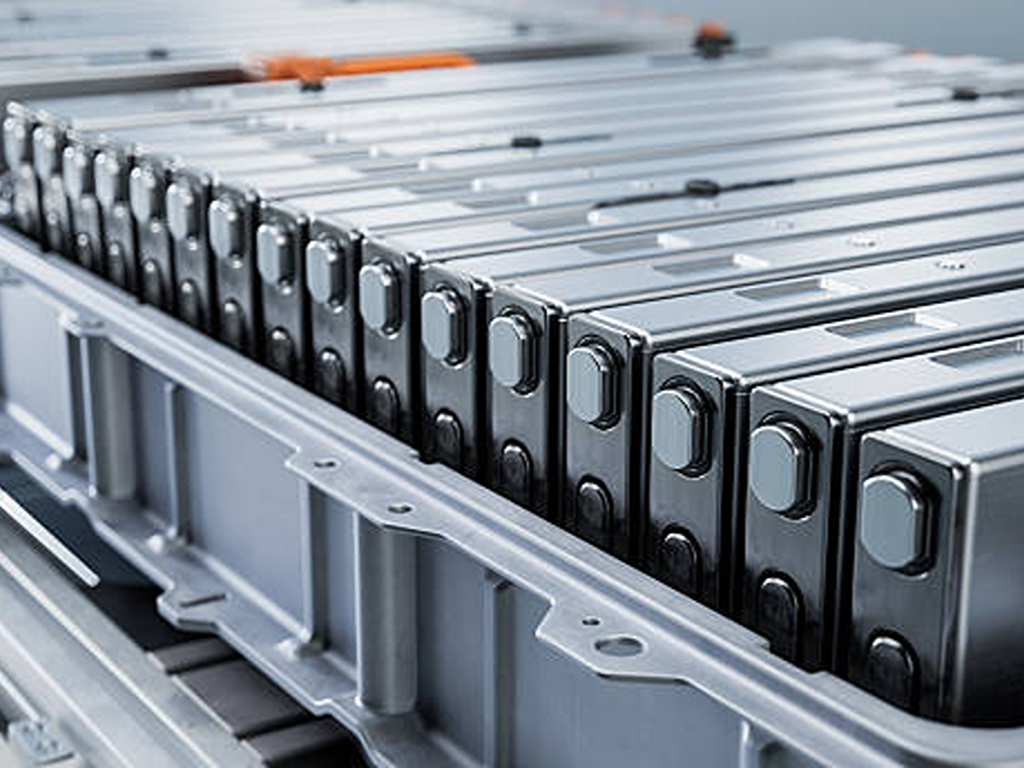
工业阀门与流体处理——电池生产中被忽视的关键路径
以下这个数字让大多数生产计划人员大吃一惊:一座超级工厂在其流体处理流程中部署了数千个控制阀,涵盖从浆料制备、涂布线溶剂输送,到电解液灌注和冷却水分配等各个环节(罗克韦尔自动化, GF Piping Systems)。这些阀门中的每一个都是潜在的故障点。正确的规格、材料选择和驱动方式,可能决定了产品品质能否保持稳定,还是会导致一批受污染的细胞最终被送进废品箱。.
按制造阶段划分的阀类——分工艺流程指南
在浆料混合工位,球阀和蝶阀用于精确计量活性材料、导电添加剂、粘合剂和溶剂,并将其送入混合罐。标准配置为不锈钢结构(304或316L)。关键要求是:采用死角最小的设计,以防止物料积聚,从而避免影响下一批次的配方。.
在涂覆和干燥工段,真空管线上的蝶阀和球阀将干燥室内的湿空气排出,而比例控制阀则调节热风流量,以实现精确的温度分布。该阶段面临的挑战是热循环:阀门必须在宽温度范围内保持密封完整性,同时还要承受含有溶剂的气流——这种气流会使标准弹性体密封件老化。.
电解液灌注工艺对整个工厂的流体处理纯度要求最高。高纯度隔膜阀和夹管阀——其接触介质的表面采用PTFE或PVDF材质——在比任何天然沙漠都更加干燥的手套箱环境中,以±0.5%的灌注精度进行电解液计量。在此过程中,即使金属离子污染仅达百万分之一水平,也会引发电化学副反应,从而导致电池性能下降。.
成形和老化区域需要真空控制系统来捕集和回收电解液蒸气及废气,而工厂各处的除尘系统则利用脉冲阀,定期清除过滤装置中的电极切割碎屑。.
归根结底:如果不规划流体处理基础设施,就无法规划电池生产线。然而,大多数采购检查清单却完全忽略了阀门规格——直到发生首起污染事件才被迫正视这个问题。.
电池级阀门的材料相容性与洁净室要求
生产计划人员在流体处理方面可能犯下的最昂贵的错误,并不是订购了尺寸不合适的阀门,而是订购了材质不合适的阀门。.
标准工业阀门通常含有黄铜、青铜或镀锌钢部件。在电池生产环境中,这些部件无异于污染的定时炸弹。浓度超过痕量水平的铜、锌和镍会起到电化学毒物的作用——电解液中仅需几百万分之一的溶解铜,就可能形成树枝状晶体,刺穿隔膜并导致内部短路。正因如此,电池级流体处理规范要求采用无铜、无锌的结构设计,所有与流体接触的表面均须采用316L不锈钢或氟聚合物内衬(PTFE、PFA、PVDF)。.
密封材料的选型同样至关重要。阴极浆料中使用的NMP溶剂和LiPF6电解液均具有强烈的化学腐蚀性。NMP会导致标准NBR(丁腈橡胶)密封件膨胀和降解。LiPF6在存在微量水分时会产生HF,从而腐蚀EPDM。经过验证的替代方案包括:FKM(Viton),具有中等耐化学性,耐温可达200°C;以及FFKM(全氟弹性体),在整个温度范围内具有完全的化学兼容性——但成本显著更高。.
在执行机构方面,在干燥室(露点 ≤ -50°C)和洁净室(ISO 5–7级)中运行的气动和电动执行机构必须不产生颗粒物:采用密封设计,无外露润滑剂,无脱落部件。.
对于评估设备供应商的采购团队而言,实际的启示非常明确:应寻找能够提供全系列自动阀门(包括球阀、蝶阀、闸阀、截止阀和控制阀)的制造商,这些阀门应涵盖多种材质等级(包括316L不锈钢和PTFE/PFA内衬型号),并获得国际认证(ISO 9001、CE、SIL)的支持。像Vincer这样的供应商,其 自动化阀门解决方案 整个产品系列均涵盖电动和气动驱动方式,并支持多材料定制,这充分展现了“一站式”服务能力,可简化多阶段生产线的采购流程。当一次污染事件就可能导致整批电池报废时,与不进行供应商资质审核所造成的损失相比,对阀门供应商进行妥善资质审核的成本微不足道。.
主要制造标准与合规检查清单
每一块跨越国境的电池都必须通过一系列监管考验。对于生产规划人员和采购团队而言,了解哪些标准适用——以及应按什么顺序进行认证——有助于避免代价高昂的返工和推迟进入市场。.
| 标准 | 范围 | 关键要求 |
|---|---|---|
| UN 38.3 | 国际运输 | 8项测试(T1–T8):海拔、热环境、振动、冲击、短路、碰撞、过充、强制放电 |
| IEC 62133-2 | 全球产品安全(便携式) | 可充电电池及电池组在电气、机械和环境方面的安全性 |
| UL 1642 | 美国——细胞水平 | 电气滥用、机械应力、环境暴露 |
| 《家用及类似用途电气设备安全的一般要求》第2部分:带运动部件的电气设备的特定安全要求 | 中国 — 电动汽车驱动电池 | 热失控:120分钟内无火灾、无爆炸(2026年7月起强制实施) |
| GB 31241-2022 | 中国——便携式电子产品 | CCC强制性认证,自2024年8月起生效 |
| ISO 9001:2015 | 全球 — 质量管理 | 大多数采购合同的基本质量体系要求 |
推荐的认证顺序:首先是 UN 38.3——这是国际运输中不可或缺的门槛。随后根据您的主要市场,申请 IEC 62133-2 或 UL 1642(电池级安全认证),接着再办理各市场特有的强制性认证(如中国的 CCC 认证、针对中国电动汽车应用的 GB 38031 认证)。通过使用 IECEE CB 计划成员实验室,仅需一套测试数据即可支持多个国家的认证,从而大幅减少重复测试并降低成本。.
在制造工厂合规方面,中国工信部(MIIT)于2024年修订的行业标准化指南设定了量化的生产质量标准:电极涂层厚度控制在±2微米范围内,毛刺控制在1微米以内,电解液灌注露点≤-30°C,并必须实施全生命周期可追溯编码。任何向中国市场供货的工厂都必须达到这些标准,无论设备产自何处。.
建设锂电池生产线,其本质上是一项伪装成离散制造作业的精密化学工程实践。那些真正做对的公司——即那些将浆料粘度、露点控制和阀门材料兼容性与电芯规格及生产速度同等重视的公司——其生产的电芯最终将为定义能源转型的电动汽车和电网储能系统提供动力。而那些未能领悟这一道理的企业,最终将付出惨痛代价:在电池制造中,质量无法仅靠生产线末端的检测来保证,必须在每个环节中就将其纳入生产过程。.
参考文献
- 弗劳恩霍夫FFB。“电池生产。”弗劳恩霍夫电池生产研究所。. https://www.batterien.fraunhofer.de/en/competences/cell.html
- 弗劳恩霍夫ILT。“IDEEL项目。”2024年。. https://www.ilt.fraunhofer.de/
- 弗劳恩霍夫IWS研究所。“DRYtraec——干式电极涂覆工艺。”2025年约瑟夫·冯·弗劳恩霍夫奖。. https://www.iws.fraunhofer.de/
- Dragonfly Energy. “电池电芯制造的幕后揭秘。” https://dragonflyenergy.com/battery-cell-manufacturing/
- IEEE. 《锂离子电池制造工艺与外形规格》。2024年。. https://ieeexplore.ieee.org/document/11197089
- 罗克韦尔自动化公司。“PlantPAx 分布式控制系统。” https://literature.rockwellautomation.com/
- GF Piping Systems. “电池生产的工艺自动化。” https://www.gfps.com/
- Festo。“适用于电池制造的多功能自动化组件。” https://festoblog.com/
- 艾默生。“锂离子电池零部件制造。” https://s1-live.emerson.cn/
- 中国工业和信息化部。《锂离子电池产业标准化条件(2024年修订版)》。“ http://kfq.jcs.gov.cn/
- 《电池杂志》。“GB 38031-2025 如何重新定义电池安全。” https://www.thebatterymagazine.com/
- Element Materials Technology. 《锂离子电池认证指南》。“ https://www.element.com/
- Vincer Valve。主页。. https://www.vincervalve.com/
- Vincer Valve。联系我们。. https://www.vincervalve.com/contact-for-a-quote/


