
Процесс производства аккумуляторов: обзор оборудования для трёх этапов производства
Производство аккумуляторов — это не просто один станок, а слаженная цепочка из более чем 50 отдельных технологических операций, распределенных по трем различным этапам производства, каждый из которых требует своего собственного специализированного оборудования. Понимание этой трехэтапной структуры является необходимым условием для принятия обоснованных решений по выбору оборудования, независимо от того, планируете ли вы создание новой производственной линии или модернизацию существующего предприятия.
По объему капиталовложений эти три этапа можно разделить примерно следующим образом: На производство электродов приходится примерно 40% от общей стоимости оборудования, Сборка ячейки занимает примерно 30%, и команды по формированию и испытаниям оставшихся 30% (Фотоэлектрическая энергия и материалы, RWTH Аахен, 2024). Это отнюдь не второстепенная отрасль: объем мирового рынка оборудования для производства аккумуляторов в 2025 году составил $15,6 млрд и, по прогнозам, к 2030 году достигнет $36,9 млрд, демонстрируя среднегодовой темп роста на уровне 18,8%, что обусловлено распространением электромобилей и спросом на системы накопления энергии для энергосистем («Research and Markets», 2025).
Представьте себе это как производство автомобилей: этап изготовления электродов — это литье блока цилиндров; если здесь допустить ошибку, ничто на последующих этапах не сможет её исправить. Сборка элементов — это финальная сборочная линия, где происходит объединение компонентов. Формирование и тестирование — это контроль качества и дорожные испытания. Каждый этап зависит от предыдущего, и на каждом из них принимаются решения об оборудовании, которые на долгие годы определяют ваши производственные возможности.
Однако существует одна категория оборудования, которая используется на всех трёх этапах — от смешивания суспензии до заливки электролита и вакуумной сушки — и которой практически не уделяется внимания в руководствах по оборудованию для производства аккумуляторов: это клапаны и системы управления потоками жидкостей. Подробнее об этом — ниже.
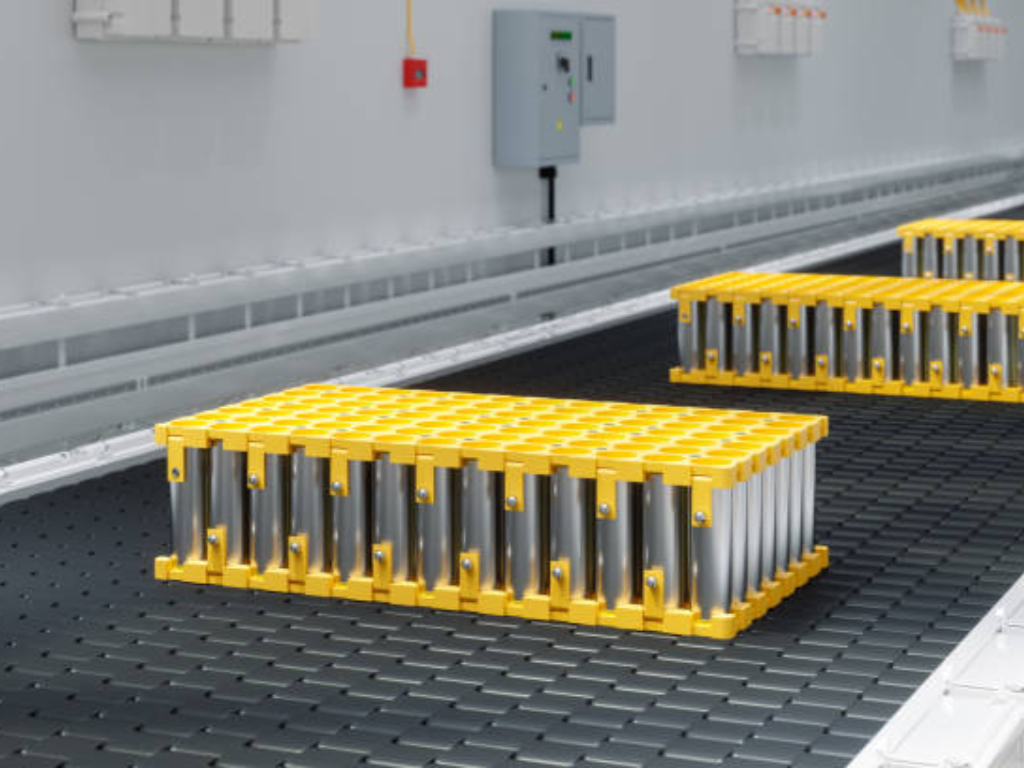
Оборудование для производства электродов: отсюда начинается качество элементов
Качество электродов определяется на начальных этапах производства: если суспензия не соответствует требованиям, никакая точность на последующих этапах не сможет это исправить. Три этапа производства электродов образуют цепочку качества, на каждом из которых предыдущий этап либо усиливается, либо корректируется, начиная со смесителя.
Оборудование для смешивания: основа качества электродов
Именно от качества смешивания зависит эффективность аккумулятора. Активные материалы, проводящие добавки, полимерные связующие и растворители должны быть диспергированы в однородную суспензию с точным содержанием твердого вещества — как правило, 65–75% для катодов NMC и 50–60% для катодов LFP. Степень диспергирования должна оставаться ниже 15 микрон; более крупные агломераты приводят к дефектам покрытия, которые впоследствии становятся причиной выхода элемента из строя.
Выбор оборудования в данном случае имеет существенные энергетические последствия, которые большинство покупателей упускают из виду. Традиционные планетарные смесители потребляют примерно 8 000 кВт·ч на одну партию. Новейшие технологии гидродинамического сдвигового смешивания, такие как Eirich MixSolver, позволяют достичь того же качества дисперсии при энергопотреблении примерно 400 кВт·ч, что обеспечивает снижение энергопотребления на 95%. За весь срок эксплуатации производственной линии, работающей в три смены, только эта разница может превысить стоимость самого смесителя.
Типичный цикл смешивания длится 2–3 часа: 10–30 минут сухого смешивания, 30–60 минут вымешивания и 60–120 минут окончательной дисперсии. Стабильность результатов от партии к партии является здесь первым фактором, обеспечивающим однородность клеток.
Переход с традиционного планетарного миксера (8 000 кВт·ч/партия) в гидродинамический смеситель с сдвиговым воздействием, такой как Eirich MixSolver (400 кВт·ч на партию) позволяет сократить энергопотребление на 95%. За весь срок эксплуатации производственной линии, работающей в три смены, только эта экономия может превысить стоимость самого смесителя.
Оборудование для нанесения покрытий и сушки: самый энергоемкий этап
На этапе нанесения покрытия и сушки сталкиваются капитальные затраты и расходы на электроэнергию. На эту единственную операцию приходится примерно 15% от общей себестоимости продукции, однако она потребляет более 75% от общего объема энергии, затрачиваемой на производственной линии (Фотоэлектрическая энергия и материалы, RWTH Аахен, 2024). Доминирующей технологией является нанесение покрытия с помощью щелевой насадки: прецизионной экструзионной головки, которая наносит суспензию на алюминиевую или медную фольгу токосъемника. На производственной линии скорость нанесения покрытия колеблется от 20 до 80 метров в минуту.
Требования к точности чрезвычайно высоки: допуск по толщине покрытия должен удерживаться в пределах ±2 микрона, а отклонение по плотности покрытия — не превышать ±1,5%. За наносительной головкой расположена сушильная печь длиной 60–100 метров, электрические нагревательные элементы которой потребляют от 1 058 до 2 292 кВт в зависимости от скорости и ширины линии. Современные линии всё чаще оснащаются системами рекуперации растворителя NMP с замкнутым контуром, способными регенерировать более 90% растворителя — это является как требованием экологического соответствия, так и значительным снижением эксплуатационных затрат, что подтверждается установками производственных линий Dürr Group на европейских гигафабриках.
Для отделов закупок выбор системы нанесения и сушки покрытия является самым важным решением в отношении оборудования на этапе производства электродов: от него зависят максимальная скорость линии, затраты на электроэнергию в расчете на 1 кВт·ч выработки элементов, а также предельное качество наносимого покрытия.
Оборудование для каландрирования и продольной резки: точность при высокой скорости
После сушки покрытый электрод проходит через каландровый вальцовый пресс, который уплотняет слой материала до заданной плотности — как правило, 3,4–3,7 г/см³ для катодов на основе NMC и 1,5–1,7 г/см³ для графитовых анодов. Цель состоит в том, чтобы добиться пористости 25–35%: если материал слишком плотный, электролит не сможет проникнуть; если слишком рыхлый — ухудшится электропроводность.
Затем каландрированный рулон электрода поступает в машину для продольной резки, где вращающиеся ножи или лазерные системы разрезают его на узкие полоски со скоростью 50–100 метров в минуту. Допуск по ширине должен оставаться в пределах ±0,3 мм, а особенно важно, чтобы высота заусенцев на обрезанной кромке не превышала 10 микрон. Заусенец, превышающий этот порог, может проколоть сепаратор во время сборки элементов, что приведёт к внутреннему короткому замыканию и создаст угрозу безопасности, которую невозможно надёжно выявить с помощью каких бы то ни было испытаний на конечной стадии производства.
Оборудование для сборки элементов: намотка, укладка в стопки и проблема заполнения
Самым важным решением при выборе оборудования для сборки элементов является выбор между намоткой и штабелированием, и ответ на этот вопрос полностью зависит от формата ваших элементов. Цилиндрические элементы требуют намотки; пакетные элементы — штабелирования; призматические элементы занимают промежуточное положение, и именно этот выбор определяет скорость производства, коэффициент выхода готовой продукции и структуру затрат.
Намотка или штабелирование: определяющий выбор оборудования
Намоточные машины принимают непрерывные полосы анода, сепаратора и катода и наматывают их в цилиндрический или плоский “рулет”. Эта технология является зрелой и невероятно быстрой: современные цилиндрические намоточные машины таких производителей, как Yinghe Technology и Han’s SLE, превышают производительность 260 штук в минуту (PPM), в то время как призматические намоточные машины работают со скоростью 24–40 PPM. Контроль натяжения во время намотки должен обеспечивать точность ±0,5 Н — любое колебание приводит к смещению электродов, что снижает емкость и сокращает срок службы.
В отличие от этого, машины для укладки в штабель поочередно укладывают отдельные листы анода, сепаратора и катода — метод “Z-укладки” является доминирующим подходом для пакетных элементов. Скорость укладки значительно выросла: оборудование текущего поколения достигает 0,15–0,39 секунды на лист. Ключевым преимуществом укладки в стопку является более эффективное использование пространства внутри элемента и более низкое внутреннее напряжение, что обеспечивает более длительный ресурс, что особенно важно для электромобилей и систем накопления энергии, где гарантийный срок составляет 8–10 лет.
Практическая схема принятия решений проста: если вы производите цилиндрические элементы в больших объемах, намотка — единственный целесообразный вариант. Если вы производите элементы типа «пауч», то обязательным является слоевая технология. В случае призматических элементов необходимо выбирать между скоростью (преимущество у намотки) и сроком службы, а также энергетической плотностью (преимущество у слоевой технологии). Многие крупные производители используют обе технологии на разных линиях.
Заливка электролита и сборка: точность в контролируемых условиях
Сборочная линия, на которой осуществляется установка электродового блока в корпус элемента, лазерная сварка выводов и клемм, заправка электролитом и герметичная запечатка, — все эти операции проходят в сухих помещениях, где температура точки росы поддерживается в диапазоне от -50 °C до -80 °C. При таких уровнях влажности воздух содержит менее 1 части на миллион водяного пара. Одной капли пота достаточно, чтобы вывести из строя всю партию элементов.
Заполнение электролитом является наиболее критическим этапом: точный объем электролита — как правило, гексафторфосфата лития (LiPF†), растворенного в органических карбонатных растворителях, — должен дозироваться с точностью ±0,5% от заданной массы в условиях вакуума. Само оборудование для заливки должно быть изготовлено из материалов, устойчивых к агрессивному химическому составу электролита, поскольку любая реакция с влагой приводит к образованию фтористоводородной кислоты — одного из самых коррозионно-активных веществ, используемых в промышленности.
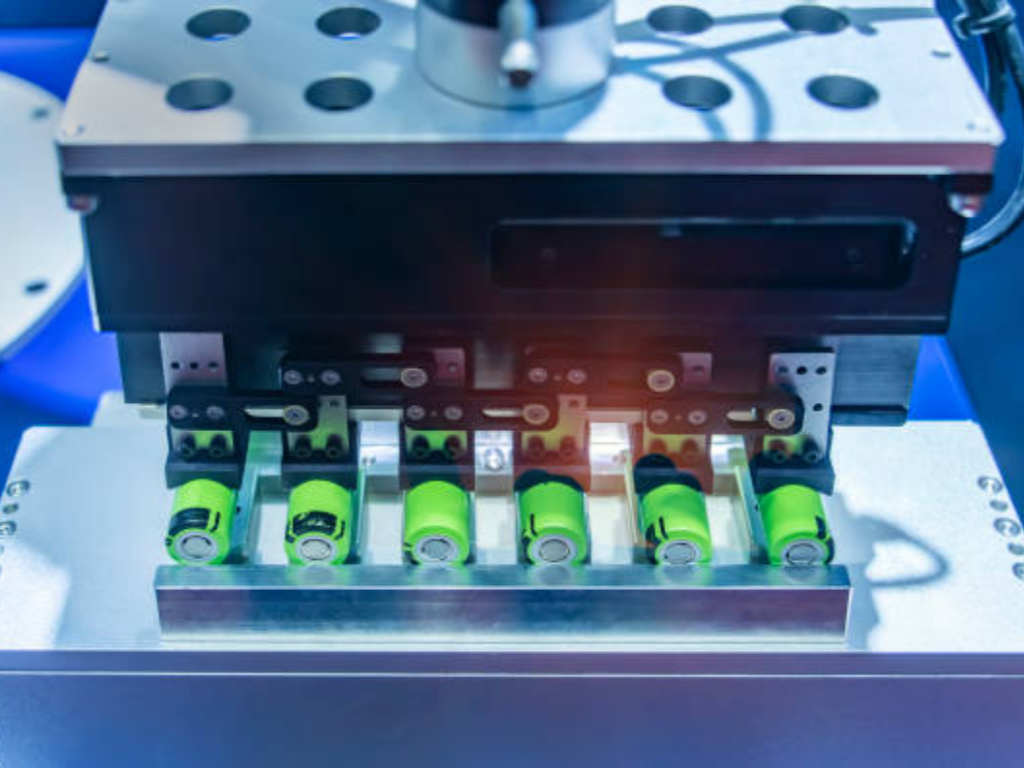
Производство и тестирование: самое затратное узкое место в производстве аккумуляторов
Формирование — начальный цикл заряда-разряда, в ходе которого на аноде образуется слой межфазного слоя твёрдого электролита (SEI), — является самым трудоёмким этапом в производстве аккумуляторов, занимая от 1,5 до 3 недель в зависимости от химического состава элемента и его ёмкости. Это также самый дорогостоящий этап, на который приходится примерно 32,61 TP3T от общей себестоимости производства (Фотоэлектрическая энергия и материалы, RWTH Аахен, 2024). При образовании SEI расходуется 5–10% от исходного запаса лития в элементе, что приводит к необратимому снижению ёмкости, однако без этого элемент подвергся бы катастрофическому износу уже в течение первых нескольких циклов.
После формирования следует процесс старения: элементы выдерживаются при повышенной температуре для ускорения стабилизации побочных реакций, а те из них, у которых наблюдаются аномальные показатели саморазряда, выявляются и отбраковываются. На заключительном этапе сортировочное оборудование измеряет ёмкость и внутреннее сопротивление каждого элемента, распределяя их по категориям, причём отклонение ёмкости в пределах одной категории не должно превышать 1%. Именно такая стабильность обеспечивает надёжную работу аккумуляторного блока: один слабый элемент в последовательной цепочке снижает производительность всего блока.
Этап формирования и тестирования — самый сложный для ускорения за счет одних лишь капитальных вложений. Хотя можно приобрести более быстрые устройства для нанесения покрытий и намотки, время формирования в основном ограничивается электрохимическими процессами. В настоящее время основное внимание в отрасли уделяется шкафам для одновременного формирования нескольких элементов и алгоритмам прогнозирования, которые позволяют сократить время старения за счет более раннего выявления стабилизировавшихся элементов.
Недооцененный важный элемент: клапаны и управление потоками жидкостей в производстве аккумуляторов
Когда люди представляют себе оборудование для производства аккумуляторов, они думают о машинах для нанесения покрытий и линиях намотки. Однако на каждом этапе — от смешивания суспензии до заливки электролита и вакуумной сушки — действует скрытая сеть из тысяч клапанов и приводов, которые контролируют расход, давление и чистоту каждого материала, поступающего в аккумуляторную ячейку. На одном только гигазаводе может быть установлено более 5 000 регулирующих клапанов (Festo, 2025 г.), а на гигафабрике Northvolt «Ett» в Швеции на технологических клапанах по всей производственной линии было установлено более 1 000 пневматических приводов (Rotork, 2024).
Типы клапанов и их роль на линии по производству аккумуляторов
Различные этапы производственного процесса требуют разных конфигураций клапанов. На этапе смешивания суспензии шаровые краны в сочетании с пневматическими приводами с поворотом на четверть оборота и блоками датчиков дозируют активные вещества, связующие и растворители в смеситель в соответствии с точными пропорциями рецептуры. В этом участке часто используются готовые узлы с дроссельными клапанами. При заполнении электролитом мембранные и зажимные клапаны обеспечивают точное дозирование; выбранные благодаря своей конструкции, исключающей загрязнение, и химической стойкости, они подают точные объёмы электролита в ячейки в условиях вакуума. В секциях сушки и вакуумирования дроссельные клапаны регулируют откачку воздуха из камер, а пропорциональные регуляторы давления точно контролируют уровень вакуума для снижения энергопотребления. Для дозирования коррозионных химикатов при производстве катодного материала угловые клапаны обеспечивают быстрые циклы открытия и закрытия.
Приводы, управляющие этими клапанами, представляют собой преимущественно пневматические приводы с поворотом на четверть оборота, имеющие конфигурации с пружинным возвратом или двойного действия для обеспечения отказоустойчивой работы. Интеллектуальные позиционеры обеспечивают цифровое пропорциональное регулирование там, где этого требует точность технологического процесса.
Что определяет “батарейный класс” клапана: совместимость и выбор материалов
Промышленные клапаны не всегда подходят для линий по производству аккумуляторов. Клапаны, предназначенные для производства аккумуляторов, отличаются от промышленных клапанов общего назначения тремя требованиями: чистота материала, экологическая безопасность и наличие сертификации.
Наиболее серьёзным ограничением в отношении материалов является абсолютный запрет на использование меди и цинка. Эти металлы, широко распространённые в стандартных пневматических компонентах и деталях, изготовленных методом литья под давлением из алюминиевого сплава, могут выделять микроскопические частицы, которые загрязняют электроды и вызывают внутренние коротких замыканий. Вместо этого для клапанов, предназначенных для использования в аккумуляторах, требуется применение нержавеющей стали 316L, PTFE (тефлона), PVDF или PPGF (полипропилена, армированного стекловолокном). Разница в эксплуатационных характеристиках существенна: шаровые клапаны с V-образным проходом из PVDF обладают в 100 раз большей стойкостью к истиранию по сравнению с металлическими аналогами с PTFE-покрытием при дозировании агрессивных химических веществ, в то время как шаровые клапаны из PPGF обеспечивают в 30 раз большую стойкость к истиранию при работе со шламами. Для условий «сухих» помещений важно даже смазывание клапанов: стандартная смазка теряет смазывающую способность при температуре ниже -20 °C, тогда как специальные смазки с низкой точкой росы сохраняют свои свойства при температурах до -80 °C. Сертификация по стандарту ATEX (взрывозащита) является обязательной для любого клапана, устанавливаемого в зонах наполнения электролитом и формирования, где пары горючих растворителей создают риск возгорания.
Для отделов закупок, занимающихся подбором клапанов для линий по производству аккумуляторов, сотрудничество с производителями, имеющими сертификаты ISO 9001, CE и SIL и предлагающими более 50 вариантов материалов, включая нержавеющую сталь 316L, PTFE и PVDF для сред без содержания меди и цинка, позволяет сократить на несколько месяцев процесс проверки поставщиков. Возможность индивидуальной настройки клапанов по 10 функциональным параметрам — от температурного диапазона до взрывозащищённой конфигурации и скорости переключения — означает, что одна спецификация поставщика может охватить всю производственную линию, вместо того чтобы вынуждать организовывать отдельные процессы закупок для разных этапов производства.
Как оценить поставщиков оборудования для производства аккумуляторов
После того как вы определили, какое оборудование вам необходимо, возникает следующий вопрос: у кого его приобрести? При этом самое дешевое предложение редко оказывается самым выгодным вариантом с учетом всего срока эксплуатации оборудования. Систематизированная схема оценки позволяет избежать самой распространенной ошибки при закупках: сравнения только цен покупки при игнорировании совокупной стоимости владения.
Начните с проверки технических возможностей: охватывает ли поставщик всю необходимую вам технологическую цепочку, или вам придётся комбинировать оборудование от разных поставщиков и самостоятельно заниматься его интеграцией? Попросите провести заводские приёмные испытания (FAT) с имитацией условий нагрузки и регистрацией данных о производительности перед отгрузкой — отказ поставщика от проведения FAT является тревожным сигналом, независимо от цены. Проверьте сертификаты: ISO 9001 является базовым стандартом управления качеством, IATF 16949 добавляет строгость, характерную для автомобильной промышленности, а маркировка CE подтверждает соответствие требованиям безопасности ЕС. Что касается конкретно клапанов и приводов, сертификация SIL (уровень целостности безопасности) обеспечивает независимую проверку надежности в критически важных для безопасности приложениях.
Надежность поставок отличает профессиональных поставщиков от тех, кто действует по случаю. Стандартное оборудование для производственных линий должно отгружаться в течение 45–60 дней с момента подтверждения заказа; показатели своевременности поставок ниже 95 % указывают на системные проблемы. Структура контракта имеет не меньшее значение: стандартный для отрасли график платежей предусматривает 30 % в качестве аванса, 60 % до отгрузки после утверждения результатов заводских приемочных испытаний (FAT) и 10 % после завершения приемочных испытаний на объекте (SAT) — это защищает обе стороны и согласовывает их стимулы.
И, наконец, оцените возможности поставщика в области послепродажного обслуживания до того, как они вам понадобятся. Остановка производственной линии обходится гораздо дороже, чем любая скидка на оборудование. Может ли поставщик обеспечить удаленную диагностику в течение нескольких часов? Имеет ли он региональные склады запасных частей? Команда инженеров с более чем десятилетним опытом работы в данной области и документально зафиксированным обязательством реагировать в течение 12 часов превращает производственную аварийную ситуацию в преодолимое затруднение.
Для производителей аккумуляторов, планирующих создание новых производственных линий или модернизацию существующих мощностей, в течение 12 часов может быть организована бесплатная техническая консультация по техническим характеристикам клапанов и приводов, охватывающая вопросы совместимости с рабочими средами, номинального давления, стандартов соединений и выбора материалов из более чем 50 вариантов. Обсудите требования к вашей производственной линии по выпуску аккумуляторов с командой инженеров по адресу Клапан VINCER.
Ссылки
- Research and Markets. “Рынок оборудования для производства аккумуляторов: глобальный прогноз до 2030 года”. 2025 г. https://www.researchandmarkets.com/reports/5703171/
- PEM RWTH Аахен. “Руководство по процессу производства литий-ионных аккумуляторных элементов”. 2024 г. https://www.pem.rwth-aachen.de/
- Festo. “Автоматизация производства аккумуляторов”. 2025. https://www.festo.com/
- Rotork / Eltav. “Завод по производству экологически чистых аккумуляторов в Швеции, оснащенный приводами Rotork”. 2024 г. https://www.eltav.com/
- Эксперты по автоматизации компании Emerson. “Особенности применения регулирующих клапанов в системах с литиевыми батареями”. 2024 г. https://www.emersonautomationexperts.com/
- VINCER Valve. “Сертификаты”.” https://www.vincervalve.com/certification/
- VINCER Valve. “Свяжитесь с нами для получения ценового предложения”.” https://www.vincervalve.com/contact-for-a-quote/
- VINCER Valve. Главная страница. https://www.vincervalve.com/


