
O processo de fabrico de baterias: um panorama dos equipamentos em três fases
O fabrico de baterias não se resume a uma única máquina; trata-se de uma cadeia coordenada de mais de 50 etapas de processo individuais, distribuídas por três fases de produção distintas, cada uma das quais exige o seu próprio equipamento especializado. Compreender esta estrutura de três fases é um pré-requisito para tomar decisões informadas sobre o equipamento, quer esteja a planear uma nova linha de produção, quer esteja a modernizar uma instalação existente.
As três fases podem ser divididas, em termos de investimento de capital, aproximadamente da seguinte forma: A produção de elétrodos representa aproximadamente 40% do custo total do equipamento, A montagem da célula demora cerca de 30%, e comandos de configuração e teste dos restantes 30% (Energia Fotovoltaica e Materiais, RWTH Aachen, 2024). Este não é um setor marginal: o mercado global de equipamentos de fabrico de baterias atingiu $15,6 mil milhões em 2025 e prevê-se que atinja $36,9 mil milhões até 2030, crescendo a uma taxa anual composta de 18,8%, impulsionado pela adoção de veículos elétricos e pela procura de armazenamento de energia à escala da rede (Investigação e Mercados, 2025).
Pense nisso como na indústria automóvel: a fase dos elétrodos é a fundição do bloco do motor — se se cometer um erro, nada a jusante poderá corrigi-lo. A montagem das células é a linha de montagem final, onde os componentes são reunidos. A formação e os testes correspondem à inspeção de qualidade e aos testes de estrada. Cada fase depende da anterior e, em cada uma delas, as decisões relativas ao equipamento determinam as suas capacidades de produção durante anos.
Existe, no entanto, uma categoria de equipamento que abrange todas as três fases — desde a mistura da pasta até ao enchimento com eletrólito e à secagem a vácuo — e que quase não recebe atenção nos guias de equipamento para baterias: as válvulas e os sistemas de controlo de fluidos. Mais informações sobre este assunto a seguir.
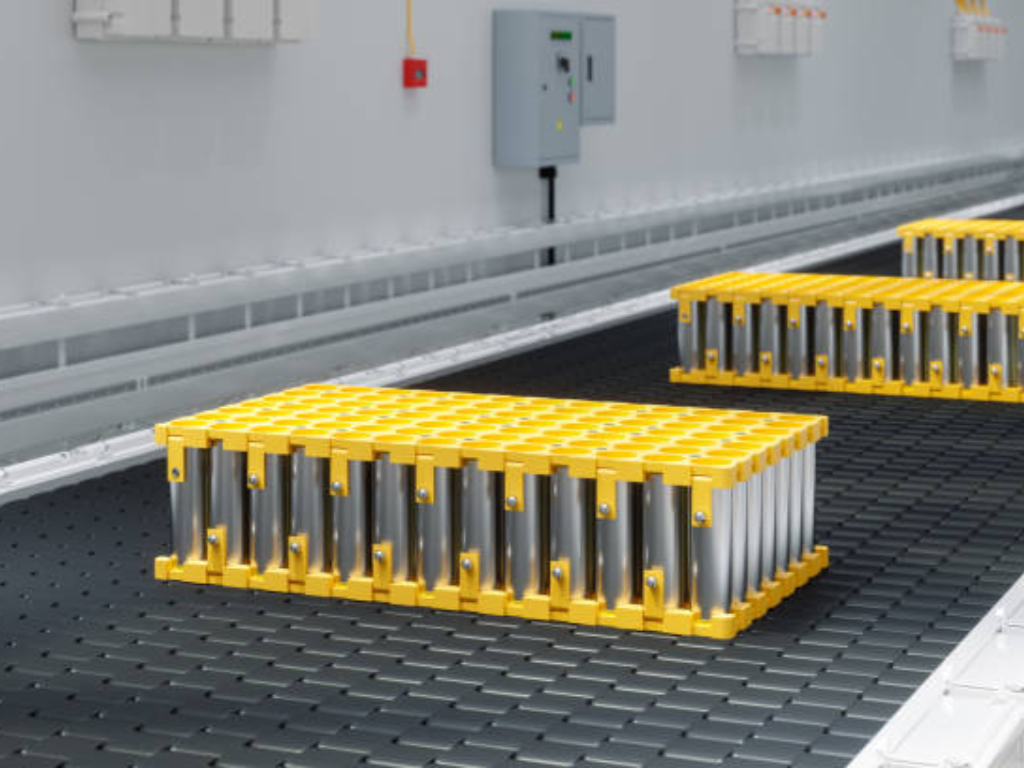
Equipamento para o fabrico de elétrodos: onde começa a qualidade das células
A qualidade dos elétrodos é determinada nas fases iniciais do processo; se a pasta não estiver correta, nenhuma precisão nas fases finais poderá corrigir o problema. As três etapas do equipamento na fabricação de elétrodos formam uma cadeia de qualidade em que cada etapa amplifica ou corrige a anterior, começando pelo misturador.
Equipamento de mistura: a base da qualidade dos elétrodos
É na mistura que se decide o desempenho da bateria. Os materiais ativos, os aditivos condutores, os aglutinantes poliméricos e os solventes devem ser dispersos numa pasta homogénea com um teor de sólidos preciso, normalmente entre 65 e 75% para cátodos NMC e entre 50 e 60% para cátodos LFP. A finura da dispersão deve manter-se abaixo dos 15 micrómetros; aglomerados maiores criam defeitos no revestimento que se propagam, levando à falha da célula.
A escolha do equipamento neste contexto tem implicações energéticas significativas que a maioria dos compradores ignora. Os misturadores planetários tradicionais consomem cerca de 8 000 kWh por lote. As tecnologias mais recentes de mistura por cisalhamento hidrodinâmico, como o Eirich MixSolver, conseguem atingir a mesma qualidade de dispersão com aproximadamente 400 kWh, o que representa uma redução de 95% no consumo de energia. Ao longo da vida útil de uma linha de produção a funcionar em três turnos, essa diferença, por si só, pode exceder o preço de aquisição do próprio misturador.
Um ciclo de mistura típico dura entre 2 e 3 horas: 10 a 30 minutos de mistura a seco, 30 a 60 minutos de amassamento e 60 a 120 minutos de dispersão final. A consistência entre lotes é, neste caso, o primeiro fator determinante da uniformidade celular.
Mudar de um misturador planetário tradicional (8 000 kWh/lote) a um misturador hidrodinâmico de cisalhamento como o Eirich MixSolver (400 kWh/lote) reduz o consumo de energia em 95%. Ao longo da vida útil de uma linha de produção a três turnos, essa poupança, por si só, pode ultrapassar o preço de aquisição do misturador.
Equipamento de revestimento e secagem: a etapa que consome mais energia
O revestimento e a secagem são a fase em que o orçamento de capital e a fatura energética se cruzam. Esta única etapa representa cerca de 15% do custo total de fabrico, mas consome mais de 75% da energia total da linha de produção (Energia Fotovoltaica e Materiais, RWTH Aachen, 2024). A tecnologia dominante é o revestimento por matriz de fenda: uma cabeça de extrusão de precisão que deposita a pasta sobre uma folha de alumínio ou cobre que funciona como coletor de corrente. Numa linha de produção, as velocidades de revestimento variam entre 20 e 80 metros por minuto.
Os requisitos de precisão são exigentes: a tolerância da espessura do revestimento deve manter-se dentro de ±2 micrómetros e o desvio da densidade de área deve permanecer abaixo de ±1,5%. Atrás da cabeça de revestimento encontra-se um forno de secagem com 60 a 100 metros de comprimento, com unidades de aquecimento elétrico que consomem entre 1 058 e 2 292 kW, dependendo da velocidade e da largura da linha. As linhas modernas integram cada vez mais sistemas de recuperação de solvente NMP em circuito fechado, capazes de recuperar mais de 90% do solvente — o que constitui tanto um requisito de conformidade ambiental como uma redução significativa dos custos operacionais, tal como demonstrado pelas instalações de linhas de produção do Grupo Dürr nas gigafábricas europeias.
Para as equipas de aquisições, o sistema de secagem de revestimento é a decisão mais importante em termos de equipamento na fase de fabrico dos elétrodos: determina a velocidade máxima da linha de produção, o custo energético por kWh de produção de células e o limite máximo de qualidade do revestimento.
Equipamento de calandragem e corte longitudinal: Precisão e velocidade
Após a secagem, o elétrodo revestido passa por uma prensa de rolos de calandragem que comprime a camada de material até atingir a densidade pretendida, normalmente entre 3,4 e 3,7 g/cm³ para cátodos de NMC e entre 1,5 e 1,7 g/cm³ para ânodos de grafite. O objetivo é atingir uma porosidade de 25-35%: se for demasiado densa, o eletrólito não consegue penetrar; se for demasiado frouxa, a condutividade eletrónica é prejudicada.
O rolo de elétrodo calandrado entra então na máquina de corte longitudinal, onde lâminas rotativas ou sistemas a laser o cortam em tiras estreitas a uma velocidade de 50 a 100 metros por minuto. A tolerância de largura deve permanecer dentro de ±0,3 mm e, fundamentalmente, a altura das rebarbas na aresta de corte deve permanecer abaixo dos 10 mícrons. Uma rebarba que exceda este limite pode perfurar o separador durante a montagem da célula, criando um curto-circuito interno e um risco de segurança que nenhum teste de fim de linha consegue detetar de forma fiável.
Equipamento de montagem de pilhas: enrolamento, empilhamento e o desafio do enchimento
A decisão mais importante em termos de equipamento na montagem de células é entre o enrolamento e o empilhamento, e a resposta depende inteiramente do formato da sua célula. As células cilíndricas exigem enrolamento; as células tipo bolsa exigem empilhamento; as células prismáticas situam-se num meio-termo, em que a escolha determina a velocidade de produção, a taxa de rendimento e a estrutura de custos.
Enrolamento vs. empilhamento: a escolha decisiva do equipamento
As máquinas de enrolamento recebem tiras contínuas de ânodo, separador e cátodo e enrolam-nas num “rolinho” cilíndrico ou achatado. A tecnologia é madura e extremamente rápida: as bobinadoras cilíndricas de última geração de fabricantes como a Yinghe Technology e a Han’s SLE ultrapassam as 260 peças por minuto (PPM), enquanto as bobinadoras prismáticas operam a um ritmo de 24 a 40 PPM. O controlo da tensão durante o enrolamento deve manter uma precisão de ±0,5 N; qualquer flutuação provoca o desalinhamento dos elétrodos, o que degrada a capacidade e a vida útil.
As máquinas de empilhamento, por outro lado, dispõem em camadas folhas individuais de ânodo, separador e cátodo numa sequência alternada, sendo o método de “empilhamento em Z” a abordagem dominante para as células tipo bolsa. A velocidade de empilhamento melhorou drasticamente, com o equipamento da geração atual a atingir 0,15-0,39 segundos por folha. A principal vantagem do empilhamento é uma maior utilização do espaço no interior da célula e uma menor tensão interna, o que se traduz numa vida útil mais longa — o que é particularmente importante para aplicações em veículos elétricos e de armazenamento de energia, onde os períodos de garantia se estendem por 8 a 10 anos.
O quadro prático de decisão é simples: se estiver a fabricar células cilíndricas em grande volume, o enrolamento é a única opção viável. Se estiver a fabricar células tipo «pouch», o empilhamento é obrigatório. No caso das células prismáticas, o compromisso reside entre a velocidade (onde o enrolamento leva a melhor) e a vida útil e a densidade energética (onde o empilhamento leva a melhor). Muitos grandes fabricantes utilizam ambas as tecnologias em linhas de produção diferentes.
Enchimento com eletrólitos e montagem: precisão em ambientes controlados
A cadeia de montagem — que inclui a inserção do conjunto de elétrodos no invólucro da célula, a soldadura a laser das abas e dos terminais, a injeção de eletrólito e a vedação hermética — decorre na totalidade em salas secas, onde o ponto de orvalho é mantido entre -50 °C e -80 °C. A estes níveis de humidade, o ar contém menos de 1 parte por milhão de vapor de água. Uma única gota de suor contém humidade suficiente para destruir um lote inteiro de células.
O enchimento com eletrólito é a etapa mais delicada: o volume exato de eletrólito — normalmente hexafluorofosfato de lítio (LiPF†) dissolvido em solventes orgânicos de carbonato — deve ser dosado com uma tolerância de ±0,5% em relação ao peso pretendido, sob vácuo. O próprio equipamento de enchimento deve ser construído com materiais compatíveis com a composição química agressiva do eletrólito, uma vez que qualquer reação com a humidade produz ácido fluorídrico — uma das substâncias mais corrosivas utilizadas na indústria.
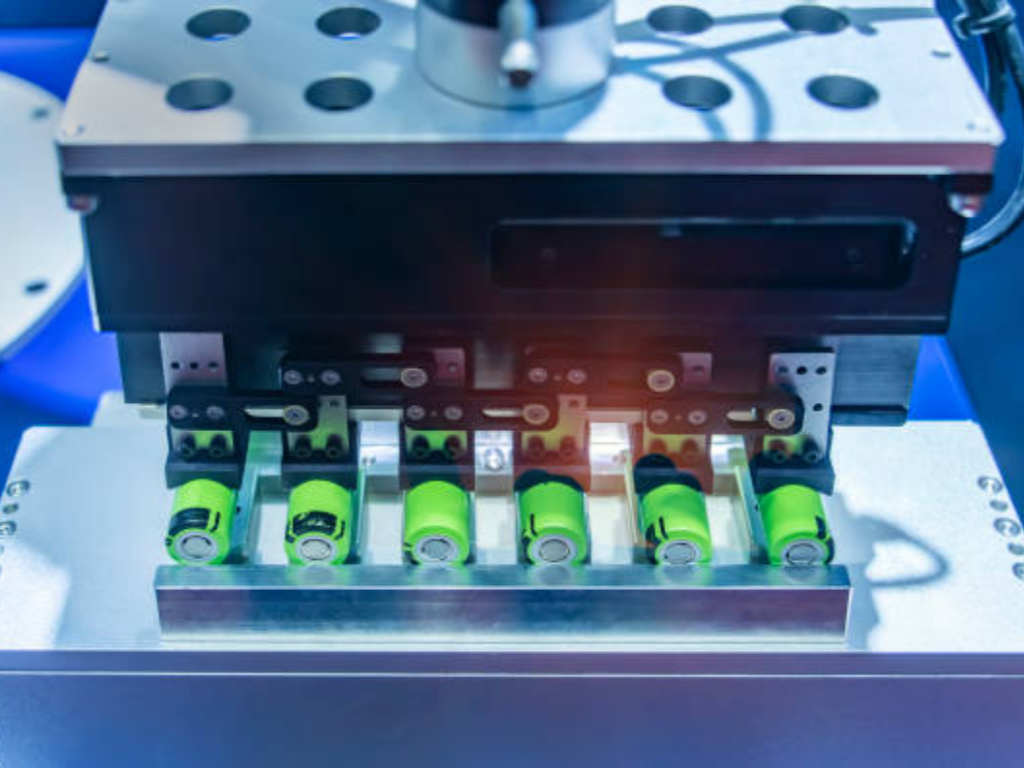
Formação e testes: o gargalo mais dispendioso na produção de baterias
A formação — o ciclo inicial de carga e descarga que cria a camada de interfase do eletrólito sólido (SEI) no ânodo — é a etapa que mais tempo consome no fabrico de baterias, demorando entre 1,5 e 3 semanas, dependendo da composição química e da capacidade da célula. Esta é também a etapa mais dispendiosa, representando aproximadamente 32,6% do custo total de fabrico (Energia Fotovoltaica e Materiais, RWTH Aachen, 2024). A formação do SEI consome 5-10% do inventário inicial de lítio da célula, reduzindo permanentemente a capacidade; no entanto, sem ela, a célula sofreria uma degradação catastrófica logo nos primeiros ciclos.
O envelhecimento segue-se à formação: as células são mantidas a uma temperatura elevada para acelerar a estabilização das reações secundárias, e aquelas com taxas de autodescarga anormais são identificadas e removidas. Por fim, o equipamento de classificação mede a capacidade e a resistência interna de cada célula, separando-as em compartimentos onde o desvio de capacidade dentro de um mesmo grau deve permanecer abaixo de 1%. É esta consistência que faz com que um conjunto de baterias tenha um desempenho fiável — uma única célula fraca numa cadeia em série prejudica todo o conjunto.
A fase de formação e teste é a mais difícil de acelerar apenas com investimento de capital. Embora seja possível adquirir máquinas de revestimento e bobinadoras mais rápidas, o tempo de formação é fundamentalmente limitado pela eletroquímica. O foco atual da indústria centra-se em cabines de formação simultânea de múltiplas células e em algoritmos preditivos capazes de reduzir o tempo de envelhecimento, identificando mais cedo as células estabilizadas.
O elemento essencial que passa despercebido: válvulas e controlo de fluidos no fabrico de baterias
Quando as pessoas pensam em equipamento de fabrico de baterias, imaginam máquinas de revestimento e linhas de enrolamento. Mas, em todas as fases — desde a mistura da pasta até ao enchimento com eletrólito e à secagem a vácuo —, existe uma rede oculta de milhares de válvulas e atuadores que controlam o fluxo, a pressão e a pureza de todos os materiais que entram numa célula de bateria. Uma única gigafábrica pode conter mais de 5 000 válvulas de controlo (Festo, 2025), e na gigafábrica Ett da Northvolt, na Suécia, foram instalados mais de 1 000 atuadores pneumáticos nas válvulas de processo ao longo da linha de produção (Rotork, 2024).
Tipos de válvulas e as suas funções ao longo da linha de produção de baterias
As diferentes fases exigem configurações de válvulas distintas. Na mistura de pastas, as válvulas de esfera, combinadas com atuadores pneumáticos de um quarto de volta e caixas de sensores, dosam materiais ativos, ligantes e solventes no misturador de acordo com as quantidades precisas da fórmula. As unidades de válvulas borboleta pré-montadas são comuns nesta secção. No enchimento de eletrólitos, as válvulas de diafragma e de pinça asseguram a dosagem de precisão — escolhidas pelo seu design sem contaminação e pela resistência química —, dispensando volumes exatos de eletrólito para as células sob vácuo. Nas secções de secagem e vácuo, as válvulas borboleta regulam a evacuação da câmara, enquanto os reguladores de pressão proporcionais controlam os níveis de vácuo com precisão para reduzir o consumo de energia. Para a dosagem de produtos químicos corrosivos na produção de material catódico, as válvulas de assento angular lidam com os ciclos rápidos de abertura e fecho.
Os atuadores que acionam estas válvulas são, na sua maioria, modelos pneumáticos de um quarto de volta, com configurações de retorno por mola ou de dupla ação para um funcionamento à prova de falhas. Os posicionadores inteligentes proporcionam um controlo proporcional digital sempre que a precisão do processo assim o exigir.
O que torna uma válvula “adequada para baterias”: compatibilidade e seleção de materiais
As válvulas industriais não são automaticamente adequadas para linhas de produção de baterias. Três requisitos distinguem as válvulas para baterias das válvulas industriais de uso geral: pureza do material, compatibilidade ambiental e certificação.
A restrição mais importante em termos de materiais é a proibição absoluta do uso de cobre e zinco. Estes metais, comuns em componentes pneumáticos padrão e em peças fundidas por injeção de liga de alumínio, podem libertar partículas microscópicas que contaminam os materiais dos elétrodos e provocam curto-circuitos internos. Em vez disso, as válvulas para baterias exigem uma construção em aço inoxidável 316L, PTFE (Teflon), PVDF ou PPGF (polipropileno com fibra de vidro). A diferença de desempenho é substancial: as válvulas de esfera de controlo com porta em V em PVDF oferecem 100 vezes mais resistência à abrasão do que as alternativas metálicas revestidas a PTFE em aplicações de dosagem de produtos químicos corrosivos, enquanto as válvulas de esfera em PPGF proporcionam 30 vezes mais resistência à abrasão no manuseamento de pastas. Em ambientes de sala seca, até a lubrificação da válvula é importante: a graxa padrão perde a lubrificação abaixo de -20 °C, enquanto as graxas especiais para baixo ponto de orvalho mantêm o desempenho até -80 °C. A certificação ATEX à prova de explosão é obrigatória para qualquer válvula instalada em áreas de enchimento de eletrólitos e de formação, onde os vapores de solventes inflamáveis criam um risco de ignição.
Para as equipas de compras responsáveis pela aquisição de válvulas para linhas de produção de baterias, trabalhar com fabricantes que possuem certificações ISO 9001, CE e SIL e que oferecem mais de 50 opções de materiais — incluindo aço inoxidável 316L, PTFE e PVDF para ambientes sem cobre e sem zinco — elimina meses de avaliação de fornecedores. A capacidade de personalizar as válvulas em 10 dimensões funcionais, desde a classificação de temperatura até à configuração à prova de explosão e à velocidade de comutação, significa que uma única especificação de fornecedor pode abranger toda a linha de produção, em vez de obrigar a processos de aquisição separados para diferentes fases do processo.
Como avaliar fornecedores de equipamento para o fabrico de baterias
Depois de perceber de que equipamento necessita, a próxima questão é a quem o comprar, e o orçamento mais barato raramente é a opção mais económica ao longo do ciclo de vida do equipamento. Um quadro de avaliação estruturado evita o erro mais comum nas aquisições: comparar apenas os preços de compra, ignorando o custo total de propriedade.
Comece por verificar a capacidade técnica: o fornecedor cobre toda a cadeia de processos de que necessita, ou terá de combinar equipamentos de vários fornecedores e gerir a integração por conta própria? Solicite testes de aceitação na fábrica (FAT) com condições de carga simuladas e registos de dados de desempenho antes do envio; um fornecedor que recuse os FAT constitui um sinal de alerta, independentemente do preço. Verifique as certificações: a ISO 9001 é a norma de referência em gestão da qualidade, a IATF 16949 acrescenta o rigor específico do setor automóvel e a marcação CE confirma a conformidade com as normas de segurança da UE. Especificamente no que diz respeito a válvulas e atuadores, a certificação SIL (Nível de Integridade de Segurança) proporciona uma verificação independente da fiabilidade em aplicações críticas para a segurança.
A fiabilidade na entrega distingue os fornecedores profissionais dos oportunistas. O equipamento padrão da linha de produção deve ser expedido no prazo de 45 a 60 dias após a confirmação da encomenda; taxas de pontualidade de entrega inferiores a 95% indicam problemas sistémicos. A estrutura do contrato é igualmente importante: o calendário de pagamentos padrão do setor é de 30% de adiantamento, 60% antes da expedição após a aprovação do FAT e 10% após os testes de aceitação no local (SAT) — isto protege ambas as partes e alinha os incentivos.
Por fim, avalie a capacidade de assistência pós-venda do fornecedor antes de precisar dela. Uma paragem da linha de produção custa muito mais do que qualquer desconto no equipamento. O fornecedor consegue fornecer diagnósticos remotos no espaço de algumas horas? Mantém um stock regional de peças sobressalentes? Uma equipa de engenharia com mais de uma década de experiência em aplicações e um compromisso documentado de resposta em 12 horas transforma uma emergência de produção numa interrupção controlável.
Para os fabricantes de baterias que estejam a planear novas linhas de produção ou a modernizar instalações existentes, é possível marcar, no prazo de 12 horas, uma consulta técnica gratuita sobre as especificações das válvulas e dos atuadores, abrangendo a compatibilidade com os fluidos, os valores nominais de pressão, as normas de ligação e a seleção de materiais entre mais de 50 opções disponíveis. Discuta os requisitos da sua linha de produção de baterias com uma equipa de engenharia em Válvula VINCER.
Referências
- Research and Markets. “Mercado de Equipamentos para o Fabrico de Baterias: Previsões Globais até 2030”. 2025. https://www.researchandmarkets.com/reports/5703171/
- PEM RWTH Aachen. “Guia do processo de produção de células de baterias de iões de lítio”. 2024. https://www.pem.rwth-aachen.de/
- Festo. “Automação para o fabrico de baterias.” 2025. https://www.festo.com/
- Rotork / Eltav. “Fábrica de baterias ecológicas na Suécia equipada com atuadores Rotork.” 2024. https://www.eltav.com/
- Emerson Automation Experts. “Considerações sobre válvulas de controlo em aplicações com baterias de lítio.” 2024. https://www.emersonautomationexperts.com/
- VINCER Valve. “Certificações.” https://www.vincervalve.com/certification/
- Válvula VINCER. “Contacte-nos para obter um orçamento.” https://www.vincervalve.com/contact-for-a-quote/
- VINCER Valve. Página inicial. https://www.vincervalve.com/


