
Inzicht in de productie van lithiumbatterijen
Als je een moderne gigafabriek binnenloopt, word je meteen overweldigd door de omvang: elke seconde rolt er een voltooide cel van de band, waarbij bijna 90% van het proces is geautomatiseerd, van het mengen van de slurry tot de uiteindelijke kwaliteitscontrole. De wereldwijde lithium-ionbatterijketen ligt op koers om tot 2030 met ongeveer 30% per jaar te groeien, waardoor de markt de grens van $400 miljard zal overschrijden, aangezien elektrische voertuigen, netopslag en consumentenelektronica een ongekende vraag aansturen.
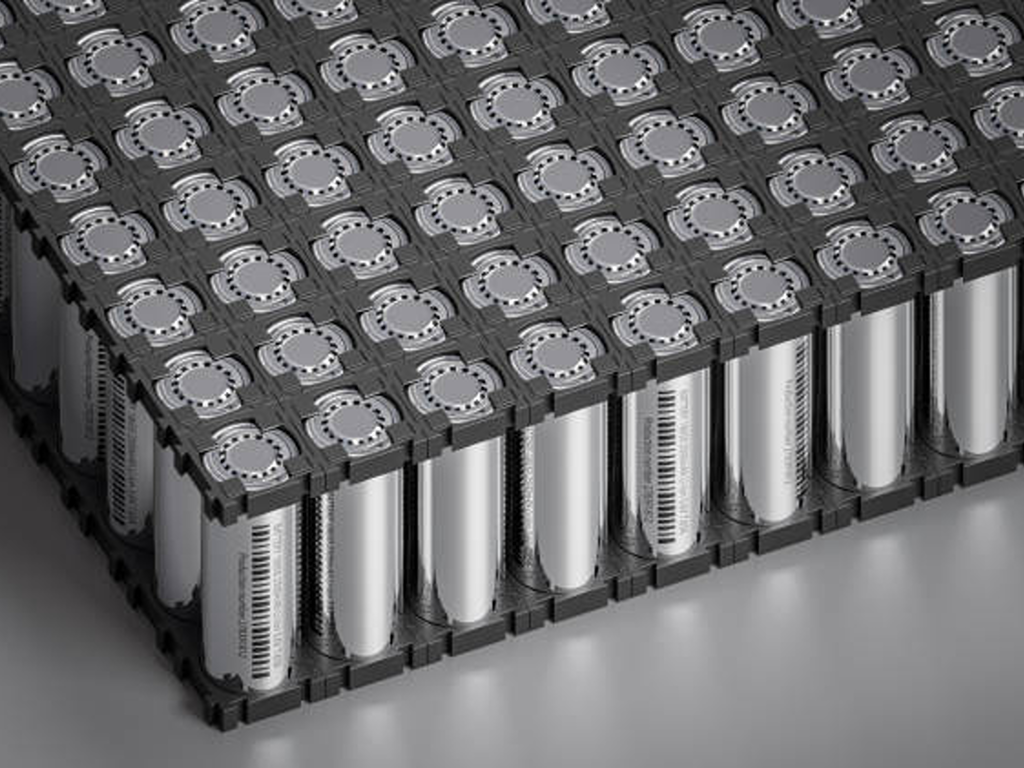
Achter deze cijfers schuilt een productieproces dat minder te maken heeft met “assemblage” en meer met precisie-chemische techniek. Het vervaardigen van een lithium-ionbatterij houdt in dat de materiaalsamenstelling op micronniveau moet worden geregeld, dat de dauwpunten in kritieke zones onder ≤ -50 °C moeten worden gehouden en dat duizenden vloeistofoverdrachtspunten moeten worden beheerd — en dat alles terwijl productiesnelheden worden gehaald die worden gemeten in cellen per seconde.
De volledige productieketen bestaat uit vier fasen: productie van elektroden, celassemblage, celrijping (vorming en rijping), en de vaak over het hoofd geziene infrastructuurlaag van vloeistofverwerking en industriële afsluiters die in alle stappen terugkomt. De productie van elektroden maakt ongeveer 40% van de totale productiekosten uit, de assemblage van de cellen ongeveer 20%, en de formatie — de meest tijdrovende afzonderlijke stap — kost ongeveer 32% (Fraunhofer FFB, 2025). Alleen al de keuze van de apparatuur kan de celkosten met 15–30% doen schommelen, wat betekent dat het optimaliseren van het proces niet alleen een technische aangelegenheid is. Het is ook een commerciële aangelegenheid.
In deze handleiding worden alle fasen stap voor stap doorlopen, waarbij aandacht wordt besteed aan de apparatuur, de precisieparameters en de componenten voor vloeistofbehandeling die het verschil maken tussen een productielijn die uitmuntende batterijen produceert en een die slechts voldoende batterijen produceert.
Productie van elektroden — Hier wordt de prestatie van de batterij bepaald
Elke batterijingenieur leert al vroeg één ding: een defecte elektrode kun je achteraf niet meer repareren. De elektrochemische basis die in deze fase wordt gelegd — de verhoudingen van het actieve materiaal, de uniformiteit van de coating, de verdichtingsdichtheid — is bepalend voor de energiedichtheid, de levensduur en de veiligheid gedurende de gehele levensduur van de cel. De elektrode is het hart van de batterij. Alles wat daarna komt, is verpakking en validatie.
Het mengen van slurry — De formule die alles in gang zet
Voordat er ook maar één micron elektrode wordt aangebracht, moeten de grondstoffen tot een homogene slurry worden verwerkt. Aan de kathodekant wordt doorgaans NMC (nikkel-mangaan-kobalt) of LFP (lithiumijzerfosfaat) als actief materiaal gecombineerd met geleidend roet, een PVDF-bindmiddel en NMP (N-methyl-2-pyrrolidon) als oplosmiddel. Aan de anodekant wordt grafiet of een silicium-grafietcomposiet gebruikt in combinatie met CMC/SBR-bindmiddelen in een systeem op waterbasis.
Om de juiste mix te verkrijgen, moeten twee cruciale parameters worden geregeld: het vaste-stofgehalte (doorgaans 50–70%) en de viscositeit (2.000–10.000 cP voor de kathode, 1.000–5.000 cP voor de anode). Bij traditioneel batchmengen wordt gebruikgemaakt van planetaire mengers — denk aan standmixers op industriële schaal — waarbij elke batch afzonderlijk wordt verwerkt. De nieuwere aanpak, continue dubbelschroefsextrusie, voert materialen door een systeem van meedraaiende schroeven dat tegelijkertijd mengt en transporteert. Het verschil is enorm: continue extrusie vermindert het energieverbruik met tot wel 95% in vergelijking met batchprocessen (gegevens van Eirich MixSolver), terwijl de doorvoer 3–5× hoger ligt en de consistentie tussen de batches beter is.
Voor productieplanners hangt de keuze tussen batch- en continu mengen af van het productassortiment. Wordt er één receptuur in grote hoeveelheden geproduceerd? Dan wint continue extrusie bijna altijd. Wordt er vaak van samenstelling gewisseld – de ene dag NMC, de volgende dag LFP? Dan biedt batchmengen een snellere omschakeling, ondanks het efficiëntieverlies.
Coating en drogen — De fase van nauwkeurige afzetting
Zodra de slurry klaar is, wordt deze aangebracht op stroomcollectoren van metaalfolie — aluminium voor de kathode, koper voor de anode — met behulp van slot-die-coating, de industriestandaard voor massaproductie. De slurry stroomt door een nauwkeurig bewerkte spuitkop die op een afstand van slechts enkele microns van de bewegende folie is geplaatst, waardoor een natte film met een exacte dikte wordt aangebracht.
De precisie-eisen laten geen ruimte voor fouten. Het Chinese Ministerie van Industrie en Informatietechnologie (MIIT) schrijft voor gereguleerde batterijfabrikanten een controle van de laagdikte binnen ±2 μm en een afwijking in oppervlaktedichtheid van maximaal ±1% voor. Bij een productielijn die met een snelheid van 30–80 meter per minuut draait, vereist het handhaven van die tolerantie een gesloten regelkring die de matrijspositie en het pomptoerental in realtime aanpast.
Het drogen volgt onmiddellijk, en de energiemeter begint snel te stijgen. De gecoate folie wordt door een convectieoven met meerdere zones geleid — of, steeds vaker, door een hybride, laserondersteund systeem — om het oplosmiddel te verdampen. Het drogen en de omgeving in de droogkamer zijn samen goed voor meer dan 75% van de totale productie-energie (IDEEL-project, Fraunhofer ILT, 2024). Terugwinning van oplosmiddelen is zowel om economische als om milieuredenen verplicht: gesloten NMP-terugwinningssystemen van leveranciers zoals de Dürr Group winnen meer dan 90% van het oplosmiddel terug.
Een belangrijk opkomend alternatief is de droge elektrodeverwerking. De DRYtraec-technologie van Fraunhofer IWS — die in 2025 de Joseph von Fraunhofer-prijs won — voert een droog poedermengsel door een kalanderopening waar schuifkrachten het bindmiddel fibrilleren, waardoor de deeltjes mechanisch met elkaar vergrendelen tot een continue elektrodefilm. Geen oplosmiddelen, geen droogovens, geen NMP-terugwinning. Het proces vermindert het energieverbruik met ongeveer 25% en de kapitaalkosten met ongeveer 30%, en er is al een licentie verleend aan een grote Europese autofabrikant voor massaproductie.
Kalanderen en snijden — Verdichten en vormen van de elektrode
Na het drogen gaat de gecoate folie door een walspers — de kalander — die de elektrode samenperst tot de beoogde porositeit, doorgaans 30–40% voor NMC-kathodes. Deze stap brengt een echte afweging met zich mee: een hogere verdichting verhoogt de energiedichtheid (meer actief materiaal per volume-eenheid), maar overmatige verdichting vernietigt de poriënstructuur waar lithiumionen doorheen bewegen, waardoor de capaciteitsafname wordt versneld.
De kalander bepaalt de uiteindelijke dikte en het dichtheidsprofiel van de elektrode. Vervolgens snijden snijmachines — met behulp van laser- of mechanisch snijden — de elektrode op tot precieze afmetingen. Eén parameter is veel belangrijker dan het klinkt: bramenbeheersing. Bramen aan de randen die groter zijn dan 1 μm kunnen tijdens de assemblage of het cyclisch gebruik in de separator doordringen, waardoor een interne kortsluiting ontstaat. De 2024-richtlijnen van het MIIT voor de sector schrijven expliciet bramenbeheersing voor op of onder deze drempelwaarde, met een uitlijningsnauwkeurigheid van de elektroden binnen 0,1 mm.
Nadat de elektroden zijn vervaardigd, op maat gesneden en gecontroleerd, gaan ze naar de assemblagelijn — waar de vormfactor een centrale rol speelt.
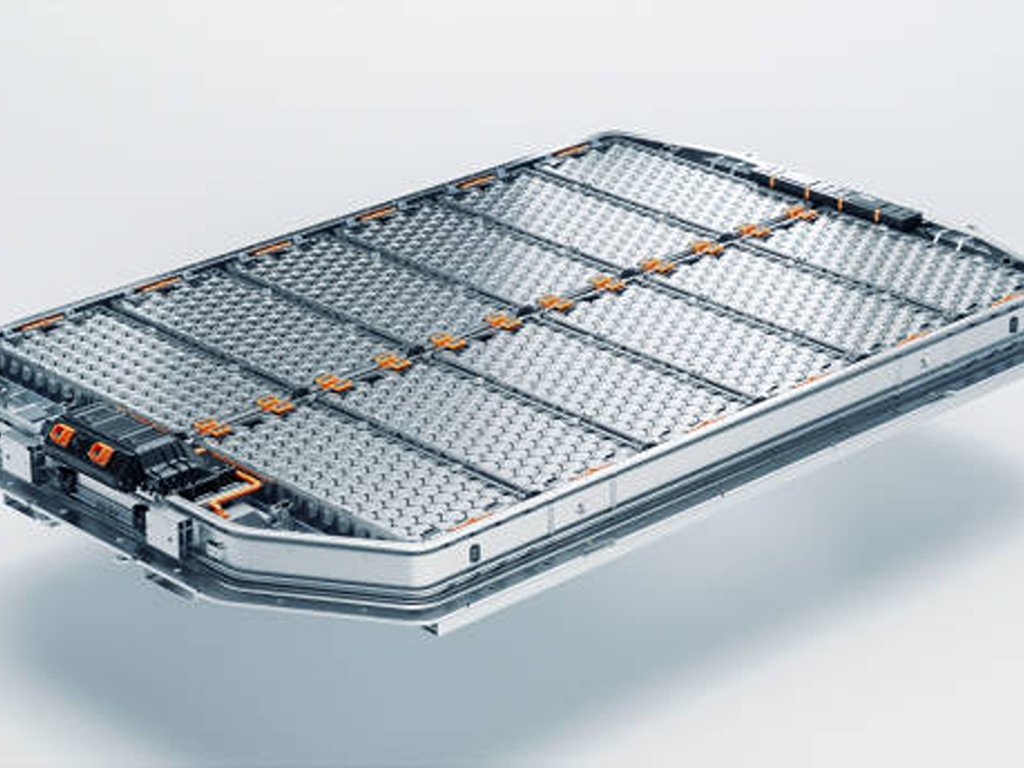
Celassemblage — Stapelen, wikkelen en de noodzaak van automatisering
Elektroden zijn onderdelen. Een cel is een product. In de assemblagefase worden platte elektrodeplaten en rollen scheidingsfolie omgevormd tot de drie gangbare vormfactoren — cilindrisch, prismatisch en zakvormig — via twee concurrerende technische benaderingen, die elk door fervente voorstanders in de sector worden verdedigd.
Stapelen versus oprollen — De juiste assemblagemethode kiezen
De wikkeltechniek is de oudere, snellere technologie: de anode, de separator en de kathode worden in lagen aangebracht en tot een “jelly roll” opgerold, net zoals bij het oprollen van een perkamentrol. Dit is de standaard voor cilindrische cellen (18650, 21700, 4680) en sommige prismatische ontwerpen, waarbij snelheden tot 3.000 mm/s worden gehaald met een uitgerijpte procesbesturing en een hoog rendement.
Bij stapeling — met name Z-type stapeling — worden afzonderlijke elektrodeplaten en scheidingslagen boven op elkaar gelegd, net als bij het bouwen van een stapel kaarten. Het gaat langzamer (0,1–0,4 seconden per vel), maar zorgt voor een meetbaar betere benutting van de ruimte: in een gestapelde prismatische cel of pouch-cel past 5–10% meer actief materiaal in hetzelfde volume dan in een gewikkeld ontwerp, met een lagere interne weerstand en een betere warmteverdeling. Dit is de reden waarom de Blade Battery van BYD — een prismatische LFP-cel die nu miljoenen EV’s van stroom voorziet — gebruikmaakt van een stapelproces.
De sector neigt steeds meer naar de stapeltechniek voor toepassingen met een hoge energiedichtheid, met name in elektrische voertuigen. Maar de wikkeltechniek verdwijnt nog lang niet. Voor cilindrische cellen blijft dit de enige praktische assemblagemethode, en het snelheidsvoordeel is onmiskenbaar. Uw keuze hangt volledig af van het beoogde celformaat en de prestatie-eisen.
| Dimensie | Wikkeling | Stapelen |
|---|---|---|
| Snelheid | Tot 3.000 mm/s | 0,1–0,4 s/vel |
| Het meest geschikt voor | Cilindrische cellen | Prismatische, zakvormige cellen |
| Ruimtebenutting | Uitgangssituatie | +5–10% |
| Interne weerstand | Hoger | Lager |
| Uitlijningsnauwkeurigheid | ±0,5 mm | ±0,2 mm |
| Procesvolwassenheid | Zeer hoog | Snel vooruitgang boeken |
Vullen en verpakken van elektrolyten — Prestaties die blijven
Zodra de elektrode-separatorconstructie in de behuizing is geplaatst — een aluminium of stalen bus voor cilindrische/prismatische cellen, of een met aluminium gelamineerde folie voor zakvormige cellen — wordt de cel naar het station voor het vullen met elektrolyt geleid. Deze stap vereist een uiterst nauwkeurige klimaatregeling.
De elektrolyt — doorgaans LiPF₆ opgelost in een mengsel van carbonaatoplosmiddelen met functionele additieven — is het medium dat lithiumionen tussen de elektroden vervoert. Het is bovendien uiterst gevoelig voor vocht: zelfs sporen van water reageren met LiPF₆ en vormen zo fluorwaterstofzuur (HF), dat de kathode aantast en gas genereert. Daarom vindt het vullen van de elektrolyt plaats in een omgeving met een dauwpunt van ≤ -30 °C of lager — droger dan de Atacama-woestijn — waarbij precisiedoseerkleppen een vulnauwkeurigheid van ±0,5% halen.
Na het vullen wordt de cel verzegeld — door middel van laserlassen bij metalen blikjes (lasbreedte 0,3–0,8 mm, penetratie ≥ 1,5 mm) of door middel van warmlasen bij zakcellen — en wordt deze getest op lekken, doorgaans met helium, tot een leksnelheid van minder dan 1 × 10⁻⁶ Pa·m³/s. Bij het minste lek is de elektrochemische integriteit van de cel al aangetast nog voordat deze überhaupt is opgeladen.
- Speciaal ontworpen voor cilindrische batterijen (18650, 21700, 4680)
- Snelheid staat voorop (doorvoersnelheid van 3.000 mm/s)
- Procesvolwassenheid en een hoog rendement zijn het belangrijkst
- Prismatische of zakvormige celvormen
- De energiedichtheid is de doorslaggevende factor (+5–10%-ruimte)
- Lagere interne weerstand voor betere thermische prestaties
Celafwerking — Vorming, rijping en kwaliteitscontroles
Als er één stap is die het geduld van een fabrikant op de proef stelt, dan is het wel de formering. Dit is het moment waarop de geassembleerde cel zijn eerste lading krijgt, en het is de meest tijdrovende en dure afzonderlijke fase in het hele proces — goed voor ongeveer 32% van de productiekosten, en het duurt 1,5 tot 3 weken van begin tot eind.
Waarom duurt het zo lang? Tijdens die eerste oplaadbeurt ontleedt de elektrolyt op een gecontroleerde manier aan het anodeoppervlak, waardoor een passiveringslaag ontstaat die de ‘solid-electrolyte interphase’ (SEI) wordt genoemd. Deze nanometer-dunne film is waar de elektrochemie zijn schoonheid laat zien: hij laat lithiumionen door, terwijl verdere ontleding van de elektrolyt wordt tegengehouden. Zorg voor de juiste vormingsomstandigheden – stroomsterkte, temperatuur, spanningsprofiel – en je krijgt een uniforme, stabiele SEI die meer dan 2.000 laad-ontlaadcycli ondersteunt. Doe je het verkeerd, dan verlies je 5–10% van het beschikbare lithium in de cel aan een dikke, ongelijkmatige SEI die bij elke cyclus blijft groeien.
Na de productie gaan de cellen een rijpingsfase in — doorgaans 7–14 dagen bij verhoogde temperatuur (ongeveer 45 °C) of bij kamertemperatuur — waarin het zelfontladingsgedrag wordt gemonitord. Cellen waarvan de spanning met meer dan ongeveer 0,5 mV per dag daalt, worden gemarkeerd als cellen met microkortsluitingen of verontreiniging en worden afgedankt. Ten slotte worden de cellen tijdens de eindcontrole gesorteerd in kwaliteitsklassen op basis van capaciteit, interne weerstand en zelfontladingssnelheid. Voor EV-toepassingen voldoen alleen cellen van klasse A — met een capaciteitsafwijking van minder dan 1% en een spreiding in interne weerstand van minder dan 1 mΩ — aan de eisen.
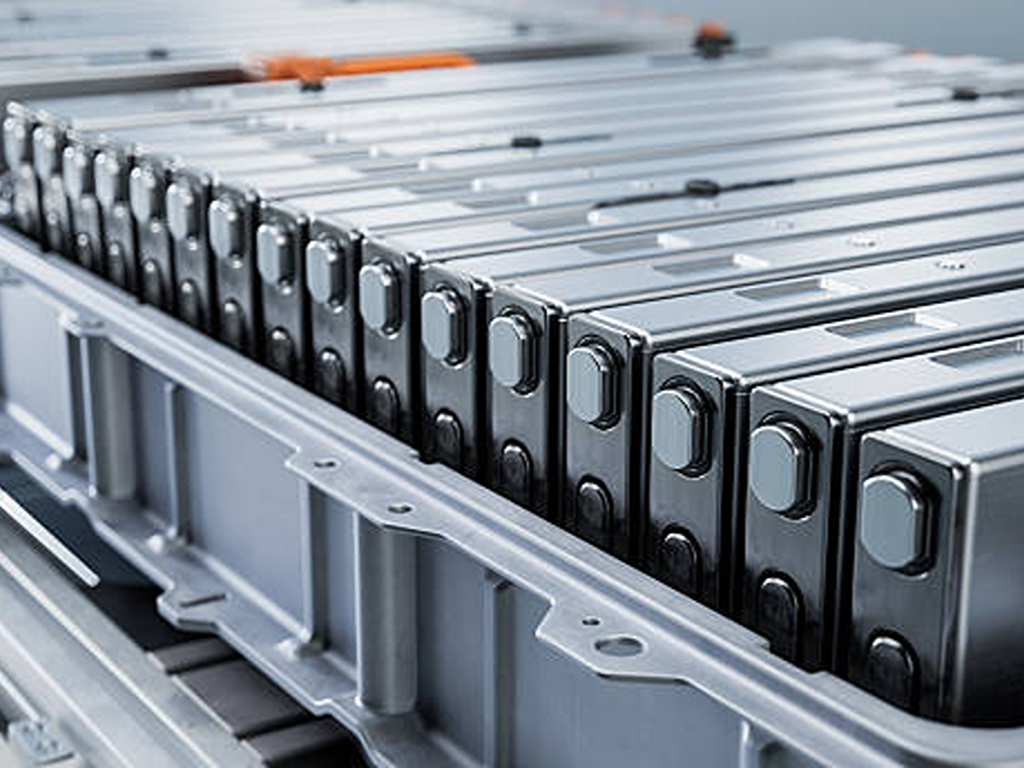
Industriële afsluiters en vloeistofbehandeling — Het over het hoofd geziene kritieke pad in de batterijproductie
Hier is een cijfer dat de meeste productieplanners verrast: in één enkele gigafabriek worden enkele duizenden regelkleppen ingezet in de verschillende vloeistofverwerkingsprocessen, van de bereiding van slurry en de toevoer van oplosmiddelen naar de coatinglijn tot het vullen met elektrolyt en de distributie van koelwater (Rockwell Automation, GF Piping Systems). Elk van die kleppen vormt een potentieel storingspunt. De juiste specificatie, materiaalkeuze en aandrijfmethode kunnen het verschil betekenen tussen een constante productkwaliteit en een partij verontreinigde cellen die op de afvalbak belandt.
Kleptypen per productiefase — Een stap-voor-stapgids
In het mengstation voor slurry zorgen kogelkranen en vlinderkleppen voor een nauwkeurige dosering van actieve stoffen, geleidende additieven, bindmiddelen en oplosmiddelen in het mengvat. Een roestvrijstalen constructie (304 of 316L) is standaard. De belangrijkste eis: een ontwerp met zo min mogelijk dode hoeken om materiaalophoping te voorkomen die de samenstelling van de volgende batch zou verstoren.
In de coating- en droogafdeling voeren vlinderkleppen en kogelkranen op vacuümleidingen vochtige lucht uit de droogkamer af, terwijl proportionele regelkleppen de stroom verwarmde lucht regelen voor nauwkeurige temperatuurprofielen. De uitdaging in deze fase is thermische cycli: kleppen moeten hun afdichting intact houden over een breed temperatuurbereik, terwijl ze worden blootgesteld aan met oplosmiddelen verrijkte luchtstromen die standaard elastomeerafdichtingen aantasten.
Het vullen met elektrolyt vereist de hoogst mogelijke zuiverheid bij de vloeistofverwerking in de gehele fabriek. Zeer zuivere membraanafsluiters en knijpafsluiters — met PTFE- of PVDF-oppervlakken die in contact komen met de vloeistof — doseren de elektrolyt met een vulnauwkeurigheid van ±0,5% in een handschoenkameromgeving die droger is dan welke natuurlijke woestijn dan ook. Verontreiniging met metaalionen, zelfs op een niveau van delen per miljoen, veroorzaakt hier elektrochemische nevenreacties die de prestaties van de cellen aantasten.
In de vorm- en rijpingsruimte zijn vacuümregelsystemen nodig om elektrolytdampen en afgasen op te vangen en terug te winnen, terwijl stofafzuigsystemen in de hele fabriek gebruikmaken van pulsventielen om periodiek snijafval van de elektroden uit de filterunits te verwijderen.
Kortom: je kunt geen productielijn voor batterijen plannen zonder de infrastructuur voor vloeistofbehandeling mee te nemen in de planning. Toch worden de specificaties van afsluiters in de meeste inkoopchecklists volledig over het hoofd gezien — totdat het eerste geval van verontreiniging de kwestie dwingt aan de orde te stellen.
Materiaalverenigbaarheid en cleanroomvereisten voor kleppen van batterijkwaliteit
De duurste fout die een productieplanner kan maken op het gebied van vloeistofbehandeling is niet het bestellen van de verkeerde afsluitermaten, maar het bestellen van afsluiters die van de verkeerde materialen zijn gemaakt.
Standaard industriële afsluiters bevatten vaak onderdelen van messing, brons of verzinkt staal. In een batterijproductieomgeving vormen deze onderdelen een verontreinigingsrisico. Koper, zink en nikkel in concentraties boven sporenhoeveelheden werken als elektrochemische gifstoffen — al een paar delen per miljoen opgelost koper in de elektrolyt kan de vorming van dendrieten veroorzaken die de scheider doorboren en interne kortsluitingen veroorzaken. Daarom vereisen de specificaties voor vloeistofbehandeling in batterijtoepassingen een koper- en zinkvrije constructie, waarbij alle oppervlakken die in contact komen met de vloeistof vervaardigd zijn uit 316L roestvrij staal of bekleed zijn met fluorpolymeer (PTFE, PFA, PVDF).
Ook de materiaalkeuze voor afdichtingen is van cruciaal belang. Het NMP-oplosmiddel dat in de kathodeslurry wordt gebruikt en de LiPF₆-elektrolyt zijn chemisch agressief. NMP doet standaard NBR-afdichtingen (nitril) opzwellen en aantasten. LiPF₆ vormt in aanwezigheid van sporen vocht HF, dat EPDM aantast. De beproefde alternatieven: FKM (Viton) voor matige chemische bestendigheid tot 200 °C, en FFKM (perfluorelastomeer) voor volledige chemische compatibiliteit over het gehele temperatuurbereik — tegen een aanzienlijk hogere prijs.
Wat de aandrijfzijde betreft, moeten pneumatische en elektrische aandrijvingen die worden gebruikt in droge ruimtes (dauwpunt ≤ -50 °C) en cleanrooms (ISO-klasse 5–7) vrij zijn van deeltjesemissie: ze moeten een afgedicht ontwerp hebben, geen blootliggende smeermiddelen bevatten en geen loslatende onderdelen hebben.
Voor inkoopteams die leveranciers van apparatuur beoordelen, is de praktische conclusie duidelijk. Zoek naar fabrikanten die een compleet assortiment geautomatiseerde kleptypen aanbieden — kogel-, vlinder-, schuif-, globekleppen en regelkleppen — in diverse materiaalkwaliteiten, waaronder 316L roestvrij staal en met PTFE/PFA beklede uitvoeringen, ondersteund door internationale certificeringen (ISO 9001, CE, SIL). Leveranciers zoals Vincer, wiens oplossingen voor geautomatiseerde kleppen Het feit dat we elektrische en pneumatische aandrijvingen aanbieden voor een volledig productassortiment, met maatwerk op basis van verschillende materialen, toont aan dat wij als enige leverancier de inkoop voor meerfasige productielijnen kunnen vereenvoudigen. Wanneer één enkel geval van verontreiniging een volledige partij cellen onbruikbaar kan maken, zijn de kosten voor het grondig kwalificeren van uw klepleverancier verwaarloosbaar in vergelijking met de kosten van het achterwege laten daarvan.
Belangrijke productienormen en checklist voor naleving
Elke batterij die een grens overschrijdt, moet aan een reeks wettelijke voorschriften voldoen. Voor productieplanners en inkoopteams is het belangrijk te weten welke normen van toepassing zijn — en in welke volgorde de certificering moet worden aangevraagd — om kostbare herstelwerkzaamheden en vertragingen bij de marktintroductie te voorkomen.
| Standaard | Toepassingsgebied | Belangrijkste vereiste |
|---|---|---|
| UN 38.3 | Internationaal vervoer | 8 tests (T1–T8): hoogte, temperatuur, trillingen, schokken, kortsluiting, stoten, overladen, geforceerde ontlading |
| IEC 62133-2 | Wereldwijde productveiligheid (draagbare apparaten) | Elektrische, mechanische en milieutechnische veiligheid van oplaadbare cellen en accupakketten |
| UL 1642 | Verenigde Staten — op celniveau | Elektrische overbelasting, mechanische belasting, blootstelling aan omgevingsinvloeden |
| Algemene eisen inzake de veiligheid van machines – Deel 20: Veiligheid van machines – Deel 20: Veiligheid van machines – Deel 20: Veiligheid van machines – Deel 20: Veiligheid van machines – Deel 20: Veiligheid van machines | China — Aandrijfaccu’s voor elektrische voertuigen | Thermische runaway: geen brand, geen explosie gedurende 120 minuten (verplicht vanaf juli 2026) |
| Algemene eisen inzake de veiligheid van machines – Veiligheid van machines – Deel 20: Mechanische veiligheid | China — draagbare elektronica | Verplichte CCC-certificering, van kracht vanaf augustus 2024 |
| ISO 9001:2015 | Wereldwijd — kwaliteitsbeheer | Basisvereisten voor het kwaliteitssysteem bij de meeste aanbestedingscontracten |
De aanbevolen volgorde voor certificering: eerst UN 38.3 — dit is de onmisbare voorwaarde voor internationale verzending. Vervolgens moet u, afhankelijk van uw primaire markt, IEC 62133-2 of UL 1642 (veiligheid op celniveau) nastreven, gevolgd door eventuele marktspecifieke verplichte certificeringen (CCC voor China, GB 38031 voor Chinese EV-toepassingen). Door gebruik te maken van een laboratorium dat lid is van het IECEE CB-schema, kunt u met één enkele set testgegevens certificering in meerdere landen ondersteunen, waardoor dubbel werk en kosten aanzienlijk worden verminderd.
Wat betreft de naleving door productiefaciliteiten, stellen de Chinese MIIT-richtlijnen voor industriestandaardisatie — herzien in 2024 — kwantitatieve kwaliteitsnormen voor de productie vast: controle van de dikte van de elektrodecoating binnen ±2 μm, controle van bramen ≤ 1 μm, dauwpunt bij het vullen met elektrolyt ≤ -30 °C, en verplichte codering voor traceerbaarheid gedurende de volledige levenscyclus. Elke fabriek die aan de Chinese markt levert, moet aan deze drempelwaarden voldoen, ongeacht waar de apparatuur is vervaardigd.
Het opzetten van een productielijn voor lithiumbatterijen is in wezen een precisieopdracht op het gebied van chemische technologie, vermomd als een discrete productieproces. De bedrijven die dit goed aanpakken — de bedrijven die de viscositeit van de slurry, de regeling van het dauwpunt en de compatibiliteit van klepmaterialen net zo serieus nemen als het celformaat en de productiesnelheid — zijn de bedrijven waarvan de cellen uiteindelijk de elektrische voertuigen en netopslagsystemen aandrijven die bepalend zijn voor de energietransitie. De bedrijven die dit niet doen, leren op de harde manier dat je bij de productie van batterijen de kwaliteit niet pas aan het einde van de productielijn kunt controleren. Je moet kwaliteit in elke stap inbouwen.
Bronvermeldingen
- Fraunhofer FFB. “Celproductie.” Fraunhofer-onderzoeksinstituut voor de productie van batterijcellen. https://www.batterien.fraunhofer.de/en/competences/cell.html
- Fraunhofer ILT. “IDEEL-project.” 2024. https://www.ilt.fraunhofer.de/
- Fraunhofer IWS. “DRYtraec — Droog proces voor het aanbrengen van elektroden.” Joseph von Fraunhofer-prijs 2025. https://www.iws.fraunhofer.de/
- Dragonfly Energy. “Een kijkje in de wereld van de productie van batterijcellen.” https://dragonflyenergy.com/battery-cell-manufacturing/
- IEEE. “Productieproces en vormfactoren van lithium-ioncellen.” 2024. https://ieeexplore.ieee.org/document/11197089
- Rockwell Automation. “PlantPAx gedistribueerd besturingssysteem.” https://literature.rockwellautomation.com/
- GF Piping Systems. “Procesautomatisering voor de productie van batterijen.” https://www.gfps.com/
- Festo. “Veelzijdige automatiseringscomponenten voor de productie van accu’s.” https://festoblog.com/
- Emerson. “Productie van onderdelen voor lithium-ionbatterijen.” https://s1-live.emerson.cn/
- MIIT, China. “Voorwaarden voor de standaardisatie van de lithium-ionbatterij-industrie (herziening 2024).” http://kfq.jcs.gov.cn/
- The Battery Magazine. “Hoe GB 38031-2025 de veiligheid van accu’s opnieuw definieert.” https://www.thebatterymagazine.com/
- Element Materials Technology. “Handleiding voor de certificering van lithium-ionbatterijen.” https://www.element.com/
- Vincer Valve. Startpagina. https://www.vincervalve.com/
- Vincer Valve. Contact. https://www.vincervalve.com/contact-for-a-quote/


