
Het omzetten van ruwe poeders in het duurste onderdeel van een elektrische auto is een staaltje van precisietechniek dat maar weinig mensen buiten de sector ten volle begrijpen. Een moderne lithium-ionbatterijcel doorloopt meer dan 50 afzonderlijke processen voordat deze klaar is voor gebruik in een auto, en elk van die processen vormt een potentieel storingspunt dat de veiligheid, de prestaties of de opbrengst in gevaar kan brengen. Hieronder wordt stap voor stap uitgelegd hoe het werkt.
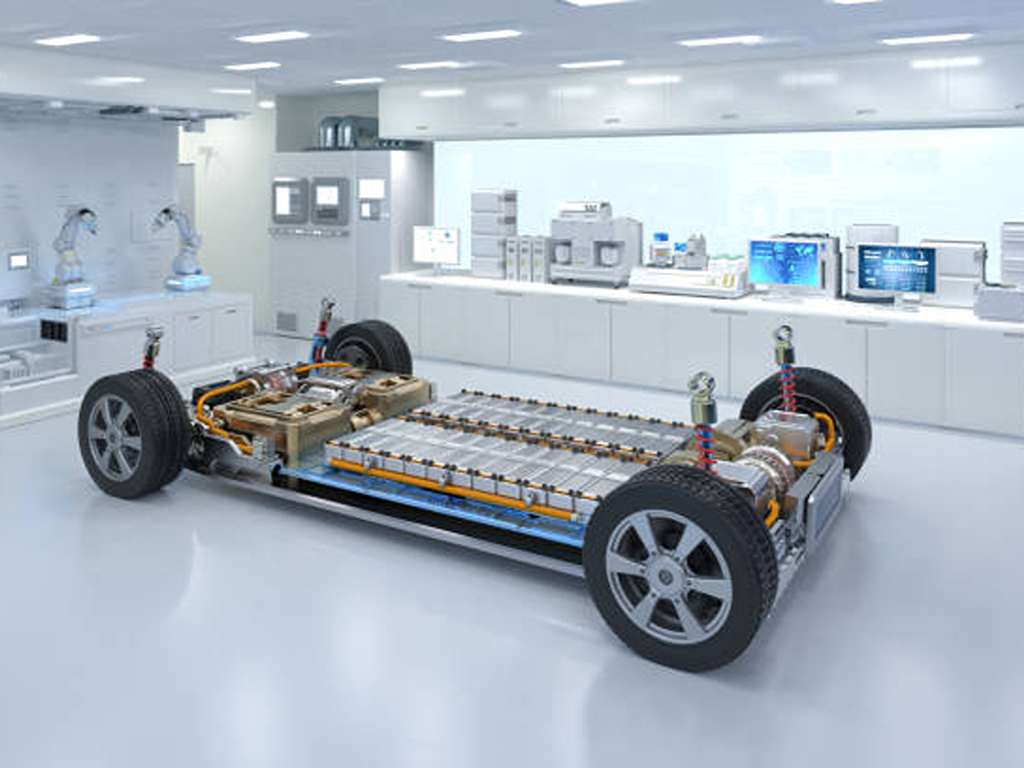
Grondstoffen die in een EV-accu worden verwerkt
Voordat een machine in werking treedt, moet het recept kloppen. Een EV-batterijcel bestaat uit vier categorieën basismaterialen, die elk een specifieke elektrochemische functie vervullen.
De kathode De positieve elektrode is de plek waar lithiumionen zich tijdens het ontladen ophopen. Er zijn twee chemische samenstellingen die de boventoon voeren: NMC (LiNixMnyCozO2), dat wordt gewaardeerd om zijn energiedichtheid, en LFP (LiFePO4), gewaardeerd om zijn prijs en thermische stabiliteit. De anode De negatieve elektrode bestaat vrijwel altijd uit grafiet; natuurlijk grafiet is goedkoper, terwijl synthetisch grafiet een hogere coulombische efficiëntie in de eerste cyclus biedt (~95% versus ~90%).
Daartussen ligt de scheidingsteken, een microporeus membraan van polypropyleen of polyethyleen met een dikte van slechts 10-25 micron. Dankzij de porositeit van 40-50% kunnen lithiumionen vrij door het membraan stromen, terwijl de elektroden elektrisch geïsoleerd blijven; bovendien fungeert de thermische uitschakeltemperatuur (~130 °C) als een ingebouwde veiligheidszekering. Het vierde onderdeel, de elektrolyt, is een 1 M-oplossing van lithiumhexafluorofosfaat (LiPF6) opgelost in een mengsel van organische carbonaten (EC/DMC/EMC), dat fungeert als de „snelweg” voor ionen die heen en weer reizen tussen de kathode en de anode.
Zie het maar als een taartrecept: kathode = bloem (het hoofdbestanddeel), anode = suiker (de combinatie), elektrolyt = water (het medium) en scheidingslaag = bakpapier (de barrière). Het recept bepaalt elke volgende stap.
Elektrodeproductie: van poeder tot precisiefolie
De productie van elektroden maakt ongeveer 40% van de kapitaalkosten van een productielijn uit, en daar is een goede reden voor. Hier worden poeders op micrometerschaal omgezet in precisiefilms, waarvan de uniformiteit bepalend is voor alles wat daarna volgt. De kern van de elektrodenproductie is bedrieglijk eenvoudig: het is de fase in de batterijproductie die het meest op “drukken” lijkt, en de eerste belangrijke hindernis voor de opbrengst.
Het mengen van slurry: de basis voor de kwaliteit van de elektroden
Het mengproces bepaalt de kwaliteit van de batterij. Poeders van actief materiaal, geleidende koolstofadditieven en polymeerbindmiddelen worden in nauwkeurige verhoudingen met een oplosmiddel gemengd tot een homogene slurry. De beoogde viscositeit ligt voor kathodeformuleringen doorgaans tussen 2.000 en 10.000 centipoise, met een vastestofgehalte van 60-75%.
Dit is niet zomaar roeren. Voor kathodes met een hoog nikkelgehalte (Ni ≥ 0,8) vereist de gevoeligheid voor vocht mengruimtes met dauwpunten van -40 °C of lager; één enkel druppeltje luchtvochtigheid kan de aluminium stroomcollector al aantasten nog voordat het coaten begint. Traditionele planetaire mengers verwerken batches in 2 tot 6 uur, terwijl continue extrusiesystemen met dubbele schroef de verblijftijd terugbrengen tot 30–120 seconden, met een betere reproduceerbaarheid en minder stilstand (Stichting Volta, 2024).
De omvang van de vloeistofverwerking is duizelingwekkend: één enkele gigafabriek zet meer dan 5.000 geautomatiseerde regelkleppen in binnen haar infrastructuur voor de productie van slurry, die elk zorgen voor de nauwkeurige dosering van ingrediënten in mengvaten (Technicus mobiliteitstechniek, 2024).
Coating en kalanderen: uniformiteit op micronniveau realiseren
Nadat het mengsel is bereid, wordt de slurry via een sleufmatrijs op metalen folie-stroomcollectoren aangebracht: aluminium voor de kathode en koper voor de anode. Dit is de meest energie-intensieve stap in de batterijproductie, die ongeveer 48% van de totale productie-energie verbruikt.
In een representatieve hogesnelheidslijn wordt koperfolie met een dikte van slechts 6 micron en een lengte van 4.000 meter met een snelheid van 80 meter per minuut door de coatingmachine gevoerd. De pas gecoate folie gaat vervolgens door een flotatiedroger van maximaal 70 meter lang, waar de temperatuur geleidelijk stijgt van kamertemperatuur tot 150 °C, waardoor het oplosmiddel verdampt. Maar snelheid heeft ook een keerzijde: bij coatings die bij 150 °C worden gedroogd, is de concentratie van het bindmiddel in de oppervlaktelaag drie keer zo hoog als in het substraat – een migratie-effect dat de hechting en de elektrochemische prestaties kan aantasten (Stichting Volta, 2024).
Na het drogen gaat de gecoate folie door een kalanderpers – in feite een paar verwarmde rollen – die de elektrode tot de beoogde dichtheid en porositeit samenpersen (doorgaans 25-35% voor kathodes, 30-40% voor anodes). Een hogere druk verhoogt de volumetrische energiedichtheid, maar vergroot tegelijkertijd de kronkeligheid, wat het transport van lithium-ionen belemmert. Afwijkingen in de coatingdikte van meer dan ±2% worden doorgaans afgekeurd – een tolerantie die strenger is dan bij de meeste precisiebewerkingen.
| Parameters | Kathode | Anode |
|---|---|---|
| Foliemateriaal | Aluminium (10-20 μm) | Koper (6-10 μm) |
| Beoogde porositeit | 25-35% | 30-40% |
| Mengviscositeit | 2.000 – 10.000 cP | 1.000 – 5.000 cP |
| Droogtemperatuur | RT – 150 °C | RT – 150 °C |
Snijden en het vervaardigen van elektroden; snijden tot een formaat dat geschikt is voor cellen
De jumborollen moeten nu op celafmetingen worden gesneden. Snijmachines verwerken de brede gecoate folies tot smalle stroken, en eventuele bramen of kreukels die hierbij ontstaan, vormen een pad voor interne kortsluitingen – een van de belangrijkste oorzaken van thermische runaway in afgewerkte cellen. De industrienorm schrijft voor dat de hoogte van de bramen minder dan 50% van de coatingdikte mag bedragen.
Na het snijden voeren de machines voor de productie van elektroden het snijden van aansluitlipjes, het lassen van aansluitlipjes (ultrasoon voor verbindingen tussen koperen en aluminium aansluitlipjes en de collector, laser voor het afdichten van de bovenkap) en het aanbrengen van beschermende tape uit. Optische inspectiesystemen scannen elke rand van de elektroden met een resolutie van microns voordat de platen naar de assemblagelijn gaan.
Celassemblage: de kern van de batterij samenstellen
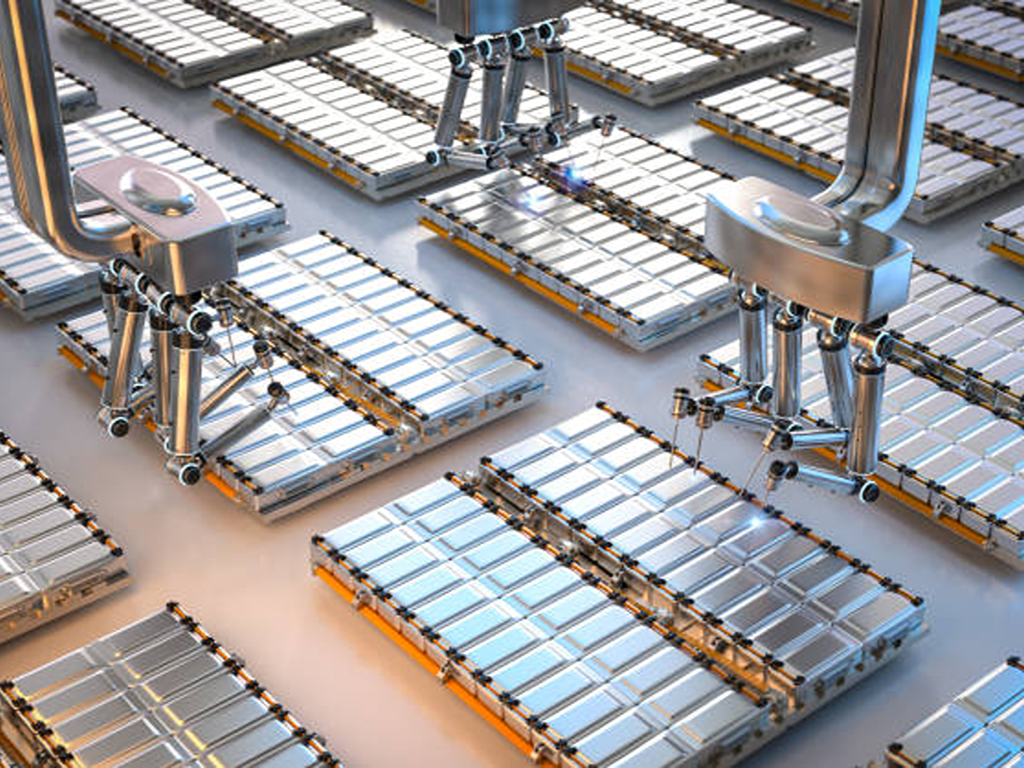
Nu de elektroden klaar zijn, bereikt het productieproces zijn fysieke kern: het samenstellen van de anode-separator-kathode-stapel tot een functionele cel. Dit is tevens het structurele kruispunt waarop wordt bepaald welke uiteindelijke vorm de cel krijgt (cilindrisch, prismatisch of pouch).
De keuze tussen stapelen en wikkelen is de eerste ontwerpbeslissing. Bij cilindrische cellen wordt vrijwel uitsluitend gewikkeld (snel, zuinig), bij pouch-cellen wordt de voorkeur gegeven aan Z-stapelen (hogere precisie, minder interne holtes, betere energiedichtheid) en bij prismatische cellen zijn beide methoden mogelijk. Moderne hogesnelheidsstapelmachines halen cyclustijden van minder dan 0,1 seconde per stuk met een opbrengst van meer dan 99,5% – een doorvoercapaciteit die stapelen zelfs op gigafabrieksschaal commercieel haalbaar heeft gemaakt.
Dit alles vindt plaats in droge ruimtes waar het dauwpunt op -55 °C wordt gehouden en de relatieve vochtigheid rond 0,08% schommelt, onder cleanroomomstandigheden van ISO-klasse 7. Vocht zou in dit stadium een reactie aangaan met de grondstoffen voor de elektrolyten, waardoor fluorwaterstofzuur ontstaat dat de elektroden van binnenuit wegvreet.
Vullen en afdichten van elektrolyt: de Precision Wet Step
Als de productie van elektroden te vergelijken is met drukken, dan is het vullen met elektrolyt te vergelijken met een operatie. De geassembleerde maar droge cel wordt onder vacuüm geplaatst (absolute druk lager dan 10 millibar), waarna een nauwkeurig gedoseerde hoeveelheid elektrolyt wordt geïnjecteerd. Het vulvolume moet nauwkeurig zijn, met een afwijking van maximaal ±1%: te weinig, en er ontstaan droge plekken die plaatselijke weerstand en lithiumafzetting veroorzaken; te veel, en de cel zwelt op of gaat lekken.
De elektrolyt zelf moet uiterst zuiver zijn: LiPF6 concentratie van 1 M, watergehalte van minder dan 10 delen per miljoen. Snel schakelende hoekzetelkleppen, ontworpen voor miljoenen schakelcycli, regelen de vul- en vacuümpulsen, terwijl alle onderdelen die in contact komen met de vloeistof van PVDF of PTFE moeten zijn vervaardigd om te voorkomen dat metaalionen in de elektrolyt terechtkomen (Technicus mobiliteitstechniek, 2024). Na het vullen wordt de cel vacuümverpakt, waarmee de assemblagefase is voltooid.
Vorming, rijping en afwerking: de cel tot leven brengen
Een pas samengestelde cel is chemisch inert; ze heeft nog nooit een lading vastgehouden. Opleiding is de eerste elektrochemische reactie. Tijdens de eerste laadcyclus ontleedt een deel van het elektrolytoplosmiddel (meestal ethyleencarbonaat) zich reductief aan het anodeoppervlak, waardoor een vaste elektrolyt-interfase (SEI)-laag ontstaat met een dikte van slechts 5-20 nanometer. Deze laag is lithium-ion-geleidend maar elektronisch isolerend; ze passiveert de anode, waardoor verdere ontleding van het elektrolyt bij elke volgende cyclus wordt voorkomen.
De prijs van deze beschermlaag is een onomkeerbaar capaciteitsverlies. Grafietanodes verliezen doorgaans 5-10% van hun oorspronkelijke capaciteit door de vorming van SEI, wat tot uiting komt in een coulombisch rendement van 90-95% in de eerste cyclus. Alles wat de cel ooit zal leveren, begint vanaf dit verlaagde uitgangspunt.
Na hun vorming komen de cellen in veroudering een wachttijd van één tot drie weken bij geregelde temperaturen (25-45 °C), zodat de elektrolyt volledig in de poriën van de elektrode kan doordringen en de celspanning zich kan stabiliseren. Gedurende deze periode ontstaan er vormingsgassen (voornamelijk ethyleen, waterstof en CO2) worden afgevoerd via een ontgassing stap, waarna de cel definitief wordt afgesloten. De vormingsrekken en ontgassingsstations werken onder nauwkeurige temperatuurregeling (±1 °C), omdat de kwaliteit van de SEI en daarmee de levensduur van de batterij tot op de graad nauwkeurig temperatuurafhankelijk zijn.
Nauwkeurige vloeistofregeling: de verborgen ruggengraat van de batterijproductie
Als je door een willekeurige gigafabriek loopt, zie je dat er in elke productiefase duizenden leidingen, kleppen en aandrijvingen zijn verweven. Alleen al in één slurry-productielijn worden meer dan 5.000 regelkleppen gebruikt, waardoor componenten voor vloeistofregeling qua aantal de meest voorkomende precisieapparaten in de fabriek zijn, maar in de vakliteratuur over productie het minst aan bod komen (Technicus mobiliteitstechniek, 2024).
Kleppen bij het mengen van slurry en bij de verwerking van elektroden
In het mengstation voor slurry is de dichtheid van de kleppen het grootst. Elk poeder, elk oplosmiddel en elk additief komt via een speciaal stroomtraject, dat wordt geregeld door geautomatiseerde kleppen, in het mengvat terecht. V-port-kogelkranen zorgen voor een nauwkeurige dosering en hun karakteristieke stromingsprofiel (FL ≥ 0,9) biedt de precisie van een klep in een compacte uitvoering. Vlinderkleppen regelen de doorstroming van bulkvloeistoffen en slurry in leidingen van 2 inch en groter, waar ze vanwege hun kosteneffectiviteit op grote schaal de standaardkeuze zijn.
Maar het materiaal van de klep is net zo cruciaal als het type klep, vooral bij de productie van kathodeprecursoren. Bij het natte proces voor kathodematerialen worden sterk corrosieve vloeistoffen gebruikt: zwavelzuur, natronloog, ammoniak en sulfaten van nikkel, kobalt en mangaan. Ieder spoor van ijzeroxide, zink, asbest of PVC dat uit het materiaal van kleppen of leidingen uitloogt, zal het mengsel van kathodeprecursoren onherstelbaar verontreinigen. Daarom zijn thermoplastische kleppen de norm geworden: PPGF (polypropyleen met glasvezel) biedt een 30 keer zo hoge slijtvastheid als met PTFE bekleed metaal, terwijl PVDF (polyvinylideenfluoride) een 100 keer zo hoge slijtvastheid als PTFE biedt, in combinatie met een superieure chemische inertie (SAFI / ValveUser, 2024).
Kleppen in de elektrolytverwerking en het thermisch beheer
Stroomafwaarts vereist het vullen met elektrolyt een geheel ander klepprofiel. Hier zijn hoekzittingkleppen de norm: dankzij hun snelle openings- en sluitingsreactie en hun compacte, geïntegreerde aandrijving zijn ze ideaal voor de snelle vacuüm- en vulpulsen bij vulstations, en hun nominale levensduur (miljoenen cycli) sluit perfect aan bij het onophoudelijke tempo van een productielijn met hoge doorvoercapaciteit.
De formatie- en rijpingsfase brengt nog een andere uitdaging op het gebied van vloeistofregeling met zich mee: temperatuurregeling. Om een stabiliteit van ±1 °C te handhaven in honderden formatiekanaal, is het nodig om regelkleppen op gekoelde circuits met mantel te regelen; globekleppen met terugkoppeling via een positioneerder zorgen voor de nauwkeurige debietregeling waarvan de kwaliteit van de SEI-formatie afhangt.
De keuze van de klep in elke fase is geen eenvoudige zaak. In de onderstaande tabel wordt het gebruikelijke verband samengevat:
| Productiefase | Vloeistof / Medium | Aanbevolen kleptype | Belangrijkste vereiste |
|---|---|---|---|
| Mengen van slurry (dosering van poeder en vloeistof) | Actieve stoffen + oplosmiddelen | V-poort-kogelkraan | Nauwkeurige dosering (FL ≥ 0,9) |
| Mengen van slurry (bulktransport ≥ 2″) | Suspensies + procesvloeistoffen | Vlinderklep | Kosteneffectief op grote schaal |
| Vullen met elektrolyt | LiPF6 elektrolyt | Hoekzittingklep | Hoge levensduur + chemische inertie |
| Nat kathodeproces | H2DUS4 / natriumhydroxide / ammoniak3 / metaalsulfaten | Thermoplastische kogel-/knijpafsluiter (PPGF/PVDF) | Geen metaalverontreiniging |
| Warmtebeheer (vorming/veroudering) | Koelwater/glycol | Globe-regelklep | Regeling van ±1 °C |
Kwaliteitscontroles in elke fase
Kwaliteit bij de productie van batterijen is geen eindcontrole, maar is in elke fase ingebed, omdat defecten zich in de verdere productieketen opstapelen. Een defect in de coating van een elektrode dat bij het snijden over het hoofd wordt gezien, leidt tot een risico op kortsluiting in de geassembleerde cel. Een zwakke lasverbinding van een aansluitlipje leidt onder belasting tot een hotspot. Een slecht gevormde SEI leidt tot een vroegtijdige afname van de capaciteit.
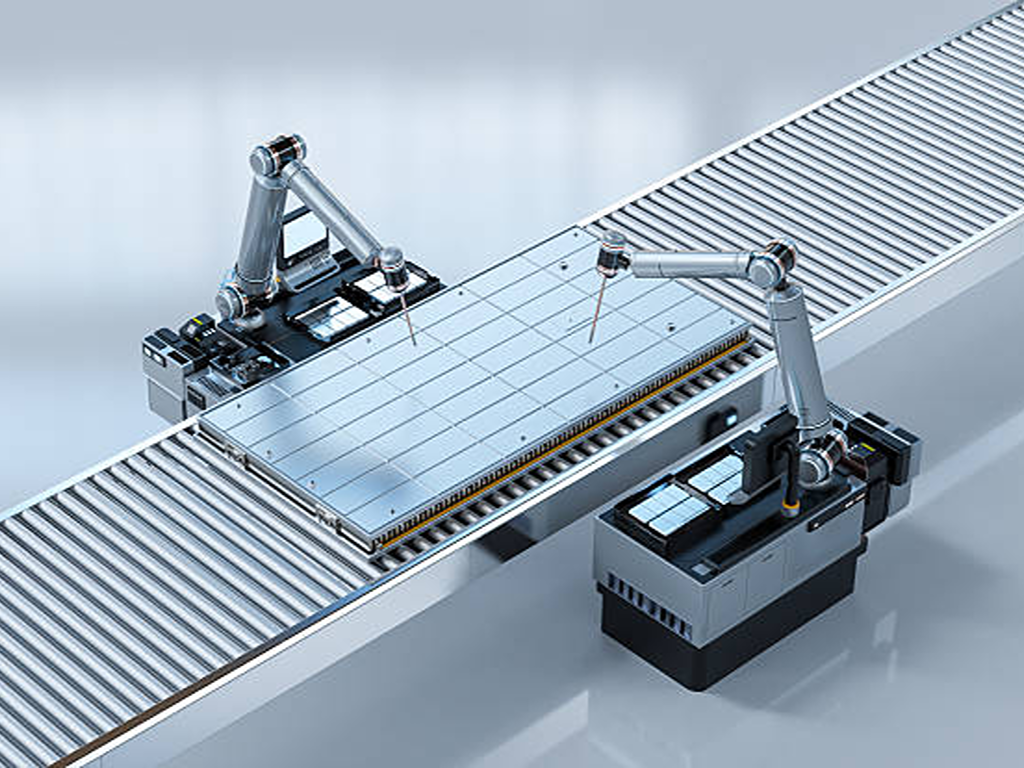
Optische inspectiesystemen scannen de randen van elektroden met een resolutie van microns. Met ultrasone lashechtsterktetests wordt de integriteit van de verbinding tussen het lipje en de collector gecontroleerd. Heliumlekdetectie met een gevoeligheid tot 10-5 mbar·L/s bevestigt de hermetische afdichting na het vullen met elektrolyt. Elektrochemische impedantiespectroscopie (EIS) spoort interne defecten op die bij visuele inspectie niet kunnen worden opgemerkt. Tegen de tijd dat een cel de eindcontrole bereikt, heeft deze al meer dan 30 afzonderlijke parametercontroles doorstaan: onder andere capaciteit, spanning, interne weerstand, zelfontladingssnelheid, isolatieweerstand, dikte en gewicht.
Volledige traceerbaarheid zorgt ervoor dat alles in elkaar klopt. Elke cel is voorzien van RFID- of barcodegegevens die deze koppelen aan de specifieke slurry-batch, de coaterbaan, het opwikkelstation, de vulmond en het vormingsrek waaruit deze is voortgekomen – een digitale draad die analyse van de onderliggende oorzaak mogelijk maakt wanneer er iets misgaat, en een absolute vereiste voor elke moderne gigafabriek.
Voor batterijfabrikanten die vloeistofregelcomponenten voor hun productielijnen specificeren, kan de samenwerking met een leverancier die eigen R&D, ontwerp, testen en assemblage onder één dak aanbiedt, het selectieproces van afsluiters vereenvoudigen. VINCER levert kogelkranen voor nauwkeurige dosering, globekranen voor temperatuurregeling en opties in verschillende materialen, waaronder roestvrij staal, duplex en configuraties met PTFE/PVDF-zittingen, met selectieondersteuning op maat om te voldoen aan de chemische en precisie-eisen van elke productiefase. Ontdek de serie kogelkranen van VINCER of uw specifieke wensen bespreken.
Bronvermeldingen
- Volta Foundation. “Basisprincipes van de batterijproductie aan de hand van de celproductielijn van CATL (deel 1).” 2024. volta.foundation
- Mobility Engineering Tech. “Regelkleppen: essentiële onderdelen voor de productie en recycling van EV-accu’s.” 2024. mobilityengineeringtech.com
- SAFI / ValveUser. “De juiste keuze van afsluiters in het natte gedeelte van de batterijproductie voor elektrische voertuigen.” 2024. valveuser.com
- VINCER-klep. Serie kogelkranen. vincervalve.com
- VINCER-klep. Sluitkleppen. vincervalve.com
- VINCER Valve. Neem contact op voor een offerte. vincervalve.com
- VINCER Valve. Startpagina. vincervalve.com


