
Bij industriële leidingen waar veel op het spel staat, is de keuze voor de juiste doorlaatmaat een cruciale financiële en operationele beslissing. Of u nu prioriteit geeft aan maximale doorstroomrendement of aan het beheersen van de kapitaaluitgaven: inzicht in de subtiele verschillen tussen configuraties met volledige doorlaat en met beperkte doorlaat zal een grote invloed hebben op de prestaties, het energieverbruik en de onderhoudsfrequentie van uw systeem.
Kogelkranen met volledige doorlaat versus kogelkranen met standaard doorlaat: meer dan alleen de oppervlakkige definities
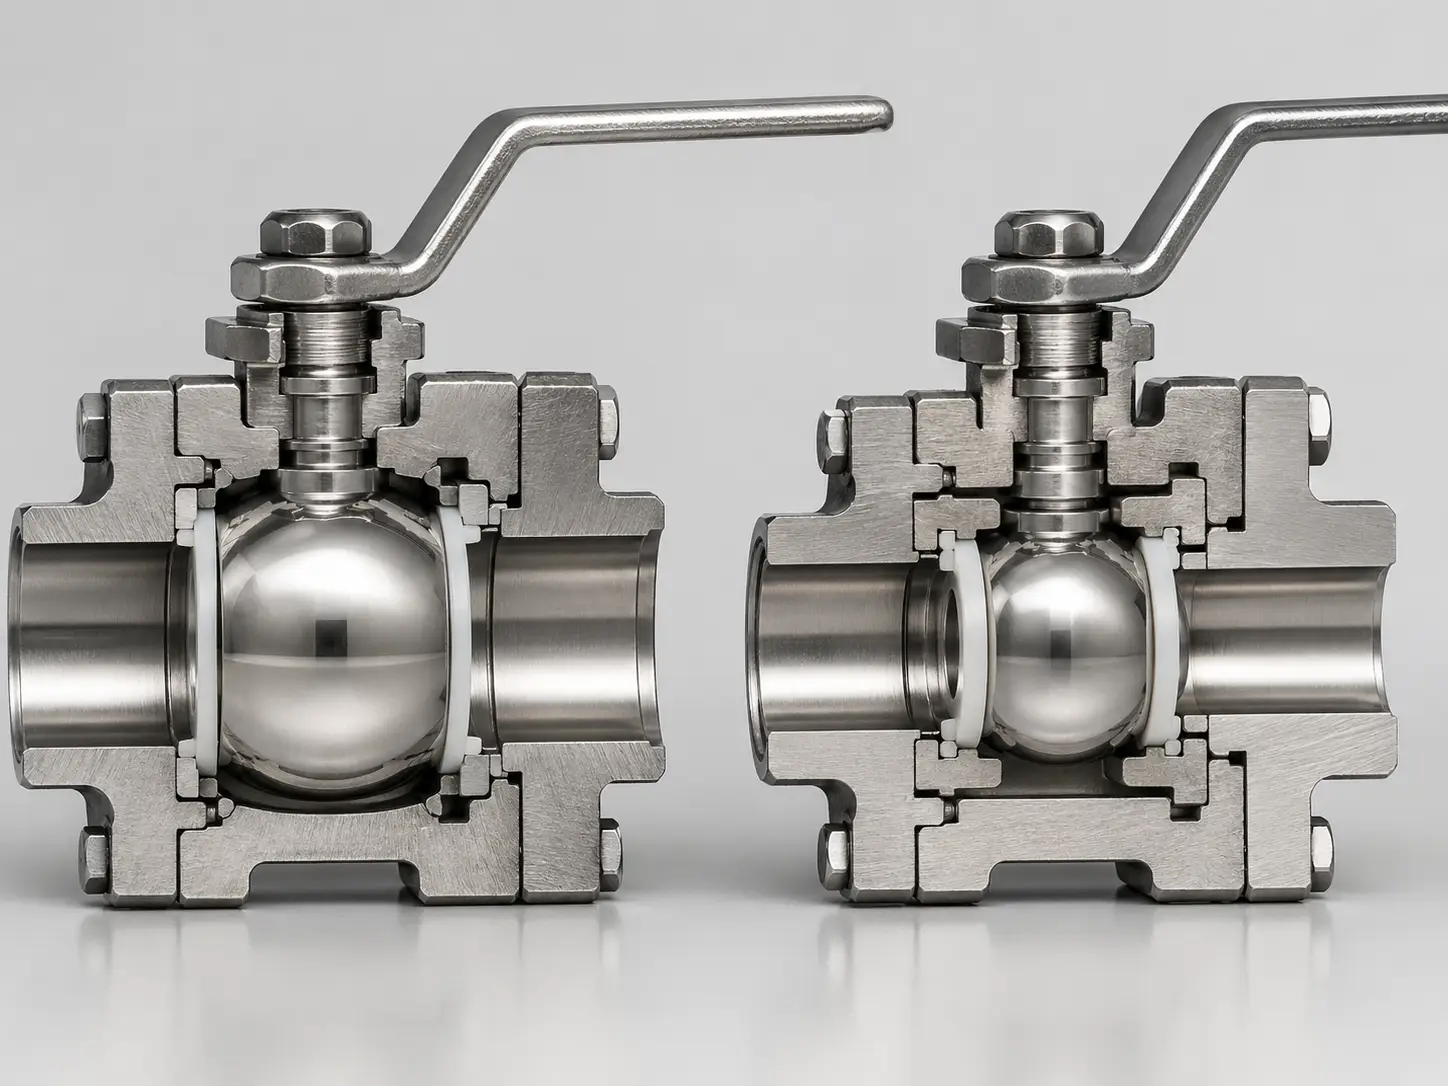
De kern van dit technische debat ligt in het verschil tussen de inwendige geometrische diameter van de klep en de inwendige diameter van de aangesloten leiding. Bij het beoordelen van een volledige poort versus standaardpoort Wat de configuratie betreft: een kogelkraan met volledige doorlaat (vaak ook wel ‘full bore’ genoemd) heeft een inwendige cilindrische opening die perfect overeenkomt met de binnendiameter van de leiding. Deze naadloze aansluiting zorgt voor een recht, vrijwel onbelemmerd stromingspad dat, wanneer de kraan volledig openstaat, precies hetzelfde werkt als een recht stuk leiding. Hierdoor blijft de laminaire stroming behouden en worden structurele knelpunten voorkomen.
Daarentegen heeft een standaardpoortklep – in de branche vaak aangeduid als een klep met beperkte doorlaat – een kogelopening met een beperkte doorsnede. Zowel de behuizing als de kogel zelf zijn kleiner, wat de vloeistofdynamica binnen het leidingnetwerk fundamenteel verandert. Inzicht in dit structurele verschil is de eerste stap om rampzalige verkeerde toepassingen te voorkomen in complexe vloeistoftransportsystemen, waar een onjuiste dimensionering tot verwoestende gevolgen verderop in het systeem kan leiden.
| Technische specificaties | Kogelkraan met volledige doorlaat | Standaard (verkleinde) poort |
|---|---|---|
| Geometrie van de boringdiameter | Identiek aan de ID van de verbindingsbuis | Meestal één nominale maat kleiner dan de binnendiameter van de buis |
| Stroomcoëfficiënt (Cv) | Maximale capaciteit (minimale wrijvingsweerstand) | Aanzienlijk verminderde capaciteit (hogere weerstand) |
| Drukval (ΔP) | Verwaarloosbaar / Bijna nul | Meetbare drukval als gevolg van het Venturi-effect |
| Afmetingen van het kleppenblok | Grotere behuizing, hoger totaalgewicht | Compacte vormgeving, zeer ruimtebesparend |
| Aanvankelijke kapitaalkosten | Hogere materiaal- en productiekosten | Voordeligere inkoopprijs |
Om de nuances van deze vergelijking te doorgronden, moeten ingenieurs veel verder kijken dan de oorspronkelijke inkooporder. Hoewel het klopt dat een standaardboring inherent voordeliger is vanwege het lagere verbruik van grondstoffen zoals roestvrij staal of koolstofstaal, brengt deze onvermijdelijke doorstromingsbeperkingen met zich mee. De cruciale technische uitdaging bestaat erin te berekenen of de besparingen op de initiële aanschafkosten opwegen tegen het potentiële energieverlies op lange termijn als gevolg van een hogere belasting van de pomp, schuifspanning in de vloeistof en de daarmee samenhangende mechanische slijtage gedurende de levensduur van de installatie.
De fysica van stroming: uitleg over Cv-waarden en drukval
In de stromingsleer wordt de efficiëntie van een leidingstelsel algemeen gekwantificeerd aan de hand van de stromingscoëfficiënt, beter bekend als de Cv-waarde. Deze maatstaf geeft het watervolume aan (in Amerikaanse gallons per minuut) bij 60 °F dat onbelemmerd door een specifieke klep stroomt en daarbij een drukval van precies 1 psi veroorzaakt. Bij het uitvoeren van een grondige prestatievergelijking tussen verschillende kleptypen fungeert de Cv-waarde als de ultieme maatstaf voor stromingsefficiëntie en operationele haalbaarheid.
Technisch inzicht:
De functionele relatie tussen het volumestroom (Q), de doorstroomcoëfficiënt (Cv) en de drukval (ΔP) over de klep wordt wiskundig beschreven door de volgende formule uit de stromingsleer:
Q = Cv * √(ΔP / SG) (waarbij SG het soortelijk gewicht van de vloeistof is).
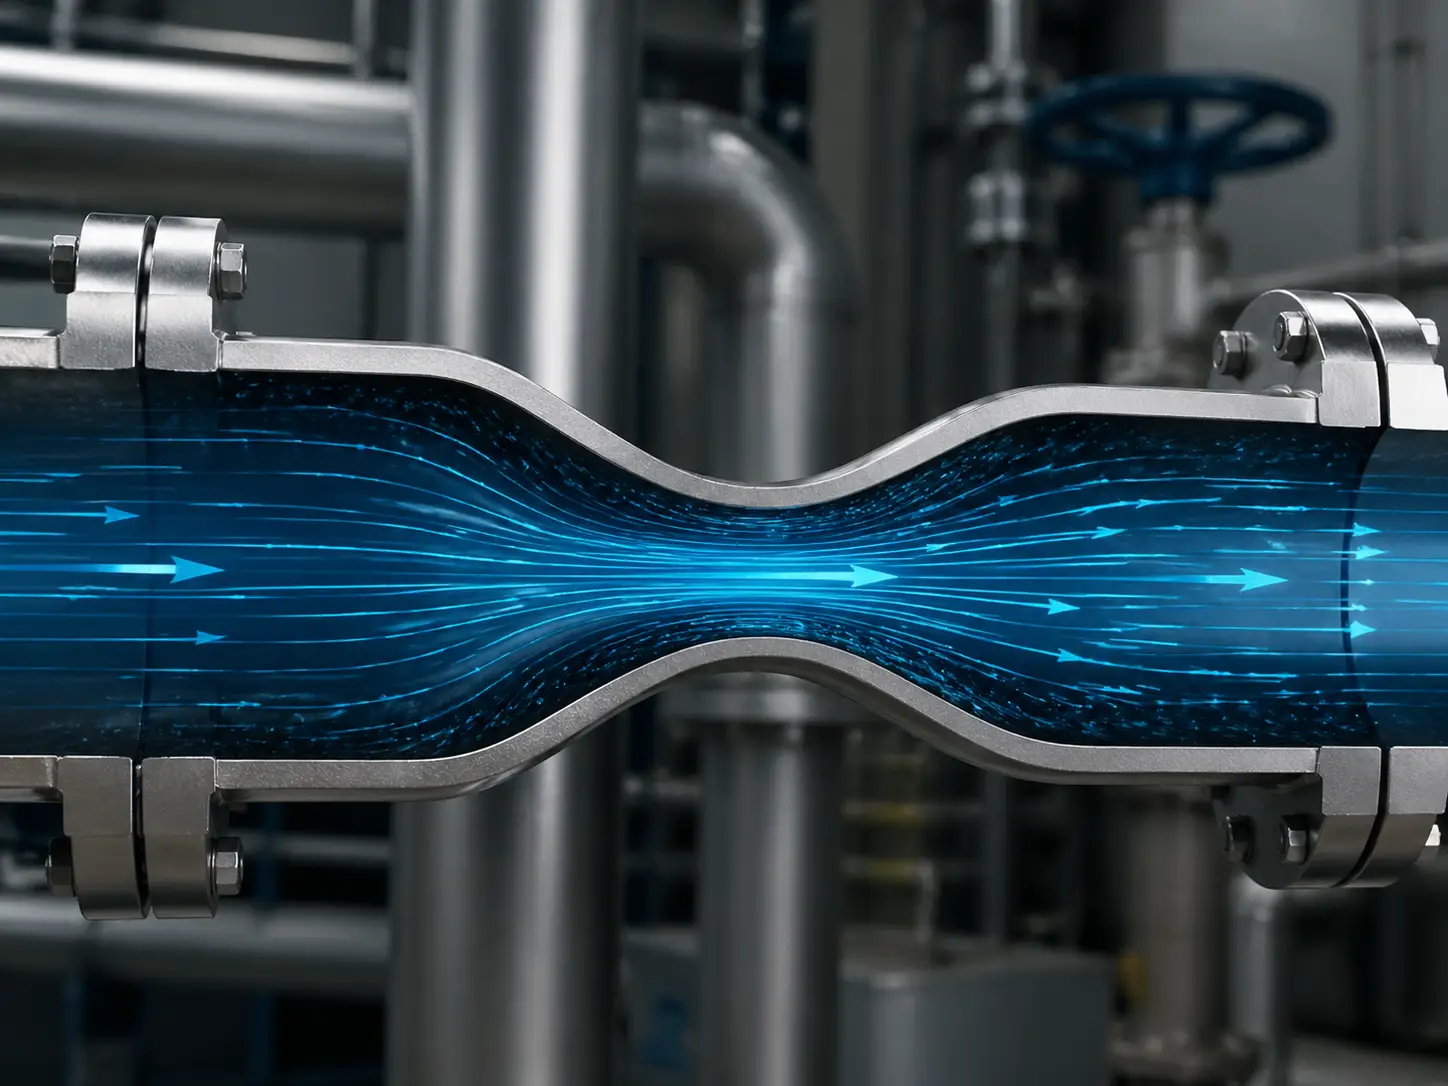
Aangezien een vernauwde poort de dwarsdoorsnede van de stromingsruimte fysiek beperkt, zal de drukval (ΔP) onvermijdelijk toenemen als het systeem een constant debiet (Q) probeert te handhaven.
De stroomcoëfficiënt (Cv) ontrafeld in praktische leidingsystemen
Om de overstap te maken van theoretische formules naar de praktijk van de techniek, zullen we eens kijken naar standaardgegevens uit de industrie. Een typische 2-inch kogelkraan met volledige doorlaat heeft doorgaans een zeer hoge Cv-waarde, variërend tussen 350 en 450, waardoor de vloeistofstroom vrijwel geen weerstand ondervindt. Als we daarentegen dezelfde nominale buismaat van 2 inch bekijken, maar dan met een standaard poortontwerp, daalt de Cv-waarde drastisch tot een bereik van 120 tot 150.
Dit betekent een verbazingwekkende vermindering van de doorstroomcapaciteit met bijna 60-70%. In een zware industriële omgeving zorgt dit ernstige knelpunt ervoor dat de centrifugaalpompen van het systeem exponentieel harder moeten werken om het benodigde vloeistofvolume door de vernauwde doorgang te persen. Dit verhoogt het Reynoldsgetal, zorgt ervoor dat de vloeistof van een laminaire naar een turbulente toestand overgaat, verbruikt aanzienlijk meer elektriciteit en versnelt de mechanische slijtage van de pompwaaiers en afdichtingen drastisch.
Het Venturi-effect en uw verborgen energiekosten
Wanneer een vloeistof met hoge snelheid de smallere inwendige doorgang van een standaardpoortunit binnenstroomt, ondergaat deze een gedwongen versnelling — een verschijnsel dat vloeistofingenieurs kennen als het Venturi-effect. Deze plotselinge versnelling veroorzaakt tegelijkertijd een plaatselijke daling van de vloeistofdruk. Als het leidingsysteem dicht bij de dampdrukdrempel van de getransporteerde vloeistof werkt, kan deze drukdaling cavitatie veroorzaken.
Tijdens cavitatie ontstaan er in hoog tempo microscopisch kleine dampbellen, die vervolgens met grote kracht tegen de metalen oppervlakken uiteenspatten wanneer de druk stroomafwaarts weer toeneemt. Tijdens continue bedrijfcycli genereren deze implosies enorme schokgolven die de interne metalen onderdelen van de klep uithollen, zachte afdichtingsmaterialen (zoals PTFE of PEEK) vernietigen en leiden tot voortijdige interne lekkage. De energiekosten die gepaard gaan met het overwinnen van deze drukval, in combinatie met de onderhoudskosten als gevolg van cavitatieschade, overschrijden ruimschoots de aanvankelijke besparingen die worden gerealiseerd door de aanschaf van een kleinere klep.
Cruciale toepassingsbeperkingen: wanneer je de volledige poort moet gebruiken
Hoewel kostenbewuste inkoopteams vaak de voorkeur geven aan kleppen met een beperkte doorlaat vanwege de aantrekkelijke aanschafprijs, zijn er bepaalde industriële processen waarbij fysieke beperkingen absoluut geen ruimte laten voor compromissen. In deze extreme bedrijfsomstandigheden leidt het gebruik van iets anders dan een klep met volledige doorlaat onvermijdelijk tot systeemstoringen, gevaarlijke lekkages en onaanvaardbare stilstand.
Viscos vloeistoffen, slurries en schurende media
In veeleisende sectoren zoals de gemeentelijke afvalwaterzuivering, de pulp- en papierindustrie of mijnbouwactiviteiten onder zware omstandigheden bevatten de getransporteerde vloeistoffen vaak hoge concentraties zwevende vaste deeltjes of hebben ze een extreem hoge dynamische viscositeit. In deze uitdagende scenario’s is het belangrijk om een Kogelkraan met volledige doorlaat versus standaard doorlaat Configuratie is absoluut noodzakelijk.
De geometrische beperking die inherent is aan een klep met beperkte doorlaat zorgt actief voor stagnatiezones in de holte van het klephuis, waar dikke media zich kunnen ophopen, stollen en uiteindelijk de mechanische werking van de kogel kunnen blokkeren. Bovendien zorgen de plaatselijke snelheidspieken, veroorzaakt door de smallere doorlaat, ervoor dat vaste deeltjes (zoals zand, ertsspul of aanslag) als een schurende straal met hoge snelheid werken. Deze vloeistofschuifspanning slijt de zittingen snel weg, wat een drastisch verkorte levensduur garandeert. Kleppen met volledige doorlaat behouden een consistent snelheidsprofiel, waardoor schurende media kunnen doorstromen zonder de afdichtingsoppervlakken agressief aan te tasten.
Pijpleidingreiniging: een onmisbare vereiste in de sector
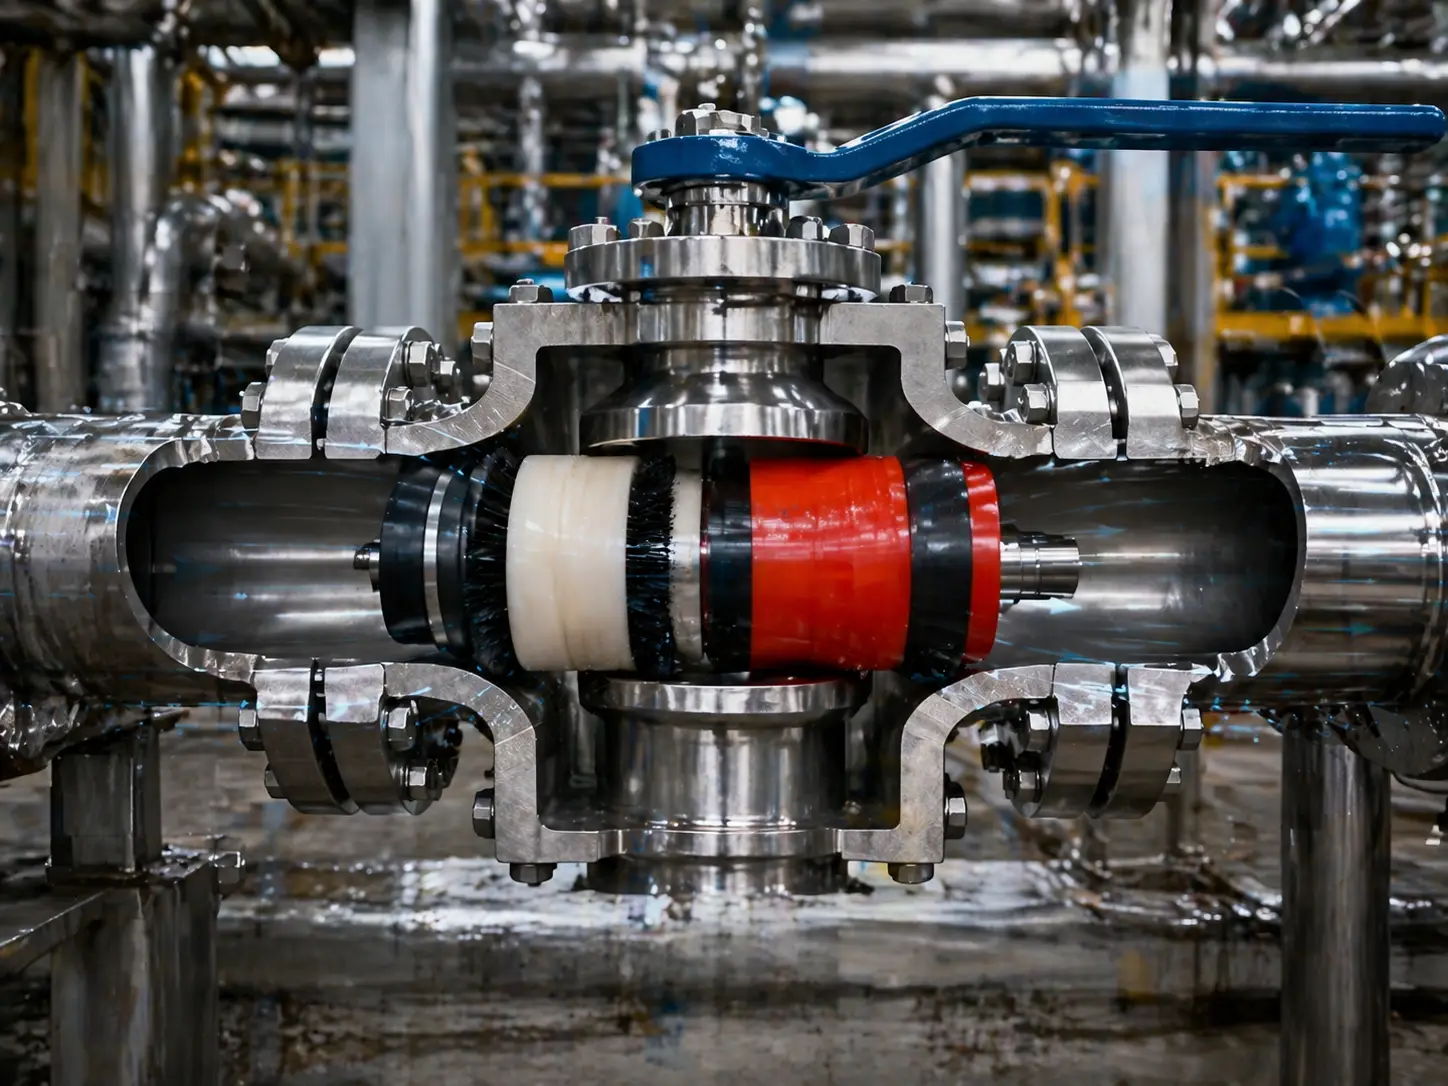
Voor transportnetwerken in de upstream- en midstream-sector voor olie, aardgas en complexe chemische stoffen moeten pijpleidingen regelmatig mechanisch worden gereinigd, moeten vloeistoffen worden gescheiden en moet er een interne inspectie plaatsvinden via een proces dat “pigging” wordt genoemd. Een pijpleidingpig is een zeer gespecialiseerd, massief cilindrisch apparaat dat zo is ontworpen dat het precies past bij de binnendiameter van de pijpleiding.
In dit verband wordt het debat over de afmetingen van de doorlaat direct opgelost door eenvoudige natuurkunde. Een standaard poortklep fungeert als een ondoordringbare fysieke barrière; de reinigingspig zal met kracht tegen de vernauwde opening van de klep botsen en onmiddellijk vast komen te zitten. Het terughalen van een vastzittende pig vereist een volledige noodstop van de pijpleiding, drukloze maken en soms het doorsnijden van de leiding zelf — wat honderdduizenden dollars aan ongeplande stilstand met zich meebrengt. Daarom is, als een leiding reinigbaar moet zijn, een ontwerp met volledige doorlaat de enige wiskundig mogelijke keuze.
Strategische implementaties: wanneer een standaardpoort de beste keuze is
Het is belangrijk te beseffen dat er zeer gegronde, wiskundig onderbouwde redenen zijn om voor een standaardpoortontwerp te kiezen. Bij gespecialiseerde Original Equipment Manufacturing (OEM), op skids gemonteerde systemen of dicht opeengepakte chemische mengmodules, waar ruimte uiterst schaars is, bieden de compacte afmetingen en het aanzienlijk lagere gewicht van het standaardpoortontwerp enorme architectonische voordelen.
Omdat er minder roestvrij staal of koolstofstaal nodig is voor het gietwerk, blijft het de budgetvriendelijke en technisch haalbare keuze voor het transport van schone, laagviskeuze media zoals instrumentlucht, drinkwater of lagedrukstoom, waarbij kleine drukverliezen constructief gezien niet van belang zijn. In deze niet-kritische medi leidingen vormt de turbulentie die door de kleinere binnendiameter ontstaat geen bedreiging voor de integriteit van het systeem, waardoor de standaardaansluiting een zeer efficiënte investering is.
De TCO-valkuil: aanschafprijs versus automatiserings- en aandrijfkosten
Bij geavanceerde B2B-inkoop is de totale eigendomskost (TCO) belangrijker dan de oorspronkelijke factuurwaarde. Hoewel veel technische discussies beginnen met een vergelijking die uitsluitend betrekking heeft op de grondstofkosten van het klephuis, wordt daarbij fatale vergeten wat het duurste en meest cruciale onderdeel is van moderne vloeistofregeling: de geautomatiseerde aandrijving.
Het koppelgedrag van kleppen en de verborgen kosten van aandrijvingen
Het financiële plaatje verandert drastisch wanneer automatisering wordt ingevoerd. De grotere, zwaardere kogel in een klep met volledige doorlaat heeft van nature een aanzienlijk groter oppervlak dat voortdurend onder druk in contact staat met de klepzittingen. Deze toegenomen wrijving vertaalt zich direct in een enorm verhoogd “losbreekkoppel” – de ruwe draaikracht die nodig is om de klep vanuit een volledig gesloten positie tegen de leidingdruk in open te breken.
Technische methodologie: het optimaliseren van de klep-actuatormatrix
Het verschil in koppel tussen verschillende doorlaatmaten is vaak de oorzaak dat inkoopbudgetten uit de hand lopen. Bij het overschakelen naar een klep met volledige doorlaat voor een marginale toename van het debiet zien ingenieurs zich vaak genoodzaakt de benodigde pneumatische of elektrische aandrijving exponentieel te vergroten om het toegenomen startkoppel te overwinnen. Het gebruik van een enorme tandheugel- of scotch-yoke-aandrijving voor een eenvoudige proceslijn is een schoolvoorbeeld van inefficiënte kapitaalallocatie.
Om deze “TCO-valkuil” te voorkomen, kunnen professionele automatiseringsintegrators zoals VINCER-KLEP gebruikmaken van een eigen 8-dimensionale analysemethode. In plaats van klakkeloos te grote aandrijvingen in te zetten, worden bij deze technische aanpak het soortelijk gewicht, de werkdrukverschillen, de wrijvingscoëfficiënten van het zittingmateriaal, de beschikbare luchttoevoerdruk en de veiligheidsfactoren grondig geanalyseerd. Deze aanpak zorgt ervoor dat de aandrijving de juiste afmetingen heeft, waardoor dure “overdimensionering” wordt voorkomen en kostenefficiëntie wordt gewaarborgd zonder dat dit ten koste gaat van de betrouwbaarheid van het systeem.
Industrienormen: toelichtingen bij ASME B16.34 en API 6D
Om elke onduidelijkheid bij wereldwijde inkoop volledig uit te sluiten, worden de geometrische grenswaarden van deze onderdelen strikt vastgelegd in internationale technische normen. Of een faciliteit nu onderdelen aanschaft voor een standaard nutsleiding of voor een cruciaal hogedruk-koolwaterstofverdeelstuk, het naleven van normen zoals ASME B16.34 (Kleppen — met flens, schroefdraad en lasaansluiting) en API 6D (Specificatie voor pijpleidingen en afsluiters) staat niet ter discussie.
Meer specifiek schrijft ASME B16.34 strikt de toegestane minimale binnendiameter voor. Volgens deze strenge richtlijnen wordt een klep met verkleinde doorlaat gedefinieerd als een klep met een binnendiameter die precies één nominale leidingmaat kleiner is dan de maat van de pijpleidingaansluiting (bijvoorbeeld een 3-inch klep met een binnendiameter van 2 inch). Bovendien vereist API 6D dat kleppen die volledig kunnen worden geopend een onbelemmerde doorlaat hebben, zodat inspectie-pigs voor pijpleidinginspectie erdoorheen kunnen. Door uit te gaan van deze strikte definities kunnen vloeistofingenieurs drukverliezen en stroomsnelheden nauwkeurig berekenen op basis van wettelijk bindende fabricagekarakteristieken, in plaats van te vertrouwen op inconsistente marketingterminologie.
Een 4-stappenbeslissingsboom voor de selectie van afsluiters
Het doorkruisen van het complexe web van stromingscoëfficiënten, koppelwaarden, normen en initiële kosten hoeft uw projectplanning niet te vertragen. Maak gebruik van deze pragmatische, op gegevens gebaseerde beslissingsboom om de optimale configuratie voor uw specifieke leidingnetwerk te bepalen:
- Stap 1: Analyseer het profiel van het medium. Bevat de vloeistof schurende zwevende deeltjes, heeft deze een hoge viscositeit of gaat het om dikke slurries? Zo ja, kies dan voor een ‘Full Port’-uitvoering om mechanische blokkades en erosie van de zitting te voorkomen. Als het om een schone vloeistof of een gas gaat, ga dan verder met stap 2.
- Stap 2: Controleer de vereisten voor pigging en reiniging. Zal de pijpleiding ooit mechanische reiniging (pigging) nodig hebben voor reiniging, batchscheiding of inspecties met een ‘smart pig’ volgens API 6D? Zo ja, dan is een ‘Full Port’ van het type 100% fysiek vereist. Zo nee, ga dan verder naar stap 3.
- Stap 3: Evalueer de parameters voor het pompvermogen en de snelheid. Bereken de basisparameters van het systeem. Als de continue vloeistofsnelheid hoger is dan 10 tot 15 voet per seconde (ft/s), of als de bijbehorende centrifugaalpomp 24 uur per dag, 7 dagen per week ononderbroken in bedrijf is, zullen de cumulatieve verliezen aan elektrische energie als gevolg van de drukval bij een standaardklep met volledige doorlaat snel de aanvankelijke besparingen op de aanschafkosten tenietdoen. In deze scenario’s met intensief gebruik is een klep met volledige doorlaat de wiskundig verantwoorde keuze.
- Stap 4: Het budget en de benodigde ruimte voor automatisering beoordelen. Als u de eerste drie stappen hebt doorlopen, kunt u gerust een Standard Port-klep gebruiken. Profiteer van de voordelen van een kleinere installatieruimte, een lagere belasting op de leidingen en de mogelijkheid om een kleinere, voordeligere automatische aandrijving te kiezen dankzij de lagere koppelvereisten.
De overgang naar geautomatiseerde besturingssystemen
Het correct bepalen van de juiste boringdiameter met behulp van de beslissingsboom is een belangrijke stap. Een andere cruciale overweging is hoe de klep binnen uw faciliteit zal worden bediend. Hoewel handbediende kleppen zeer betrouwbaar zijn voor basistoepassingen, hebben ze praktische beperkingen in complexe systemen – zoals ontzilting, chemische verwerking of uitgebreide productielijnen. In deze omgevingen kan handmatige bediening moeite hebben om de snelle reactietijden te bieden die nodig zijn bij drukveranderingen, en ontbreekt de mogelijkheid tot integratie met gecentraliseerde PLC- of SCADA-systemen voor realtime monitoring en bediening op afstand.
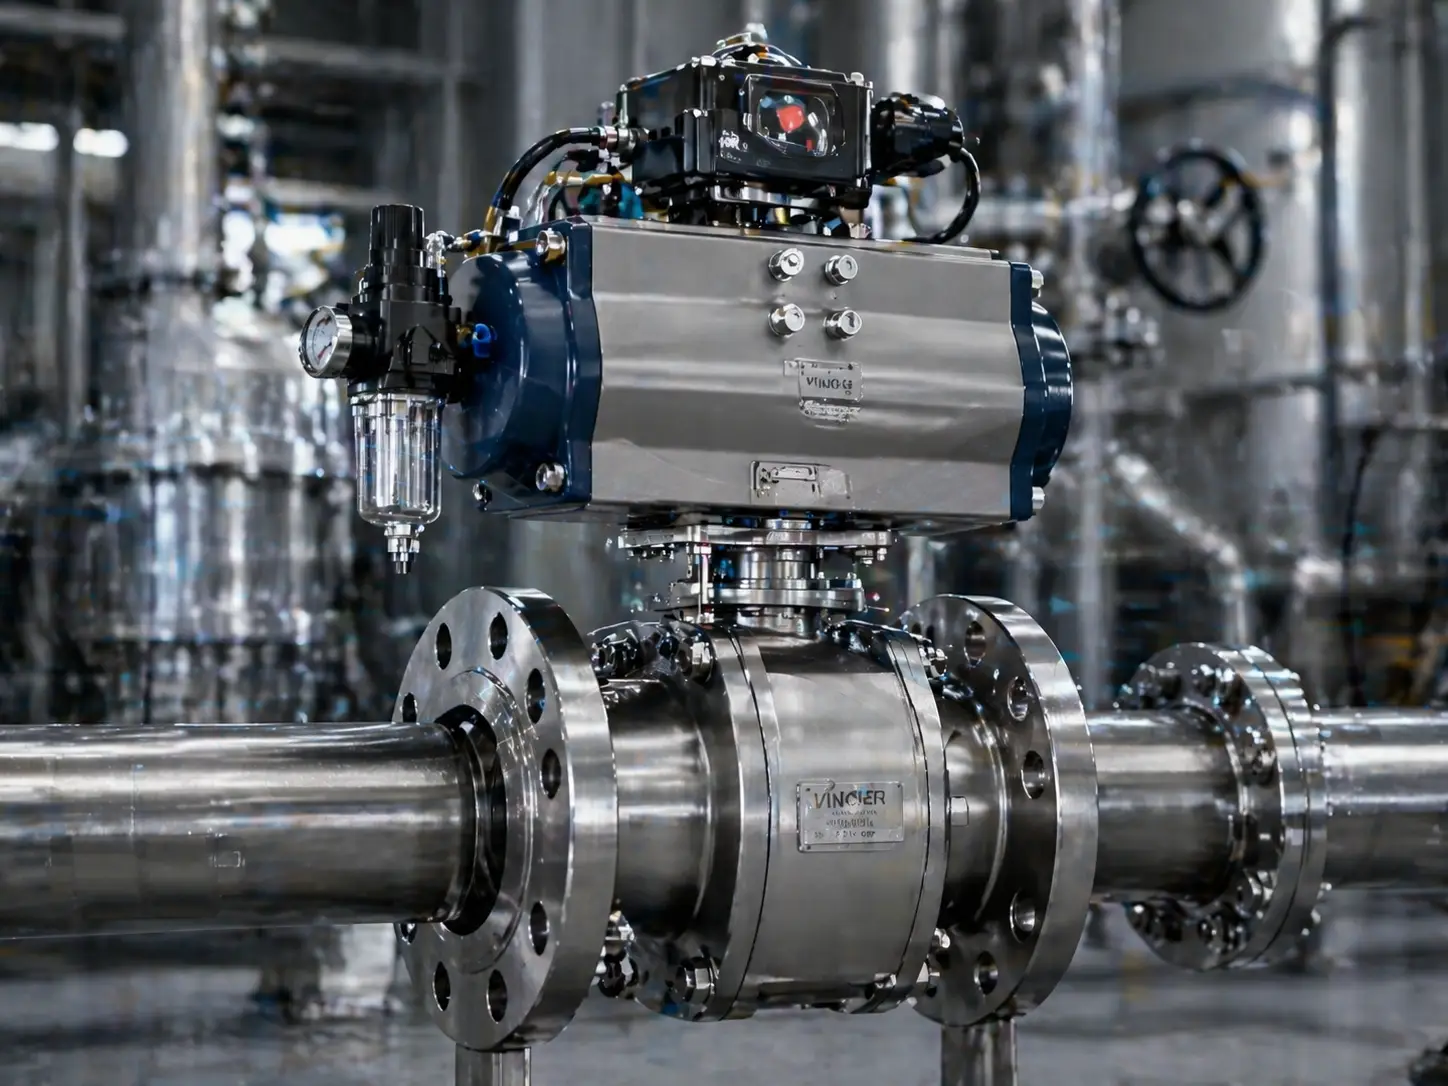
Upgraden naar aangedreven kleppen (elektrisch of pneumatisch) speelt in op deze specifieke operationele behoeften. Geautomatiseerde regeling zorgt voor een constante koppeltoepassing, maakt onmiddellijke aanpassingen op afstand mogelijk en vermindert de handmatige arbeid die nodig is voor routinematige lijnwerkzaamheden.
Als uit de parameters van uw project blijkt dat een overstap naar geautomatiseerde vloeistofregeling aangewezen is, VINCER-KLEP is uitgerust om aan uw behoeften te voldoen. Met meer dan 10 jaar ervaring in de sector van geautomatiseerde kleppen richten wij ons op het leveren van goed afgestemde oplossingen, in plaats van alleen maar hardware te leveren.
- Koppelafstemming: We passen een 8-dimensionale analysemethode toe om de actuator af te stemmen op uw specifieke werkdruk en medium, zodat het systeem efficiënt functioneert zonder dat er sprake is van overdimensionering.
- Standaard levertijd: Onze conventionele geautomatiseerde klepassemblages worden doorgaans binnen 7 tot 10 werkdagen gekalibreerd en verzonden.
- Geïntegreerde pakketten: Wij leveren complete, vooraf geteste geautomatiseerde opstellingen, inclusief de benodigde positioneerders, eindschakelaars en magneetventielen, voor een eenvoudige installatie.
Als u op zoek bent naar mogelijkheden voor geautomatiseerde afsluiters voor uw pijpleiding, staat ons team van ingenieurs klaar om u te helpen.


