
Akkujen valmistusprosessi: Kolmivaiheinen laitteistokokonaisuus
Akkujen valmistus ei ole yhden koneen asia, vaan se on koordinoitu ketju, joka koostuu yli 50 erillisestä prosessivaiheesta ja jakautuu kolmeen erilliseen tuotantovaiheeseen, joista jokainen vaatii omat erikoislaitteistonsa. Tämän kolmivaiheisen rakenteen ymmärtäminen on edellytys perusteltujen laitepäätösten tekemiselle, olipa kyseessä sitten uuden tuotantolinjan suunnittelu tai olemassa olevan laitoksen modernisointi.
Nämä kolme vaihetta jakautuvat pääomasijoitusten osalta karkeasti seuraavasti: elektrodien valmistuksen osuus on noin 40% laitteiden kokonaiskustannuksista, solujen kokoaminen kestää noin 30%, ja muodostus- ja testauskomennot jäljellä olevalle 30%-yksikölle (Aurinkosähkö ja sen hallinta, RWTH Aachen, 2024). Kyseessä ei ole mikään marginaalinen toimiala: maailmanlaajuisten akkujen valmistuslaitteiden markkinat olivat $15,6 miljardia vuonna 2025, ja niiden ennustetaan nousevan $36,9 miljardiin vuoteen 2030 mennessä. Kasvu on 18,8%:n vuotuista keskimääräistä kasvuvauhtia, jota vauhdittavat sähköajoneuvojen yleistyminen ja sähköverkkojen mittakaavassa tapahtuvan energian varastoinnin kysyntä (Research and Markets, 2025).
Ajattele sitä kuin autoteollisuutta: elektrodivaihe on moottorin lohkon valaminen – jos se menee pieleen, mikään myöhemmissä vaiheissa ei voi sitä korjata. Kennokokoonpano on lopullinen kokoonpanolinja, jossa komponentit yhdistetään. Kennon muodostus ja testaus ovat laaduntarkastus ja koeajo. Jokainen vaihe riippuu sitä edeltävästä, ja jokaisessa vaiheessa tehdään laitevalintoja, jotka määrittävät tuotantokapasiteettisi vuosiksi eteenpäin.
On kuitenkin yksi laiteluokka, joka ulottuu kaikkien kolmen vaiheen läpi – lietteen sekoittamisesta elektrolyytin täyttöön ja tyhjiökuivaukseen – mutta joka jää lähes kokonaan huomiotta akkulaitteisto-oppaissa: venttiilit ja nesteenhallintajärjestelmät. Tästä lisää jäljempänä.
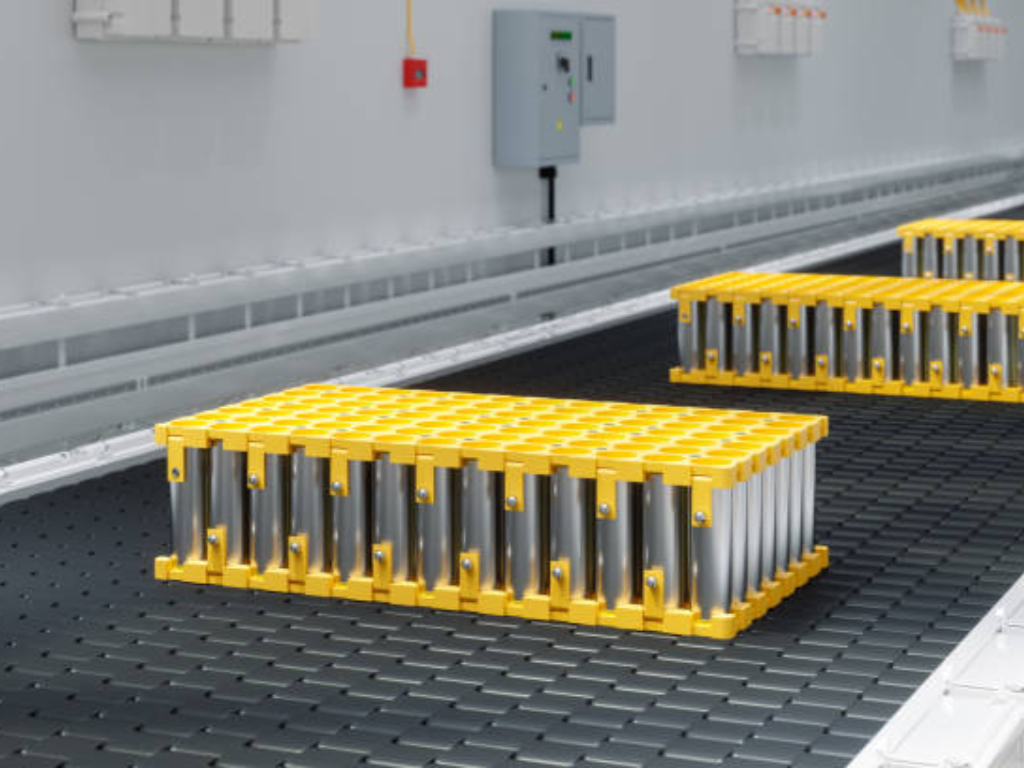
Elektrodien valmistuslaitteet: Kennon laadun lähtökohta
Elektrodien laatu määräytyy tuotantoprosessin alkuvaiheessa: jos suspensio ei ole kunnossa, sitä ei voida korjata jälkikäteisillä tarkkuustoimenpiteillä. Elektrodien valmistuksen kolme laitevaihetta muodostavat laatuketjun, jossa jokainen vaihe joko vahvistaa tai korjaa edellistä vaihetta, alkaen sekoittimesta.
Sekoituslaitteet: elektrodien laadun perusta
Sekoittaminen on se vaihe, jossa akun suorituskyky joko syntyy tai menetetään. Aktiiviset materiaalit, johtavat lisäaineet, polymeerisideaineet ja liuottimet on dispergoitava homogeeniseksi lietteeksi, jonka kiintoainepitoisuus on tarkasti määritelty tyypillisesti 65–75% NMC-katodeille ja 50–60% LFP-katodeille. Dispersiohienous on pidettävä alle 15 mikronin; suuremmat agglomeraatit aiheuttavat pinnoitusvirheitä, jotka johtavat kennon vikaantumiseen.
Laitteiden valinnalla on tässä yhteydessä merkittäviä energiavaikutuksia, joita useimmat ostajat eivät ota huomioon. Perinteiset planeettasekoittimet kuluttavat noin 8 000 kWh erää kohti. Uudempi hydrodynaaminen leikkaussekoitustekniikka, kuten Eirich MixSolver, pystyy saavuttamaan saman dispergointilaadun noin 400 kWh:lla, mikä merkitsee 95%:n vähennystä energiankulutuksessa. Kolmivuorokäytössä olevan tuotantolinjan elinkaaren aikana pelkästään tämä ero voi ylittää sekoittimen hankintahinnan.
Tyypillinen sekoitusjakso kestää 2–3 tuntia: 10–30 minuuttia kuivaseosta, 30–60 minuuttia vaivausta ja 60–120 minuuttia lopullista dispergointia. Erien välinen yhdenmukaisuus on tässä vaiheessa solujen yhtenäisyyden tärkein takaaja.
Siirtyminen perinteisestä planeettasekoittimesta (8 000 kWh/erä) hydrodynamiikkaan perustuvaan leikkaussekoittimeen, kuten Eirich MixSolver (400 kWh/erä) vähentää energiankulutusta 95%. Kolmivuorotyöskentelyä harjoittavan tuotantolinjan koko käyttöiän aikana pelkästään tämä säästö voi ylittää sekoittimen hankintahinnan.
Pinnoitus- ja kuivauslaitteet: energiankulutukseltaan vaativin vaihe
Pinnoitus ja kuivaus ovat vaihe, jossa investointibudjetti ja energiakustannukset kohtaavat. Tämä yksittäinen vaihe muodostaa noin 15% kokonaisvalmistuskustannuksista, mutta kuluttaa yli 75% tuotantolinjan kokonaisenergiasta (Aurinkosähkö ja sen hallinta, RWTH Aachen, 2024). Vallitsevana tekniikkana on rako-suulakepäällystys: tarkkuusekstruusiopää, joka levittää lietettä alumiini- tai kupariseen virrankerääjäkalvoon. Tuotantolinjalla päällystysnopeudet vaihtelevat 20:stä 80 metriin minuutissa.
Tarkkuusvaatimukset ovat erittäin tiukat: pinnoitteen paksuuden toleranssin on pysyttävä ±2 mikronin rajoissa, ja pinta-alatiheyden poikkeaman on oltava alle ±1,5%. Pinnoituspään takana sijaitsee 60–100 metriä pitkä kuivausuuni, jonka sähkölämmitysyksiköiden tehonkulutus on 1 058–2 292 kW tuotantolinjan nopeudesta ja leveydestä riippuen. Nykyaikaisissa linjoissa hyödynnetään yhä useammin suljetun kierron NMP-liuottimen talteenottojärjestelmiä, joilla voidaan talteenottaa yli 90% liuotinta – tämä on sekä ympäristölainsäädännön vaatimus että merkittävä toimintakustannusten alennus, kuten Dürr-konsernin tuotantolinjojen asennukset eurooppalaisissa gigatehtaissa osoittavat.
Hankintatiimeille pinnoitus- ja kuivausjärjestelmä on elektrodivaiheen suurin yksittäinen laitehankinta: se määrää tuotantolinjan enimmäisnopeuden, energiakustannukset tuotettua kWh:ta kohti sekä pinnoituksen laadun ylärajan.
Kalandrointi- ja leikkauslaitteet: tarkkuutta ja nopeutta
Kuivumisen jälkeen päällystetty elektrodi kulkee kalanterirullapuristimen läpi, joka tiivistää materiaalikerroksen tavoitetiheyteen, joka on tyypillisesti 3,4–3,7 g/cm³ NMC-katodeille ja 1,5–1,7 g/cm³ grafiittianodeille. Tavoitteena on saavuttaa 25–35% huokoisuus: jos materiaali on liian tiheää, elektrolyytti ei pääse tunkeutumaan siihen; jos se on liian harvaa, sähköjohtavuus heikkenee.
Kalandroitu elektrodirulla siirtyy sitten leikkauskoneeseen, jossa pyörivät terät tai laserjärjestelmät leikkaavat sen kapeiksi nauhoiksi nopeudella 50–100 metriä minuutissa. Leveystoleranssin on pysyttävä ±0,3 mm:n rajoissa, ja erityisen tärkeää on, että leikkausreunan purseiden korkeus pysyy alle 10 mikronia. Tämän raja-arvon ylittävä purse voi puhkaista erottimen kennon kokoonpanon aikana, mikä aiheuttaa sisäisen oikosulun ja turvallisuusriskin, jota mikään tuotantolinjan lopun testaus ei pysty luotettavasti havaitsemaan.
Paristojen kokoonpanolaitteet: käämitys, pinoaminen ja täyttöhaaste
Kennojen kokoonpanossa tärkein yksittäinen laitevalinta on kelaaminen vai pinoaminen, ja vastaus riippuu täysin kennojen muodosta. Sylinterimäiset kennot edellyttävät kelaamista; pussikennot edellyttävät pinoamista; prismamaiset kennot sijoittuvat näiden välille, ja valinta määrittää tuotantonopeuden, tuotantohyötysuhteen ja kustannusrakenteen.
Kelaaminen vai pinoaminen: ratkaiseva laitevalinta
Käämityskoneet ottavat anodista, erottimesta ja katodista muodostuvia jatkuvia nauhoja ja käämivät ne sylinterimäiseksi tai litteäksi “jelly rolliksi”. Teknologia on kypsää ja uskomattoman nopeaa: Yinghe Technologyn ja Han’s SLE:n kaltaisten valmistajien huippuluokan sylinterimäiset käämityskoneet ylittävät 260 kappaletta minuutissa (PPM), kun taas prismamaiset käämityskoneet toimivat 24–40 PPM:n nopeudella. Käärinnän aikana jännityksen säätelyn on oltava ±0,5 N:n tarkkuudella – mikä tahansa vaihtelu aiheuttaa elektrodien väärän kohdistuksen, mikä heikentää kapasiteettia ja käyttöikää.
Pinoamiskoneet puolestaan kerrostavat yksittäiset anodi-, erotin- ja katodilevyt vuorotellen – “Z-pinoamismenetelmä” on vallitseva lähestymistapa pussikennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokenn Pinoamisen keskeisiä etuja ovat parempi tilankäyttö kennon sisällä ja pienempi sisäinen jännitys, mikä pidentää käyttöikää – tämä on erityisen tärkeää sähköajoneuvo- ja energianvarastointisovelluksissa, joissa takuuaika ulottuu 8–10 vuoteen.
Käytännön päätöksentekoperusteet ovat selkeät: jos valmistat sylinterimäisiä kennoja suurina määrinä, kelaaminen on ainoa järkevä vaihtoehto. Jos valmistat pussikennoja, kerrostaminen on välttämätöntä. Prismamaisissa kennoissa valinta on nopeuden (kelaaminen voittaa) ja käyttöiän sekä energiatiheyden (kerrostaminen voittaa) välinen kompromissi. Monet suuret valmistajat käyttävät molempia tekniikoita eri tuotantolinjoilla.
Elektrolyytin täyttö ja kokoonpano: tarkkuutta kontrolloiduissa ympäristöissä
Kokoonpanoketju – elektrodipaketin asettaminen kennon koteloon, liittimien ja napojen laserhitsaus, elektrolyytin ruiskuttaminen sekä hermeettinen sulkeminen – tapahtuu kokonaan kuivahuoneissa, joissa kastepiste pidetään -50 °C:n ja -80 °C:n välillä. Näillä kosteustasoilla ilma sisältää alle yhden miljoonasosan vesihöyryä. Yksi ainoa hikipisara sisältää tarpeeksi kosteutta tuhoamaan kokonaisen kennuerän.
Elektrolyytin täyttö on herkin vaihe: elektrolyytin – tyypillisesti orgaanisiin karbonaattiliuottimiin liuotetun litiumheksafluorifosfaatin (LiPF†) – tarkka tilavuus on annosteltava tyhjiössä ±0,5%:n tarkkuudella tavoitepainoon nähden. Itse täyttölaitteiston on oltava valmistettu materiaaleista, jotka kestävät elektrolyytin aggressiivista kemiallista koostumusta, sillä kosteuden kanssa tapahtuva reaktio tuottaa fluorivetyhappoa – yhtä teollisuudessa käytetyistä aineista syövyttävimmistä.
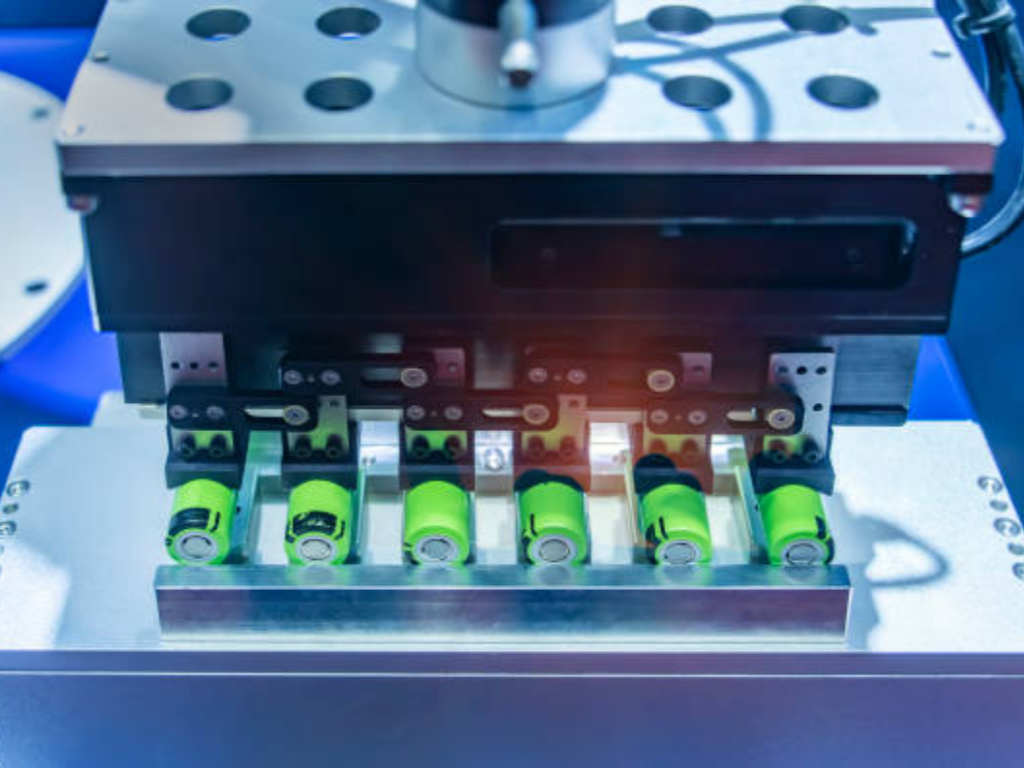
Valmistus ja testaus: akkutuotannon kallein pullonkaula
Alustava lataus- ja purkausjakso, jonka aikana anodille muodostuu kiinteän elektrolyytin rajapintakerros (SEI), on akkujen valmistuksen kaikkein aikaa vievin vaihe; se kestää 1,5–3 viikkoa kennon kemiallisesta koostumuksesta ja kapasiteetista riippuen. Tämä on myös kallein vaihe, ja sen osuus kokonaisvalmistuskustannuksista on noin 32,6% (Aurinkosähkö ja sen hallinta, RWTH Aachen, 2024). SEI-kerroksen muodostuminen kuluttaa 5–10% kennon alkuperäisestä litiumvarastosta, mikä vähentää kapasiteettia pysyvästi, mutta ilman sitä kennon suorituskyky heikkenisi katastrofaalisesti jo muutaman ensimmäisen lataus- ja purkausjakson aikana.
Vanhennus tapahtuu valmistuksen jälkeen: kennoja pidetään korkeassa lämpötilassa sivureaktioiden stabiloinnin nopeuttamiseksi, ja kennot, joiden itsetyhjenemisnopeus on epänormaali, tunnistetaan ja poistetaan. Lopuksi luokituslaitteet mittaavat jokaisen kennon kapasiteetin ja sisäisen vastuksen ja lajittelevat ne säiliöihin, joissa kapasiteetin vaihtelu saman luokan sisällä on pysyttävä alle 1%. Juuri tämä yhdenmukaisuus takaa akkupaketin luotettavan toiminnan – yksi heikko kenno sarjakytkennässä heikentää koko paketin suorituskykyä.
Muodostus- ja testausvaihetta on vaikeinta nopeuttaa pelkästään investoinneilla. Vaikka markkinoilta voi ostaa nopeampia päällystys- ja kelauslaitteita, muodostumisaikaa rajoittaa pohjimmiltaan sähkökemia. Alan huomio keskittyy tällä hetkellä samanaikaisiin monikennoisiin muodostuskaappeihin sekä ennustaviin algoritmeihin, jotka voivat lyhentää vanhentumisaikaa tunnistamalla vakiintuneet kennot aikaisemmin.
Huomiotta jäänyt olennaisen tärkeä asia: venttiilit ja nesteen ohjaus akkujen valmistuksessa
Kun ihmiset ajattelevat akkujen valmistuslaitteita, he kuvittelevat pinnoituskoneita ja käämityslinjoja. Mutta jokaisessa vaiheessa – lannan sekoittamisesta elektrolyytin täyttöön ja tyhjiökuivaukseen – toimii piilossa oleva verkosto, joka koostuu tuhansista venttiileistä ja toimilaitteista, jotka säätelevät jokaisen akkukennoon syötettävän materiaalin virtausta, painetta ja puhtautta. Yhdessä ainoassa gigatehtaassa voi olla yli 5 000 säätöventtiiliä (Festo, 2025), ja Northvoltin Ett-gigatehtaalla Ruotsissa asennettiin yli 1 000 pneumaattista toimilaitetta tuotantolinjan prosessiventtiileihin (Rotork, 2024).
Venttiilityypit ja niiden tehtävät akkujen tuotantolinjalla
Eri vaiheet vaativat erilaisia venttiilikokoonpanoja. Lieteen sekoituksessa neljänneskierroksen pneumaattisilla toimilaitteilla ja anturikoteloilla varustetut palloventtiilit annostelevat aktiivisia aineita, sideaineita ja liuottimia sekoittimeen tarkkojen reseptimäärien mukaisesti. Esiasennetut läppäventtiiliyksiköt ovat yleinen näky tässä osassa. Elektrolyytin täytössä kalvo- ja puristusventtiilit huolehtivat tarkasta annostelusta; ne on valittu kontaminaatiovapaan rakenteensa ja kemikaalinkestävyytensä vuoksi, ja ne annostelevat tarkat elektrolyyttimäärät tyhjiössä oleviin kennoihin. Kuivaus- ja tyhjiöosastoissa läppäventtiilit säätelevät kammion tyhjennystä, kun taas suhteelliset paineensäätimet säätelevät tyhjiötasoa tarkasti energiankulutuksen vähentämiseksi. Katodimateriaalin tuotannossa tapahtuvassa syövyttävien kemikaalien annostelussa kulmaventtiilit hoitavat nopeat avaus- ja sulkemissyklit.
Näitä venttiilejä ohjaavat toimilaitteet ovat pääasiassa pneumaattisia neljänneskierrosmalleja, joissa on jousipalautus tai kaksitoiminen rakenne vikasietoisen toiminnan varmistamiseksi. Älykkäät asennoittimet tarjoavat digitaalisen suhteellisen säätelyn silloin, kun prosessin tarkkuus sitä vaatii.
Mikä tekee venttiilistä “akkukäyttöön sopivan”: materiaalien yhteensopivuus ja valinta
Teollisuusventtiilit eivät automaattisesti sovellu akkujen tuotantolinjoille. Kolme vaatimusta erottaa akkukäyttöön soveltuvat venttiilit yleiskäyttöisistä teollisuusventtiileistä: materiaalin puhtaus, ympäristöyhteensopivuus ja sertifiointi.
Merkittävin materiaalirajoitus on kuparin ja sinkin ehdoton käyttökiellon. Nämä metallit, joita esiintyy yleisesti tavallisissa pneumaattisissa komponenteissa ja alumiiniseoksesta valmistetuissa painevalukappaleissa, voivat irrottaa mikroskooppisen pieniä hiukkasia, jotka saastuttavat elektrodimateriaaleja ja aiheuttavat sisäisiä oikosulkuja. Sen sijaan akkukäyttöön tarkoitetut venttiilit vaativat ruostumatonta terästä 316L, PTFE:tä (teflonia), PVDF:ää tai PPGF:ää (lasikuituvahvistettua polypropeenia). Suorituskykyero on huomattava: PVDF-V-port-säätöpalloventtiilit tarjoavat 100-kertaisen kulutuskestävyyden verrattuna PTFE-vuorattuihin metallivaihtoehtoihin syövyttävien kemikaalien annostelusovelluksissa, kun taas PPGF-palloventtiilit tarjoavat 30-kertaisen kulutuskestävyyden lietteen käsittelyssä. Kuivahuoneympäristöissä jopa venttiilin voitelu on tärkeää: tavallinen rasva menettää voitelukykynsä alle -20 °C:ssa, kun taas matalan kastepisteen erikoisrasvat säilyttävät suorituskykynsä jopa -80 °C:ssa. ATEX-räjähdyssuojaus on pakollinen kaikille venttiileille, jotka asennetaan elektrolyytin täyttö- ja muodostusalueille, joissa syttyvät liuotinhöyryt aiheuttavat syttymisriskin.
Akun tuotantolinjoille venttiilejä hankkiville hankintatiimeille yhteistyö valmistajien kanssa, joilla on ISO 9001-, CE- ja SIL-sertifikaatit ja jotka tarjoavat yli 50 materiaalivaihtoehtoa – mukaan lukien 316L-ruostumaton teräs, PTFE ja PVDF kuparittomiin ja sinkittömiin ympäristöihin – säästää kuukausien toimittajien seulontatyön. Mahdollisuus räätälöidä venttiilejä 10 toiminnallisen ulottuvuuden mukaan – lämpötilaluokasta räjähdyssuojattuun kokoonpanoon ja kytkentänopeuteen – tarkoittaa, että yksi ainoa toimittajan erittely riittää kattamaan koko tuotantolinjan, eikä eri prosessivaiheille tarvitse järjestää erillisiä hankintaprosesseja.
Kuinka arvioida akkujen valmistuslaitteiden toimittajia
Kun olet selvittänyt, mitä laitteita tarvitset, seuraava kysymys on, keneltä ne kannattaa ostaa – ja halvin tarjous on harvoin edullisin vaihtoehto laitteen koko elinkaaren ajalta. Järjestelmällinen arviointikehys auttaa välttämään yleisimmän hankintavirheen: pelkän ostohinnan vertailun, jossa laitteen kokonaiskustannukset jätetään huomiotta.
Aloita teknisen osaamisen tarkistamisesta: kattaako toimittaja koko tarvitsemasi prosessiketjun, vai joudutko yhdistelemään useiden toimittajien laitteita ja hallinnoimaan integraatiota itse? Pyydä tehtaan hyväksyntätestausta (FAT) simuloiduilla kuormitusolosuhteilla ja suorituskykyä koskevilla datalokeilla ennen toimitusta – toimittaja, joka kieltäytyy FAT-testauksesta, on varoitusmerkki hinnasta riippumatta. Tarkista sertifikaatit: ISO 9001 on laadunhallinnan perusvaatimus, IATF 16949 lisää autoteollisuuden vaatimusten mukaisen tiukkuuden ja CE-merkintä vahvistaa EU:n turvallisuusvaatimusten noudattamisen. Erityisesti venttiilien ja toimilaitteiden osalta SIL-sertifiointi (Safety Integrity Level) tarjoaa riippumattoman vahvistuksen luotettavuudesta turvallisuuden kannalta kriittisissä sovelluksissa.
Toimitusvarmuus erottaa ammattimaiset toimittajat tilaisuutta hyödyntävistä toimittajista. Vakiotuotantolinjan laitteiden toimitus tulisi tapahtua 45–60 päivän kuluessa tilauksen vahvistamisesta; alle 95%:n toimitusvarmuusaste viittaa systeemisiin ongelmiin. Sopimusrakenteella on yhtä suuri merkitys: alan standardin mukainen maksuaikataulu on 30% ennakkomaksuna, 60% ennen toimitusta FAT-hyväksynnän jälkeen ja 10% paikan päällä suoritettavan hyväksyntätestauksen (SAT) jälkeen – tämä suojaa molempia osapuolia ja yhdenmukaistaa kannustimet.
Arvioi lopuksi toimittajan huoltopalvelut jo ennen kuin tarvitset niitä. Tuotantolinjan seisokki maksaa huomattavasti enemmän kuin mikään laitealennus. Pystyykö toimittaja tarjoamaan etädiagnostiikkaa muutamassa tunnissa? Onko heillä alueellinen varaosavarasto? Tekninen tiimi, jolla on yli vuosikymmenen kokemus sovelluksista ja dokumentoitu 12 tunnin vasteaika, muuttaa tuotannon hätätilanteen hallittavaksi häiriöksi.
Akkujen valmistajille, jotka suunnittelevat uusia tuotantolinjoja tai olemassa olevien tuotantolaitosten modernisointia, voidaan järjestää 12 tunnin kuluessa ilmainen tekninen konsultointi venttiilien ja toimilaitteiden teknisistä vaatimuksista, joka kattaa käyttöaineiden yhteensopivuuden, painearvot, liitäntästandardit sekä materiaalivalinnan yli 50 eri materiaalivaihtoehdon joukosta. Keskustele akkutuotantolinjan vaatimuksistasi insinööritiimin kanssa osoitteessa VINCER-venttiili.
Lähteet
- Research and Markets. “Akunvalmistuslaitteiden markkinat – maailmanlaajuinen ennuste vuoteen 2030.” 2025. https://www.researchandmarkets.com/reports/5703171/
- PEM RWTH Aachen. “Litiumioniakkukennojen valmistusprosessin opas.” 2024. https://www.pem.rwth-aachen.de/
- Festo. “Automaatio akkujen valmistuksessa.” 2025. https://www.festo.com/
- Rotork / Eltav. “Ruotsissa sijaitseva vihreä akkutehdas hyödyntää Rotorkin toimilaitteita.” 2024. https://www.eltav.com/
- Emerson Automation Experts. “Säätöventtiileihin liittyvät huomioitavat seikat litiumakkusovelluksissa.” 2024. https://www.emersonautomationexperts.com/
- VINCER Valve. “Sertifikaatit.” https://www.vincervalve.com/certification/
- VINCER Valve. “Ota yhteyttä tarjouspyynnön vuoksi.” https://www.vincervalve.com/contact-for-a-quote/
- VINCER Valve. Etusivu. https://www.vincervalve.com/


