
El proceso de fabricación de baterías: panorama de los equipos en tres fases
La fabricación de baterías no consiste en una sola máquina, sino que es una cadena coordinada de más de 50 pasos de proceso individuales repartidos en tres fases de producción distintas, cada una de las cuales requiere su propio equipo especializado. Comprender este marco de tres fases es un requisito previo para tomar decisiones fundamentadas sobre el equipo, tanto si se está planificando una nueva línea de producción como si se está modernizando una instalación ya existente.
Las tres fases se desglosan, en términos de inversión de capital, más o menos de la siguiente manera: La fabricación de electrodos representa aproximadamente 40% del coste total del equipo, El montaje de la célula dura aproximadamente 30%, y comandos de configuración y prueba de los 30% restantes (Energía fotovoltaica y gestión, RWTH de Aquisgrán, 2024). No se trata de un sector marginal: el mercado mundial de equipos para la fabricación de baterías alcanzó un valor de $15.6 mil millones en 2025 y se prevé que alcance los $36.9 mil millones en 2030, con un crecimiento a una tasa anual compuesta del 18,8%, impulsado por la adopción de los vehículos eléctricos y la demanda de almacenamiento de energía a escala de red (Investigación y Mercados, 2025).
Piensa en ello como en la fabricación de automóviles: la fase de los electrodos es la fundición del bloque del motor; si se hace mal, nada de lo que venga después podrá solucionarlo. El montaje de las celdas es la línea de montaje final donde se ensamblan los componentes. La formación y las pruebas son el control de calidad y las pruebas en carretera. Cada fase depende de la anterior, y en cada una de ellas hay que tomar decisiones sobre el equipamiento que determinarán tus capacidades de producción durante años.
Sin embargo, hay una categoría de equipos que abarca las tres fases —desde la mezcla de la pasta hasta el llenado de electrolito y el secado al vacío— y a la que apenas se presta atención en las guías sobre equipos para baterías: las válvulas y los sistemas de control de fluidos. Más información al respecto a continuación.
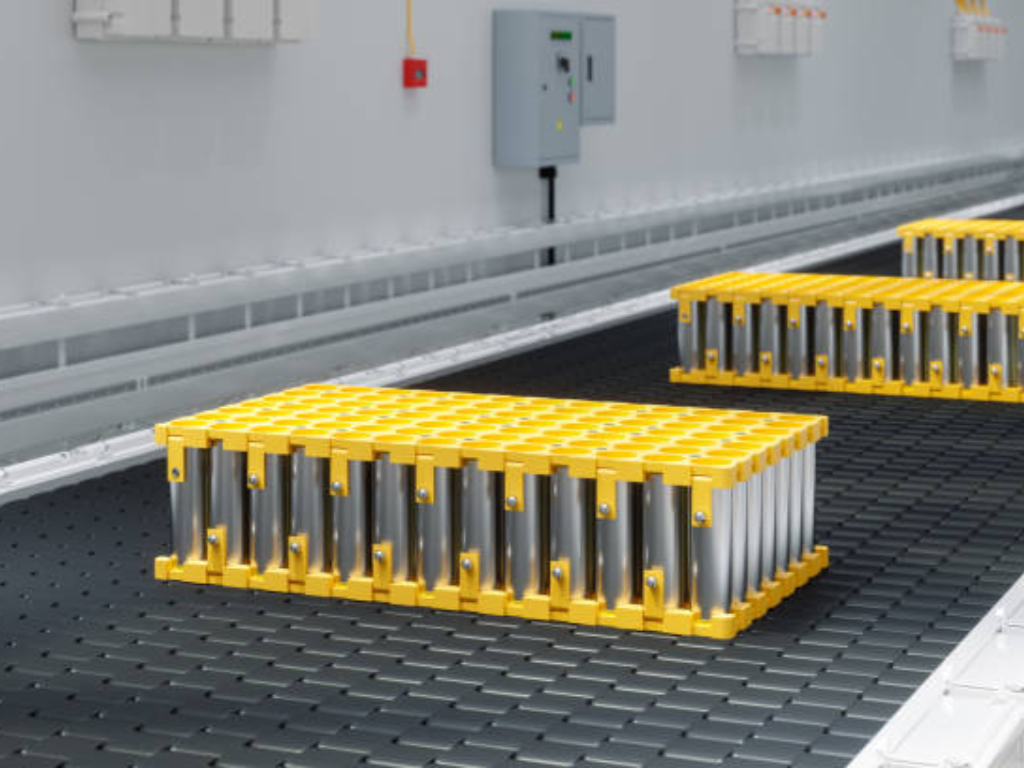
Equipos para la fabricación de electrodos: el punto de partida de la calidad de las celdas
La calidad de los electrodos se determina en las fases iniciales del proceso: si la pasta no es la adecuada, por mucha precisión que se aplique en las fases posteriores, no se podrá subsanar el problema. Las tres etapas del proceso de fabricación de electrodos constituyen una cadena de calidad en la que cada paso amplifica o corrige el anterior, empezando por la mezcladora.
Equipos de mezcla: la base de la calidad de los electrodos
La mezcla es el proceso que determina el rendimiento de la batería. Los materiales activos, los aditivos conductores, los aglutinantes poliméricos y los disolventes deben dispersarse en una suspensión homogénea con un contenido en sólidos preciso, normalmente entre el 65 y el 75% para los cátodos de NMC y entre el 50 y el 60% para los cátodos de LFP. La finura de la dispersión debe mantenerse por debajo de las 15 micras; los aglomerados más grandes provocan defectos en el recubrimiento que dan lugar a fallos en la célula.
La elección del equipo en este caso tiene importantes implicaciones energéticas que la mayoría de los compradores pasan por alto. Las mezcladoras planetarias tradicionales consumen aproximadamente 8.000 kWh por lote. Las nuevas tecnologías de mezcla por cizallamiento hidrodinámico, como la Eirich MixSolver, pueden alcanzar la misma calidad de dispersión con unos 400 kWh, lo que supone una reducción del consumo energético del 95%. A lo largo de la vida útil de una línea de producción que funcione en tres turnos, esa diferencia por sí sola puede superar el precio de compra de la propia mezcladora.
Un ciclo de mezcla típico dura entre 2 y 3 horas: entre 10 y 30 minutos de mezcla en seco, entre 30 y 60 minutos de amasado y entre 60 y 120 minutos de dispersión final. La consistencia entre lotes es, en este caso, el primer factor determinante de la uniformidad celular.
Pasar de una mezcladora planetaria tradicional (8.000 kWh por lote) a un mezclador hidrodinámico de cizallamiento como el Eirich MixSolver (400 kWh por lote) reduce el consumo energético en 95%. A lo largo de la vida útil de una línea de producción con tres turnos, ese ahorro por sí solo puede superar el precio de compra de la mezcladora.
Equipos de recubrimiento y secado: la fase que más energía consume
El recubrimiento y el secado son los procesos en los que el presupuesto de inversión y la factura energética entran en conflicto. Esta única fase representa aproximadamente el 15% del coste total de fabricación, pero consume más del 75% de la energía total de la línea de producción (Energía fotovoltaica y gestión, RWTH de Aquisgrán, 2024). La tecnología predominante es el recubrimiento con boquilla ranurada: un cabezal de extrusión de precisión que deposita la pasta sobre una lámina de aluminio o cobre que actúa como colector de corriente. En una línea de producción, las velocidades de recubrimiento oscilan entre los 20 y los 80 metros por minuto.
Los requisitos de precisión son muy exigentes: la tolerancia del espesor del recubrimiento debe mantenerse dentro de un margen de ±2 micras, y la desviación de la densidad superficial debe permanecer por debajo de ±1,5%. Detrás del cabezal de recubrimiento se encuentra un horno de secado de 60 a 100 metros de longitud, con unidades de calentamiento eléctrico que consumen entre 1.058 y 2.292 kW, dependiendo de la velocidad y el ancho de la línea. Las líneas modernas integran cada vez más sistemas de recuperación de disolvente NMP de circuito cerrado que pueden recuperar más del 90% del disolvente, lo que supone tanto un requisito de cumplimiento medioambiental como una reducción significativa de los costes operativos, tal y como demuestran las instalaciones de líneas de producción del Grupo Dürr en las gigafábricas europeas.
Para los equipos de compras, el sistema de secado del recubrimiento es la decisión más importante en cuanto a equipamiento en la fase de fabricación de electrodos: determina la velocidad máxima de la línea de producción, el coste energético por kWh de producción de celdas y el nivel máximo de calidad del recubrimiento.
Equipos de calandrado y corte longitudinal: precisión a gran velocidad
Tras el secado, el electrodo recubierto pasa por una prensa de rodillos de calandrado que comprime la capa de material hasta alcanzar la densidad deseada, que suele ser de 3,4-3,7 g/cm³ para los cátodos de NMC y de 1,5-1,7 g/cm³ para los ánodos de grafito. El objetivo es conseguir una porosidad de 25-35%: si es demasiado densa, el electrolito no puede penetrar; si es demasiado porosa, la conductividad eléctrica se ve afectada.
A continuación, el rollo de electrodos calandrado pasa a la máquina de corte longitudinal, donde unas cuchillas giratorias o sistemas láser lo cortan en tiras estrechas a una velocidad de entre 50 y 100 metros por minuto. La tolerancia de anchura debe mantenerse dentro de un margen de ±0,3 mm y, lo que es fundamental, la altura de las rebabas en el borde de corte debe ser inferior a 10 micras. Una rebaba que supere este umbral puede perforar el separador durante el montaje de la célula, provocando un cortocircuito interno y un riesgo para la seguridad que ninguna prueba de control de calidad al final de la línea puede detectar de forma fiable.
Equipos de montaje de pilas: bobinado, apilado y el reto del llenado
La decisión más importante en cuanto al equipamiento en el montaje de celdas es elegir entre el bobinado y el apilamiento, y la respuesta depende totalmente del formato de la celda. Las celdas cilíndricas requieren bobinado; las celdas tipo bolsa, apilamiento; las celdas prismáticas se sitúan en un término medio, donde la elección determina la velocidad de producción, la tasa de rendimiento y la estructura de costes.
Bobinado frente a apilado: la elección decisiva del equipo
Las bobinadoras toman tiras continuas de ánodo, separador y cátodo y las enrollan formando un “rollito” cilíndrico o aplanado. La tecnología está consolidada y es increíblemente rápida: las bobinadoras cilíndricas de última generación de fabricantes como Yinghe Technology y Han’s SLE superan las 260 piezas por minuto (PPM), mientras que las bobinadoras prismáticas funcionan a una velocidad de entre 24 y 40 PPM. El control de la tensión durante el bobinado debe mantener una precisión de ±0,5 N; cualquier fluctuación provoca una desalineación de los electrodos que reduce la capacidad y la vida útil.
Las máquinas apiladoras, por el contrario, colocan en capas láminas individuales de ánodo, separador y cátodo en secuencia alterna, siendo el método de “apilado en Z” el enfoque predominante para las celdas tipo bolsa. La velocidad de apilado ha mejorado drásticamente, y los equipos de la generación actual alcanzan entre 0,15 y 0,39 segundos por lámina. La ventaja clave del apilado es un mayor aprovechamiento del espacio en el interior de la célula y una menor tensión interna, lo que se traduce en una vida útil más larga, algo especialmente importante para las aplicaciones de vehículos eléctricos y almacenamiento de energía, donde los períodos de garantía se extienden entre 8 y 10 años.
El marco práctico para la toma de decisiones es sencillo: si se fabrican celdas cilíndricas a gran escala, el bobinado es la única opción viable. Si se fabrican celdas tipo «pouch», el apilado es obligatorio. En el caso de las celdas prismáticas, hay que sopesar la velocidad (donde gana el bobinado) frente a la vida útil y la densidad energética (donde gana el apilado). Muchos grandes fabricantes utilizan ambas tecnologías en diferentes líneas de producción.
Llenado de electrolitos y montaje: precisión en entornos controlados
La cadena de montaje —que consiste en insertar el paquete de electrodos en la carcasa de la célula, soldar con láser las lengüetas y los terminales, inyectar el electrolito y sellar herméticamente— se lleva a cabo íntegramente en salas secas donde el punto de rocío se mantiene entre -50 °C y -80 °C. A estos niveles de humedad, el aire contiene menos de 1 parte por millón de vapor de agua. Una sola gota de sudor contiene suficiente humedad como para destruir todo un lote de células.
El llenado de electrolito es la etapa más delicada: el volumen exacto de electrolito —normalmente hexafluorofosfato de litio (LiPF†) disuelto en disolventes orgánicos de carbonato— debe dosificarse con una precisión de ±0,51 TP3T respecto al peso objetivo, en condiciones de vacío. El propio equipo de llenado debe estar fabricado con materiales compatibles con la composición química agresiva del electrolito, ya que cualquier reacción con la humedad produce ácido fluorhídrico, una de las sustancias más corrosivas de uso industrial.
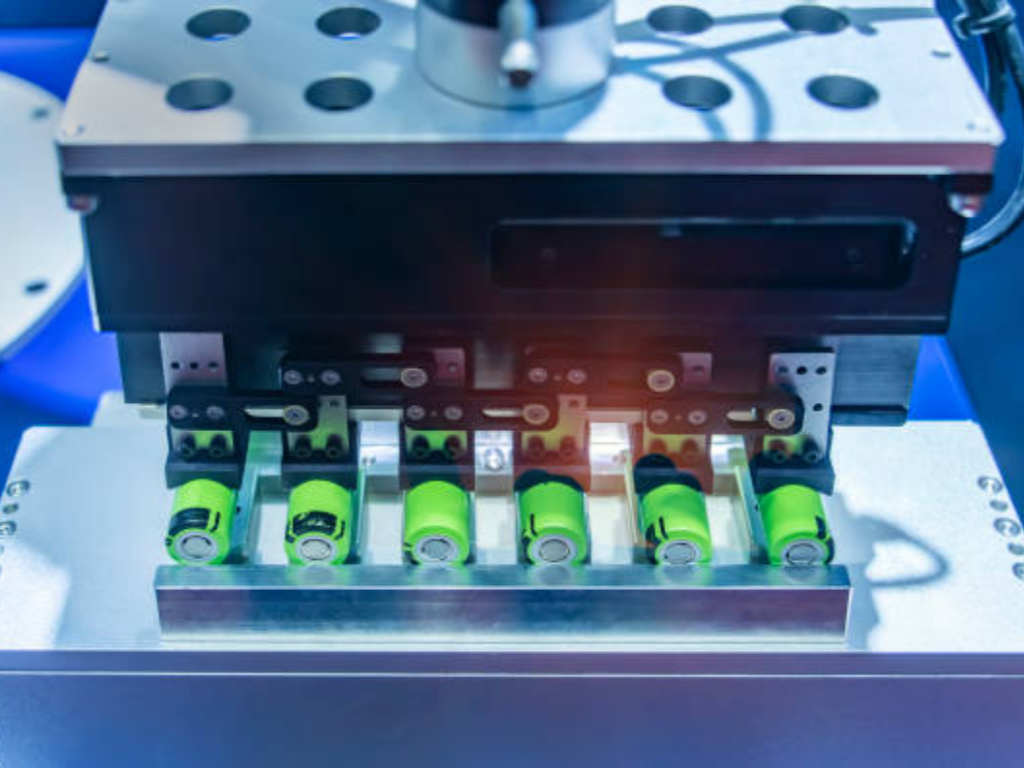
Formación y pruebas: el cuello de botella más costoso en la producción de baterías
La formación —el ciclo inicial de carga y descarga que da lugar a la capa de interfase del electrolito sólido (SEI) en el ánodo— es la etapa que más tiempo requiere en la fabricación de baterías, ya que dura entre 1,5 y 3 semanas, dependiendo de la composición química y la capacidad de la célula. También es la etapa más costosa, ya que representa aproximadamente el 32,61 TP3T del coste total de fabricación (Energía fotovoltaica y gestión, RWTH de Aquisgrán, 2024). La formación del SEI consume entre 5 y 101 TP3T del stock inicial de litio de la célula, lo que reduce su capacidad de forma permanente; sin embargo, sin este proceso, la célula sufriría una degradación catastrófica en los primeros ciclos.
El proceso de envejecimiento se lleva a cabo tras la fabricación: las celdas se mantienen a una temperatura elevada para acelerar la estabilización de las reacciones secundarias, y aquellas que presentan tasas de autodescarga anómalas se identifican y se retiran. Por último, los equipos de clasificación miden la capacidad y la resistencia interna de cada celda, y las clasifican en compartimentos en los que la desviación de capacidad dentro de un mismo grado debe mantenerse por debajo de 1%. Esta uniformidad es lo que garantiza el funcionamiento fiable de un paquete de baterías: una sola celda débil en una cadena en serie reduce el rendimiento de todo el paquete.
La fase de formación y ensayo es la más difícil de acelerar únicamente con inversión en capital. Aunque se pueden adquirir recubridoras y bobinadoras más rápidas, el tiempo de formación viene limitado fundamentalmente por la electroquímica. Actualmente, el sector se centra en las cabinas de formación simultánea de múltiples celdas y en los algoritmos predictivos que permiten acortar el tiempo de envejecimiento al identificar antes las celdas estabilizadas.
Un elemento esencial que suele pasarse por alto: las válvulas y el control de fluidos en la fabricación de baterías
Cuando la gente piensa en los equipos de fabricación de baterías, se imagina máquinas de recubrimiento y líneas de bobinado. Pero a lo largo de todas las fases —desde la mezcla de la pasta hasta el llenado de electrolito y el secado al vacío— existe una red oculta de miles de válvulas y actuadores que controlan el caudal, la presión y la pureza de cada material que entra en una célula de batería. Una sola gigafábrica puede contener más de 5.000 válvulas de control (Festo, 2025), y en la gigafábrica de Northvolt en Ett (Suecia), se instalaron más de 1.000 actuadores neumáticos en las válvulas de proceso a lo largo de toda la línea de producción (Rotork, 2024).
Tipos de válvulas y sus funciones a lo largo de la línea de producción de baterías
Las diferentes etapas requieren distintas configuraciones de válvulas. En la mezcla de lodos, las válvulas de bola, combinadas con actuadores neumáticos de cuarto de vuelta y cajas de sensores, dosifican los materiales activos, los aglutinantes y los disolventes en el mezclador según las cantidades precisas de la fórmula. Las unidades de válvulas de mariposa premontadas son muy habituales en esta sección. En el llenado de electrolitos, las válvulas de diafragma y de pinza se encargan de la dosificación de precisión; elegidas por su diseño libre de contaminación y su resistencia química, dosifican volúmenes exactos de electrolito en las celdas bajo vacío. En las secciones de secado y vacío, las válvulas de mariposa regulan el vaciado de la cámara, mientras que los reguladores de presión proporcionales controlan con precisión los niveles de vacío para reducir el consumo energético. Para la dosificación de productos químicos corrosivos en la producción de material catódico, las válvulas de asiento angular se encargan de los ciclos rápidos de apertura y cierre.
Los actuadores que accionan estas válvulas son, en su mayoría, de tipo neumático de un cuarto de vuelta, con configuraciones de retorno por resorte o de doble efecto para garantizar un funcionamiento a prueba de fallos. Los posicionadores inteligentes proporcionan un control proporcional digital cuando la precisión del proceso así lo exige.
¿Qué hace que una válvula sea “apta para baterías”? Compatibilidad y selección de materiales
Las válvulas industriales no son automáticamente adecuadas para las líneas de producción de baterías. Hay tres requisitos que distinguen a las válvulas aptas para baterías de las válvulas industriales de uso general: la pureza del material, la compatibilidad medioambiental y la certificación.
La restricción más importante en cuanto a los materiales es la prohibición absoluta del cobre y el zinc. Estos metales, habituales en los componentes neumáticos estándar y en las piezas de aleación de aluminio fundidas a presión, pueden desprenderse en forma de partículas microscópicas que contaminan los materiales de los electrodos y provocan cortocircuitos internos. En su lugar, las válvulas aptas para baterías deben estar fabricadas en acero inoxidable 316L, PTFE (teflón), PVDF o PPGF (polipropileno con fibra de vidrio). La diferencia de rendimiento es considerable: las válvulas de bola de control con puerto en V de PVDF ofrecen una resistencia a la abrasión 100 veces superior a la de las alternativas metálicas revestidas de PTFE en aplicaciones de dosificación de productos químicos corrosivos, mientras que las válvulas de bola de PPGF proporcionan una resistencia a la abrasión 30 veces superior para la manipulación de lodos. En entornos de sala seca, incluso la lubricación de las válvulas es importante: la grasa estándar pierde su poder lubricante por debajo de los -20 °C, mientras que las grasas especiales para puntos de rocío bajos mantienen su rendimiento hasta los -80 °C. La certificación ATEX de protección contra explosiones es obligatoria para cualquier válvula instalada en zonas de llenado de electrolitos y de formación, donde los vapores de disolventes inflamables suponen un riesgo de ignición.
Para los equipos de compras que adquieren válvulas para líneas de producción de baterías, trabajar con fabricantes que cuentan con las certificaciones ISO 9001, CE y SIL, y que ofrecen más de 50 opciones de materiales —entre ellos, acero inoxidable 316L, PTFE y PVDF para entornos sin cobre ni zinc—, elimina meses de proceso de selección de proveedores. La posibilidad de personalizar las válvulas en 10 dimensiones funcionales —desde el rango de temperatura hasta la configuración a prueba de explosiones, pasando por la velocidad de conmutación— permite que una única especificación de proveedor cubra toda la línea de producción, en lugar de tener que recurrir a procesos de aprovisionamiento separados para las distintas fases del proceso.
Cómo evaluar a los proveedores de equipos para la fabricación de baterías
Una vez que se sabe qué equipo se necesita, la siguiente pregunta es a quién comprárselo, y el presupuesto más barato rara vez es la opción más económica a lo largo de la vida útil del equipo. Un marco de evaluación estructurado evita el error más común en la contratación: comparar únicamente los precios de compra y pasar por alto el coste total de propiedad.
Empieza por verificar la capacidad técnica: ¿cubre el proveedor toda la cadena de procesos que necesitas o tendrás que combinar equipos de varios proveedores y gestionar tú mismo la integración? Solicita pruebas de aceptación en fábrica (FAT) con condiciones de carga simuladas y registros de datos de rendimiento antes del envío; un proveedor que se niegue a realizar las FAT es una señal de alerta, independientemente del precio. Comprueba las certificaciones: la norma ISO 9001 es la base de la gestión de la calidad, la IATF 16949 añade el rigor propio del sector de la automoción y el marcado CE confirma el cumplimiento de las normas de seguridad de la UE. En el caso concreto de las válvulas y los actuadores, la certificación SIL (nivel de integridad de seguridad) proporciona una verificación independiente de la fiabilidad en aplicaciones críticas para la seguridad.
La fiabilidad en las entregas es lo que distingue a los proveedores profesionales de los oportunistas. Los equipos estándar de línea de producción deben enviarse en un plazo de 45 a 60 días tras la confirmación del pedido; unas tasas de entrega puntual inferiores al 95 % indican problemas sistémicos. La estructura del contrato es igualmente importante: el calendario de pagos estándar del sector es un 30 % de depósito, un 60 % antes del envío tras la aprobación de las pruebas de aceptación de fábrica (FAT) y un 10 % tras las pruebas de aceptación in situ (SAT); esto protege a ambas partes y alinea los incentivos.
Por último, evalúa la capacidad de servicio posventa del proveedor antes de que la necesites. Una parada en la línea de producción cuesta mucho más que cualquier descuento en el equipo. ¿Puede el proveedor ofrecer un diagnóstico a distancia en cuestión de horas? ¿Dispone de un stock regional de piezas de recambio? Un equipo de ingeniería con más de una década de experiencia en aplicaciones y un compromiso documentado de respuesta en 12 horas convierte una emergencia de producción en una interrupción manejable.
Para los fabricantes de baterías que estén planificando nuevas líneas de producción o modernizando sus instalaciones actuales, se puede concertar en un plazo de 12 horas una consulta técnica gratuita sobre las especificaciones de válvulas y actuadores, que abarca la compatibilidad con los fluidos, los rangos de presión, las normas de conexión y la selección de materiales entre más de 50 opciones. Comenta los requisitos de tu línea de producción de baterías con un equipo de ingenieros en Válvula VINCER.
Referencias
- Research and Markets. “Mercado de equipos para la fabricación de baterías: previsiones globales hasta 2030”. 2025. https://www.researchandmarkets.com/reports/5703171/
- PEM RWTH de Aquisgrán. “Guía sobre el proceso de fabricación de celdas de baterías de iones de litio”. 2024. https://www.pem.rwth-aachen.de/
- Festo. “Automatización para la fabricación de baterías”. 2025. https://www.festo.com/
- Rotork / Eltav. “Fábrica de baterías ecológicas en Suecia equipada con actuadores Rotork”. 2024. https://www.eltav.com/
- Emerson Automation Experts. “Aspectos a tener en cuenta sobre las válvulas de control en aplicaciones con baterías de litio”. 2024. https://www.emersonautomationexperts.com/
- VINCER Valve. “Certificaciones”.” https://www.vincervalve.com/certification/
- VINCER Valve. “Póngase en contacto con nosotros para solicitar un presupuesto”.” https://www.vincervalve.com/contact-for-a-quote/
- VINCER Valve. Página de inicio. https://www.vincervalve.com/


