
Johdanto
Juomaveden maailmanlaajuinen kysyntä on kasvanut, kun perinteiset pohjavesivarannot ja pintavesilähteet joutuvat ennennäkemättömän paineen alle väestönkasvun ja muuttuvien ilmasto-olosuhteiden vuoksi. Suolanpoisto – teollinen prosessi, jossa suolaisesta vedestä poistetaan suoloja ja mineraaleja – on muuttunut harvinaisesta ylellisyydestä modernin vesiturvallisuuden kulmakiveksi. Hyödyntämällä edistynyttä termodynamiikkaa ja materiaalitiedettä suolanpoistolaitokset muuntavat valtavat merivarannot luotettavaksi, kuivuudelta suojatuksi korkealaatuisen veden lähteeksi. Suolanpoistolaitosten toimintaperiaatteen ymmärtäminen edellyttää perusteellista tarkastelua koneenrakennuksen, kemiallisen prosessoinnin ja tarkkojen virtauksenohjausjärjestelmien välisestä vuorovaikutuksesta. Tässä oppaassa tarkastellaan perustavia teknologioita, monimutkaisia toimintavaiheita sekä automaation ratkaisevaa roolia näiden elintärkeiden teollisuuslaitosten suorituskyvyn optimoinnissa, erityisesti aikana, jolloin energiatehokkuus ja rakenteellinen kestävyys ovat menestyksen tärkeimmät mittarit.
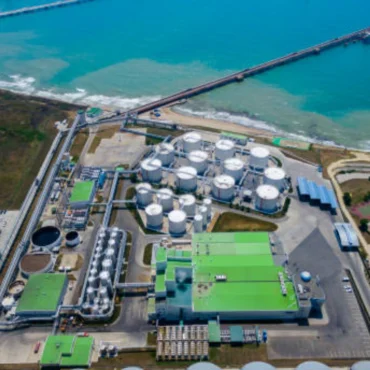
Nykyaikaisen suolanpoiston taustalla olevat ydinteknologiat
Historiallisesti suolanpoistomenetelmiä hallitsivat lämpöprosessit, jotka jäljittelivät luonnollista vesikiertoa haihtumisen ja tiivistymisen avulla. Näissä menetelmissä, pääasiassa monivaiheisessa höyrystysmenetelmässä (MSF) ja monivaikutus tislauksessa (MED), hyödynnetään lämpöenergiaa meriveden kiehumiseen, jolloin suola ja epäpuhtaudet jäävät jäljelle. Erityisesti MSF-menetelmä toimii siten, että osa vedestä muutetaan höyryksi useissa vaiheissa, joista jokainen tapahtuu alhaisemmassa paineessa. Vaikka lämpöjärjestelmät ovat kestäviä ja pystyvät hyödyntämään voimalaitosten hukkalämpöä, ne ovat luonteeltaan energiaintensiivisiä, koska veden muuttaminen höyryksi vaatii suurta höyrystymislämpöä. Tämän vuoksi niiden käyttö rajoittuu yhä enemmän alueille, joilla on runsaasti edullisia energiavaroja, kuten Lähi-itään, jossa yhteistuotanto voimalaitosten kanssa on edelleen taloudellisesti kannattavaa. Sen sijaan 2000-luvulla on tapahtunut ratkaiseva siirtyminen kalvopohjaisiin tekniikoihin, erityisesti meriveden käänteisosmoosiin (SWRO). Toisin kuin lämpömenetelmät, SWRO hyödyntää lämmön sijaan mekaanista painetta. Pakottamalla merivettä puoliläpäisevän kalvon läpi paineella, joka ylittää liuoksen luonnollisen osmoottisen paineen, järjestelmä erottaa puhtaat vesimolekyylit liuenneista ioneista. SWRO:n tehokkuus on parantunut merkittävästi kahden viime vuosikymmenen aikana, ja energiankulutus on laskenut noin 10 kWh/m³ 1980-luvun alkupuolella alle 3 kWh/m³ nykyaikaisissa laitoksissa. Tämä väheneminen johtuu suurelta osin membraanikemian innovaatioista – erityisesti ohutkalvokomposiittimembraanien kehittämisestä – sekä kehittyneiden energian talteenottolaitteiden (ERD) integroinnista, jotka talteenottavat tiivistetyn suolaliuoksen virtauksen hydraulisen energian.
Suolanpoistoprosessi vaihe vaiheelta
Jotta voidaan ymmärtää suolanpoistolaitoksen monimutkaisuus ja ymmärtää miten suolanpoistoprosessi toimii, sitä on pidettävä teollinen munuainen, jossa suodatetaan valtavia määriä suolaliuosta, jotta lopputuotteen tarkka kemiallinen tasapaino säilyy. Prosessi koostuu peräkkäisistä, kriittisistä teknisistä toimenpiteistä, joissa yhdenkin vaiheen epäonnistuminen voi vaarantaa koko järjestelmän toimintavarmuuden.
Meriveden ottopisteestä esikäsittelysuodatukseen
Prosessi alkaa ottorakenteesta, josta merivettä otetaan merestä. Insinöörien on valittava joko avoimet ottoaukot, joissa käytetään mereen ulottuvia suurihalkaisijaisia putkia, tai pinnan alla sijaitsevat ottoaukot, kuten rantakaivot, jotka tarjoavat jonkin verran luonnollista suodatusta merenpohjan kautta. Mereneläviin kohdistuvien vaikutusten minimoimiseksi avoimet ottoaukot varustetaan virtausrajoittimilla ja hienoilla seuloilla, jotka hidastavat tulevan veden virtausta ja estävät kalojen ja toukkien joutumisen virtaukseen. Laitokseen päästyään raaka merivesi käy läpi perusteellisen esikäsittelyn. Tämä vaihe on kriittinen, koska käänteisosmoosivaiheessa käytettävät polyamidimembraanit ovat erittäin herkkiä “likautumiselle” – orgaanisen aineksen, lietteen ja mikro-organismien kertymiselle membraanin pinnalle. Esikäsittely koostuu tyypillisesti useista alavaiheista:
- Koagulaatio ja flokkulointi: Veteen lisätään rautakloridin kaltaisia kemikaaleja, jotta pienet hiukkaset kasautuvat yhteen suuremmiksi “flokkeiksi”.”
- Liuenneet Ilma Flotaatio (DAF): Nämä leväkasat nostetaan pintaan mikrokuplien avulla ja poistetaan mekaanisesti. Tämä menetelmä on erityisen tehokas “punaisen vuoroveden” tai leväkukintojen aikana.
- Mediasuodatus: Vesi kulkee kahden suodatinmateriaalin (hiekka ja antrasiitti) läpi, jolloin jäljellä olevat suspendoituneet kiintoaineet poistuvat.
- Ultrafiltraatio (UF): Monissa nykyaikaisissa laitoksissa käytetään nykyään UF-kalvoja viimeisenä esikäsittelyvaiheena, jotta silttitiheysindeksi (SDI) pysyy alle 3:ssa, mikä on alan standardi RO-kalvojen suojaamiseksi kolloidiselta likaantumiselta.
Käänteisosmoosin (RO) ydin ja jälkikäsittely
Laitoksen keskellä sijaitsee RO-rakennus, jossa on tuhansia korkeapainesäiliöihin sijoitettuja kalvoelementtejä. Täällä esikäsitelty vesi paineistetaan korkeapainepumppujen avulla tasoille, jotka ovat välillä 55 bar ja Kahdeksankymmentä tahtia, riippuen syöttöveden suolapitoisuudesta ja lämpötilasta. Kun vesi puristetaan kalvoa vasten, se toimii molekyylin portinvartija, jolloin $H_2O$-molekyylit pääsevät läpi, mutta yli 99.8% liuenneita suoloja, kuten Na⁺, Cl⁻ ja Mg²⁺. Tuloksena syntyvä vesi, jota kutsutaan “permeaatiksi”, on poikkeuksellisen puhdasta – usein liian puhdasta välittömään kulutukseen. Jälkikäsittelyvaiheessa vesi on “mineralisoitava uudelleen”, jotta se ei vahingoita jakeluverkostoa. Tähän sisältyy Langelier Kylläisyys Indeksi (LSI) lisäämällä hiilidioksidia ja kalkkia (kalsiumhydroksidia) tai johtamalla vesi kalkkikivikerroksien läpi. Tämä prosessi palauttaa veteen välttämättömiä mineraaleja, kuten kalsiumia ja magnesiumia, mikä takaa sen maukkauden ja kemiallisen vakauden. Lopuksi veteen lisätään desinfiointiainetta, yleensä klooria, jotta biologinen turvallisuus taataan koko jakeluverkostossa.
Energiatalteenottojärjestelmien fysiikka
Koska energia muodostaa merkittävän osan laitoksen toimintakustannuksista, sen integrointi Energian talteenottolaitteet (ERD) on pakollista. Näiden laitteiden toiminta perustuu hydraulisen paineen siirron periaatteeseen. Kun korkeapaineinen suolaliuos poistuu RO-kalvosta, se sisältää edelleen noin 95% korkeapainepumpun tuottamasta energiasta. Nykyaikaisissa laitoksissa hyödynnetään pääasiassa isobaariset lämmönvaihtimet. Näiden laitteiden avulla korkeapaineinen suolaliuos pääsee suoraan kosketukseen matalapaineisen syöttömeriveden kanssa pienissä sylinterimäisissä kammioissa. Positiivisen siirtotilavuuden periaatteen mukaisesti paine siirtyy suoraan suolaliuoksesta meriveteen, ja hyötysuhde ylittää usein 98%. Tämä teknologinen harppaus on käytännössä irrottanut veden tuotannon korkeista energiakustannuksista, minkä ansiosta SWRO-laitokset voivat toimia kokonaisenergiaintensiteetillä, joka lähestyy nyt termodynamiikan lakien edellyttämää teoreettista minimiä.
Suolaliuoksen hallinta ja ympäristöön tapahtuva päästö
Jokaista tuotettua makean veden litraa kohti syntyy sivutuotteena noin 1,1–1,5 litraa tiivistettyä suolavettä. Tämän suolaveden suolapitoisuus on noin kaksinkertainen verrattuna luonnolliseen meriveteen, ja se voi sisältää pieniä määriä esikäsittelyssä käytettyjä kemikaaleja. Tämän virtauksen hallinta on herkkä tasapainoilua teollisen tuotannon ja ympäristönsuojelun välillä. Nykyaikaisissa laitoksissa käytetään kehittyneitä päästöjärjestelmiä ympäristövaikutusten lieventämiseksi. Poistoputkien päähän on asennettu suurinopeuksisia diffuusoreita, jotka edistävät suolaveden nopeaa sekoittumista ympäröivään meriveteen. Varmistamalla, että suolapitoisuus palautuu ympäröivän meriveden tasolle jo hyvin lyhyen matkan päässä päästökohdasta, laitokset voivat suojella paikallisia pohjaeliöstöjä ja ylläpitää rannikkoekosysteemin biologista monimuotoisuutta. Jotkut tulevaisuuteen suuntautuneet laitokset tutkivat myös “Zero Liquid Discharge” (ZLD) -tekniikoita, joissa hyödynnetään kiteytyslaitteita kiinteiden suolojen talteenottoon, vaikka nämä ovat edelleen liian kalliita laajamittaisille kunnallisille hankkeille.
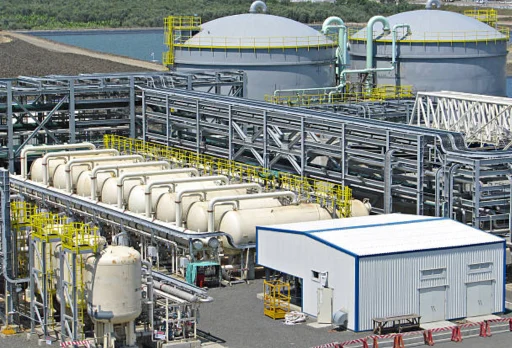
Permeaatin laadun kemiallinen monimutkaisuus: boorin ja bromidin poisto
Vaikka natriumkloridin (NaCl) poistaminen on ensisijainen tavoite, nykyaikaisessa suolanpoistossa on otettava huomioon myös hivenaineet, kuten boori (B), jotka voivat olla myrkyllisiä tietyille viljelykasveille jo pieninä pitoisuuksina. Koska boorihappo on pieni, varaukseton molekyyli, se läpäisee usein tavalliset RO-kalvot neutraalissa pH-arvossa. Vuoden 2026 tiukkojen vedenlaatuvaatimusten saavuttamiseksi monet laitokset käyttävät “kaksivaiheista” RO-järjestelmää. Toisessa kierroksessa ensimmäisen kierroksen läpäisevän nesteen pH-arvoa nostetaan keinotekoisesti natriumhydroksidilla (NaOH). Tämä kemiallisen tasapainon muutos muuntaa boorihapon booraatti-ioneiksi, joilla on negatiivinen varaus ja jotka siten poistuvat tehokkaasti toisen kierroksen kalvojen läpi. Tämä prosessi vaatii erittäin suurta tarkkuutta kemikaalien annostelussa. Automaattiventtiilien on säädettävä syövyttävien kemikaalien virtausta reaaliaikaisen pH-anturin palautteen perusteella, jolloin varmistetaan, että veden kemiallinen koostumus pysyy kapealla toiminta-alueella. Näin maksimoidaan poistotehokkuus ja minimoidaan kemikaalijäte.
Materiaalitiede: Korroosion torjunta suolapitoisissa ympäristöissä
Suolanpoistolaitoksen suunnittelussa materiaalien valinta ei ole pelkästään budjettikysymys, vaan elintärkeä vaatimus. Meriveden korkea kloridi-ionien (Cl⁻) pitoisuus luo ympäristön, joka syövyttää voimakkaasti perinteisiä teknisiä metalleja. Kloridi-ionit tunkeutuvat erityisen helposti ruostumattoman teräksen pinnalla olevaan passiiviseen oksidikerrokseen, mikä johtaa piste- ja rakokorroosioon. Materiaalin kestävyyden mittaamiseksi tätä ilmiötä vastaan insinöörit käyttävät Pittingkestävyyden ekvivalenttiluku (PREN), laskettuna seuraavasti: Heitä 1 pisteen ja 3 pisteen heittoja.Cr + 3.3 × (%Ma + 0,5%W) + 16 × %N. SWRO-laitoksen korkeapaineosissa materiaalien PREN-arvon on yleensä oltava yli 40. Tämä edellyttää seuraavien materiaalien käyttöä: Superduplex-ruostumattomat teräkset (kuten laatu 2507). Näillä seoksilla on tasapainoinen austeniitti-ferriittinen mikrorakenne, joka takaa sekä korkean mekaanisen lujuuden että poikkeuksellisen hyvän kestävyyden jännityskorroosiomurtumista vastaan. Matalapaineosissa suositaan materiaaleja kuten lasikuituvahvistettua muovia (GRP) tai tiheää polyeteeniä (HDPE), koska ne ovat täysin immuuneja sähkökemialliselle korroosiolle, vaikka niillä ei ole RO-prosessin ytimeen vaadittavaa paineenkantokykyä.
| Metalliseoslaatu | Yleisnimi | Tyypillinen PREN | Korroosionkestävyystaso | Ihanteellinen suolanpoistokohde |
| SS 316L | Merikäyttöön soveltuva | ≈ 24 | Alhainen (pitting-riski) | Juomavesi / Alhainen suolapitoisuus |
| SS 904L | Korkeaseosteinen | ≈ 35 | Kohtalainen | Esikäsittely – suolaliuoksen käsittely |
| 2205 Kaksinkertainen | Duplex-teräs | ≈ 35 | Korkea | Vakiomalliset suolaputket |
| 2507 Super Kaksinkertainen | Super Duplex | > 40 | Erinomainen | Korkeapaineiset RO-jalustat |
| Titaani 2. luokka | Puhdas titaani | Ei saatavilla (yhteensä) | Enimmäismäärä | Lämmönvaihtimet / Korkea lämpötila |
Suolanpoistolaitoksen keskeiset infrastruktuurit ja komponentit
Suolanpoistolaitoksen mekaaninen kestävyys riippuu sen komponenteista, joiden on kestettävä teollisuusmaailman syövyttävimpiä olosuhteita. Itse kalvojen lisäksi laitteisto koostuu seuraavista osista:
- Korkeapainepumput: Nämä pumput ovat usein laitoksen suurimpia energiankuluttajia, ja niiden on kyettävä toimimaan jatkuvasti suurella teholla.
- Energian talteenottolaitteet (ERD): Nämä laitteet, kuten isobaariset kammiot tai Pelton-turbiinit, siirtävät suolaveden virtauksesta syntyvän paineen takaisin tulevalle syöttövedelle, jolloin talteenotetaan jopa 98% hydraulisesta energiasta, joka muuten menisi hukkaan.
- Putkijärjestelmät: Meriveden korkean kloridipitoisuuden vuoksi tavallinen hiiliteräs ei riitä. Insinöörit käyttävät lasikuituvahvistettua muovia (GRP), tiheää polyeteeniä (HDPE) tai korkealaatuisia metalliseoksia, kuten Super Duplex -ruostumatonta terästä, estääkseen tuhoisan korroosion.
- Automaattiset venttiilijärjestelmät: Nämä komponentit toimivat hermosto laitoksen toiminnassa, virtausnopeuksien säätelyssä, painekuiluiden hallinnassa sekä laitoksen osien eristämisessä huoltotöiden ajaksi. Näitä venttiilejä ohjaavien toimilaitteiden luotettavuus on ensiarvoisen tärkeää vesilyönnin estämiseksi ja kalvosäiliöiden turvallisuuden varmistamiseksi.
Käyttöön liittyvät haasteet: energia, korroosio ja huolto
Suolanpoistolaitoksen käyttö edellyttää kolmen jatkuvan uhan hallintaa: energiakustannukset, materiaalien kuluminen ja biologinen likaantuminen. Energia on edelleen suurin Opex-muuttuja (käyttökustannukset), ja sen osuus on tyypillisesti 35% – 50% tuotetun veden kokonaiskustannuksista. Jo pienetkin vaihtelut pumpun hyötysuhteessa tai venttiilin painehäviössä voivat aiheuttaa merkittäviä taloudellisia seurauksia laitoksen 25-vuotisen käyttöiän aikana. Korroosio on toinen suuri haaste. Meriveden korkea Cl⁻-ionipitoisuus edistää piste- ja rakokorroosiota, erityisesti seisovissa kohdissa tai venttiilien ja pumppujen liitoskohdissa. Jos materiaalivalinta on virheellinen, korkeapainejärjestelmän rakenteellinen eheys voi vaarantua jo muutamassa kuukaudessa. Lisäksi biologinen likaantuminen edellyttää jatkuvaa kemikaalien annostelua ja “Clean-In-Place” (CIP) -puhdistusjaksoja, joissa RO-kalvot pestään erityisillä happamilla tai emäksisillä liuoksilla virtauksen palauttamiseksi. Nämä huoltotoimenpiteet vaativat tarkkaa automaatiota, jotta aggressiiviset puhdistuskemikaalit eivät pääse vuotamaan juomavesivirtaan.
Suorituskyvyn optimointi edistyneen virtauksen hallinnan avulla
Pyrkiessään toiminnalliseen huippuosaamiseen ala on siirtänyt painopisteensä itse kalvoista niitä ohjaaviin järjestelmiin. Optimointi ei enää koske pelkästään veden kemiaa, vaan myös mekaniikan tarkkuutta.
Tarkkuuden merkitys paineen säätelyssä
RO-kalvon suorituskykyä säätelee nettokäyttöpaine (NDP). Jos paine on liian alhainen, veden tuotantomäärä laskee; jos se on liian korkea, energiakustannukset nousevat jyrkästi ja kalvon tiivistymisen riski kasvaa. Tarkka virtauksen säätö, joka saavutetaan taajuusmuuttajien (VFD) ja korkean suorituskyvyn automaattiventtiilien synkronoinnin avulla, mahdollistaa laitoksen sopeutumisen syöttöveden lämpötilan ja suolapitoisuuden muutoksiin reaaliajassa. Esimerkiksi kun meriveden lämpötila nousee kesällä, sen viskositeetti laskee, mikä edellyttää paineasetusten uudelleenkalibrointia, jotta vakiovirtaus voidaan ylläpitää järjestelmää liikaa rasittamatta.
Käyttökatkosten vähentäminen luotettavien automaattisten venttiilien avulla
Käyttökatkokset ovat veden tasoitettujen kustannusten vihollisia. Laitoksessa, jossa on tuhansia automatisoituja venttiilejä, yhden toimilaitteen vika voi johtaa koko RO-prosessiketjun suunnittelemattomaan seisokkiin. Erittäin luotettavat toimilaitteet – sekä pneumaattiset että sähköiset – ovat välttämättömiä esikäsittelyn vastavirtahuuhtelun ja CIP-menettelyjen edellyttämien toistuvien syklien hallitsemiseksi. Käyttämällä toimilaitteita, joilla on korkea käyttöaste ja integroitu vianmääritys, laitoksen operaattorit voivat siirtyä reaktiivisesta kunnossapidosta ennakoivaan malliin ja tunnistaa hitaasti sulkeutuvan venttiilin ennen kuin se aiheuttaa paineiskun, joka voisi rikkoa kalvon.
Hajautetut ratkaisut: Modulaaristen SWRO-järjestelmien nousu
Merkittävä muutos maailmanlaajuisessa vesistrategiassa on siirtyminen keskitetyistä, valtavan suurista laitoksista hajautettuihin, modulaarisiin meriveden käänteisosmoosijärjestelmiin (SWRO). Näitä konttityyppisiä yksiköitä otetaan yhä useammin käyttöön syrjäisillä rannikkokohteissa, offshore-öljynporauslautoilla ja katastrofialueilla, joilla perinteistä infrastruktuuria ei ole lainkaan. Vaikka modulaarinen lähestymistapa mahdollistaa nopean käyttöönoton ja pienemmät alkuinvestoinnit, se aiheuttaa ainutlaatuisen teknisen paradoksin: tilatiheys suhteessa komponenttien toimintakuntoon. Konttityyppisessä laitoksessa jokainen kuutiosenttimetri on arvokasta tilaa. Tämä tilan säästö edellyttää “matalaprofiilisten” automaattiventtiilien ja kompaktien toimilaitteiden käyttöä, joissa vääntömomenttia ei ole uhrattu pienemmän tilantarpeen vuoksi. Lisäksi, koska näitä laitteita käytetään usein syrjäisillä alueilla, joilla teknistä henkilökuntaa on rajoitetusti, laitteiston vianmääritystoiminnot ovat ensiarvoisen tärkeitä. Teollisten protokollien, kuten Modbus tai Ammattimainen mahdollistaa etävalvonnan ja ennakoivan vianmäärityksen jopa toiselta puolelta maapalloa. Digitoimalla venttiilin mekaanisen liikkeen vähennämme tehokkaasti paikan päällä tehtävien toimenpiteiden tarvetta ja varmistamme vesihuollon turvallisuuden alueilla, joilla yhdenkin komponentin vikaantuminen voisi muutoin johtaa paikalliseen humanitaariseen kriisiin.
Vincer: Tarkkuussuunniteltu venttiili vaativiin suolapitoisiin ympäristöihin
Nykyaikaisen merivesin käänteisosmoosilaitoksen (SWRO) vaativissa olosuhteissa tavalliset venttiilit menevät usein rikki suolasumukorroosion ja mekaanisen väsymisen vuoksi. Vincer ratkaisee tämän ongelman erikoistuneilla sähköinen ja pneumaattisesti toimivat venttiilit suunniteltu nimenomaan suolaisen veden käsittelyn vaativiin olosuhteisiin. Toimilaiteventtiiliratkaisumme ovat enemmän kuin pelkkää automaatiota; ne toimivat prosessin turvajärjestelmänä. Vincerin sähkökäyttöiset toimilaiteventtiilit tarjoavat erittäin tarkan modulaatio-ohjauksen, joka mahdollistaa virtauksen, paineen ja lämpötilan tarkan säätelyn kalvon eheyden ylläpitämiseksi. Kun tavanomaiset laitteet eivät kestä korkeataajuista käyttöä, Vincerin automaattiventtiilit on testattu ylittämään alan syklistandardit, mikä takaa tuhansia vastavirtahuuhtelusyklejä ilman vääntömomentin tai nopeuden menetystä. Miksi ryhtyä Vincerin kumppaniksi?
- Äärimmäinen kestävyys: IP68-luokitellut kotelot ja edistykselliset korroosionkestävät pinnoitteet suojaavat koko toimilaitteella varustettua venttiilikokoonpanoa suolapitoiselta ilmalta ja paikallisilta vuodoilta.
- Toiminnan tehokkuus: Saavuta vuoden 2026 suorituskykytavoitteet tarkan paikannuksen ja pienempien energiahäviöiden avulla.
- Taloudellinen Arvo: Omistuskustannukset (TCO) laskevat merkittävästi, kun huoltovälejä pidennetään ja suunnittelemattomia seisokkeja vähennetään.
- Maailmanlaajuinen sääntöjen noudattaminen: ISO 9001:2015 -sertifioidut prosessimme tuottavat toimilaitteella varustettuja venttiilejä, joilla on SIL-, ATEX- ja FDA-sertifikaatit.
Vincerillä emme pelkästään toimita venttiilejä, vaan optimoimme järjestelmiä. Paranna laitoksesi luotettavuutta toimilaitteilla varustetuilla venttiiliratkaisuilla, jotka on suunniteltu maailman ankarimpiin merenkulkuolosuhteisiin.
Johtopäätös: Tehokkaan suolanpoiston tulevaisuus
Suolanpoistoteknologian kehityssuunta on selvästi kohti suurempaa itsenäisyyttä ja teoreettista energiatehokkuutta. Kun katsomme kohti 2030-lukua, tekoälyn (AI) ja digitaalisen kaksosen (Digital Twin) teknologian integrointi mahdollistaa laitosten itsensä optimoinnin, jolloin jokainen venttiili ja pumppu säädetään reaaliajassa ennustavien merentutkimustietojen ja vaihtelevien sähköverkkojen perusteella. Nämä digitaaliset edistysaskeleet ovat kuitenkin aina riippuvaisia laitteiston fyysisestä luotettavuudesta. Mikään algoritmi ei voi korvata jumiutunutta venttiiliä tai ruostunutta toimilaitetta; laitoksen “älykkyys” on vain yhtä tehokasta kuin sen kyky suorittaa mekaanisia liikkeitä. Suolanpoistolaitoksen tarina on viime kädessä kertomus ihmisen kekseliäisyydestä, jolla hyödynnetään planeettamme valtavia suolavarantoja. Raakameriveden alkuperäisestä ottamisesta mineralisoidun juomaveden lopulliseen toimittamiseen asti jokainen tuotettu millilitra on osoitus modernin insinööritaidon tarkkuudesta. Valmistajille, kuten Vincer, tehtävämme on tarjota joustavat “lihakset”, jotka toimivat laitoksen analyyttisen “aivojen” apuna. Asettamalla etusijalle materiaalitieteen, tarkan toiminnan ja energiatehokkaan suunnittelun varmistamme, että lupaus rajattomasta makeasta vedestä ei ole pelkästään tekninen mahdollisuus, vaan kestävä todellisuus. Alan kehittyessä prosessilogiikan ja komponenttien kestävyyden välinen synergia pysyy tärkeimpänä tekijänä, kun pyritään tyydyttämään maailman jano vastuullisesti.
Usein kysyttyjä kysymyksiä
K: Voiko merivettä juoda, jos siitä poistetaan suola?
Kyllä. Suolanpoistoprosessissa poistetaan yli 99% suoloja, mineraaleja ja biologisia epäpuhtauksia. Prosessin jälkeen vesi yleensä “mineralisoidaan uudelleen” lisäämällä siihen kalsiumia ja magnesiumia, jotta se olisi terveellistä, ei syövyttäisi putkia ja maistuisi korkealaatuiselta lähdevedeltä.
K: Missä sijaitsee Yhdysvaltojen suurin suolanpoistolaitos?
Claude “Bud” Lewisin suolanpoistolaitos Carlsbadissa, Kaliforniassa, on tällä hetkellä suurin. Se tuottaa päivittäin noin 50 miljoonaa gallonaa makeaa vettä, mikä kattaa noin 10% San Diegon alueen vesihuollosta.
K: Mikä on suolanpoiston suurin haittapuoli?
Suurin haittapuoli on sen suuri energiankulutus. Meriveden pumppaaminen kalvojen läpi äärimmäisissä paineissa vaatii huomattavasti sähköä, minkä vuoksi suolattomaksi käsitelty vesi on kalliimpaa kuin perinteinen pintavesi. Lisäksi tiivistetyn suolaveden (suolainen sivutuote) hävittäminen vaatii huolellista hallintaa, jotta vältetään meriekosysteemeille aiheutuvat haitat.
K: Paljonko veden suolanpoisto maksaa gallonaa kohti?
Kustannukset ovat keskimäärin $0,003–$0,006 gallonaa kohti. Vaikka tämä kuulostaa alhaiselta, se on noin kaksinkertainen verrattuna järvestä tai joesta peräisin olevan veden käsittelykustannuksiin. Automaation ja venttiiliteknologian kehittyessä nämä kustannukset kuitenkin laskevat edelleen.
K: Kuinka nopeasti vesi voidaan suolatonta?
Kyseessä on jatkuva, ympäri vuorokauden toimiva prosessi. Nykyaikaiset käänteisosmoosijärjestelmät (RO) käsittelevät vettä reaaliajassa. Siitä hetkestä, kun merivesi saapuu ottopisteeseen, siihen hetkeen, kun se on juomakelpoista, käsittelyaika laitoksessa on tyypillisesti muutamasta minuutista muutamaan tuntiin, riippuen esikäsittelyvaiheiden monimutkaisuudesta.


