
Die Auswahl des richtigen Wegeventils entscheidet darüber, ob ein Pneumatiksystem reibungslos funktioniert oder ob es zu einem katastrophalen Blockieren kommt. Bei der Bewertung eines 2-Wege- vs. 3-Wege-Magnetventil, Das Verständnis der mechanischen Unterschiede, der Strömungswege und der Abgaslogik ist von entscheidender Bedeutung für die Optimierung des Wirkungsgrads und die Vermeidung von Verschleiß an den Stellantrieben.
Den wesentlichen Unterschied verstehen: Anschlüsse, Strömungswege und P&ID-Symbole
Der strenge Auswahlprozess beginnt mit der genauen Analyse der Unterschied zwischen 2-Wege- und 3-Wege-Magnetventil Anschlussarchitekturen. Bei der professionellen Erstellung von P&ID-Zeichnungen (Piping and Instrumentation Diagram) werden diese Richtungssteuerungsmechanismen durch standardisierte Symbole gemäß ISO 1219 dargestellt. Ein Symbol für ein Wegeventil besteht in der Regel aus zwei nebeneinander liegenden Quadraten, die die beiden Schaltpositionen (Zustände) des inneren Schiebers oder Kegels darstellen. Der eigentliche Unterschied liegt in den inneren Verweisungspfeilen und Anschlussverbindungen, die innerhalb dieser Quadrate abgebildet sind. Sie geben an, ob ein Ventil eine “Auslasslogik” unterstützt, und kennzeichnen eindeutig die ausfallsichere Federrückstellposition, die bei Unterbrechung der Stromversorgung eingenommen wird.
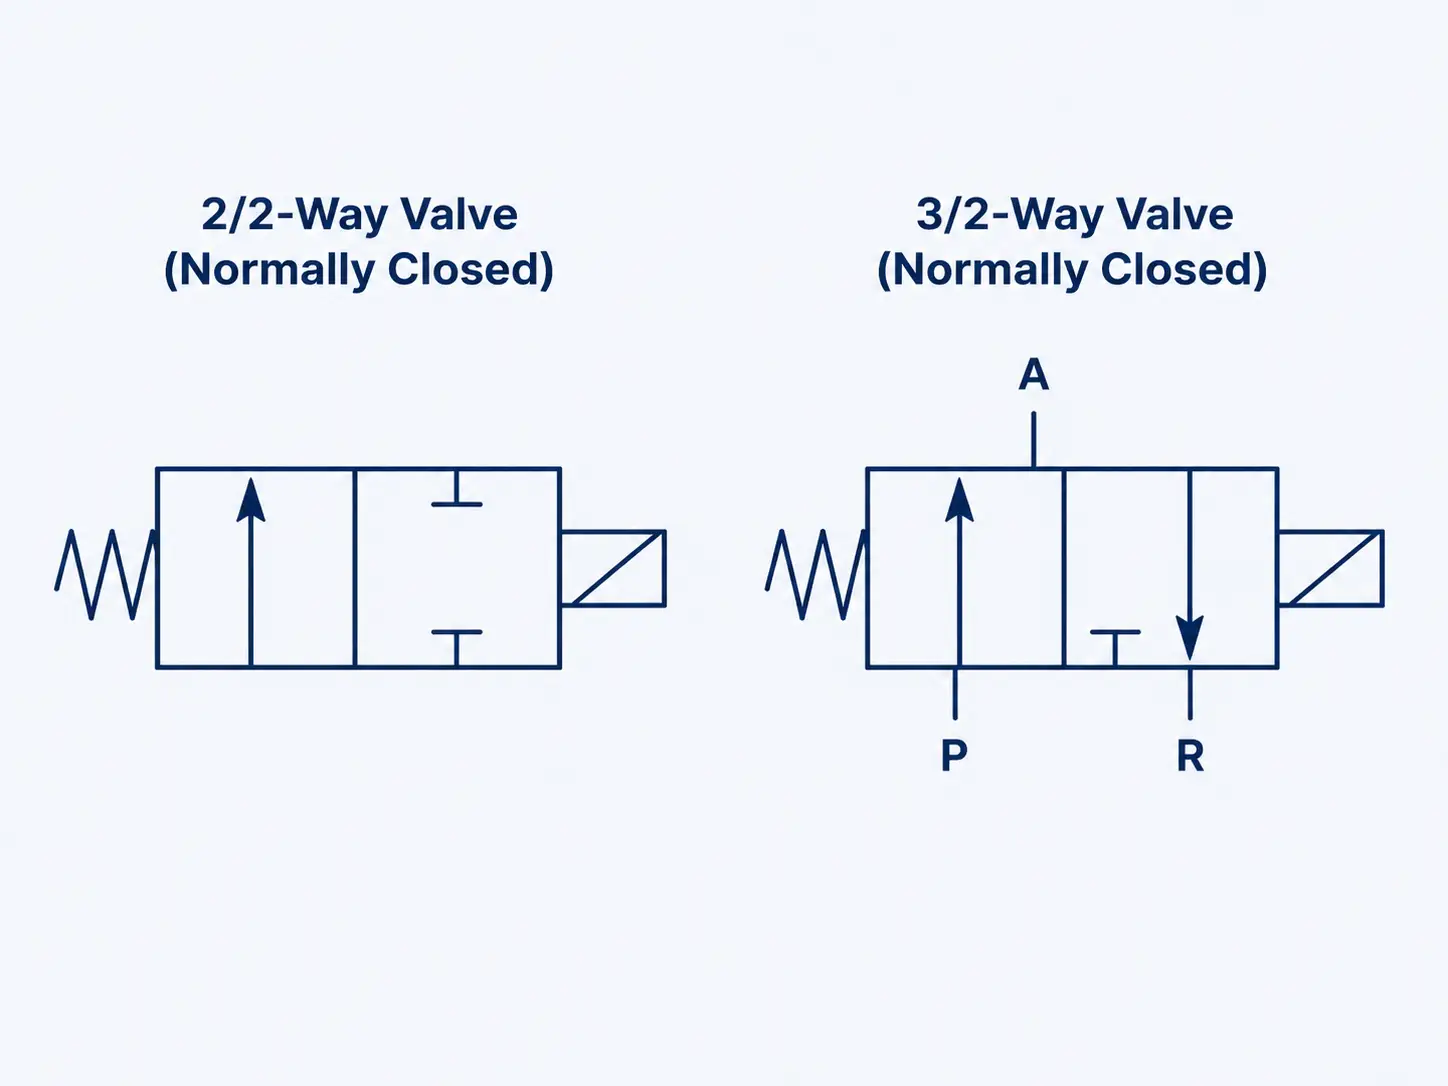
2-Wege-Magnetventile: Der binäre Isolationsmechanismus
A 2-Wege-Magnetventil dient als reiner Binärschalter. Er verfügt über genau zwei festgelegte Anschlüsse: einen Einlass (Anschluss 1) und einen Auslass (Anschluss 2). Seine mechanische Konstruktion ist ausschließlich auf die Absperrung, Freigabe oder Massendurchflussregelung eines bestimmten flüssigen oder gasförmigen Mediums optimiert. Wenn die elektromagnetische Spule erregt wird, hebt sich der interne Kolben (oder verschiebt sich, je nach Vorsteuerung), wodurch die interne Öffnung direkt freigegeben wird, sodass das Medium zum Auslass strömen kann.
Die technische Präzision bei 2-Wege-Ventilen hängt maßgeblich von der Auswahl der Dichtung und der Gestaltung des Ventilsitzes ab. PTFE (Teflon) wird zwar branchenweit oft wegen seiner unübertroffenen chemischen Beständigkeit angepriesen, ist jedoch ein halbstarres Material, das sich möglicherweise nur schwer perfekt an Mikroabrieb am Metallsitz anpassen lässt. In hochpräzisen Gasanwendungen oder bei der Eindämmung gefährlicher Chemikalien ist eine “Soft-Seat”-Konfiguration unter Verwendung von Elastomeren (wie NBR, EPDM oder FKM/Viton) zwingend erforderlich, um einen “blasendichten” Zustand ohne Leckage zu erreichen. Im krassen Gegensatz dazu sind “harte Sitze” mit Metall-auf-Metall-Kontakt ausschließlich für extreme thermische Umgebungen vorgesehen, wie beispielsweise hochzyklische, kontinuierliche Dampfkreisläufe bei 200 °C, bei denen eine Leckagerate der ANSI-Klasse IV oder V technisch akzeptabel und den Prozessparametern inhärent ist. Durch die Beherrschung dieser Dichtungsdynamiken können Ingenieure die Betriebslebensdauer der Rohrleitung drastisch verlängern.
3-Wege-Magnetventile: Dynamik bei der Weiterleitung, Mischung und Entlüftung
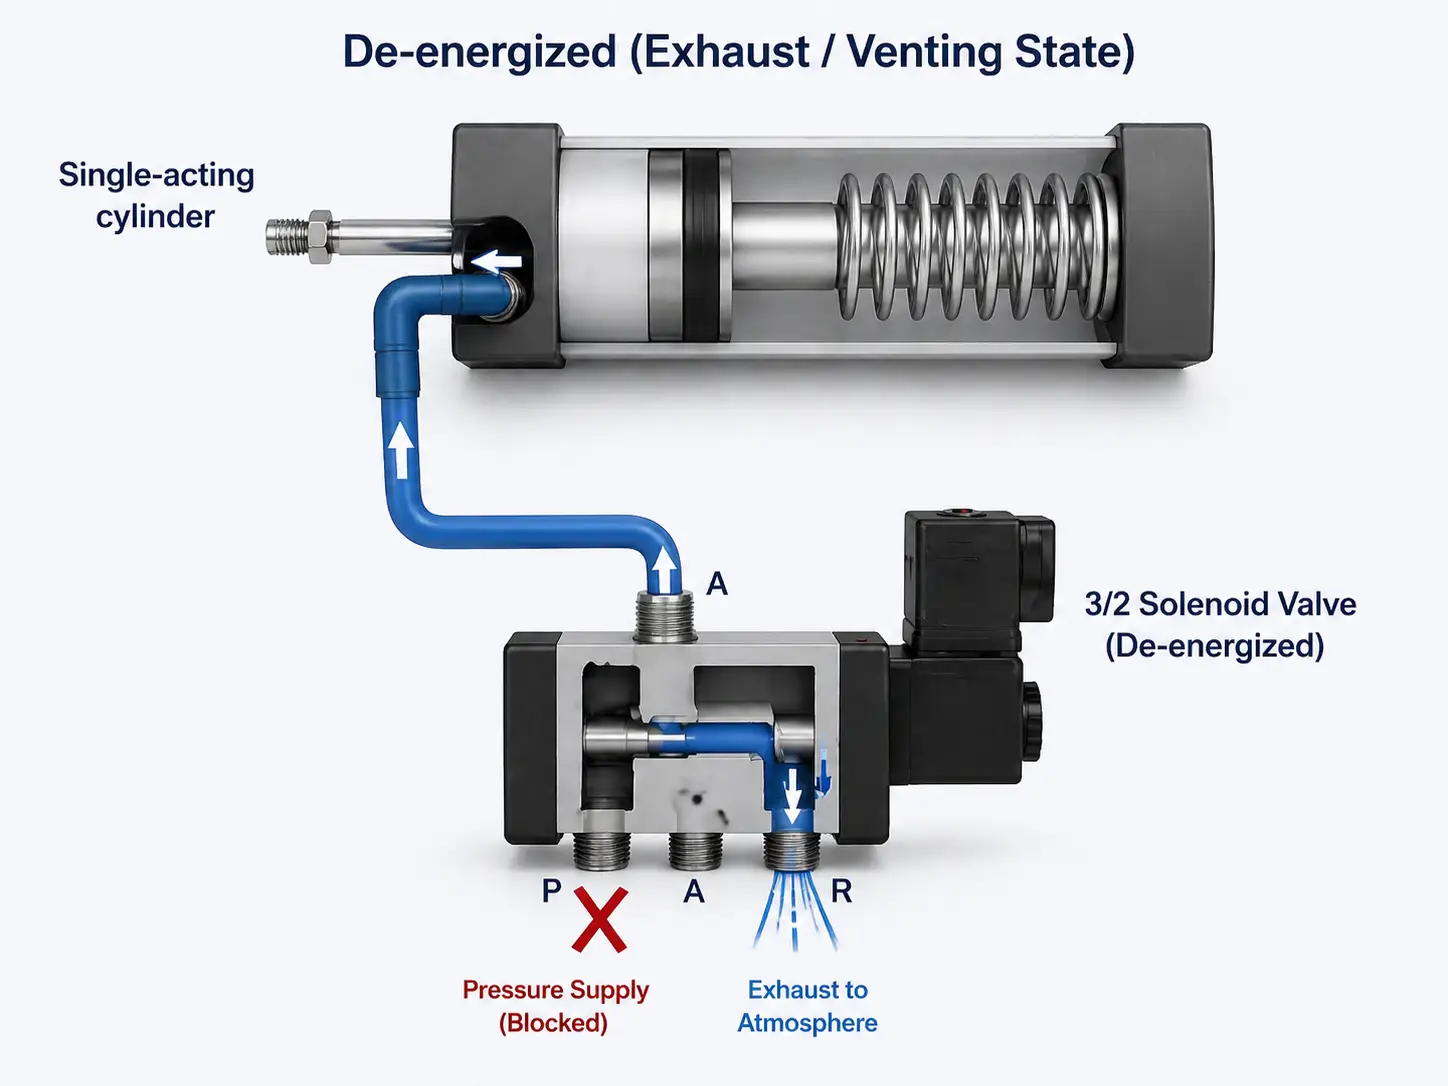
A 3-Wege-Magnetventil führt eine entscheidende dritte Dimension in die strömungsdynamische Gleichung ein – typischerweise als Anschluss 3 oder als Ablass-/Entlüftungsanschluss bezeichnet. Dieser dritte Anschluss ist der entscheidende Faktor bei komplexen pneumatischen Steuerungen. Er ermöglicht es dem Ventil, nicht nur einen Mechanismus mit Hochdruckluft zu versorgen, sondern auch den nachgeschalteten Druck abzulassen, wenn die Hauptversorgung elektronisch unterbrochen wird. Ohne diese kontinuierliche Entlüftungsfunktion bliebe jeder angeschlossene pneumatische Antrieb dauerhaft unter Druck stehen, wäre bewegungsunfähig und könnte keinen Rückhub ausführen.
Bei der Analyse eines 2-Wege-Ventils im Vergleich zu einem 3-Wege-Ventil müssen Ingenieure nicht nur die Anzahl der Anschlüsse berücksichtigen, sondern auch den internen Schaltmechanismus bewerten. Magnetventile nutzen in der Regel entweder eine Tellerventil- oder eine Schieberkonstruktion. Tellerventile verwenden einen Kolben mit einer elastischen Dichtung, die direkt gegen eine Öffnung drückt. Sie bieten extrem schnelle Ansprechzeiten, hohe Durchflussraten und sind von Natur aus selbstreinigend, wodurch sie äußerst widerstandsfähig gegenüber geringfügigen Verunreinigungen in der Rohrleitung sind. Schieberventile hingegen nutzen einen zylindrischen Schieber, der in einer präzisionsgefertigten Bohrung gleitet. Während sich Schieberventile hervorragend für komplexe Mehrwege-Leitungsführungen eignen (häufig in 4- und 5-Wege-Konfigurationen), sind sie sehr anfällig für Reibung und erfordern gut geschmierte oder sorgfältig gefilterte Druckluft, um ein Abstreifen der Dichtungen über Millionen von Schaltzyklen hinweg zu verhindern.
| Technische Merkmale | 2-Wege-Magnetventil | 3-Wege-Magnetventil |
|---|---|---|
| Port-Konfiguration | Einlass (1) & Auslass (2) | Einlass (1), Auslass (2), Abgas (3) |
| ISO 1219-Logik | Normalerweise geschlossen (NC) / Normalerweise offen (NO) | Mischen, Umleiten oder Entlüften |
| Rückgabemechanismus | Federrückzug oder Hubunterstützung | Universal-, Misch- oder Verteilspule/Sitzventil |
| Steuerungsziel | Flüssigkeitsisolierung, Absperrung, Dosierung | Einfachwirkende Zylinder, Vorsteuerkreise |
Konfigurationen „normalerweise geschlossen“ (NC) und „normalerweise offen“ (NO)
Die ausfallsichere Logik legt den endgültigen Zustand des Ventils bei einem unerwarteten Stromausfall fest. In der anspruchsvollen Verfahrenstechnik ist dies keine Frage der betrieblichen Präferenz, sondern eine zwingende Sicherheitsvorschrift. Bei der Bewertung dieser Ventile muss die NC- oder NO-Konfiguration genau dem von der Prozessgefahrenanalyse geforderten “ausfallsicheren” Modus entsprechen.
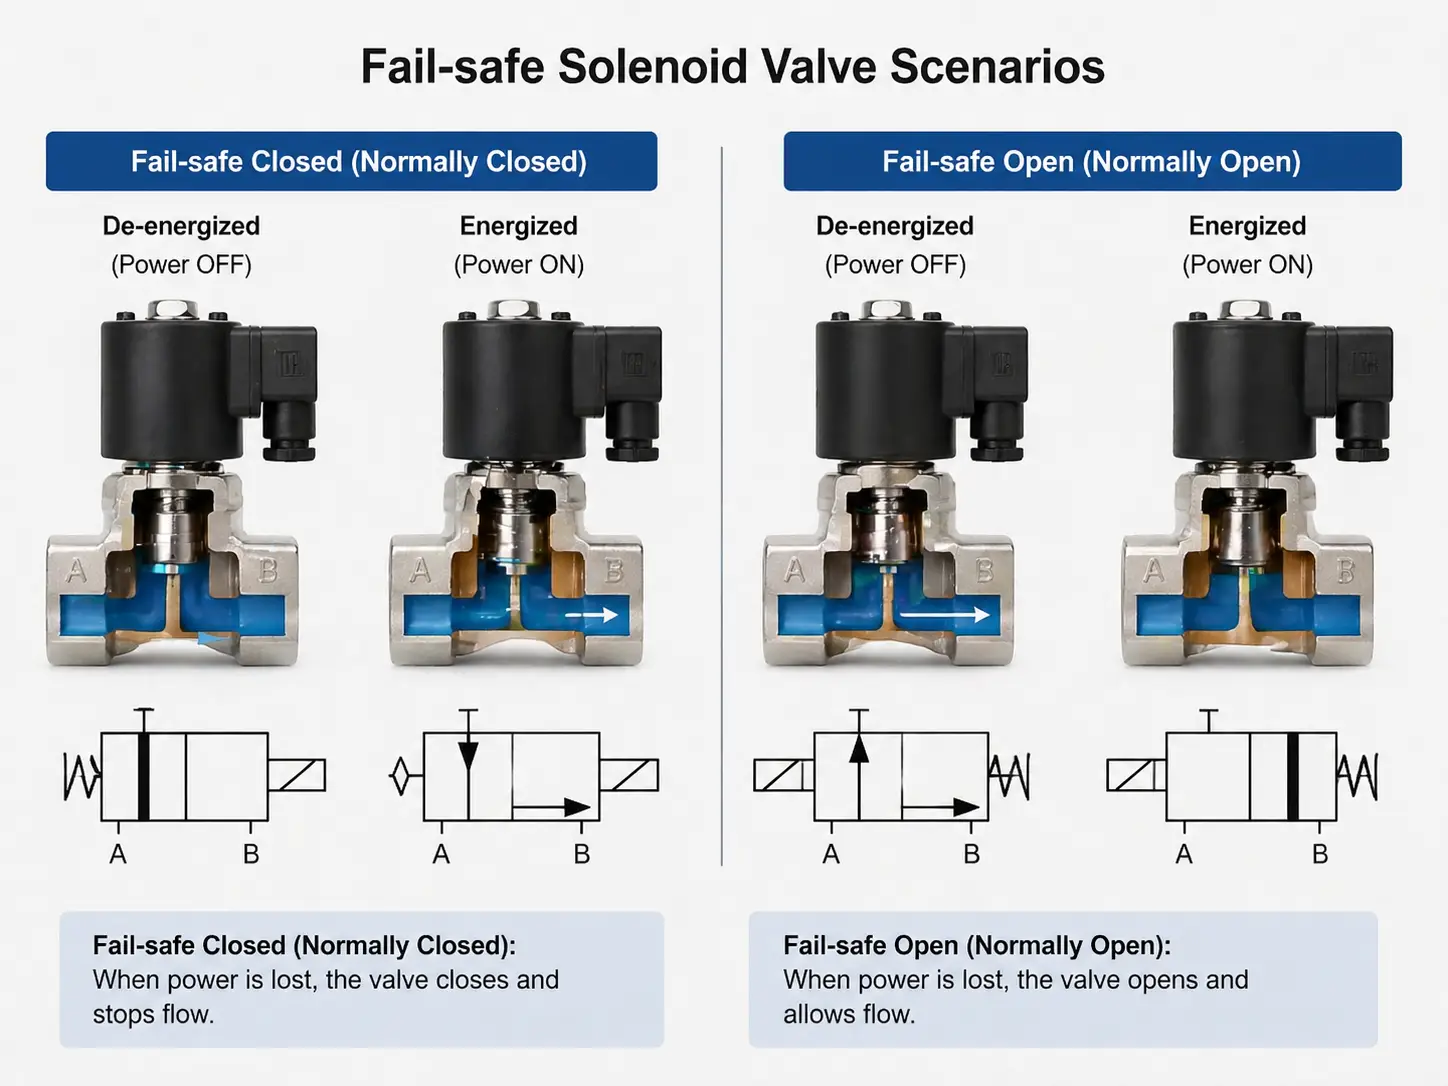
- Ein 2/2-Ventil, normal offen (NO), zur Entlastung des Kompressors: In Hochleistungs-Luftkompressorkreisläufen wird ein 2/2-NO-Ventil eingesetzt, um den Kompressorkopf im Leerlauf kontinuierlich zu entlüften. Bei einem Stromausfall wird die elektromagnetische Spule stromlos, und die interne Feder drückt das Ventil in die geöffnete Position. Dies gewährleistet, dass der Kompressormotor beim Neustart des Systems ohne Gegendruck anläuft, wodurch ein katastrophaler Motorstillstand und ein Durchbrennen der elektrischen Spule wirksam verhindert werden.
- Ein 2/2-Ventil, normal geschlossen (NC), für den Reaktorkühl-Bypass: Bei der Dosierung aggressiver Chemikalien oder in Leitungen für gefährliche Flüssigkeiten sorgt ein 2/2-NC-Ventil dafür, dass der Durchflussweg im normalen Ruhebetrieb absolut abgedichtet bleibt. Gemäß dem unumstößlichen physikalischen Gesetz einer NC-Konfiguration zwingt jeder Stromausfall die interne mechanische Feder sofort dazu, den Kolben nach unten zu drücken und die Öffnung fest zu verschließen. Dieser mechanisch garantierte Verschluss isoliert die Gefahrenquelle vollständig und verhindert so unkontrollierte Überflutung oder außer Kontrolle geratene chemische Reaktionen, ohne auf sekundäre elektrische Backup-Systeme angewiesen zu sein.
Bei Anwendungen, bei denen es zu extremer Wärmeentwicklung kommt oder bei denen Energieeinsparungen von entscheidender Bedeutung sind (wie z. B. bei abgelegenen, solarbetriebenen Ölpipelines), können herkömmliche NC/NO-Spulen – die einen kontinuierlichen Stromfluss benötigen, um den offenen oder geschlossenen Zustand aufrechtzuerhalten – nachteilig sein. In diesen anspruchsvollen Anwendungsfällen setzen Ingenieure bistabile (rastende) Magnetventile ein. Diese hochspezialisierten Komponenten nutzen einen kurzen Stromimpuls, um den internen Kolben zu bewegen, der anschließend durch einen Permanentmagneten fest in Position gehalten wird. Um den Zustand umzukehren, wird ein Impuls mit umgekehrter Polarität angelegt. Diese innovative Konstruktion verhindert eine kontinuierliche Erwärmung der Spule vollständig und verlängert so die Lebensdauer des Ventils in isolierten und anspruchsvollen Umgebungen erheblich.
Dimensionierung und Strömungseigenschaften: Der Cv-Wert im Überblick
Bevor ein Anlageningenieur zur Anwendungslogik übergeht, muss er sich mit dem kritischen Paradoxon der Dimensionierung auseinandersetzen. Der Durchflusskoeffizient (Cv) ist der allgemein anerkannte Standard zur Messung der inneren Volumendurchflusskapazität eines Ventils bei einem bestimmten Druckabfall. Es ist ein weit verbreiteter, aber schwerwiegender technischer Fehler, die Dimensionierung eines Ventils ausschließlich auf der Grundlage der physikalischen Rohrgewindemaße vorzunehmen (z. B. die Kombination eines 1/2″-NPT-Rohrs mit einem 1/2″-NPT-Ventil), anstatt den tatsächlich erforderlichen Cv-Wert zu berechnen, um die Durchflussmenge zu gewährleisten.
Bei Flüssigkeiten umfasst die genaue Berechnung das spezifische Gewicht und den zulässigen Druckabfall. Eine zu kleine Ventilauslegung schränkt die Durchsatzraten der Produktionschargen erheblich ein und drosselt pneumatische Antriebe, während eine zu große Ventilauslegung zu unnötigen Investitionskosten und einer unregelmäßigen, instabilen Durchflussregelung führt – insbesondere in Umgebungen mit hohen Druckdifferenzen, in denen Präzision unverzichtbar ist.
Technische Faustregel für Engpässe im Abgassystem:
Ein 3-Wege-Magnetventil weist naturgemäß einen deutlich gewundeneren inneren Strömungsweg auf (aufgrund seiner komplexen Verteilkanäle) als ein 2-Wege-Ventil mit genau derselben Einbaugröße. Diese konstruktionsbedingte Tatsache führt häufig zu einem um 10–151 TP3T niedrigeren relativen Cv-Wert für den Auslassanschluss. Wenn die erforderliche Auslassgeschwindigkeit für einen schnell arbeitenden einfachwirkenden Zylinder mit einem standardmäßigen direktwirkenden Ventil nicht erreicht werden kann, sollten Ingenieure es vermeiden, die Gesamtanschlussgröße des Ventils blindlings zu vergrößern – was die Infrastrukturkosten und den Luftverbrauch drastisch in die Höhe treibt. Setzen Sie stattdessen eine der folgenden gezielten technischen Lösungen ein:
- Geben Sie eine pilotgesteuerte Struktur an
- Einbau eines Schnellablassventils (QEV)
Synchronisation von Antrieben: Abstimmung von Ventilen auf Pneumatikzylinder
Warum 3-Wege-Ventile der Standard für einfachwirkende Zylinder sind
Gerade bei der präzisen Synchronisation von pneumatischer Logik und mechanischer Kraft scheitern schlecht konzipierte Automatisierungssysteme. Das 3-Wege-Magnetventil gilt als unumstrittener Standard für den Antrieb einfachwirkender, federrückstellender Stellantriebe. Dies liegt im Wesentlichen daran, dass es die kritische Auslassphase aktiv steuert.
Versucht ein Ingenieur fälschlicherweise, einen einfachwirkenden Zylinder mit einem 2-Wege-Ventil anzusteuern, ist eine dauerhafte mechanische Blockade mathematisch garantiert. Wenn sich das 2-Wege-Ventil öffnet, strömt Druckluft in den Zylinder und fährt den Kolben nach außen aus. Schließt das 2-Wege-Ventil anschließend jedoch wieder, bleibt die Hochdruckluft auf unbestimmte Zeit in der starren Luftleitung zwischen dem Ventilausgang und der Zylinderbohrung eingeschlossen. Der mechanischen Feder fehlt die erforderliche kinetische Kraft, um die eingeschlossene Druckluft zusammenzupressen, sodass der Antrieb in der ausgefahrenen Position blockiert bleibt und die automatisierte Maschine vollständig lahmgelegt wird.
VINCER Insight: Eine echte Synchronisation der Aktuatoren erfordert weit mehr als nur ein einfaches Zählen der Anschlüsse. VINCER-VENTIL wendet einen strengen Ansatz an 8-dimensionale Bedarfsanalyse (Bewertung von Medium, Temperatur, Druck, Anschlussnorm, Steuerungsmodus, Materialanforderungen, branchenspezifischen Gegebenheiten und Platzbeschränkungen bei der Installation), um sicherzustellen, dass das ausgewählte Ventil perfekt zu den Anforderungen des Stellantriebs hinsichtlich Hubvolumen und Zyklusgeschwindigkeit passt. Diese systematische Vorgehensweise verhindert die betrieblichen “Verzögerungen” und das träge Zurückfahren, die bei kostengünstigen, unterdimensionierten pneumatischen Systemen regelmäßig zu beobachten sind. Für Anlagenhersteller und OEMs bietet VINCER umfassenden technischen Support und stellt sicher, dass unsere Ventilkörper aus Edelstahl 304/316 die Anforderungen der FDA, SIL und CE für hochreine oder hochgefährliche Umgebungen strikt erfüllen.
Können 2-Wege-Ventile Stellantriebe steuern?
Die eindeutige Antwort im Zusammenhang mit der pneumatischen Automatisierung lautet: absolut nein. Ein 2-Wege-Ventil verfügt grundsätzlich nicht über die erforderliche Entlüftung zur Freisetzung kinetischer Energie. Seine absolute Vorherrschaft beschränkt sich auf reine Fluidförderungsanwendungen – wie beispielsweise riesige kommunale Wassertanks, industrielle Hochdruck-Reinigungssysteme oder kontinuierliche landwirtschaftliche Bewässerungsnetze –, bei denen eine Entlüftung grundsätzlich nicht erforderlich ist und ein widerstandsfreier Vorwärtsmassenstrom die einzige, übergeordnete Priorität darstellt.
Die technische Falle: Kann man ein 3-Wege-Ventil verschließen, um daraus ein 2-Wege-Ventil zu machen?
In Umgebungen mit hohem Wartungsaufkommen und im MRO-Bereich (Maintenance, Repair, and Operations) sehen sich Techniker gelegentlich mit gravierenden Ersatzteilengpässen konfrontiert. Dies führt zu der äußerst gefährlichen Versuchung, die Auslassöffnung (Anschluss 3) eines verfügbaren 3-Wege-Ventils mechanisch zu “verschließen”, in dem fehlgeleiteten Versuch, es als 2-Wege-Absperrventil zu betreiben. Dies ist eine gravierende technische Falle, die die Strömungsdynamik, die Hygienestandards und die Rohrleitungssicherheit grundlegend gefährdet.
Risiken durch Druckabfall und Totvolumen
Durch das Verschließen eines 3-Wege-Ventils entsteht künstlich ein “Totvolumen” – ein stillstehender, nicht durchströmter Seitenarm, in dem Flüssigkeit oder Gas dauerhaft außerhalb des kinetischen Hauptströmungswegs eingeschlossen ist. Bei Anwendungen mit Flüssigkeiten – insbesondere in der Pharma-, Lebensmittel- und Getränkeindustrie sowie in der Feinchemie – entsteht durch diesen stillstehenden Hohlraum ein kritischer “Totraum”. Dieser schwerwiegende konstruktive Mangel führt direkt zu einer gefährlichen Kreuzkontamination zwischen aufeinanderfolgenden Produktchargen. Darüber hinaus begünstigt er ein massives Bakterienwachstum im Totraum (Biofilmbildung), das die CIP- (Clean-In-Place) und SIP- (Sterilization-In-Place) Protokolle vollständig zunichte macht. Über die Hygiene hinaus beschleunigt er die lokale Konzentrationskorrosion, da aggressive, stagnierende Chemikalien die innere Legierung über längere Zeiträume hinweg langsam zersetzen.
Langfristiger Verschleiß der Dichtungen und Auswirkungen auf die Gesamtbetriebskosten
Die Auswirkungen auf die Gesamtbetriebskosten (TCO) eines falsch eingebauten, verschlossenen Ventils sind für eine moderne Produktionsanlage finanziell verheerend. Betrachten Sie die folgenden konkreten industriellen Realitäten. Erstens kann ein einziger unsachgemäß abgedichteter 1/4″-Ablassstutzen, an dem sich ein langsames Druckluftleck entwickelt, eine Produktionsstätte jährlich leicht über $500 an verschwendeter Druckluft und Strom kosten. Zweitens, und weitaus verheerender, bricht die MTBF-Kurve (Mean Time Between Failures) vollständig ein, wenn viskose Medien oder Partikel im Totvolumen eines verstopften Ventils kristallisieren. Was ursprünglich als robustes Automatisierungsventil für 5 Millionen Zyklen konzipiert wurde, verwandelt sich rasch in ein Risiko mit nur 1 Million Zyklen. Die verhärteten mikroskopisch kleinen Kristalle scheren bei jeder nachfolgenden Betätigung die inneren dynamischen Elastomerdichtungen ab, was zu sofortigen, ungeplanten Stillständen der gesamten Produktionslinie führt.
Anwendungsmatrix: Flüssigkeitsisolierung vs. komplexe pneumatische Logik
Die endgültige Entscheidung zwischen diesen beiden unterschiedlichen Mechanismen zur Fluidsteuerung muss sich vollständig nach dem übergeordneten Prozessziel richten. Die folgende detaillierte Anwendungsmatrix bietet eine verbindliche Grundlage für den strategischen Einsatz in verschiedenen Bereichen der Schwerindustrie.
Entsalzung durch Umkehrosmose (RO)
Ziel: Absolute Isolierung der Rohrleitung unter extremem Druck.
Leckagefreie Durchflusskonfiguration. Keine Entlüftung erforderlich. Gewährleistet durch den Einsatz von Duplex-Edelstahl oder speziellen korrosionsbeständigen Legierungen, dass hochkorrosives Meerwasser vollständig zurückgehalten wird.
Hochtemperatur-Autoklaven
Ziel: Thermische Eindämmung und Sterilisation.
Normalerweise geschlossene Ausführung mit Metall-auf-Metall- oder Hochtemperatur-PTFE-Dichtungen. Hält unter Druck stehenden Dampf zurück, um kritische Sterilisationstemperaturen ohne Druckabfall aufrechtzuerhalten.
Automatisierte Verpackungsmaschinen
Ziel: Steuerung eines schnelllaufenden einfachwirkenden Zylinders.
Erfordert eine sofortige Entlüftungsfunktion. Es wird Luft zum Pressen oder Klemmen eingeleitet und anschließend sofort in die Atmosphäre abgelassen, um einen schnellen mechanischen Rücklauf zu gewährleisten, wodurch problemlos mehr als 120 Zyklen pro Minute erreicht werden.
Probenahme beim Prozessanalysator
Ziel: Umleitung und Bypass von gefährlichen Chemikalien.
Leitet einen winzigen Bruchteil des Durchflusses sicher in spektroskopische Analysatoren um, während der Hauptstrom gleichzeitig umgeleitet wird und ununterbrochen weiterfließen kann.
Der Entscheidungsbaum für Ingenieure zur Auswahl von Magnetventilen
Um eine einwandfreie technische Auswahl zu gewährleisten, müssen technische Einkäufer und Systemarchitekten weit über den anfänglichen Anschaffungspreis hinausblicken und die physikalischen Eigenschaften ihres Fluidkreises gründlich bewerten. Muss Ihr spezifischer Antrieb oder Ihr nachgeschalteter Behälter eingeschlossenen Druck ablassen? Wählen Sie eine 3-Wege-Konfiguration. Ist Ihr flüssiges Medium hochviskos oder neigt es zur Kristallisation und zur Ansammlung in Toträumen? Wählen Sie ein reines, geraddurchfließendes 2-Wege-Ventil mit weichem Sitz. Muss Ihr Hochleistungs-Industriekompressor gegen einen vollständig leeren, drucklosen Vorlauf anlaufen? Setzen Sie eine normalerweise offene 3-Wege- oder 2-Wege-Entlüftungsarchitektur ein.
Arbeiten Sie mit den Flow-Experten zusammen: Die Lösung äußerst komplexer Herausforderungen im Bereich der Durchflusssteuerung und die Vermeidung kostspieliger Ausfälle in der Automatisierung bilden den Kern von VINCER’s Unternehmensphilosophie. Als anerkanntes nationales Hightech-Unternehmen liefern wir nicht nur Standard-Hardware, sondern entwickeln und liefern intelligente Lösungen für die Fluidsteuerung. Unser engagiertes Ingenieurteam verfügt über mehr als ein Jahrzehnt praktische Erfahrung in wichtigen Branchen wie Wasseraufbereitung, chemische Verarbeitung und Netze für erneuerbare Energien. Ganz gleich, ob Ihr Projekt ein explosionsgeschütztes (ATEX-zertifiziertes) Magnetventil für Offshore-Ölplattformen oder ein hochreines, totraumfreies Hygieneventil für die hygienische Lebensmittelverarbeitung erfordert – VINCER liefert Ihnen innerhalb von 24 Stunden professionelle technische Analysen und transparente Angebote. Lassen Sie nicht zu, dass eine falsche, übereilte Ventilauswahl die Integrität Ihrer Rohrleitungen gefährdet und Ihre Gesamtbetriebskosten in die Höhe treibt – vertrauen Sie auf VINCER für präzise, leistungsstarke Automatisierung.


