
Johdanto
Oikean kokoisen ja mittaisen läppäventtiilin valinta nykyaikaisessa teollisuusympäristössä ei ole pelkästään suunnittelun välttämättömyys, vaan se on yksi prosessin luotettavuuden ja hydraulisuuden tasapainon kulmakivistä. Järjestelmien kehittyessä yhä monimutkaisemmiksi ja toleranssien kiristyessä venttiili, joka aiemmin oli yksinkertainen eristyslaite, on kehittynyt monimutkaiseksi virtauksen säätö- ja modulaatiovälineeksi, joka tarjoaa parhaan suorituskyvyn erilaisissa virtausvaatimuksissa. Tämä opas on analyyttinen työkalu insinööreille, joiden on selvitettävä standardoitujen geometristen parametrien ja tiettyjen putkistotopologioiden ainutlaatuisten vaatimusten välinen monimutkainen vuorovaikutus. Käsittelemme mitta-standardien rakenteellisia perusteita, siirtymistä manuaalisista automaattisiin toimintamalleihin sekä menetelmiä, joita tarvitaan tarkan kenttätarkistuksen suorittamiseen. Tämän esityksen tarkoituksena on tarjota teknistä selkeyttä, jota tarvitaan järjestelmän sujuvan integroinnin ja pitkäaikaisen toimintavarmuuden varmistamiseksi sovittamalla kansainväliset standardit yhteen kenttäolosuhteiden vaatimusten kanssa.
Miksi läppäventtiilin mitat ovat tärkeitä
Läppäventtiilien koon merkitys ulottuu paljon pidemmälle kuin pelkkä fyysinen tilantarve. Mittojen tarkkuus on keskeinen rajoittava tekijä virtausmekaniikan ja rakennesuunnittelun aloilla, joihin korkeapaineputkijärjestelmän turvallisuus, kestävyys ja tehokkuus perustuvat. Kun insinööri tilaa venttiilin, hän määrittelee käytännössä kriittisen solmupisteen monimutkaisessa verkostossa; mikä tahansa poikkeama ennakoidusta geometrisesta tilantarpeesta voi laukaista sarjan rakenteellisia ja taloudellisia häiriöitä. Rakenteellisesti, kaikkein anteeksiantamattomin parametri on ”Face-to-Face”-mitta. Jäykissä putkistoissa laippojen välinen etäisyys on ennalta määrätty. Kun vaihettava venttiili on vain muutaman millimetrin paksumpi kuin alkuperäisessä erittelyssä, venttiilin paikalleen työntämiseen tarvittava aksiaalinen jännitys voi vaarantaa putkituet ja jopa itse laippojen kestävyyden. Toisaalta liian ohut venttiili edellyttää ylimääräisten tiivisteiden tai välikappaleiden asentamista, mikä lisää järjestelmään uusia mahdollisia vuotokohtia. taloudellinen Mitoitusvirheiden seuraukset ovat järisyttäviä. Kun kyseessä on suunniteltu laitoksen huoltokatko, venttiilin mittojen yhteensopimattomuuden havaitseminen voi johtaa joko kuumatyöhön tai välttämättömien liitoskappaleiden hätätuotantoon. Nämä viivästykset eivät merkitse pelkästään korkeampia työvoimakustannuksia, vaan ne pidentävät myös tuotantokatkoksen kestoa, ja menetetyn ajan vaihtoehtokustannukset voivat helposti ylittää itse venttiilin hinnan. Lisäksi mitat ovat putkistoprojektin rakenteellinen DNA, ja mikä tahansa muutokset tässä koodissa hankintavaiheessa voivat aiheuttaa koko hydraulisen verkoston osien toimintahäiriöitä. Lopuksi on vielä pitkäaikainen ylläpito sykli. Vaihdettavuus taataan standardoiduilla mitoilla, mikä tarkoittaa, että laitos voi siirtyä käyttämään muiden valmistajien tuotteita ilman, että infrastruktuuria tarvitsee suunnitella uudelleen. Maailmassa, jossa toimitusketjut muuttuvat yhä epävakaammiksi, mahdollisuus vaihtaa standardimitoinen venttiili on keskeinen keino suojautua toiminnallisilta riskeiltä.
Läppäventtiilin mittojen perusvaatimukset
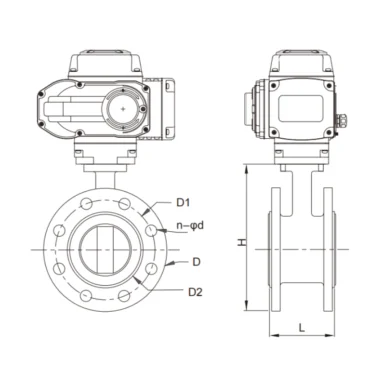
Läppäventtiilien mittojen perusstandardit ovat hydraulisen verkoston tiukan rakenteen tärkein geometrinen viitekohta, joka takaa optimaalisen suorituskyvyn siten, että komponentin fyysinen tilantarve ei ole liikesalaisuus vaan ennustettavissa oleva muuttuja. Näiden standardien tuntemus on tietoa “aksiaalisista ja radiaalisista rajoitteista”, jotka mahdollistavat globalisoituneen toimitusketjun toiminnan ilman mekaanista kitkaa. Nämä protokollat eivät ole pelkästään mittaehdotuksia; ne ovat tarkkojen avaruuskoordinaattien ja oikeiden mittojen kodifiointia, jotka venttiilin on täytettävä saavuttaakseen “yleisen vaihdettavuuden” tilan. Näitä mittoja sääntelevät American Petroleum Institute (API) ja Euroopan standardointikomitea (CEN). Tässä yhteydessä API 609 on kaikkein arvovaltaisin standardi, sillä se määrittelee eri toiminnallisten luokkien Face-to-Face (L)-mitat.
- Luokka A (keskittyvä) Mitat: Näitä säätelevät ”Short” ja ”Long” -mallien nimikkeistö. Standardi edellyttää kapeaa profiilia, mikä tarkoittaa, että nämä venttiilit mahtuvat ahtaimpiinkin jakoputkiin.
- Luokka B (korkean suorituskyvyn) Mitat: Tässä tapauksessa standardeissa otetaan huomioon epäkeskisten geometrioiden tilavuusvaatimukset. Nämä venttiilit ovat ASME B16.10 -standardissa määriteltyjen suurempien kokoluokkien mukaisia, joissa rakenteellista pituutta on pidennetty, jotta ne sopivat korkeampien paineiden edellyttämiin monimutkaisiin tiivistysjärjestelmiin.
Standardit EN 558 ja ISO 5752 tarjoavat Geometric Blueprintin Basic Series (BS) -järjestelmän kansainvälisessä metrijärjestelmässä. Kunkin sarjan numero on matemaattinen ohje: Basic Series 20 -sarjan kiekkoventtiilin pituussuuntaisen jalanjäljen tulisi olla sama riippumatta siitä, kuka sen on valmistanut. Noudattamalla näitä mittaustandardeja insinööri minimoi projektin teknisen velan, jolloin konseptuaalisen CAD-piirustuksen muuntaminen fyysiseksi asennukseksi tapahtuu matemaattisen varmuuden ohjaamana eikä työmaalla tapahtuvan improvisaation varassa.
Perhosventtiilien maailmanlaajuiset mittastandardit: vaihdettavuus ja vertailutaulukot
Kun perusstandardit muodostavat oikeudellisen kehyksen, globaalin ulottuvuuden vertailutaulukot edustavat alan matemaattista todellisuutta. Näiden taulukoiden selaaminen on teknistä tarkkaavaisuutta vaativa tehtävä, johon liittyy kahden eri suunnittelufilosofian sovittaminen yhteen: imperiaalinen (NPS/tuuma) ja metrinen (DN/mm) järjestelmä, joissa on erikokoisia läppäventtiilejä. Tämä kansainvälinen vaihdettavuus on vaikeasti saavutettu tulos kodifioitujen kansainvälisten protokollien, pääasiassa API 609:n ja EN 558:n, ansiosta. Mitat tässä analyyttisessä viitekehyksessä ovat pohjimmiltaan rakenteellinen reaktio paineluokkaan. Pulttipiirin halkaisijan (BCD) ja laipan paksuuden kasvu ei ole lineaarista, kun luokitus nousee luokista 150–300, erityisesti kehäjännityksen ja istukan kuormituksen vähentämiseksi. Suunnitteluinsinöörille kasvot-kasvot-mitta (L) on putkistojen topologioiden kiinteä ankkuri; se on aksiaalinen jalanjälki, josta ei voida tinkiä ja joka määrää laippojen välisen etäisyyden. Tarkan fyysisen sovituksen saavuttamiseksi on välttämätöntä mennä nimelliskokoa pidemmälle ja tarkistaa BCD, joka on hypoteettinen ympyrä, johon mekaaninen eheys keskittyy. Jopa 2 mm:n ero tässä mitassa tekee venttiilistä kalliin paperipainon – tarkkuuden hiljaisen ryöstäjän, joka havaitaan yleensä vasta, kun osa on ripustettu nosturilla tuotannon viimeisissä vaiheissa. Luokan 150 kiekkoperhosventtiilien standardoidut mitat – viitetaulukko:
| Teille (NPS) | Teille (DN) | Kasvokkain (L) | Pulttikehä (BCD) | Pultinreiät (n-Φ) |
| 2″ | 50 mm | 43 mm | 120,7 mm | 4 – 19 mm |
| 3″ | 80 mm | 46 mm | 152.4 mm | 4 – 19 mm |
| 4″ | 100 mm | 52 mm | 190.5 mm | 8 – 19 mm |
| 6″ | 150 mm | 56 mm | 241.3 mm | 8 – 22 mm |
| 8″ | 200 mm | 60 mm | 298.5 mm | 8 – 22 mm |
| 12″ | 300 mm | 78 mm | 431.8 mm | 12 – 25 mm |
Tiedot on koottu seuraavista lähteistä: API 609- ja ASME B16.10 -standardit, vain viitteeksi.
Perhosventtiilin rungon eri mallien mitat
Läppäventtiilin koko määräytyy rungon tyypin ja sisäisen rakenteen monimutkaisuuden perusteella. On tärkeää ymmärtää näiden tyyppien väliset tilalliset kompromissit, jotta putkitelineiden tiheys ja asennuksen helppous voidaan maksimoida.
Wafer-tyyppi vs. Lug-tyyppi vs. kaksoislaippainen
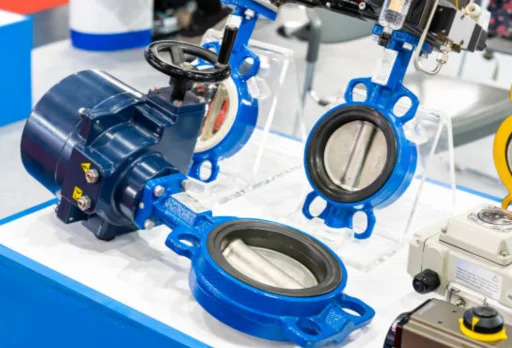
Se Kiekkomuotoinen Venttiili on putkistomaailman hoikin vartija, joka on puristettu kahden putkilaipan lujien otteiden väliin. Sen tärkein mitallinen ominaisuus on hoikkuus, erityisesti pienemmissä kooissa; venttiilin rungossa ei ole omia pulttireikiä, vaan se keskitetään sitä ympäröivien laippapulttien avulla. Tämä rakenne vähentää materiaalikulutusta ja painoa, minkä vuoksi se on ensisijainen valinta järjestelmissä, joissa tila ja kustannukset ovat avaintekijöitä. Sitä ei kuitenkaan voida käyttää linjan päätepisteessä, koska siinä ei ole omia pultinreikiä, ja alavirran putkiston poistaminen jättäisi venttiilin ilman tukea. Korvakkeellinen Venttiilissä puolestaan on kierteitetyt insertit (korvakkeet) sen kehän ympäri. Se on muodoltaan hieman vakaampi kuin levymallinen venttiili, koska sen on sovittava kierteitettyihin reikiin, jotka puolestaan sopivat putken laippoihin. Tämän ansiosta venttiili voidaan kiinnittää kuhunkin laippaan, mikä mahdollistaa putkilinjan päätepisteen huollon, jossa alavirran puoleinen putki voidaan irrottaa ja venttiili jättää paikoilleen paineen alaisena. Merkittävin geometrinen piirre on Kaksilaippainen tyyppi. Näissä venttiileissä on myös omat laipat, jotka kiinnitetään putken laippoihin pulteilla. Niitä käytetään yleensä suurihalkaisijaisissa sovelluksissa tai maan alle asennettavissa järjestelmissä. Niiden mitat (pinta-pinta-etäisyys) ovat huomattavasti pidemmät kuin wafer- tai lug-tyyppisissä venttiileissä, ja ne vaativat putkistossa suuremman tilan. Tämä on rakenteeltaan vakaimmin toimiva tyyppi, ja sitä käytetään yleisesti korkeapaineisissa vedenjakeluputkistoissa.
Keskittyvät vs. eksentriset mallit
Venttiilin ulkomitat määräytyvät myös venttiilin sisäisen geometrian perusteella. Yleisimpiä ovat keskittynyt (keskiviiva) perhosventtiilit, jotka ovat rakenteeltaan yksinkertaisia ja joissa varsi kulkee levyn keskellä. Nämä venttiilit eivät ole kovin paksuja, sillä tiivistemekanismi koostuu tavallisesta kumivuorauksesta, joka sopii virtauksen säätelyyn. Omaperäiset mallit Esimerkiksi kaksois- ja kolmoisoffset-venttiilit vaativat vahvemman rungon. Koska varsi ei ole keskitetty levyn ja istukan suhteen, rungon tulee olla riittävän paksu tukemaan levyn monimutkaista pyörimiskäyrää. Esimerkkinä voidaan mainita kolminkertainen offset-venttiili, jonka kartiomainen tiivistysgeometria edellyttää pitkän mallin runkoa, jotta levy voi pyöriä kokonaan koskettamatta putkistoa, johon se on liitetty. Tämä siirtyminen konsentrisestä epäkeskiseen rakenteeseen on tehokas tapa muuttaa venttiili “luokan B” mittaprofiiliksi, mikä voi kaksinkertaistaa tarvittavan kasvojen välisen etäisyyden.
Materiaalien ja rakenteen vaikutus läppäventtiilin mittoihin
Vaikka standardit tarjoavat vertailukohdan, materiaalin valinta ja tietyt rakennustekniikat voivat aiheuttaa mittapoikkeamia, jotka insinöörien on otettava huomioon. On yleinen väärinkäsitys, että kaikki läppäventtiilien koot ovat samat; totuus on, että venttiilin ja sen vuorauksen kemiallinen koostumus voi muuttaa sen fyysistä jalanjälkeä. Esimerkiksi PTFE:tä tai PFA:ta käytetään yleisesti vuorattujen läppäventtiilien vuorauksessa, joita käytetään kemian prosessiteollisuudessa ja erittäin syövyttävien kemikaalien kanssa. Tämä vuoraus ei ole pelkkä sisäpintapäällyste, vaan se ympäröi usein venttiilin istukan toimiakseen tiivisteenä. Tämä tiivistepinta lisää tiettyä paksuutta Face-to-Face-mittaan. Kun insinööri laskee putkien välisen raon käyttäen paljaasta hiiliteräksestä tai ruostumattomasta teräksestä valmistettua venttiiliä ja asentaa PTFE-vuoratun venttiilin, vuorauksen aiheuttama 3–5 mm:n lisäpaksuus voi tehdä asennuksesta mahdotonta ilman, että putkeen kohdistuu liian suuri rasitus. Suorituskykyiset kolmoisoffset-mallit ovat esimerkkejä rakennetekniikoista, joissa käytetään metallin ja grafiitin laminoitua tiivistettä. Tämän laminoidun tiivisteen kiinnittämiseen tarvittava mekaaninen kotelo saattaa edellyttää “Long Pattern” -tyyppistä runkoa. Lisäksi äärilämpötiloissa (kryogeenisissa tai korkeissa lämpötiloissa) käytettävissä venttiileissä on pidennetyt kannet, jotta venttiilin varsi ei kosketa lämmönlähdettä. Tämä lisää huomattavasti keskikohdasta yläreunaan (C-T) ulottuvaa mittaa, jota ei välttämättä ole huomioitu tyypillisissä lyhyen mallin taulukoissa. Lisäksi muovisilla läppäventtiileillä (PVC, CPVC, PVDF) on täysin erilaiset mitta-standardit (mukaan lukien DIN- tai ASTM-muoviputkistostandardit). Niiden seinämän paksuus on huomattavasti suurempi kuin metallisissa vastineissaan, mikä kompensoi polymeerin heikompaa vetolujuutta ja mahdollistaa paremman suorituskyvyn. Muovisella läppäventtiilillä on siksi lähes aina suurempi ulkomitta kuin metallisella venttiilillä, jolla on sama nimellishalkaisija.
Kuinka mitata läppäventtiilin mitat oikein
Jos teollisuudessa tyyppikilpi katoaa tai ruostuu niin pahasti, ettei sitä enää voida tunnistaa, insinöörin on määritettävä läppäventtiilin oikea koko manuaalisesti. Läppäventtiilin mittaaminen on tekninen rituaali, johon kuuluu tarkkojen työkalujen käyttö ja järjestelmällinen menettelytapa.
- Kasvokkain: Pinta-pinta-mitta (L) on kahden virtauksen kanssa kosketuksissa olevan pinnan välinen aksiaalinen etäisyys. Mittauksessa tulee käyttää kalibroitua työntömittaa. Levy- ja korvaventtiilien kohdalla mitataan metallireunasta metallireunaan. Jos venttiilissä on kuitenkin sisäänrakennettu kumitiiviste, joka ympäröi istukan, on ilmoitettava, mitataanko puristumatonta vai puristettua paksuutta. Putkialalla vakiopituudeksi katsotaan yleensä metallien välinen etäisyys, ja oletuksena on, että tiiviste tai istukka puristuu ennalta määrättyyn arvoon.
- Laippa Yhteys: Pulttien ympyrän halkaisija (BCD) on mitattava paine luokituksen ja standardin (ANSI vai DIN) määrittämiseksi. Kyseessä ei ole vierekkäisten reikien välinen etäisyys, vaan sen ympyrän halkaisija, jonka keskiö kulkee kaikkien pulttien reikien keskipisteiden kautta. Kun venttiilissä on parillinen määrä reikiä, mitataan yhden reiän keskipisteen ja toisen reiän keskipisteen välinen etäisyys. Mittaa myös yhden reiän halkaisija ja laske reikien lukumäärä. Neljän reiän järjestys viittaa tyypillisesti paineeseen PN10 tai sitä alempaan, kun taas kahdeksan tai 12 reiän järjestys viittaa tyypillisesti korkeampiin painearvoihin, kuten luokkiin 150 tai 300.
- Varsi ja latva: Toimilaiteen liitäntä on Top Work. Sinun on mitattava varren ulkohalkaisija (OD) ja varren korkeus. Myös varren pään muoto on tärkeä: onko se neliömäinen, Double-D-muotoinen (tasaiset sivut) vai kiilaura? Mittaa neliömäisen varren tasojen välinen etäisyys työntömitalla. Määritä lopuksi kiinnitysalustan pulttijärjestys (ISO 5211 -mitat), joka on yleensä neljän reiän neliömäinen järjestys.
- Keskeltä yläreunaan ja keskeltä alareunaan: Pystysuora vapaa korkeus määritetään mittaamalla etäisyydet keskipisteestä yläreunaan (C-T) ja keskipisteestä alareunaan (C-B). Mittaa etäisyys reiän keskipisteen ja varren yläreunan sekä rungon alareunan välillä. Nämä mitat ovat välttämättömiä sen varmistamiseksi, ettei venttiili osu lattiaan tai yläpuolella oleviin esteisiin.
- Levy Tyhjennysmyynti: Avaa venttiili (90 astetta) ja mittaa levyn jänneväli. Koska levy pyörii, se ulottuu venttiilin ulkoreunan ulkopuolelle. Kun liitetty putki on paksupäällysteinen tai sen sisähalkaisija on pienempi (kuten Sch 80- tai Sch 160 -putkien tapauksessa), levy saattaa osua putken seinämään. Sinun on tarkistettava “säteittäinen liike”, jotta voit varmistaa, että levyllä on esteetön kulkuväylä.
- Kokonaisbudjetti ja Tyhjennysmyynti: Lopuksi on vielä kokonaisliikealue. Tämä on tila, jossa kahva tai vipu voi liikkua koko 90 asteen liikealueellaan. Laske vivun pituus ja jätä vähintään 50 mm:n turvaväli käyttäjän käteen nähden. Jos tila on liian kapea, saatetaan tarvita hammaspyöräkäyttöä (käsipyörää), jolloin liikealue muuttuu pieneksi laatikoksi.
Automaation murros: kuinka toimilaitteet määrittelevät uudelleen läppäventtiilien mitat
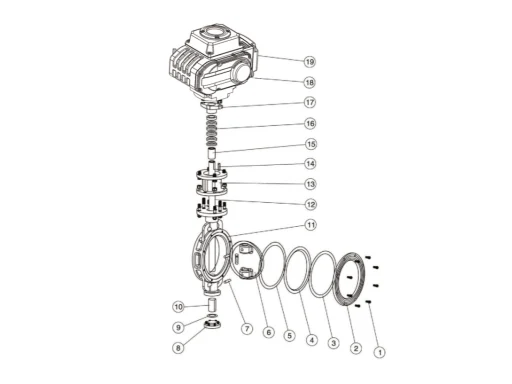
Automaatio muuttaa venttiilin nestejärjestelmän aivoiksi, putkiston aivokuoreksi, joka on välttämätön virtauksen tarkalle säätelylle. Tämä muutos aiheuttaa kuitenkin kokoonpanon tilavuuden kasvun, joka saattaa yllättää varautumattoman insinöörin. Kun toimilaitteet – olivatpa ne sitten pneumaattisia, sähköisiä tai hydraulisia – kiinnitetään läppäventtiiliin, niiden ulkomuoto ei enää ole kaksiulotteinen levy, vaan kolmiulotteinen torni. Tämä on tyypillistä vaativilla toimialoilla, kuten LVI-alalla, kaivosteollisuudessa ja sähköntuotannossa. Keskikohdasta yläreunaan (C-T) mitattu korkeus kasvaa yleensä 200–500 prosenttia. Esimerkkinä voidaan mainita 6 tuuman läppäventtiili, jonka korkeus manuaalisena versiona on vain 10 tuumaa, mutta joka voi helposti nousta 30 tuuman korkeuteen, kun sen päälle asennetaan pneumaattinen toimilaitteisto ja asennoitin. Korkeuden lisäksi on otettava huomioon sivutila. Pneumaattisen toimilaitteen sylinterit ulottuvat vaakasuoraan. Kun venttiili asennetaan kapeaan jakoputkeen, nämä sylinterit voivat joutua kosketuksiin muiden putkien kanssa. Lisäksi nykyaikainen automaatio vaatii oheislaitteita: magneettiventtiilejä, rajakytkinlaatikoita ja ilmansuodattimien säätimiä. Kaikki nämä osat lisäävät venttiilin ulkomittoja. Automaatio tuo mukanaan myös vääntömomentin ulottuvuuden ja tarpeen sovittaa venttiilin cv-arvo (virtauskerroin) järjestelmän vaatimuksiin. Mitä suurempi paine, sitä suurempi vääntömomentti tarvitaan levyn kääntämiseen, ja tarvitaan suurempi toimilaitteisto. Tämän suuremman toimilaitteen kiinnitysalustan on oltava vahvempi (ISO 5211 -standardi). Kun venttiilirungon yläosa on liian pieni vaaditun toimilaitteen koon sijoittamiseksi, tarvitaan silta tai kiinnike, mikä myös lisää pystysuuntaista ulottuvuutta. Venttiilin koko tässä tilanteessa ei ole kiinteä, vaan dynaaminen muuttuja, jota tulisi hallita, jotta koko kokoonpano mahtuu laitoksen toiminta-alueelle. Manuaalinen vs. automatisoitu kokoonpano (vertailukohde): Seuraavat tiedot kuvaavat vakiomallisen luokan 150 konsentrisen läppäventtiilin “geometristä rakennetta”, joka on varustettu tyypillisellä kaksitoimisella pneumaattisella toimilaitteella.
| Nimikoko (NPS) | Manuaalinen C-T-korkeus (mm) | Automaattinen C-T-korkeus (mm) | Toimilaite Leveys/Tyhjennysmyynti (mm) | Arvioitu painonnousu (%) |
| 2″ (DN50) | 140 | 385 | 180 | 350% |
| 3″ (DN80) | 160 | 420 | 210 | 380% |
| 4″ (DN100) | 185 | 510 | 240 | 420% |
| 6″ (DN150) | 210 | 680 | 320 | 450% |
| 8″ (DN200) | 250 | 840 | 410 | 500% |
| 12″ (DN300) | 310 | 1,150 | 560 | 620% |
Kaikki mitat ovat suuntaa-antavia ja tarkoitettu vain viitteeksi sekä alustavaan tilojen jakamiseen.
Miksi valita Vincer ratkaisemaan automatisoitujen läppäventtiilien mitoitukseen liittyvät monimutkaiset ongelmat?
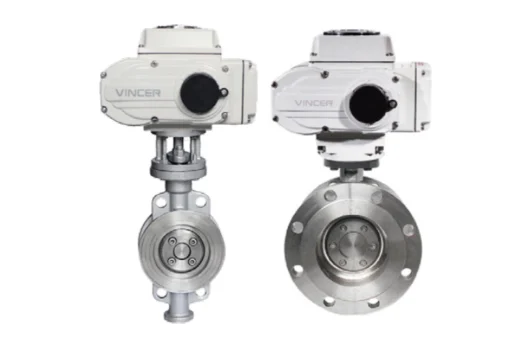
Automaattiventtiilien moniulotteisen matriisin selaaminen aiheuttaa huomattavaa kognitiivista kuormitusta. Erilaisten toimittajien koordinointi johtaa usein “yhteensopimattomuuden ansaan”, jossa venttiilinvalmistaja, toimilaitteen toimittaja ja kiinnikkeen valmistaja työskentelevät teknisesti eristyneissä siiloissa. Vuonna 2010 perustettu Vincer toimii nesteenohjauksen arkkitehtina ja toimittaa älykkäitä ratkaisuja. Menetelmämme ylittää pelkkän hankinnan rajat tiukan kahdeksanulotteisen analyysimatriisin avulla: arvioimme väliaineita, lämpötilaa, painetta, liitäntästandardeja, ohjausmuotoja, materiaaleja ja alakohtaisia vaatimuksia. Tämän analyyttisen syvyyden takana on insinööritiimi, jolla on yli kymmenen vuoden kokemus globaaleista prosessiteollisuuden aloista, kuten vedenkäsittelystä, öljy- ja kaasuteollisuudesta sekä lääketuotannosta. “One-Stop Solution” -mallimme avulla varmistamme, että venttiilirunko, toimilaitteen vääntömomentti ja kiinnitystarvikkeet on sovitettu yhteen ennen toimitusta käyttöpaikalle. Laskemalla “irrotusmomentti” (Breakaway Torque) tarkasti varmistamme, että toimilaitteen jalanjälki on mahdollisimman kompakti ja tehokas, jolloin vältytään toimittajien välisten yhteensopimattomuuksien aiheuttamilta rakenteellisilta ristiriidoilta. Valitsemalla Vincer on tarkasti suunnitellun lopputuloksen saavuttaminen, joka takaa, että siirtymisesi automaatioon sujuu yhtä saumattomasti kuin virtausdynamiikka venttiileissämme.
Johtopäätös
Perhosventtiilien mittojen hallitseminen on teknistä tarkkaavaisuutta vaativaa työtä. Face-to-Face-standardin aksiaalisesta tarkkuudesta automatisoidun kokoonpanon tilavuudellisiin monimutkaisuuksiin – nämä geometriset parametrit ovat näkymättömiä lankoja, jotka pitävät teollisen järjestelmän koossa. Kuten olemme tarkastelleet, tarkat mitat eivät ole pelkkiä lukuja tuotetiedotteessa; ne ovat projektin rakenteellinen DNA, joka vaikuttaa turvallisuuteen, kustannuksiin ja kestävyyteen. Ymmärtämällä runkomallien vivahteita, materiaalien vaikutuksia ja automaation muuttuvia paradigmoja insinöörit voivat varmistaa, että jokainen venttiili – niin pieni kuin se onkin – toimii luotettavana vartijana globaalin teollisuuden suuressa arkkitehtuurissa.


