
Introducción
La entropía es la única certeza en el complejo diseño de los procesos industriales. Los sistemas siempre sufren interrupciones, ya sea en el caso de poder cortes de suministro, fallos en el aire comprimido o pérdidas de señal. Cuando la energía que controla un sistema se agota, la maquinaria no deja simplemente de funcionar, sino que entra en un estado por defecto. La pregunta más importante para el ingeniero de procesos no es: «¿se producirá un fallo?», sino: «¿qué ocurre cuando se produce?».
Ahí es donde reside la lógica del sistema «Fail-Safe». Se trata de un proceso racional de toma de decisiones que se centra en el resultado menos malo en caso de catástrofe. La válvula automática, que es el principal componente de control en la dinámica de fluidos, es el freno de emergencia del sistema. Cuando ese freno se activa, ¿detiene el flujo para evitar un derrame o lo descarga para evitar una explosión?
No existe una respuesta universal. El «Fail Open» (FO) o el «Fail Closed» (FC) constituyen un importante ejercicio de gestión de riesgos que busca el equilibrio entre la seguridad de las personas, la protección de los activos y la eficiencia económica. Este documento analiza en detalle el funcionamiento, los fundamentos y los criterios de selección fundamentales de los modos de fallo de las válvulas.
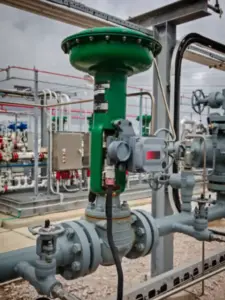
¿Qué provoca el fallo de una válvula?
Para conocer los modos de fallo, debemos clasificar el fallo. En el caso de las válvulas automatizadas, es decir, las que cuentan con actuadores neumáticos y eléctricos, un fallo no siempre implica que se haya roto una pieza, como un vástago partido o un cuerpo roto. Más bien, significa la pérdida de la fuerza necesaria para mantener la válvula en su posición de funcionamiento.
Las principales causas de esta pérdida de control son:
- Corte de suministro eléctrico: Se interrumpe el suministro eléctrico a las válvulas solenoides o a los actuadores eléctricos, y el motor o la bobina magnética quedan inactivos.
- Pérdida de presión de aire: En el caso de los sistemas neumáticos, un fallo del compresor, una tubería de suministro retorcida o una tubería de aire rota eliminan la fuerza que mantiene la válvula en su posición no nativa.
- Interrupción de la señal: Si se rompe un cable del PLC o se produce un fallo en el bucle de control, el actuador queda sin recibir instrucciones, aunque pueda seguir recibiendo alimentación eléctrica.
Una vez que desaparecen estas fuentes de energía, la válvula deja de estar controlada de forma activa. En ese preciso momento de pérdida de energía, la válvula debe decidir de forma independiente: ¿debe volver a la posición abierta o cerrarse de golpe? Esta respuesta independiente viene predeterminada por la elección de la configuración “Fail-Safe” en la fase de diseño.
¿Qué es una válvula de apertura por fallo (cierre neumático)?
Una válvula de «apertura por fallo» (FO), también conocida técnicamente como válvula de «cierre por aire» (ATC), se caracteriza por su estado mecánico predeterminado: permanece totalmente abierta cuando no se le aplica energía externa. La característica estructural que permite este funcionamiento es un resorte interno de alta resistencia, colocado de tal forma que empuja físicamente el vástago de la válvula hacia fuera. El sistema debe ser capaz de suministrar aire comprimido (o electricidad) a la cámara del actuador para cerrar la válvula. Esta energía se opone a la tensión del resorte y lo comprime para mantener la válvula en posición cerrada. Así, cuando se interrumpe el suministro de energía, ya sea por un corte de corriente o por una avería en el avión, la fuerza contraria desaparece, el resorte se extiende inmediatamente y la válvula vuelve a su estado original de apertura.
La función principal de una válvula de apertura en caso de fallo es actuar como sistema de alivio de presión o de garantía de refrigeración. Se utiliza ampliamente en sistemas termodinámicos en los que la acumulación de calor o presión supone una amenaza más grave que el propio caudal. Por ejemplo, en la camisa de refrigeración de un reactor químico, la válvula garantizará que el agua siga circulando incluso si se produce un corte de corriente en toda la planta, para que el reactor no se sobrecaliente. Del mismo modo, en las tuberías de vapor, estas válvulas se utilizan para descargar el exceso de presión hacia un lugar seguro, de modo que las tuberías no se rompan en caso de fallo de los sistemas de control.
La ventaja única de este diseño es la seguridad pasiva frente a fallos físicos catastróficos, como explosiones o sobrecalentamiento. Da prioridad a la integridad del equipo y de la instalación. No obstante, esta medida de seguridad presenta un inconveniente significativo: la ausencia de contención. En caso de que el fluido que circula por la válvula sea costoso, tóxico o inflamable, una válvula de apertura por fallo lo descargará en el proceso posterior o en el medio ambiente hasta que un operario cierre físicamente una válvula de aislamiento manual. Esto puede dar lugar a un desperdicio de material o a gastos de limpieza medioambiental.
¿Qué es una válvula de cierre por fallo (apertura neumática)?
Por otro lado, una válvula de «cierre por fallo» (FC), también conocida como «aire para abrir» (ATO), funciona según el principio opuesto, ya que su estado predeterminado es el de cierre total. En este tipo de estructura, el resorte interno está diseñado de tal forma que ejerce una fuerza constante sobre el asiento de la válvula y la mantiene cerrada. La denominación «Air-to-Open» se aplica literalmente al diseño: el aire comprimido solo es necesario para forzar la apertura de la válvula contra la fuerza del resorte. Cuando se corta el suministro de aire, se pierde la energía que mantiene la válvula abierta y la energía mecánica almacenada en el resorte hace que la válvula vuelva a la posición cerrada, formando un cierre hermético instantáneo.
La contención es el objetivo fundamental de una válvula de cierre en caso de fallo. Su finalidad es aislar los riesgos cuando se pierde el control. Por lo tanto, constituye la especificación estándar para el manejo de materiales peligrosos, suministros de combustible y alimentaciones de productos químicos tóxicos. Una válvula FC en un sistema de gestión de quemadores, por ejemplo, garantiza que el suministro de combustible se corte inmediatamente en caso de que falle el controlador de llama, de modo que el gas sin quemar no llene el horno. En las líneas de dosificación química, evita que un depósito se inunde con reactivos peligrosos cuando se apaga la bomba.
La principal ventaja del diseño «Fail Closed» es que se aísla de forma inmediata, lo que reduce el riesgo de derrames, fugas tóxicas y peligros de incendio. Es una buena forma de bloquear la línea de proceso. Sin embargo, el inconveniente es que puede provocar riesgos térmicos o de presión. Una válvula de tipo «Fail Closed» podría instalarse en un lugar inadecuado, como en una línea de agua de refrigeración, y podría cortar la única fuente de refrigeración en caso de emergencia, lo que podría provocar el sobrecalentamiento de los equipos o una acumulación peligrosa de presión en un recipiente.
La mecánica: cómo los actuadores activan las medidas de seguridad
Para comprender cómo una válvula automatiza la seguridad, basta con conocer el concepto de energía potencial almacenada. El actuador de retorno por resorte (de simple efecto) es el estándar del sector para este tipo de sistemas.
Un actuador a prueba de fallos cuenta con una serie de resortes industriales de alta resistencia, a diferencia de los actuadores estándar, que necesitan aire para moverse en ambas direcciones. Se trata de una lucha física incesante entre dos fuerzas: el aire comprimido y el resorte.
- Funcionamiento normal (carga del dispositivo de seguridad): Cuando el sistema está en funcionamiento, se introduce aire comprimido en el actuador. Se trata de una presión de aire elevada, suficiente para empujar los pistones internos y comprimir físicamente los resortes contra la pared. Los resortes permanecerán comprimidos mientras se mantenga la presión de aire y la válvula se mantenga en su posición de funcionamiento (por ejemplo, totalmente abierta).
- Acción de seguridad (liberación del dispositivo de seguridad): Cuando se interrumpe el suministro de aire (por un corte de corriente o una rotura en la tubería), desaparece la fuerza que mantiene los resortes comprimidos. Los resortes se expanden inmediatamente hasta alcanzar su tamaño normal. Esta expansión libera una enorme cantidad de energía mecánica, lo que empuja a los pistones de vuelta a su posición inicial y cierra la válvula en su posición de seguridad (cerrada o abierta).
¿Por qué es fiable? Porque no se basa en sensores, electricidad ni intervención humana. Se basa en las leyes básicas de la física. El muelle siempre intentará expandirse mientras esté ahí, lo que significa que la válvula siempre se mantendrá en la posición de seguridad.
Cuando «Fail Last» (FL) es, en realidad, la mejor opción
Además de la decisión binaria entre “Abierto” o «Cerrado», existe una tercera opción estratégica: «Fail Last» (FL), conocida comúnmente como «Fail in Place». Este sistema ordena a la válvula que se mantenga en su posición actual, exactamente tal y como estaba en el momento en que se perdió la alimentación eléctrica o el aire, en lugar de utilizar la energía almacenada para llevar la válvula bruscamente a una nueva posición. Esto se consigue mecánicamente combinando un actuador de doble efecto con una válvula de bloqueo de aire especial. En cuanto este dispositivo detecta que la presión de alimentación ha disminuido, cierra inmediatamente los orificios de escape, reteniendo el aire comprimido restante en el cilindro del actuador para bloquear hidráulicamente el pistón en su posición. Este modo tiene como objetivo resolver el problema del golpe de ariete. En tuberías de líquido de gran diámetro (normalmente de más de 20 pulgadas), el golpe brusco de una válvula de retorno por resorte provocaría un violento «golpe de ariete» que, literalmente, podría romper las tuberías. Del mismo modo, en mezclas químicas delicadas, una apertura o cierre total podría alterar el equilibrio térmico o estropear la relación estequiométrica de un lote.
La función principal del modo «Fail Last» es, por lo tanto, dar más importancia a la estabilidad que al aislamiento. Mantiene constante el caudal, evitando daños físicos inmediatos en la infraestructura y choques térmicos en el proceso. Esta estabilidad da tiempo a los operadores para intervenir y realizar una parada manual controlada que suavice la transición en caso de emergencia. No obstante, los ingenieros deben ser muy conscientes del inconveniente de este modo: no es una solución a largo plazo, sino temporal. El sellado por aire atrapado no es perfecto en comparación con un resorte mecánico; al cabo de unas horas, el aire se escapará y la válvula no se mantendrá en la posición establecida. Por lo tanto, se trata de una herramienta que requiere intervención humana, no de una medida de seguridad a largo plazo que permita dejar la instalación desatendida.
Solución de problemas y riesgos potenciales
Ni siquiera el sistema de seguridad más robusto es tan fiable como su mantenimiento. Dado que estas válvulas suelen permanecer inactivas durante meses a la espera de una emergencia —que, con suerte, nunca se producirá—, son propensas a sufrir ciertas averías silenciosas. Es importante conocer estos puntos débiles para que el sistema pueda responder cuando más se necesite.
- Fricción estática (“stiction”): La fricción estática es el peor enemigo de las válvulas de seguridad. Las juntas de goma pueden adherirse físicamente al cuerpo metálico cuando una válvula permanece en posición de reposo durante períodos prolongados. Cuando esta fricción se acumula hasta el punto de superar la fuerza del muelle, la válvula simplemente se quedará bloqueada en caso de emergencia y no aislará el peligro. La mejor protección consiste en realizar periódicamente una prueba de carrera parcial, que hace que la válvula se mueva ligeramente para aflojar esta adherencia por fricción sin interferir en el proceso en marcha.
- Fatiga de los muelles: Los componentes físicos se desgastan con el tiempo, es decir, sufren fatiga del muelle. Un muelle puede perder la tensión necesaria para cerrar completamente la válvula frente a una alta presión en la línea tras años de ciclos de compresión. Esto supone un riesgo de fuga en posición cerrada, en el que una válvula parece estar cerrada pero, en realidad, está dejando escapar un fluido peligroso. Para evitarlo, los operarios deben comprobar el par de salida del actuador durante las revisiones anuales y sustituir cualquier cartucho de muelle que presente signos de debilidad.
- Obstrucción de la salida de humos: Por último, una salida de escape obstruida puede impedir que se active una acción de seguridad. Para que el resorte se estire y cierre la válvula, el aire de la cámara debe expulsarse lo antes posible. Cuando el orificio de ventilación está obstruido por hielo (aire húmedo), suciedad o incluso nidos de insectos, el aire queda atrapado y forma un bloqueo hidráulico que impide que la válvula se mueva. Este modo de fallo suele pasarse por alto, pero asegurándose de que el suministro de aire para instrumentos esté limpio y seco, y colocando sencillos orificios de ventilación en los puertos de escape, este modo de fallo puede eliminarse de forma eficaz.
Por qué la calidad de la fabricación es importante para la lógica a prueba de fallos
La decisión técnica de especificar el modo «Fail Closed» no es más que una elección teórica hasta que se pone a prueba físicamente en la práctica. Un actuador de bajo coste puede indicar en su ficha técnica los mismos valores de par y los mismos índices de seguridad que una unidad de alta calidad, pero se trata de un engaño que se desvanece cuando se somete a esfuerzo. En el contexto de la lógica de seguridad ante fallos, la calidad en la fabricación no es un lujo, sino la base estructural que determina si una medida de seguridad es realmente eficaz o si no pasa de ser un simple papel.
El verdadero peligro de una producción de mala calidad es que da una falsa sensación de seguridad. Hay que tener en cuenta la metalurgia del muelle, el motor del mecanismo de seguridad. Los muelles de mala calidad adolecen de un problema de relajación de tensiones, un fenómeno físico por el que el acero «olvida» su memoria cuando permanece en posición comprimida durante años. Un resorte agotado, cuando se produce una emergencia, puede tener la fuerza suficiente para accionar la válvula, pero no la necesaria para cerrarla frente a la elevada presión de la línea. Además, la única protección contra los fallos fantasma es la precisión en el mecanizado interno. Cuando las paredes del cilindro son rugosas o las juntas son genéricas, el aire comprimido puede pasar por los lados del pistón, ejerciendo presión contra el resorte y haciendo que el actuador carezca de la potencia necesaria justo cuando más se necesita.
Por último, una válvula de seguridad resulta económica en comparación con la catástrofe que evita. Una fabricación de buena calidad garantiza además que el par de salida del actuador sea constante, que el muelle conserve su memoria y que el cuerpo de la válvula pueda resistir los factores de estrés ambientales sin atascarse. Para convertir estas especificaciones técnicas en una realidad fiable, es necesario encontrar un socio fabricante que valore la seguridad como máxima prioridad, lo cual constituye el núcleo de la filosofía de ingeniería de VINCER.
Cómo tomar la decisión: la prueba de seguridad en tres pasos
La elección del modo de fallo adecuado no es una cuestión de adivinanzas, sino una evaluación de riesgos. Se recomienda a los ingenieros que utilicen una prueba de seguridad jerárquica de tres pasos para llegar a la especificación correcta. Este modelo racional clasifica las consecuencias desde la más devastadora —la pérdida de vidas humanas— hasta la menos importante —los inconvenientes económicos—.
A la hora de definir una válvula, debes tener en cuenta los tres niveles de riesgo siguientes, en ese orden. No pases a la siguiente consideración hasta que se haya cumplido plenamente el nivel anterior.
Aspecto clave n.º 1: Seguridad (personal y medio ambiente)
La vida humana y el medio ambiente son la prioridad absoluta en cualquier sistema industrial. La lógica que subyace a esto es fácil de entender: el material es sustituible, pero las vidas no lo son. Por lo tanto, en caso de que un fallo en una válvula pueda provocar lesiones, la muerte o un vertido tóxico, este aspecto de seguridad determina la decisión, independientemente del coste.
A modo de ejemplo, podemos pensar en una válvula que regula el flujo de hidrógeno, un gas altamente inflamable, o de cloro, una sustancia tóxica. La lógica de ingeniería exige que esta válvula sea de tipo «Fail Closed» (cierre por fallo). Esto se debe a motivos de contención: en caso de corte de suministro eléctrico, es muy probable que los sistemas de monitorización también dejen de funcionar, por lo que cualquier fuga pasaría desapercibida. Se puede eliminar la fuente de peligro estableciendo por defecto una posición cerrada. Por otro lado, en el caso de los sistemas de extinción de incendios, la válvula debe funcionar en modo «fallo abierto». El motivo es la accesibilidad: en caso de que un incendio queme los cables eléctricos, el sistema debe pasar a un estado en el que el agua fluya de forma mecánica, de modo que el fuego no se propague por el simple hecho de que se haya fundido un cable.
Aspecto clave n.º 2: Protección de los activos (equipos)
Una vez garantizada la seguridad del personal, el siguiente paso es velar por la seguridad de las costosas infraestructuras. El objetivo es elegir la ubicación que reduzca al mínimo los daños físicos a la maquinaria en caso de corte de suministro eléctrico.
El ejemplo más habitual es una tubería de agua de refrigeración que abastece a la camisa de un reactor químico de alta temperatura. En este caso, la válvula debe permanecer abierta en caso de fallo. Esta elección se debe a la inercia térmica: a pesar de la desconexión de la alimentación eléctrica, el núcleo del reactor sigue estando extremadamente caliente. Si la válvula se cerrara, la pérdida de refrigerante provocaría una rápida acumulación del calor residual, lo que fundiría el reactor o deformaría de forma permanente la vasija. El sistema sacrifica el agua al no abrirse para proteger el activo, valorado en varios millones de dólares, contra la destrucción térmica.
Aspecto clave n.º 3: Proceso (continuidad de los materiales)
Por último, una vez que el personal y los equipos se encuentran a salvo, se hace hincapié en la eficiencia económica y la continuidad del proceso. El objetivo de esta etapa es evitar el desperdicio de materias primas o el deterioro de un lote de productos.
Pensemos en una válvula que dosifica un catalizador costoso en un depósito de mezcla. La decisión más sensata en este caso es optar por el modo «cierre por fallo». Esto se debe a motivos de ahorro económico: en caso de que la válvula no se cerrara durante un corte de corriente, se vertería todo el contenido de los costosos productos químicos en el depósito de forma incontrolada. Esto no solo supondría un desperdicio de la costosa materia prima, sino que también alteraría la composición química del lote, haciendo que el producto final fuera invendible. El sistema no detendrá el proceso, sino que simplemente se detendrá hasta que los operadores reinicien el lote sin pérdidas económicas, simplemente restableciendo el suministro eléctrico.
Resumen de la matriz de decisión
| Nivel de prioridad | Área de interés | Pregunta clave | Opción habitual |
| 1 (Máximo) | Seguridad | ¿Podría un movimiento en falso provocar lesiones, un incendio o una fuga de sustancias tóxicas? | Fallo: Cerrado (normalmente) |
| 2 (Medio) | Equipamiento | ¿El hecho de detener el flujo dañará las bombas, las tuberías o los reactores? | Funcionamiento en modo «fail open» (normalmente) |
| 3 (Mínimo) | Proceso | ¿Este fallo arruinará el lote de producto o provocará un desperdicio de material? | Fallo: Cerrado (normalmente) |
FO frente a FC: cómo elegir el sistema a prueba de fallos según el medio y la aplicación
La lógica del sistema a prueba de fallos suele venir determinada por las características físicas del medio. Una válvula que regula el agua, que es inofensiva, no está sujeta al mismo conjunto de normas de seguridad que una válvula que regula el hidrógeno, que es explosivo.
A continuación se ofrece una guía detallada sobre cómo elegir el modo adecuado. Hemos clasificado las aplicaciones según el tipo de medio y las hemos subdividido en situaciones operativas concretas para ofrecer una justificación técnica clara de cada elección.
| Categoría «Mediana» | Escenario de aplicación específico | Modo recomendado | Fundamentos y lógica de la ingeniería |
| Líquido (agua) | Agua de refrigeración (entrada del intercambiador de calor) | Fallo abierto (FO) | Seguridad térmica: La pérdida de refrigerante tiene consecuencias catastróficas. La válvula debe pasar automáticamente al modo de “Refrigeración máxima” para evitar que el reactor o los equipos se sobrecalienten, se fundan o exploten. |
| Protección contra incendios (sistema de rociadores) | Fallo abierto (FO) | Seguridad de las personas: Los incendios suelen dañar los sistemas eléctricos. La válvula debe abrirse mecánicamente para garantizar que el agua llegue a los rociadores, incluso si la señal de control se ha quemado. | |
| Servicios públicos generales / Agua para uso doméstico | Fallo cerrado (FC) | Prevención de inundaciones: Si se rompe una tubería o se produce un corte de electricidad durante la noche, la válvula debe cerrarse para evitar que se inunde la instalación y se desperdicien los recursos hídricos. | |
| Aguas residuales / Vertido de efluentes | Fallo cerrado (FC) | Protección del medio ambiente: No se deben verter al medio ambiente aguas residuales sin tratar ni residuos químicos. Si la planta de tratamiento sufre un corte de suministro eléctrico, el emisario debe cerrarse herméticamente. | |
| Steam | Serpentines de calefacción / Calefacción industrial | Fallo cerrado (FC) | Prevención del sobrecalentamiento: Un aporte incontrolado de vapor puede provocar que los recipientes a presión se sobrepresuricen o que los productos sensibles (como los alimentos o los medicamentos) se quemen y se degraden. |
| Colector de derivación de la turbina / colector de ventilación | Fallo abierto (FO) | Alivio de presión: Si la turbina se desconecta, el vapor debe tener una vía de escape. La válvula se abre para evacuar el exceso de vapor, protegiendo así las tuberías y los álabes de los daños causados por el exceso de presión. | |
| Combustibles (petróleo y gas) | Suministro al quemador / Combustión | Fallo cerrado (FC) | Prevención de explosiones: La regla de oro de la combustión es “Sin llama, no hay combustible”. Si el sistema de control del quemador falla, el suministro de combustible debe interrumpirse de inmediato para evitar la acumulación de gas sin quemar. |
| ESD (parada de emergencia) en tuberías | Fallo cerrado (FC) | Contención: En los gasoductos de largo recorrido, una válvula ESD debe aislar el tramo correspondiente para minimizar el volumen de un posible derrame o fuga. | |
| Tuberías de gas de quema / de ventilación | Fallo abierto (FO) | Vía de evacuación: Nunca se debe bloquear la salida. Si se acumula presión en una planta de gas, la válvula que conduce a la chimenea de quema debe abrirse para permitir que el gas se queme de forma segura. | |
| Productos químicos | Alimentación del reactor (catalizador/reactivo) | Fallo cerrado (FC) | Control de la reacción: Para evitar una “reacción descontrolada”, debes dejar de añadir ingredientes si pierdes el control del proceso de mezcla. |
| Drenaje del fondo del depósito | Fallo cerrado (FC) | Prevención de derrames: La gravedad nunca descansa. En caso de corte de corriente, la válvula debe cerrarse para mantener los productos químicos peligrosos dentro del depósito y evitar que lleguen al sistema de desagüe. | |
| Inmersión en nitrógeno (entrada) | Fallo abierto (FO) | Protección contra el vacío: A medida que el depósito se enfría, la presión desciende. La válvula debe abrirse para dejar entrar nitrógeno, evitando así que el depósito se colapse hacia dentro (implosione) debido al vacío. | |
| Gases | Gases tóxicos (cloro, amoníaco) | Fallo cerrado (FC) | Seguridad del personal: Es necesario proceder a la contención inmediata para evitar que las nubes tóxicas se desplacen hacia zonas pobladas o salas de control. |
| Aire comprimido (suministro del sistema) | Fallo cerrado (FC) | Ahorro de energía: En caso de rotura de una tubería, la válvula principal del receptor debe cerrarse para conservar el volumen de aire comprimido restante destinado a los instrumentos neumáticos esenciales. |
En función de quién sea la víctima del fallo, la matriz de decisión varía tal y como se muestra en la tabla:
- En el caso de que el equipo (sobrecalentamiento/implosión) sea el afectado: Preferimos el modo «Fail Open» para aliviar la presión.
- En caso de que la víctima sea el medio ambiente o el personal (derrame o fuga tóxica): Preferiríamos que el sistema «Fail Closed» contuviera el peligro.
- Nota: Se trata de normas generales del sector. En caso de condiciones de proceso específicas, siempre debe realizarse un análisis HAZOP (Análisis de Peligros y Operabilidad) específico.
Garantizar una fiabilidad a prueba de fallos con el actuador y la válvula VINCER
La filosofía de ingeniería de VINCER se basa en convertir estos requisitos técnicos en una realidad fiable. Sabemos que una válvula es, ante todo, un dispositivo de seguridad y, en segundo lugar, un dispositivo de control de caudal en situaciones de seguridad ante fallos. Por este motivo, nuestros actuadores cuentan con juntas importadas de alta calidad, fabricadas específicamente para ofrecer una elevada resistencia al desgaste y a las altas temperaturas. Eliminamos los riesgos de fricción estática y fugas internas, que suelen afectar a las alternativas de menor calidad, apostando por materiales de sellado de alta calidad.
VINCER utiliza un estricto protocolo denominado «Double Check» para garantizar esta durabilidad. Vamos más allá del muestreo habitual en fábrica y realizamos ensayos destructivos en los actuadores para comprobar su vida útil mecánica, así como ensayos de estanqueidad al 100 % en todos los cuerpos de válvula. Esto garantiza que una orden de «cierre en caso de fallo» produzca un sellado hermético y probado, en lugar de que el actuador se detenga. Este rigor físico está respaldado por certificaciones tan importantes como la ISO 9001, la CE y el SIL (Nivel de Integridad de Seguridad). Además, nuestro departamento de ingeniería cuenta con más de 10 años de experiencia y utiliza un análisis patentado de 8 dimensiones. Examinamos variables como la viscosidad del fluido, las caídas de presión, etc., para asegurarnos de que su elección entre «Fail Open» o «Fail Closed» no sea una mera suposición, sino una certeza basada en la ingeniería.
Repercusiones energéticas y económicas en la elección de un sistema a prueba de fallos
Los aspectos económicos y la eficiencia operativa son factores clave a la hora de especificar una válvula. Aunque la razón principal para elegir entre el modo «fallo abierto» o «fallo cerrado» es la seguridad, los ingenieros también deben tener en cuenta el considerable impacto que esta decisión tendrá en el consumo energético, el espacio de instalación y el presupuesto del proyecto.
- Repercusiones operativas (energía y tamaño): Cuando se opta por utilizar un actuador a prueba de fallos (con retorno por resorte), se impone una carga física al sistema neumático. Un actuador con retorno por resorte, a diferencia de una unidad normal, tiene que generar la fuerza suficiente para vencer la resistencia del resorte de seguridad al accionar la válvula. Para ello, el cilindro del actuador debe ser físicamente más grande, normalmente entre 30% y 50% más grande que el de una unidad sin sistema de seguridad. Esto provoca un mayor consumo de aire por ciclo, un mayor consumo eléctrico por parte de los compresores de la planta y obliga a los ingenieros a diseñar con un mayor espacio físico en las densas estructuras de tuberías.
- Realidad financiera (seguro frente a precio): La seguridad tiene un valor añadido directo. El mayor tamaño y la complejidad de los cartuchos de muelles hacen que los actuadores de retorno por muelle cuesten, por lo general, entre un 20 y un 40% más que las unidades estándar. No obstante, este coste debe considerarse como una prima de seguro, y no como un gasto. El coste del actuador debe compararse con el coste de un fallo. Ahorrarse unos pocos cientos de dólares en un actuador más barato no es una buena inversión cuando un solo fallo de alimentación puede suponer un lote de productos químicos echados a perder por valor de $50 000 o un vertido peligroso. Por lo tanto, la precisión en el dimensionamiento es esencial para la fiabilidad, sin sobredimensionar significativamente la unidad ni malgastar el presupuesto.
Cómo confirmar la posición de fallo
Comprobar la posición real de fallo es una comprobación de seguridad muy importante. No puedes permitirte hacer suposiciones y debes asegurarte de que el hardware físico sea compatible con la lógica de seguridad que requiere el proceso. A continuación se describe cómo probar el sistema mediante tres comprobaciones progresivas.
Explicación de los símbolos de los diagramas P&ID
Durante la fase de diseño, la lógica de seguridad se especifica en el diagrama de tuberías e instrumentación (P&ID). Los indicadores habituales en la línea del vástago de la válvula son: aunque las leyendas varían en función del proyecto, las estándar son:
- FC (cierre por fallo): Una flecha que señala el cuerpo de la válvula, o que simplemente lleva la marca «FC».
- FO (apertura en caso de fallo): Una flecha que apunta hacia fuera del cuerpo de la válvula, o marcada con las letras «FO».
- FL (Fail Last): Dos líneas paralelas que se cruzan en el tallo (que simbolizan un candado) o con la indicación «FL».
¿Cómo distinguir visualmente entre FO y FC?
Cuando estés sobre el terreno y no tengas los planos, puedes determinar el funcionamiento observando los accesorios y la etiqueta del actuador.
- Placa de características: Esta es la señal más clara. Busca el código “Action”. SR-CW (retorno por resorte en sentido horario) suele significar que el resorte cierra la válvula (Fail Closed). Por otro lado, SR-CCW (en sentido antihorario) suele indicar que el resorte abre la válvula (Fail Open).
- Comprobación del solenoide: Comprueba la válvula piloto del actuador. Si se trata de un solenoide de 3/2 vías (solo hay una línea de aire que va al actuador), es una unidad con función de seguridad. Si, por el contrario, es de 5/2 vías, probablemente sea de doble efecto (sin función de seguridad).
- Revisa el respiradero: Si no se puede leer la placa de características, comprueba los puertos de aire. Un actuador de seguridad (Fail-Safe) suele tener un conducto de aire conectado a un solo puerto, mientras que el otro puerto está equipado con un respiradero o un silenciador (un pequeño filtro de plástico o bronce) para permitir que la cámara de resorte respire. Si observas que hay conductos de aire conectados a ambos puertos, probablemente se trate de una unidad estándar de doble efecto.
La prueba “Air Cut”: cuando la inspección visual falla
La física no miente, pero las etiquetas pueden estar mal impresas. La simulación funcional es el único método para determinar con certeza el punto de fallo.
- El procedimiento: Gira la válvula hasta su posición normal de funcionamiento (por ejemplo, «Abierta»). A continuación, desconecta físicamente el tubo de suministro de aire o cierra la válvula de aislamiento. No te limites a cortar la señal eléctrica, ya que eso solo sirve para comprobar el solenoide.
- El resultado: Cuando la válvula se cierra al instante, se trata de una válvula de «cierre de seguridad». Cuando se abre accidentalmente, se trata de una válvula de «apertura de seguridad». Cuando no se mueve y no se oye cómo sale el aire, se trata de una válvula de «último estado» o de una unidad estándar sin función de seguridad.
- Precauciones de seguridad: No dejes las manos ni las herramientas en el mecanismo de la válvula durante esta prueba. Los actuadores de retorno por resorte liberan un par de giro enorme en cuanto se produce una pérdida de aire.
Conclusión
La elección entre una válvula de «apertura en caso de fallo» o de «cierre en caso de fallo» es un centinela silencioso en el proceso industrial. Se trata de una decisión que se toma en una oficina silenciosa y que, algún día, puede decidir el destino de una situación de emergencia caótica en una planta. Ninguna opción es mejor que la otra, sino simplemente la que se adapta a las características físicas y a los riesgos específicos del sistema en cuestión. Ya se trate de un reactor sobrecalentado con una válvula de refrigeración de «fallo abierto» o de una tubería de gas tóxico con una válvula de aislamiento de «fallo cerrado», el razonamiento debe ser sólido y el equipo debe ser fiable. El objetivo final es garantizar que, cuando se corte la corriente y se apaguen las luces, el sistema falle de la única forma que importa: de forma segura.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre «fail open» y «fail shut»?
A: Las válvulas de apertura en caso de fallo se abren automáticamente para permitir el flujo cuando se produce un corte de corriente, mientras que las válvulas de cierre en caso de fallo se cierran automáticamente para impedir el flujo.
P: ¿El tráfico es de tipo «fail open»?
A: Sí. Una válvula de apertura automática en caso de avería se coloca en la posición de apertura total, en la que no se restringe el flujo (tráfico) de gas o fluido.
P: ¿Cómo se convierte una válvula de «fallo abierto» en una de «fallo cerrado»?
A: Normalmente es necesario desmontar el actuador e invertir la orientación del muelle y del pistón internos. Es importante tener en cuenta que no todos los modelos de actuador son reversibles.
P: ¿Están abiertas o cerradas las válvulas de retención?
A: Las válvulas de retención no cuentan con un modo de seguridad ante fallos específico. Al tratarse de dispositivos pasivos, sus fallos son de carácter mecánico: pueden quedarse atascadas en posición abierta (debido a la presencia de residuos) o en posición cerrada (debido a la corrosión).


